






Resumindo — Resposta Rápida
Uma máquina de remoção de pinos de PCB é projetada para remover pinos compatíveis de placas de circuito impresso ou conjuntos de PCB laminados por meio de uma operação mecânica controlada. Na fabricação de PCBs multicamadas, a remoção de pinos pode ser usada para remover pinos de registro ou de ferramental após a respectiva etapa de produção com pinos.
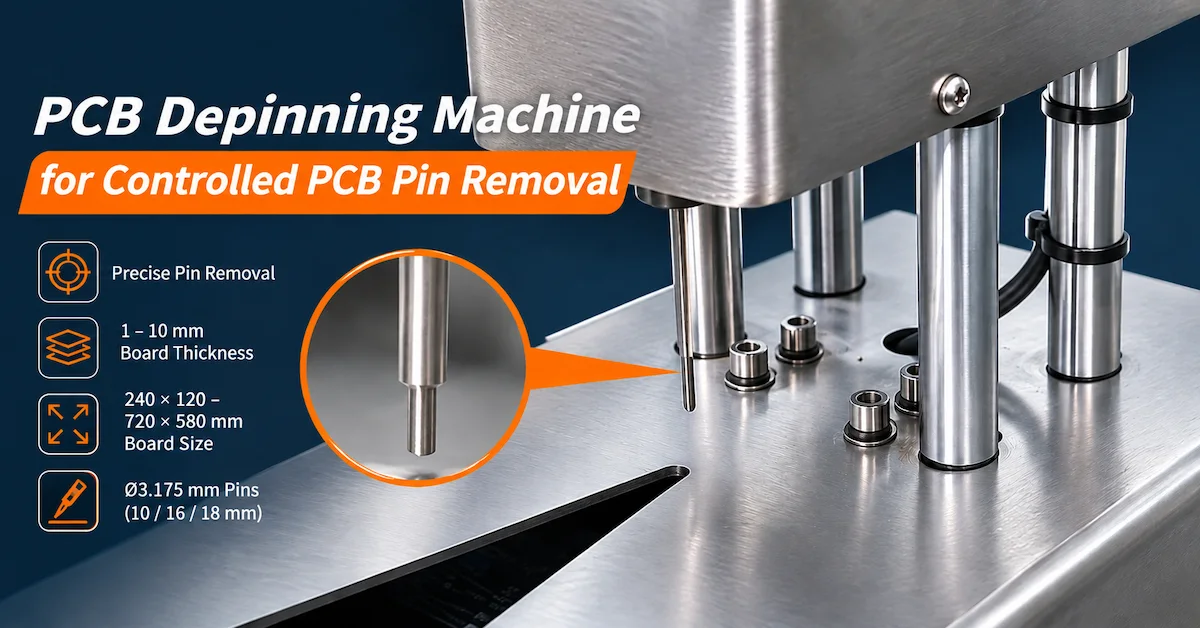
A CHIKIN CNC CK-16 é uma máquina compacta de remoção de pinos de PCB com uma gama de tamanhos de placa publicada de 240 × 120 mm a 720 × 580 mm, uma gama de espessura de PCB laminada de 1 a 10 mm e especificações de pinos de ferramenta de Ø3,175 × 10 mm, Ø3,175 × 16 mm e Ø3,175 × 18 mm.
Para os fabricantes de PCBs, os fatores de seleção mais importantes são a compatibilidade dos pinos, o suporte da placa, o alinhamento na remoção, a integridade do laminado e a operação repetível.
Este guia explica as especificações do CK-16, o fluxo de trabalho de remoção de pinos, os requisitos de controle de qualidade e as verificações de compra para ajudar as fábricas a avaliar o equipamento antes de investir.
Principais conclusões
Aplicação: O CK-16 destina-se à remoção controlada de pinos de placas de circuito impresso (PCBs), com especificações publicadas particularmente relevantes para placas laminadas e pinos de ferramentas.
Compatibilidade da placa: A faixa de tamanho de PCB listada é de 240 × 120 mm a 720 × 580 mm.
Especificações dos pinos: As três configurações de pinos listadas compartilham um diâmetro nominal de 3,175 mm, com comprimentos de 10 mm, 16 mm e 18 mm.
Prioridade de qualidade: A operação de remoção dos pinos não deve causar danos inaceitáveis à lâmina, deformação dos furos de registro ou distorção do painel.
Requisito de aquisição: Os compradores devem verificar as ferramentas reais, a força do atuador, o curso, o método de manuseio, os sistemas de segurança e os resultados das amostras antes de fazer o pedido.
1. O que é uma máquina de remoção de pinos de PCB?
Uma máquina de remoção de pinos de PCB é um equipamento industrial usado para remover pinos de placas de circuito impresso adequadas, painéis laminados ou outros conjuntos de ferramentas de PCB aprovados.
Os pinos podem ser usados para localizar, fixar ou alinhar materiais durante a fabricação.
Após a etapa de processamento relevante, eles podem precisar ser removidos antes que a placa prossiga para outra operação.
Na produção de PCBs multicamadas, os pinos de registro podem ser associados ao alinhamento de camadas e às ferramentas de laminação.
Quando o processo exige a sua remoção, a extração manual descontrolada pode criar riscos adicionais de manuseio.
Uma estação de despinagem dedicada pode proporcionar um suporte mais preciso e um sistema de remoção mais eficiente.
Por que a remoção controlada do pino é importante?
Os laminados de PCB podem conter sistemas de resina reforçada com fibra de vidro, camadas de cobre e múltiplas camadas coladas.
Dependendo da aplicação, a remoção incorreta dos pinos pode causar danos localizados ao redor dos furos de fixação ou introduzir força desnecessária na placa.
Os problemas potenciais incluem:
Furos de registro danificados.
Rachaduras localizadas no laminado.
Deformação da placa.
Direção incorreta de extração do pino.
Fragmentos residuais de pinos.
Manuseio adicional pelo operador.
Atrasos na produção e painéis rejeitados.
O objetivo não é simplesmente remover o pino rapidamente.
Um processo de remoção de pinos bem-sucedido remove o pino necessário, mantendo as condições da placa especificadas pelo fabricante.
Remoção do pino de registro versus remoção do contato de encaixe por pressão
É necessário distinguir essas aplicações.
Os pinos de registro são comumente associados a dispositivos de fabricação de PCBs, posicionamento e operações de laminação.
Os contatos de encaixe por pressão são terminais elétricos ou mecânicos instalados em orifícios da placa, geralmente durante operações posteriores de montagem.
Suas dimensões, mecanismos de retenção, características do entorno e riscos de danos podem ser muito diferentes.
A especificação CK-16 lista pinos de 3,175 mm e espessura da placa laminada, tornando a remoção de pinos de ferramentas uma aplicação particularmente relevante para avaliação.
A remoção dos terminais por encaixe sob pressão só deve ser considerada se a CHIKIN CNC confirmar as ferramentas necessárias e demonstrar resultados aceitáveis na montagem pretendida.
2. Quais fabricantes de PCBs precisam de equipamentos de despinagem?
Os equipamentos de remoção de pinos são relevantes para instalações onde a remoção repetida de pinos faz parte de um fluxo de trabalho de fabricação controlado.
| Tipo de comprador | Requisito principal | Desancorando a Consideração |
|---|---|---|
| Fabricantes de PCBs multicamadas | Remova os pinos compatíveis dos conjuntos laminados. | Integridade do laminado |
| fábricas de fabricação de PCBs | Padronizar o manuseio do tabuleiro | Repetibilidade |
| Departamentos de laminação | Processar montagens de placas fixadas | Compatibilidade com pinos e fixadores |
| departamentos de ferramentas de PCB | Gerenciar hardware de registro | Geometria correta das ferramentas |
| Engenheiros de processo de PCB | Reduzir a variação manual | Procedimento de remoção controlada |
| Equipes de manutenção de equipamentos | Ferramentas de suporte à produção | funcionalidade |
| distribuidores de equipamentos de PCB | Fornecer máquinas específicas para cada aplicação | Verificação de configuração |
Quando uma máquina de despinagem compacta é apropriada?
Uma estação de trabalho compacta pode ser adequada para fábricas que necessitam de remoção controlada de pinos dentro de uma área de processamento definida.
A estrutura metálica e o mecanismo guiado do CK-16 o tornam um candidato para tais aplicações, desde que as ferramentas utilizadas sejam compatíveis com a placa e a disposição dos pinos.
Para conjuntos muito grandes ou pesados, a capacidade de suportar o painel fora da área imediata das ferramentas torna-se particularmente importante.
Em locais onde os volumes de produção são elevados, os compradores também devem avaliar os métodos de carregamento, os requisitos de automação e a produção sustentada.
3. CHIKIN CNC CK-16: Especificações Técnicas
A máquina de remoção de pinos de PCB CNC da CHIKIN é apresentada como um equipamento para remoção controlada de pinos de placas de circuito impresso.
As fotografias do produto fornecidas mostram uma estrutura metálica compacta com uma carcaça superior, elementos de guia verticais, uma plataforma de trabalho inferior e uma etiqueta de advertência.
O projeto sugere uma ação de processamento vertical guiada.
No entanto, as fotografias não estabelecem, por si só, o mecanismo exato do atuador, a força de saída, o comprimento do curso ou a sequência de controle.
Especificações da máquina de remoção de pinos de PCB CK-16
| Parâmetro técnico | Especificação publicada |
|---|---|
| Modelo da máquina | CK-16 |
| Tipo de equipamento | máquina de remoção de pinos de PCB |
| Tamanho máximo da placa de circuito impresso (PCB) | 720 × 580 mm |
| Tamanho mínimo da placa de circuito impresso (PCB) | 240 × 120 mm |
| Espessura da placa de circuito impresso laminada | 1–10 mm |
| Especificação do pino 1 | Ø3,175 × 10 mm |
| Especificação do pino 2 | Ø3,175 × 16 mm |
| Especificação do pino 3 | Ø3,175 × 18 mm |
| Pressão operacional listada | 0,5–0,6 MPa |
| Fornecimento de energia elétrica | AC220V |
| Agulha de punção | Descrito como utilizando material abrasivo e duro; grau exato não especificado. |
As especificações acima foram reproduzidas a partir dos dados do produto fornecidos. A configuração final de ferramentas e operação da máquina cotada deve ser confirmada antes da compra.
Esclarecimentos técnicos importantes
1. A pressão de operação não é a potência do motor.
A especificação original coloca o valor de 0,5–0,6 MPa em um campo denominado “potência”. Como MPa é uma unidade de pressão, deve ser tratada como uma especificação de pressão pneumática que requer confirmação do fornecedor.
2. O fornecimento de energia elétrica é independente do consumo de energia.
A folha de dados indica AC220V, mas não fornece um consumo de energia nominal verificado.
3. O tamanho do pino não determina a força de remoção.
O diâmetro e o comprimento do pino especificados identificam as dimensões nominais da ferramenta, não a força máxima que a máquina pode fornecer.
4. O material das ferramentas requer verificação.
A descrição por meio de agulhamento não é suficiente para identificar com precisão a classe do material, sua dureza ou especificação de vida útil.
Esses detalhes devem ser esclarecidos durante a avaliação técnica.
4. Quais são os tamanhos de pinos de PCB que o CK-16 pode processar?
As especificações dos pinos do CK-16 publicadas são:
| Diâmetro do pino | Comprimento nominal do pino | Requisito de avaliação |
|---|---|---|
| Ø3,175 mm | 10 mm | Confirme o suporte, o método de remoção e o procedimento de AVC. |
| Ø3,175 mm | 16 mm | Confirme a folga e a extração do pino. |
| Ø3,175 mm | 18 mm | Confirme as ferramentas e a disponibilidade de viagem. |
Todas as três configurações listadas compartilham o mesmo diâmetro nominal.
No entanto, pinos de comprimentos diferentes podem exigir diferentes arranjos de suporte ou percursos de remoção.
Por que a geometria dos pinos é importante?
A ferramenta de remoção do pino deve interagir corretamente com o pino instalado.
Se a geometria de contato for inadequada, a força de remoção poderá ser aplicada de forma desigual.
Isso pode afetar o pino, o furo de registro ou o laminado ao redor.
Os compradores devem confirmar:
Diâmetro nominal do pino e tolerância.
Material e dureza do pino.
Comprimento do pino instalado.
Geometria da cabeça do pino ou do ombro, se presente.
Diâmetro e configuração do furo.
Método de retenção do pino.
Instruções de remoção necessárias.
Espaço livre disponível ao redor do pino.
O CK-16 suporta outros diâmetros de pino?
A especificação fornecida identifica apenas pinos de Ø3,175 mm.
Não se deve presumir a compatibilidade com outros diâmetros.
Caso a fábrica utilize dimensões diferentes para os pinos das ferramentas, deverá enviar amostras ou desenhos à CHIKIN CNC para avaliação.
5. Como a espessura da placa de circuito impresso laminada afeta a remoção dos pinos?
A folha de dados do CK-16 lista uma faixa de espessura de PCB laminado de 1 a 10 mm.
Essa é uma consideração importante para a fabricação de PCBs multicamadas.
A espessura da placa pode influenciar o engate disponível dos pinos, os requisitos de suporte e a acessibilidade do local de remoção.
Considerações sobre espessura e processamento
| Condições da prancha | Risco Potencial | Avaliação obrigatória |
|---|---|---|
| Painel laminado fino | Flexão ou suporte insuficiente | Estabilidade da fixação |
| Painel de espessura média | posicionamento desigual | Geometria de alinhamento e contato |
| Painel laminado espesso | Aumento das exigências de envolvimento ou de autorização | Capacidade de força de impacto e remoção |
| Painel de grande formato | Regiões do painel não suportadas | suporte de mesa de trabalho |
| Vários locais de pinos | Diferentes posições de remoção | Repetibilidade em todo o painel |
O CK-16 consegue lidar com qualquer placa de circuito impresso de 10 mm de espessura?
Não necessariamente.
A gama publicada indica a compatibilidade da espessura nominal do material.
A adequação real ainda depende da configuração dos pinos, da construção da placa, do acesso às ferramentas e da força de remoção necessária.
Por exemplo, um pino firmemente fixado em uma disposição específica de laminado pode exigir condições diferentes de um pino de posicionamento instalado de forma frouxa.
A abordagem correta é testar conjuntos representativos.
6. Como se compara a remoção de pinos em placas de circuito impresso com a remoção manual de pinos?
A remoção manual dos pinos pode envolver ferramentas manuais ou métodos de pressão improvisados.
Essas abordagens podem ser adequadas para certas tarefas de baixo risco, mas podem gerar variações na direção da força, no suporte da peça e no manuseio pelo operador.
Uma máquina de despinagem dedicada oferece a oportunidade de padronizar a operação.
Comparação de processos
| Fator de avaliação | Remoção manual do pino | Máquina de despinagem dedicada |
|---|---|---|
| Alinhamento da ferramenta | Dependente do operador | Guiado pelas ferramentas instaladas |
| Apoio do Conselho | Depende da configuração manual. | Pode utilizar o suporte de máquina definido. |
| Aplicação de força | Varia conforme o método. | Depende da configuração do atuador. |
| Repetibilidade | Dependente do operador | Requer qualificação para operar a máquina. |
| Fluxo de trabalho de produção | Flexível, mas menos padronizado | Estação de processamento definida |
| Risco do operador | Depende das ferramentas manuais. | Os riscos associados a peças móveis exigem proteção. |
| Inspeção | Geralmente separados | Pode ser integrado ou realizado posteriormente. |
| Melhor aplicativo | Tarefas compatíveis ocasionais | operações qualificadas repetidas |
A remoção mecânica dos pinos é sempre melhor?
Não.
Uma máquina dedicada só é vantajosa quando corresponde à disposição real dos pinos e da placa.
Ferramentas incorretas podem danificar uma placa mesmo quando a remoção é guiada mecanicamente.
Para as fábricas que avaliam o CK-16, o requisito fundamental é a comprovação do desempenho em suas montagens de placas de circuito impresso reais.
7. Como funciona o processo de remoção de pinos do CK-16?
As informações fornecidas sugerem um sistema de processamento vertical compacto.
Um fluxo de trabalho típico de remoção controlada de pinos pode envolver as seguintes etapas.
Etapa 1: Inspecione a montagem da placa de circuito impresso.
Confirme o modelo da placa, a espessura, o tamanho dos pinos e os locais de remoção necessários.
Verifique se há danos visíveis ou condições incomuns antes de processar.
Etapa 2: Preparar as ferramentas
Verifique se o punção de remoção e o suporte inferior são adequados para o pino instalado.
As ferramentas devem proporcionar um caminho de contato mecânico adequado.
Passo 3: Posicione o tabuleiro
Coloque a placa no suporte aprovado.
Certifique-se de que o pino esteja alinhado com a ferramenta de remoção e com a abertura de encaixe.
Etapa 4: Verificar autorização
Confirme se o pino pode ser deslocado sem colidir com outras partes da placa ou da ferramenta.
Etapa 5: Execute a operação de remoção
Opere a máquina utilizando a sequência de controle aprovada.
A pressão, a força e o curso necessários devem seguir as instruções do fabricante e as configurações de processo qualificadas.
Etapa 6: Inspecione o resultado
Verifique se o pino foi removido e se não ocorreu nenhum dano inaceitável à placa.
Etapa 7: Libere a placa
Transferir as placas aprovadas para a próxima operação, de acordo com o processo de fabricação da fábrica.
Este é um fluxo de trabalho de avaliação recomendado, não um substituto para o manual de operação do fabricante do CK-16.
8. Como evitar danos à placa de circuito impresso durante a remoção dos pinos
A questão de qualidade mais importante na remoção de pinos de placas de circuito impresso é a proteção da peça de trabalho.
Um pino pode ser removido com sucesso mesmo que a lâmina circundante ou o orifício de registro estejam danificados.
Portanto, a inspeção deve considerar mais do que apenas a extração completa do pino.
Defeitos comuns de desprendimento
| Defeito | Possível causa | Verificação recomendada |
|---|---|---|
| Laminado rachado | Carga local excessiva | Inspeção visual ou ampliada |
| Orifício de registro danificado | Ferramentas de remoção desalinhadas | Inspeção das condições do furo |
| Fragmento residual de pino | Extração incompleta | Verifique se a remoção foi concluída. |
| Deformação da placa | Apoio inadequado | Verificação de planicidade ou dimensional |
| Indentação da superfície | Contato de punção incorreto | Inspeção da área de contato |
| Detalhe de cobre danificado | Processamento muito próximo dos circuitos | Verificação de integridade do cobre |
| Remoção inconsistente | Variação de ferramentas ou atuadores | Testes de amostra repetidos |
| desgaste da ferramenta | Material incorreto ou carregamento repetido | Inspeção de punção |
Por que o suporte da peça é fundamental?
Quando a placa não possui suporte suficiente, a força de remoção pode causar curvatura localizada.
Isso pode introduzir tensões além da localização imediata do pino.
Um esquema de apoio adequado ajuda a direcionar a força através da área de contato pretendida.
O método de suporte correto depende da posição dos pinos, das dimensões da placa e da construção do laminado.
Como a força de remoção deve ser controlada?
A pressão de operação da máquina, por si só, não define a força aplicada ao pino.
A força real depende da disposição do atuador, da área efetiva do pistão, das perdas e da configuração da máquina.
Como os dados fornecidos não identificam esses detalhes, os compradores devem solicitar uma explicação específica da máquina sobre o método de controle de força.
9. Quais são os padrões de qualidade aplicáveis à remoção de pinos de placas de circuito impresso?
A qualidade da remoção dos pinos da placa de circuito impresso deve ser avaliada utilizando os requisitos reais de fabricação.
Para placas de circuito impresso rígidas acabadas, as normas IPC-A-600, Aceitabilidade de Placas de Circuito Impresso , e IPC-6012, Especificação de Qualificação e Desempenho para Placas de Circuito Impresso Rígidas , podem fornecer referências relevantes para inspeção e aceitação, quando aplicável.
No entanto, os requisitos específicos para furos de ferramentas temporárias ou painéis laminados intermediários podem, em vez disso, ser controlados por especificações de processo internas e desenhos do cliente.
Lista de verificação recomendada para inspeção de desprendimento de pinos
| Parâmetro de Inspeção | Consideração de Aceitação |
|---|---|
| Remoção completa do pino | Não há resíduos inaceitáveis. |
| Condição do furo | Nenhum dano além dos critérios acordados. |
| Integridade do laminado | Sem rachaduras ou separações inaceitáveis |
| Dimensões da prancha | Conformidade com os requisitos relevantes |
| Planicidade da tábua | Nenhuma deformação inaceitável |
| Condições da superfície | Sem amassados ou arranhões excessivos |
| Características adjacentes | Sem danos às áreas funcionais próximas. |
| Repetibilidade do processo | Resultados consistentes em todas as amostras. |
Uma máquina não é automaticamente certificada segundo uma norma IPC simplesmente por ser utilizada no fabrico de placas de circuito impresso.
O plano de inspeção deve especificar as normas corretas, a classe de aceitação e os requisitos reais do processo.
10. Quais recursos de segurança os compradores devem verificar?
As fotografias do CK-16 mostram um aviso indicando risco de lesões nas mãos.
Isso é importante porque uma operação de despinagem envolve movimento mecânico e potenciais pontos de aprisionamento.
Um aviso de segurança por si só não demonstra que todas as medidas de segurança necessárias foram instaladas.
Lista de verificação de avaliação de segurança
Proteção de peças móveis.
Posicionamento seguro das mãos durante o carregamento.
Funcionalidade de paragem de emergência, quando aplicável.
Sequência de controle do atuador.
Prevenção de ativação não intencional.
Acesso seguro para substituição de ferramentas.
Proteção elétrica e aterramento.
Isolamento pneumático e controle de pressão.
Requisitos de treinamento do operador.
Procedimentos de manutenção e bloqueio.
Para máquinas industriais, a ISO 12100 fornece uma estrutura relevante para a avaliação e redução de riscos em máquinas.
Os requisitos corretos devem ser estabelecidos de acordo com a máquina entregue e o mercado de destino.
11. Como avaliar a capacidade de produção do CK-16
A especificação CK-16 fornecida não indica um tempo de ciclo verificado nem o número de placas processadas por hora.
Por esse motivo, os compradores não devem estimar a capacidade de produção apenas com base na pressão pneumática ou nas dimensões da máquina.
Um processo realista inclui o manuseio, posicionamento, remoção, inspeção e descarregamento das pranchas.
Tempo total do ciclo = Carregamento + Alinhamento + Remoção do pino + Inspeção + Descarregamento
Para placas que contenham vários pinos, o cálculo também deve incluir o número de operações de remoção necessárias.
O que influencia o rendimento da produção?
| Fator | Impacto na produção |
|---|---|
| Número de pinos | Afeta as operações por placa |
| Retenção do pino | Pode influenciar as condições de remoção. |
| Tamanho da prancha | Afeta o posicionamento e o manuseio. |
| Espessura do painel | Influencia a acessibilidade das ferramentas |
| Projeto de acessórios | Afeta a consistência da configuração |
| Fluxo de trabalho do operador | Influencia o tempo de carregamento |
| Requisitos de inspeção | Adiciona o tempo de verificação necessário. |
| Trocas de produto | Pode ser necessário ajuste de ferramentas |
Por que a saída aceita é importante
A métrica de produção correta é o número de placas que completam o processo de despinagem e atendem aos requisitos de inspeção aplicáveis.
Produção aceita = Placas processadas × Taxa de aceitação
Um processo mais rápido não é necessariamente mais econômico se causar danos adicionais ao laminado ou exigir retrabalho.
12. Teste de Aceitação em Fábrica CK-16: O que os compradores devem verificar?
Um Teste de Aceitação em Fábrica (TAF) ajuda os compradores a confirmar se a máquina atende aos requisitos acordados antes do envio.
Para o CK-16, o teste mais útil envolve placas reais e as especificações de pinagem pretendidas.
Lista de verificação CK-16 FAT
| Item GORDO | Verificação recomendada |
|---|---|
| Modelo da máquina | Confirme CK-16 |
| Tamanho máximo da prancha | Verifique o suporte do painel necessário |
| Tamanho mínimo da prancha | Confirme o manuseio prático. |
| Espessura da placa | Teste a faixa relevante de 1 a 10 mm. |
| Diâmetro do pino | Confirme a compatibilidade com Ø3,175 mm. |
| Comprimentos dos pinos | O teste exigiu versões de 10 mm, 16 mm e 18 mm. |
| Agulha de punção | Confirme as dimensões e as especificações do material. |
| Sistema de atuadores | Verificar o mecanismo de funcionamento real |
| Força de remoção | Confirme a adequação para a candidatura. |
| Remoção completa | Verifique se há pinos residuais |
| Integridade do Conselho | Inspecione os furos de laminação e de ferramental. |
| Operação repetida | Comparar várias amostras |
| Controles de segurança | Demonstrar funções protetoras relevantes |
| Documentação | Analise os manuais, as peças sobressalentes e o escopo do serviço. |
Validação de amostra recomendada
Forneça amostras de produtos que representem a gama de produção relevante.
Inclua as dimensões dos pinos e as construções do laminado necessárias.
Defina a condição aceitável da placa após a remoção do pino.
Realize testes repetidos e inspecione os resultados.
Documente o número de placas aceitas, remoções incompletas, danos constatados e tempos de ciclo reais.
O fornecedor e o comprador devem concordar com esses critérios de aceitação antes de finalizar a compra do equipamento.
13. O que determina o custo de uma máquina de remoção de pinos de PCB?
O preço de compra representa apenas uma parte do investimento total.
Para os fabricantes de PCBs, o custo de placas danificadas e tempo de inatividade não planejado pode ser significativo.
Considerações sobre o custo total
| Fator de custo | Avaliação do comprador |
|---|---|
| Máquina base | Equipamentos e ferramentas incluídos |
| punções para remoção de pinos | Peças de reposição e frequência de substituição |
| Jogos | Compatibilidade de placa e pinos |
| Abastecimento pneumático | Consumo de ar e requisitos da fábrica |
| Eletricidade | demanda operacional real |
| Trabalho | Tempo de carregamento e inspeção |
| Reformulação | Remoção incompleta do pino |
| Sucata | Placas danificadas durante o processamento |
| Manutenção | Alinhamento e substituição de ferramentas |
| Treinamento | Procedimentos de operação e manutenção |
Uma métrica de produção útil é:
Custo de remoção de pinos por placa aceita = Custo operacional total de remoção de pinos ÷ Placas aceitas
Isso proporciona uma comparação mais significativa do que apenas o preço da máquina.
Quando uma máquina compacta é economicamente viável?
Uma máquina compacta pode ser prática para fábricas que lidam com lotes de tamanho gerenciável e configurações de pinos definidas.
Nos casos em que a produção exige automação extensiva ou múltiplos formatos de pinos, os compradores devem avaliar se uma configuração de alimentação ou ferramentas diferente se justifica.
A melhor escolha depende da carga de trabalho real e dos resultados comprovados do processo.
14. Lista de verificação para solicitação de cotação de máquina de remoção de pinos de PCB
Um pedido de cotação tecnicamente completo ajuda os fornecedores de equipamentos a identificar a configuração de máquina necessária.
Antes de solicitar um orçamento, os compradores devem preparar as seguintes informações.
| Informações da Solicitação de Cotação | O comprador deve fornecer |
|---|---|
| Tipo de PCB | Construção rígida, multicamadas ou de outro tipo. |
| Dimensões da prancha | Tamanhos mínimos e máximos |
| Espessura laminada | Faixa de produção real |
| Tipo de pino | Registro, ferramentas ou outro aplicativo |
| Dimensões do pino | Diâmetro, comprimento e geometria |
| Material do pino | Material e dureza, se conhecidos. |
| Arranjo de pinos | Quantidade e posições por tabuleiro |
| Fase de remoção | Operação de fabricação antes da remoção dos pinos |
| Requisitos de qualidade | Condições permitidas para furos e laminados |
| Volume de produção | Placas e pinos por turno |
| Utilidades de fábrica | Fornecimento de ar e eletricidade |
| Requisitos de segurança | Padrões aplicáveis ao mercado de destino |
| Termos comerciais | Requisitos de quantidade, destino e serviço |
Por que considerar a CHIKIN CNC?
A CHIKIN CNC , operada pela Shenzhen ChiKin Automation Equipment Co., Ltd., fornece equipamentos para fabricação de PCBs e equipamentos de automação industrial relacionados.
Seu portfólio de produtos abrange máquinas para perfuração, roteamento e processamento especializado de placas de circuito impresso.
Para fábricas que avaliam a instalação e remoção de pinos de ferramentas, essas operações devem ser consideradas como etapas distintas do fluxo de trabalho de fabricação.
O guia da máquina de pinagem FR4 da CHIKIN aborda o posicionamento da placa e as considerações sobre a pinagem, enquanto o CK-16 trata do requisito específico de remoção de pinos compatíveis.
Solicite uma avaliação técnica do CK-16.
Se a sua fábrica estiver avaliando uma máquina de remoção de pinos de PCB, prepare as especificações da placa e dos pinos antes de solicitar um orçamento.
Análise da máquina de remoção de pinos de PCB CHIKIN CNC CK-16 .
Forneça amostras reais de PCBs, dimensões dos pinos, espessura da laminação e requisitos de qualidade aceitáveis após a remoção.
O fornecedor pode então analisar a aplicação proposta, confirmar os requisitos de ferramentas e esclarecer a configuração da máquina.
15. Perguntas frequentes sobre máquinas de remoção de pinos de PCBs
1. Para que serve uma máquina de remoção de pinos de PCB?
Uma máquina de remoção de pinos de PCB remove pinos compatíveis de placas de circuito impresso ou conjuntos de ferramentas relacionados. Na fabricação de PCBs multicamadas, uma aplicação relevante é a remoção de pinos de registro ou de ferramentas durante a etapa de produção apropriada.
2. O que é a máquina de remoção de pinos de PCB CK-16?
O CK-16 é um modelo CNC da CHIKIN projetado para remoção controlada de pinos em placas de circuito impresso. Suas especificações incluem uma faixa de tamanho de placa de 240 × 120 mm a 720 × 580 mm, espessura da placa laminada de 1 a 10 mm e configurações de pinos de Ø3,175 mm.
3. Quais são os tamanhos de PCB que o CK-16 suporta?
O tamanho máximo publicado é de 720 × 580 mm e o mínimo é de 240 × 120 mm. Os compradores devem confirmar o suporte prático, o posicionamento e o acesso para os seus painéis.
4. Quais são os diâmetros de pino suportados?
A especificação CK-16 lista um diâmetro nominal de pino de 3,175 mm, com comprimentos de 10 mm, 16 mm e 18 mm. Outras dimensões requerem confirmação do fornecedor.
5. O CK-16 consegue remover contatos elétricos de encaixe por pressão?
A descrição geral do produto menciona a remoção de terminais e contatos de encaixe por pressão. No entanto, os dados de ferramentas publicados são mais específicos para pinos de 3,175 mm e placas laminadas. Aplicações de encaixe por pressão exigem compatibilidade de ferramentas separada e validação de amostras.
6. Qual é a espessura máxima da placa de circuito impresso (PCB)?
A folha de dados indica uma faixa de espessura de PCB laminada de 1 a 10 mm. A adequação real depende da geometria dos pinos, do suporte da placa e do processo de remoção.
7. O CK-16 utiliza ar comprimido?
A especificação indica 0,5–0,6 MPa, que é um valor de pressão. O mecanismo pneumático real, o consumo de ar e a capacidade de força devem ser confirmados com a CHIKIN CNC.
8. A remoção dos pinos pode danificar a placa de circuito impresso?
Sim. Alinhamento incorreto, suporte insuficiente ou força excessiva podem danificar os furos das ferramentas ou o material laminado. O processo de remoção deve ser qualificado utilizando placas representativas.
9. Como os fabricantes devem inspecionar as placas após a remoção dos pinos?
Inspecione a integridade da remoção dos pinos, a condição dos furos de ferramenta, a integridade do laminado, a deformação da placa e quaisquer características adjacentes afetadas. Aplique os critérios de aceitação internos ou do cliente relevantes.
10. Como posso solicitar um orçamento para o CK-16?
Envie à CHIKIN CNC as dimensões da placa de circuito impresso (PCB), a espessura da laminação, os desenhos dos pinos, a localização dos pinos, a produção desejada e os requisitos de inspeção pós-remoção. Solicite a confirmação da compatibilidade das ferramentas, a configuração da máquina e os testes de amostra.
Conclusão
A seleção de uma máquina de remoção de pinos de PCB adequada requer uma compreensão clara da geometria dos pinos instalados, da construção da placa laminada, do suporte da peça de trabalho e das condições aceitáveis de remoção.
A CHIKIN CNC CK-16 oferece uma configuração publicada destinada à remoção de pinos de PCB, com tamanho máximo de PCB de 720 × 580 mm, tamanho mínimo de 240 × 120 mm, compatibilidade com espessura de placa laminada de 1 a 10 mm e especificações nominais de pino de Ø3,175 mm.
Essas características fazem dele um candidato ideal para fabricantes que avaliam a remoção controlada de ferramentas de PCB compatíveis ou pinos de registro.
No entanto, o equipamento não deve ser selecionado apenas com base nas dimensões nominais da placa ou nos tamanhos dos pinos.
Os compradores também devem confirmar o mecanismo de atuação real, a força de remoção disponível, a compatibilidade das ferramentas, os controles de segurança e a qualidade da placa acabada.
Um teste de aceitação em fábrica documentado, utilizando conjuntos de PCBs representativos, pode ajudar a determinar se o CK-16 atende às condições de processo exigidas.
Para fabricantes de PCBs que buscam uma remoção de pinos mais consistente e um manuseio controlado das placas, a CHIKIN CNC oferece uma opção de equipamento dedicada dentro de seu amplo portfólio de fabricação de PCBs.
Explore a máquina de remoção de pinos de PCB CK-16 ou analise os equipamentos e serviços oferecidos pela empresa.
Entre em contato com a CHIKIN CNC para uma Análise Técnica e Orçamento do CK-16 e forneça seus desenhos de PCB, especificações de pinos, espessura do laminado e requisitos de produção.
A combinação correta de ferramentas compatíveis, suporte estável da placa, remoção controlada e inspeção confiável é a base de um processo eficaz de despinagem de PCBs.





