






Resumindo — Resposta Rápida
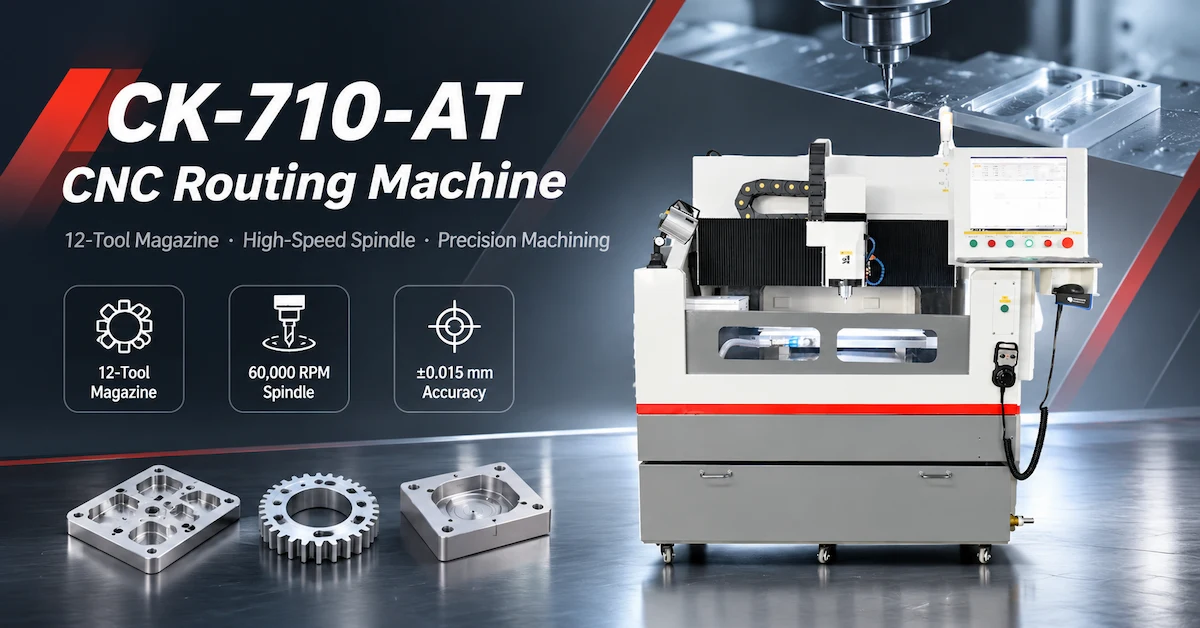
A fresadora CNC CK-710-AT foi projetada para aplicações de usinagem de precisão que exigem múltiplas ferramentas de corte e controle dimensional consistente. Equipada com um magazine automático de ferramentas de 12 posições, um fuso de 2,5 kW com rotação nominal de 60.000 RPM e uma área de processamento de 600 × 500 × 100 mm, oferece uma configuração prática para avaliar a eficiência da usinagem com múltiplas ferramentas e reduzir as interrupções para troca manual de ferramentas.
Para compradores de manufatura de precisão, a principal vantagem a ser avaliada não é apenas a quantidade de ferramentas disponíveis. É se o sistema completo consegue gerenciar as trocas de ferramentas de forma consistente, manter uma precisão de usinagem aceitável e reduzir o tempo ocioso.
Este guia abrange as especificações do CK-710-AT, o planejamento do magazine de ferramentas, a qualidade da usinagem, a validação da primeira peça e os testes de aceitação em fábrica para aquisição de equipamentos B2B.
Principais conclusões
Capacidade para 12 ferramentas: A especificação do CK-710-AT lista um magazine de ferramentas automático com 12 posições.
Configuração do fuso: Um fuso de 2,5 kW e 60.000 RPM foi especificado para a configuração de roteamento CNC.
Área de trabalho: As dimensões de processamento publicadas são 600 × 500 × 100 mm.
Precisão: A ficha técnica indica uma precisão de processamento de ±0,015 mm e uma precisão de reposicionamento de 0,005 mm; as condições de medição requerem confirmação.
Desempenho na troca de ferramentas: A produtividade real depende da sequência de ferramentas, das operações de usinagem, do tempo de troca de ferramentas e das peças rejeitadas.
Esclarecimento técnico: A página do produto descreve a eletroerosão a fio (EDM), enquanto a especificação fornecida para o modelo CK-710-AT descreve a fresagem CNC baseada em fuso. Os compradores devem confirmar o tipo de máquina cotado.
1. Por que a troca automática de ferramentas é importante no roteamento CNC?
A usinagem com múltiplas operações geralmente requer diversas ferramentas de corte.
Um componente pode necessitar de desbaste, usinagem de contorno, acabamento, furação e outras operações de usinagem aprovadas.
Quando cada substituição de ferramenta requer intervenção manual, a máquina pode permanecer ociosa enquanto um operador remove, instala e verifica a próxima ferramenta.
Um sistema automático de troca de ferramentas permite que ferramentas compatíveis sejam armazenadas e selecionadas de acordo com a operação programada.
Que problemas a troca automática de ferramentas pode ajudar a resolver?
Para fluxos de trabalho de produção adequados, a troca automática de ferramentas pode reduzir:
Interrupções na substituição de ferramentas manuais.
Trabalho repetitivo de manuseio de ferramentas.
Intervenção desnecessária do operador entre operações programadas.
Variação associada à configuração manual da ferramenta.
Tempo sem corte em trabalhos adequados com ferramentas multifuncionais.
No entanto, a troca automática de ferramentas não garante, por si só, ciclos de produção mais curtos.
O sistema deve ser configurado corretamente, as ferramentas devem ser compatíveis e o programa de usinagem deve utilizar uma sequência eficiente.
Para fábricas que realizam múltiplas operações de usinagem em uma única peça, esses detalhes podem influenciar a produtividade geral do equipamento.
2. Quais são as especificações técnicas do CK-710-AT?
A ficha técnica fornecida do modelo CK-710-AT identifica o equipamento como uma fresadora CNC de cabeçote único com magazine de ferramentas.
Tabela de especificações CK-710-AT
| Parâmetro técnico | Especificação publicada |
|---|---|
| Modelo | CK-710-AT |
| Descrição do equipamento | Máquina de roteamento CNC de cabeçote único |
| Revista Tool | 12 posições |
| Troca de ferramentas | Automático |
| Dimensões da mesa | 700 × 500 mm |
| Envelope de processamento | 600 × 500 × 100 mm |
| altura do eixo Z | 100–200 mm |
| Precisão de processamento | ±0,015 mm |
| Precisão de reposicionamento | 0,005 mm |
| Velocidade máxima de processamento | 9 m/min |
| Velocidade máxima de deslocamento sem carga | 12 m/min |
| Distância entre o eixo e a mesa | 100 mm |
| Potência do fuso | 2,5 kW |
| Velocidade do fuso | 60.000 RPM |
| Potência da máquina | 5 kW |
| Aparência da máquina | Meia cobertura |
| Fonte de energia | AC220V ±10%, 50Hz |
| Peso da máquina | Aproximadamente 2000 kg |
| Dimensões da máquina | 1600 × 1550 × 1600 mm, sujeito à configuração real. |
Estas são as especificações fornecidas pelo fornecedor. A configuração final do equipamento e o desempenho da usinagem devem ser confirmados por meio da documentação e dos testes específicos da máquina.
Importante: Confirme a tecnologia da máquina.
A página do produto CHIKIN CNC descreve uma máquina de eletroerosão a fio, mas a especificação CK-710-AT identifica um sistema de roteamento CNC acionado por fuso.
A eletroerosão a fio utiliza descarga elétrica através de um eletrodo de fio para cortar materiais condutores.
A usinagem CNC utiliza uma ferramenta de corte rotativa para remover material mecanicamente.
A potência do fuso, a velocidade de rotação e o magazine automático de ferramentas de uma fresadora CNC não podem ser considerados especificações para eletroerosão a fio.
Antes de comprar, solicite uma confirmação por escrito de que a cotação se refere à configuração de fresagem CNC CK-710-AT pretendida.
3. Quem deve considerar uma máquina de roteamento CNC de 12 ferramentas?
Vale a pena avaliar uma configuração de fresagem CNC com múltiplas ferramentas quando o processo de produção exige várias fresas diferentes ou trocas frequentes de ferramentas.
| Segmento de compradores | Aplicação típica para avaliação | Requisito principal |
|---|---|---|
| Fabricantes de componentes de precisão | Usinagem de componentes com múltiplas operações | Consistência dimensional |
| Oficinas de ferramentas industriais | Componentes de fixação e ferramentas | flexibilidade na troca de ferramentas |
| Oficinas de moldes e matrizes | Operações adequadas de fresagem e perfilagem | Qualidade da superfície |
| Fabricantes de equipamentos eletrônicos | Carcaças e dispositivos usináveis | Geometria repetível |
| Oficinas de usinagem CNC | trabalhos de produção em pequenos lotes com múltiplas ferramentas | Redução das interrupções durante a configuração |
| Laboratórios de engenharia | Trabalho de prototipagem e desenvolvimento | Seleção flexível de ferramentas |
| Equipes de aquisição de equipamentos | investimento em produção CNC | Testes de aceitação e controle de custos |
Esses são setores de aplicação potenciais, não uma lista confirmada de compatibilidade de materiais.
O material da peça, as condições de corte e as operações de usinagem necessárias devem ser compatíveis com a máquina fornecida.
Quando um carregador de 12 ferramentas é desnecessário?
Se a fábrica normalmente processa um perfil simples com uma única fresa, um magazine de ferramentas de grande capacidade pode oferecer pouco valor adicional.
Nessa situação, a área de trabalho, a vida útil da ferramenta, a rigidez da máquina e o desempenho de corte podem ser considerações de compra mais importantes.
O número de estações de ferramentas deve corresponder aos requisitos reais de usinagem.
4. Como deve ser planejado um magazine de ferramentas com 12 posições?
Um catálogo de ferramentas deve ser organizado em torno das operações exigidas pelo programa de produção.
O objetivo é fornecer as ferramentas necessárias, minimizando alterações desnecessárias e reduzindo erros na seleção de ferramentas.
Exemplo de Matriz de Planejamento Multiferramenta
| Grupo de Ferramentas | Operação possível | Considerações de planejamento |
|---|---|---|
| Ferramenta de desbaste | Remoção inicial de material | Vida útil da ferramenta e carga de corte |
| Ferramenta de acabamento | Superfície final ou contorno | Tolerância dimensional |
| Cortador de pequeno diâmetro | Detalhes minuciosos | Desvio e desgaste da ferramenta |
| Ferramenta de perfuração | Preparação qualificada do buraco | Diâmetro e localização |
| Ferramenta de chanfrar | Tratamento de borda | Geometria necessária |
| Ferramenta sobressalente | Substituição durante a produção | Compatibilidade de ferramentas |
Esta tabela ilustra uma possível abordagem de planejamento de ferramentas. Isso não significa que todas as operações ou tipos de ferramentas listados estejam aprovados para o CK-710-AT sem verificação de engenharia.
Por que a identificação de ferramentas é importante?
Cada ferramenta deve corresponder à atribuição correta do programa.
A atribuição incorreta de ferramentas pode produzir dimensões indesejadas ou colisões.
Para a qualificação da produção, os compradores devem confirmar o método de numeração de ferramentas do sistema de controle, o procedimento de atribuição de magazine, a compensação disponível do comprimento da ferramenta e o tratamento de erros.
A ficha técnica fornecida confirma a troca automática de ferramentas, mas não confirma separadamente a detecção do comprimento da ferramenta, a detecção do diâmetro da ferramenta ou a detecção de ferramentas quebradas.
Essas funções devem ser verificadas em vez de presumidas.
5. Como a velocidade do fuso e a seleção da ferramenta afetam a usinagem?
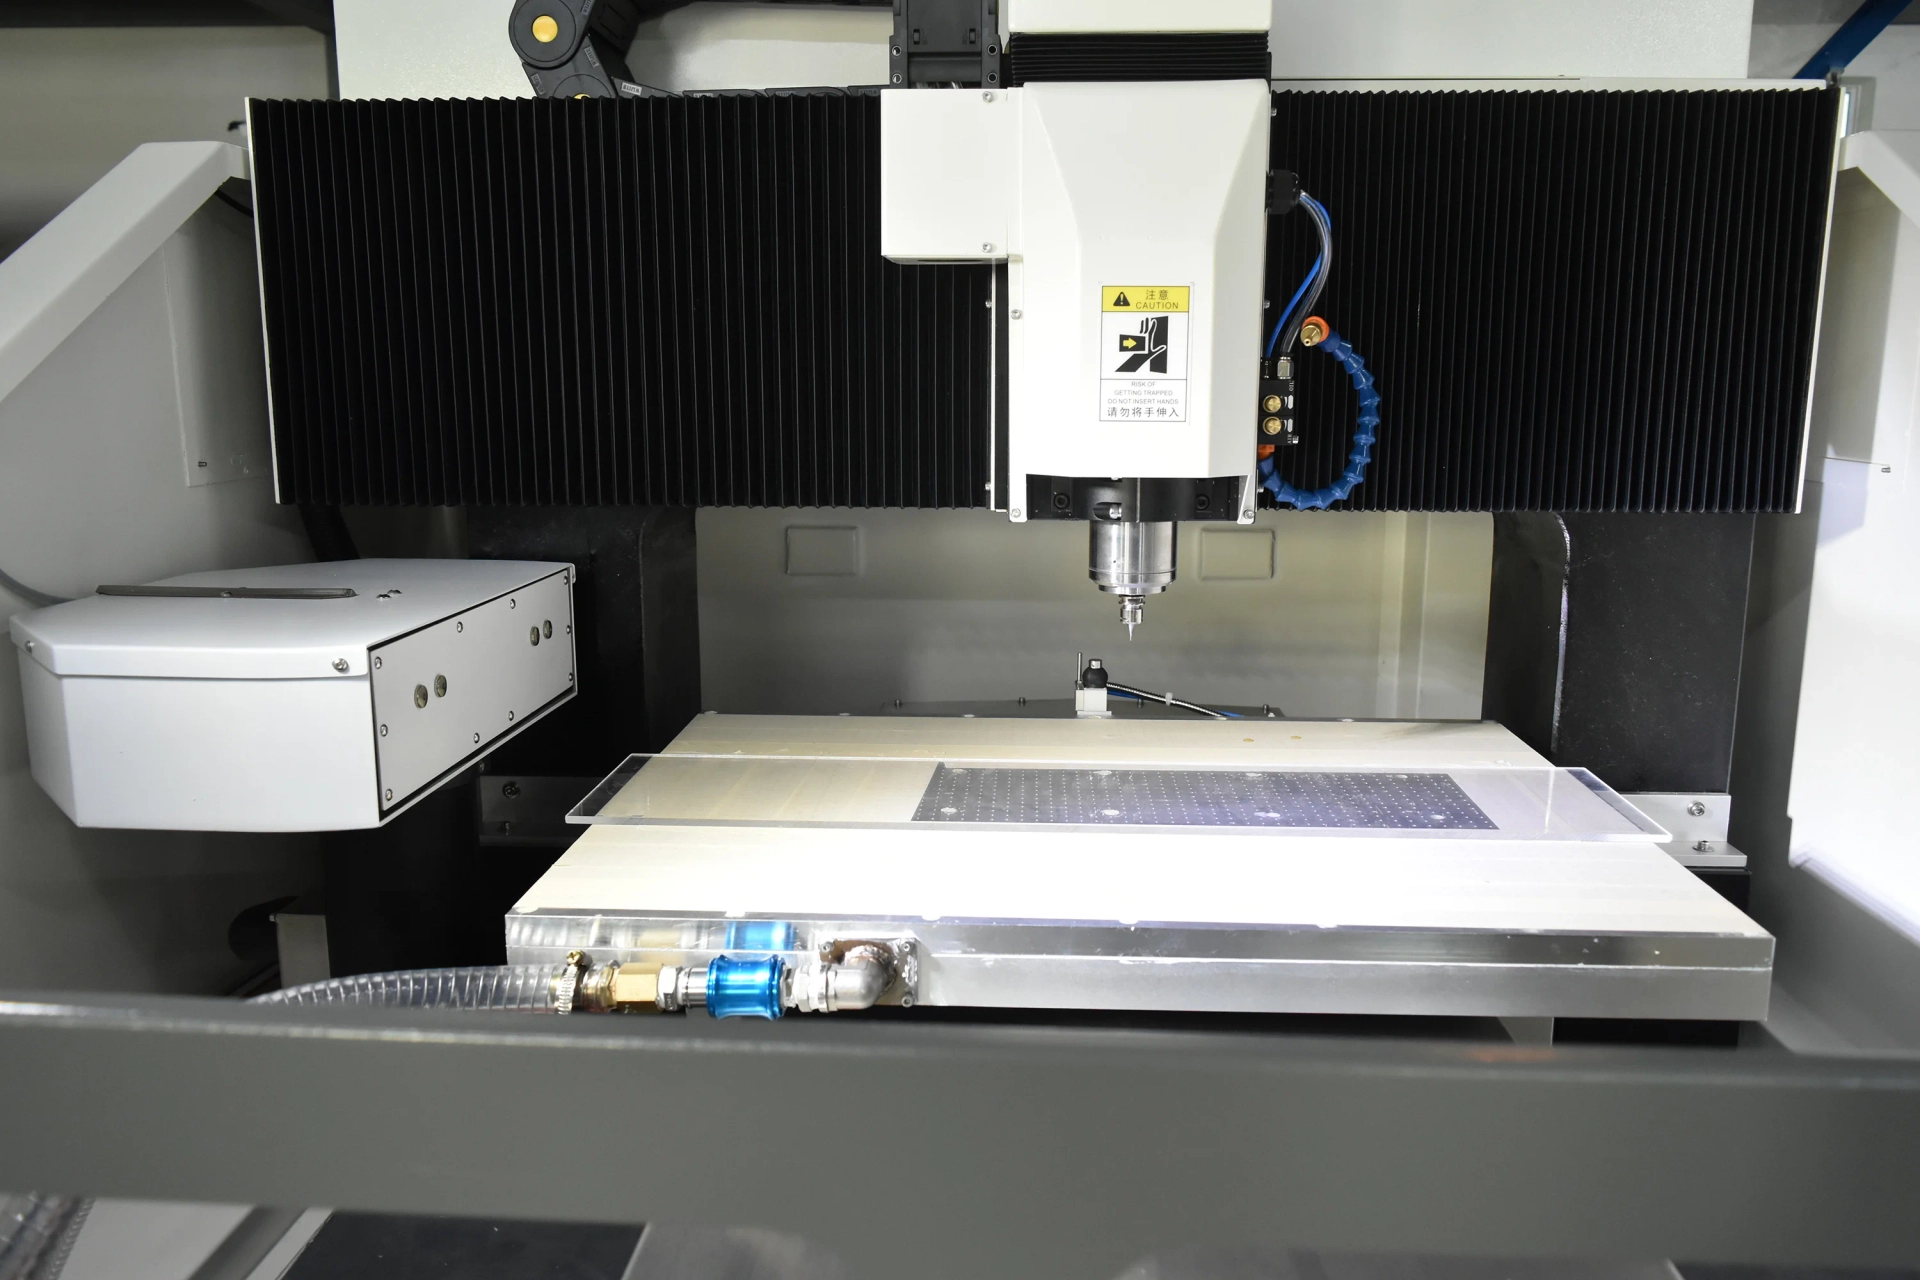
A especificação do CK-710-AT lista um fuso de 60.000 RPM com potência de 2,5 kW.
A velocidade do fuso é um parâmetro importante na usinagem, mas as condições operacionais corretas dependem da ferramenta de corte, do material da peça, da geometria de corte e da configuração da máquina.
Por que a rotação máxima nem sempre é a melhor configuração?
Altas velocidades de rotação podem ser úteis para aplicações específicas de ferramentas de pequeno diâmetro.
No entanto, diferentes materiais e diâmetros de fresa exigem diferentes velocidades e avanços de corte.
A utilização de parâmetros inadequados pode aumentar o desgaste da ferramenta, reduzir a qualidade da aresta de corte ou criar condições de corte inaceitáveis.
Verificações importantes de ferramentas
| Fator de ferramental | Verificação do comprador |
|---|---|
| Diâmetro da ferramenta | Compatibilidade com o eixo e a operação pretendidos |
| Material da ferramenta | Adequação para a peça de trabalho |
| Geometria de corte | Perfil e acabamento de superfície necessários |
| Interface do porta-ferramentas | Compatibilidade com o trocador automático de ferramentas |
| Velocidade de rotação nominal | Operação segura na velocidade do fuso selecionada |
| Comprimento da ferramenta | Autorização de trabalho disponível |
| excentricidade do eixo | Influência na estabilidade de corte |
| Substituição de ferramentas | Disponibilidade e procedimento de manutenção |
A ferramenta correta deve ser selecionada levando em consideração o material, a geometria e a qualidade desejada da peça final.
A qualificação da máquina deve incluir as lâminas de corte reais planejadas para a produção.
6. O que significam os valores de precisão publicados?
A ficha técnica do CK-710-AT indica uma precisão de processamento de ±0,015 mm e uma precisão de reposicionamento de 0,005 mm.
Esses valores descrevem diferentes aspectos do desempenho da máquina.
Precisão de processamento versus precisão de reposicionamento
| Especificação | Significado em Engenharia | Verificação necessária |
|---|---|---|
| Precisão de processamento | Critério de desempenho de usinagem publicado | Meça as amostras finalizadas. |
| Precisão de reposicionamento | Desempenho de retorno à posição | Teste de posição repetida definida |
| Repetibilidade na troca de ferramentas | Consistência após a substituição da ferramenta | Inspeção de amostra de troca de ferramenta |
| Precisão da peça acabada | Conformidade real com o desenho | Medição dimensional calibrada |
O desempenho nominal de reposicionamento de uma máquina não estabelece automaticamente a precisão de um componente finalizado.
A geometria da peça acabada também depende da condição da ferramenta, do comportamento do fuso, da fixação da peça e dos parâmetros de usinagem.
Por que testar a precisão após mudanças nas ferramentas?
Uma máquina pode atingir dimensões aceitáveis usando uma ferramenta, mas apresentar variações após múltiplas trocas de ferramentas.
Por exemplo, a compensação incorreta do comprimento da ferramenta ou o assentamento inconsistente da ferramenta podem influenciar os resultados da usinagem.
Um teste de qualificação útil deve, portanto, avaliar a precisão de todo o processo com múltiplas ferramentas.
A questão correta para o processo de aceitação é se a máquina produz repetidamente peças em conformidade após as trocas de ferramentas necessárias.
7. Como validar a área de processamento e a configuração da peça de trabalho
A especificação CK-710-AT indica uma mesa de 700 × 500 mm e uma área de processamento de 600 × 500 × 100 mm.
Esses valores devem ser analisados juntamente com as dimensões reais da peça e a disposição dos dispositivos de fixação.
Verificação de envelopes de trabalho
| Exigência | Verificação do comprador |
|---|---|
| Tamanho da mesa | O acessório é compatível com a plataforma disponível? |
| Área de processamento | O percurso da ferramenta necessário cabe dentro do envelope? |
| folga no eixo Z | Há espaço suficiente para a peça de trabalho e as ferramentas? |
| folga para troca de ferramentas | A máquina consegue trocar de ferramentas com segurança? |
| Altura da luminária | Isso reduz o espaço disponível para usinagem? |
| Acesso à ferramenta | Todas as funcionalidades especificadas podem ser alcançadas? |
Por que o design de luminárias é importante?
Um programa de usinagem pode ter as dimensões corretas, mas ainda assim produzir resultados ruins se a peça se mover durante o corte.
A rigidez do dispositivo de fixação e a precisão de localização influenciam a repetibilidade.
Para operações com múltiplas ferramentas, a peça de trabalho deve permanecer posicionada corretamente durante toda a sequência de usinagem.
Os compradores devem fornecer ao fornecedor desenhos completos da peça e quaisquer informações existentes sobre dispositivos de fixação.
8. Fresagem CNC vs. Eletroerosão a fio vs. Furação de registro de PCB
Essas tecnologias servem a diferentes propósitos de fabricação e não devem ser combinadas em uma única descrição de máquina sem evidências técnicas.
| Processo | Remoção de Material | Aplicação principal |
|---|---|---|
| Fresagem/roteamento CNC | Ferramenta de corte rotativa | Contornos mecânicos, ranhuras e operações de usinagem adequadas. |
| Eletroerosão a fio | Descarga elétrica através de eletrodo de fio | Perfis finos em materiais condutores |
| perfuração de registro de PCB | Perfuração controlada de furos | Localização da placa de circuito impresso e furos de ferramenta |
A eletroerosão a fio pode ser preferível para certos perfis finos em materiais condutores endurecidos.
A fresagem CNC pode ser mais adequada para perfis acessíveis e operações que exigem diferentes tipos de fresas rotativas.
Uma máquina de perfuração de furos de registro de PCB destina-se a uma necessidade de produção diferente, que envolve referências de posicionamento da placa.
O que os compradores devem fazer quando uma página de produto combina diferentes tecnologias?
Solicito esclarecimentos sobre o tipo de máquina, mecanismo de corte, consumíveis, controlador, área de trabalho e especificações técnicas.
Para adquirir uma máquina de eletroerosão a fio, pergunte sobre alimentação de fio, fluido dielétrico, filtragem e desempenho específico para eletroerosão.
Para adquirir uma fresadora CK-710-AT, pergunte sobre o eixo, o magazine de ferramentas, os porta-ferramentas, a compatibilidade com ferramentas de corte e o desempenho de usinagem.
Isso impede a seleção de equipamentos com base em especificações pertencentes a outro processo.
9. Como os compradores podem medir a eficiência da troca de ferramentas?
A troca automática de ferramentas deve ser avaliada ao longo de todo o ciclo de produção.
Uma máquina pode ter um magazine de 12 posições, mas ainda assim exigir um tempo de preparação considerável se a atribuição de ferramentas, a fixação da peça ou a preparação do programa forem ineficientes.
A fresadora CNC CK-710-AT foi projetada para suportar fluxos de trabalho de usinagem com múltiplas ferramentas, graças ao seu magazine automático de 12 posições. Para os fabricantes, avaliar a eficiência da troca de ferramentas exige medir o tempo de ciclo real, a consistência do posicionamento da ferramenta e a precisão da usinagem em lotes de produção repetidos. Esses fatores ajudam a determinar se o equipamento pode reduzir a intervenção manual, mantendo a qualidade consistente das peças acabadas.
Cálculo do ciclo de produção
Tempo total do ciclo = Carregamento + Preparação + Corte + Troca de ferramentas + Inspeção + Descarregamento
Para uma avaliação mais detalhada, registre o número de trocas de ferramentas em um programa completo.
Lista de verificação de desempenho para troca de ferramentas
| Fator de avaliação | O que medir |
|---|---|
| Tempo de troca de ferramentas | Duração real por alteração |
| Precisão na seleção de ferramentas | Ferramenta correta recuperada |
| assento de ferramentas | Instalação consistente |
| Continuidade do programa | Reinicie corretamente após a alteração. |
| falhas na troca de ferramentas | Frequência e causa |
| Intervenção do operador | Ações manuais necessárias |
| Tempo total do ciclo | duração total da produção da peça |
A troca automática de ferramentas é sempre mais rápida?
Não necessariamente.
Uma sequência de ferramentas ineficiente ainda pode gerar trocas de ferramentas desnecessárias.
Para produção repetitiva, o planejamento do percurso da ferramenta e a organização do trabalho devem ser avaliados juntamente com o próprio magazine de ferramentas.
O verdadeiro benefício em termos de produtividade reside na redução do tempo gasto em atividades que não agregam valor, sem comprometer a qualidade das peças.
10. Inspeção da primeira peça: como verificar a usinagem com múltiplas ferramentas
A Inspeção do Primeiro Artigo (FAI, na sigla em inglês) ajuda a confirmar se um processo pode produzir peças que atendam aos requisitos aprovados antes do início da produção em larga escala.
Para uma máquina de roteamento CNC, a inspeção deve incluir toda a sequência de usinagem.
Procedimento FAI recomendado
Passo 1 — Confirme o desenho
Verifique a versão mais recente do projeto de engenharia, as dimensões, as tolerâncias e as condições de superfície exigidas.
Etapa 2 — Inspecione a peça de trabalho
Verificar a identificação do material, as dimensões e o estado inicial.
Etapa 3 — Verifique a revista de ferramentas
Confirme se as ferramentas instaladas correspondem ao programa aprovado.
Etapa 4 — Posicionar a peça de trabalho
Verifique a estabilidade da fixação e as referências de coordenadas aplicáveis.
Etapa 5 — Execute o programa de usinagem
Processe a peça representativa utilizando a sequência de troca de ferramentas planejada.
Etapa 6 — Inspecionar a geometria finalizada
Meça as características críticas e inspecione o estado da superfície.
Passo 7 — Repita o processo
Produza amostras adicionais para avaliar a repetibilidade.
Etapa 8 — Registre os resultados
Documente a configuração da máquina, as ferramentas, as configurações, os resultados da inspeção e quaisquer ajustes necessários.
Lista de verificação da qualidade do primeiro artigo
| Produto de qualidade | Requisito de Aceitação |
|---|---|
| Dimensões gerais | Tolerância de desenho aprovada |
| Perfis críticos | Limites dimensionais definidos |
| Geometria de furo e ranhura | Conformidade do desenho |
| Condições da superfície | Acabamento aprovado pelo cliente |
| sequência de troca de ferramentas | Operação correta |
| assento de ferramentas | Consistente após a substituição |
| Condição da peça | Nenhum dano inaceitável |
| Repetibilidade | Amostras consistentes |
| Documentação do processo | Registros de inspeção completos |
A aceitação deve ser baseada nas peças acabadas medidas, e não apenas nos valores de posicionamento exibidos pela máquina.
11. O que os compradores devem verificar durante os testes de aceitação em fábrica?
Um Teste de Aceitação em Fábrica (TAF) deve confirmar se a máquina proposta atende aos requisitos de produção acordados antes do envio.
Para uma configuração de roteamento CNC com 12 ferramentas, o FAT deve incluir o desempenho tanto da usinagem quanto do gerenciamento de ferramentas.
Lista de verificação CK-710-AT FAT
| Item GORDO | Verificação recomendada |
|---|---|
| Identificação de máquinas | Confirme a configuração exata do CK-710-AT. |
| Tipo de máquina | Confirme o roteamento CNC em vez da eletroerosão a fio. |
| Dimensões da mesa | Verificar área útil da instalação |
| Envelope de processamento | Demonstrar o acesso necessário à peça de trabalho |
| Fuso | Confirme a especificação de 2,5 kW / 60.000 RPM. |
| Revista Tool | Verificar configuração de 12 posições |
| Troca de ferramentas | Demonstrar a sequência de alterações necessária |
| Precisão de processamento | Meça amostras usinadas representativas. |
| Precisão de reposicionamento | Revisar resultados de testes definidos |
| Gerenciamento de programas | Apresentar arquivos de produção aprovados |
| Tempo de ciclo | Registre o tempo total de usinagem. |
| Segurança | Verificar funções de vigilância e emergência |
| Sistema elétrico | Confirme os requisitos de fornecimento. |
| Documentação | Obtenha manuais e registros de inspeção. |
Esclarecimento importante sobre utilidades
A tabela CK-710-AT fornecida contém um campo rotulado como “Requisito de potência” com um valor de 2MPa.
MPa é uma unidade de pressão, não uma medida de potência elétrica.
O fornecedor deve esclarecer se isso se refere a um requisito pneumático, a outro subsistema ou a um erro na folha de dados.
Não deve ser considerado como um requisito verificado de fornecimento de ar de fábrica sem confirmação.
Qual é o resultado FAT mais valioso?
Um teste bem-sucedido deve demonstrar que a configuração real pode concluir o trabalho de usinagem representativo do comprador com precisão, acabamento superficial e comportamento de troca de ferramentas aceitáveis.
Uma demonstração utilizando apenas um ciclo de máquina vazio não estabelece a capacidade de produção.
12. Como avaliar o custo operacional e o retorno do investimento
O preço de compra de uma máquina de roteamento CNC é apenas uma parte do seu custo total.
A fabricação de ferramentas multifuncionais também envolve o consumo de ferramentas de corte, manutenção, mão de obra para preparação, inspeção e tempo de inatividade.
Custo Total de Propriedade
| Fator de custo | Consideração principal |
|---|---|
| Preço do equipamento | Configuração final da máquina |
| Ferramentas de corte | Substituição e desgaste de ferramentas |
| porta-ferramentas | Compatibilidade e peças de reposição |
| Eletricidade | Consumo real de energia da máquina |
| Trabalho | Configuração e envolvimento do operador |
| Alterações na ferramenta | Tempo de inatividade e programação |
| Manutenção | Eixo, magazine e componentes móveis |
| Inspeção | Verificação dimensional |
| Resíduos de materiais | Componentes rejeitados |
| Instalação | Comissionamento e treinamento |
Uma métrica econômica útil é:
Custo de usinagem por peça aceita = Custo total de usinagem alocado ÷ Peças aceitas
Essa métrica ajuda os compradores a comparar o investimento com os métodos de produção existentes.
Quando vale a pena usar uma configuração de fresagem CNC com 12 ferramentas?
Merece atenção quando uma parte significativa do tempo de ciclo atual decorre de repetidas trocas manuais de ferramentas.
No entanto, o benefício financeiro deve ser verificado através de dados reais de emprego.
Se o principal gargalo de produção for o corte lento, ferramentas inadequadas ou fixação deficiente da peça, adicionar capacidade ao magazine por si só pode não resolver o problema.
13. O que os compradores estrangeiros devem incluir em uma solicitação de cotação?
Um pedido de cotação tecnicamente completo permite ao fornecedor do equipamento avaliar a tarefa de produção real.
Lista de verificação para solicitação de cotação técnica CK-710-AT
| Informações necessárias | Detalhes do comprador |
|---|---|
| Material da peça de trabalho | Grau e condição do material |
| Dimensões da peça | Comprimento, largura e altura máximos |
| Desenhos de engenharia | Arquivos CAD e geometria crítica |
| Operações necessárias | Fresagem, usinagem, furação ou gravação. |
| Número de ferramentas | Ferramentas necessárias por programa |
| Dimensões da ferramenta | Requisitos de diâmetro, comprimento e suporte |
| Tolerância de usinagem | Especificações críticas de peças acabadas |
| Acabamento da superfície | Condição necessária |
| Volume de produção | Peças por turno ou mês |
| Gargalo existente | Tempo de inatividade para troca de ferramentas, desperdício ou tempo de usinagem |
| Requisitos de fixação | Trabalho em espera e folga disponível |
| Utilidades de fábrica | Requisitos elétricos e pneumáticos |
| Testes de aceitação | Critérios FAI e FAT |
| Informações comerciais | Necessidades de quantidade, entrega e serviço |
Por que considerar a CHIKIN CNC?
A CHIKIN CNC fornece equipamentos para fabricação de PCBs e processamento de precisão relacionado.
As informações sobre seus equipamentos publicadas incluem roteamento CNC, perfuração e outras tecnologias de usinagem industrial.
Para a aquisição da CK-710-AT, o primeiro passo mais importante é confirmar o tipo exato de máquina oferecida e resolver as diferenças entre a descrição do produto e a especificação técnica.
Solicite uma revisão da configuração técnica do CK-710-AT.
Se sua fábrica necessita de usinagem CNC com múltiplas ferramentas, prepare os desenhos das peças, as especificações dos materiais, as operações de usinagem, os requisitos das ferramentas e a produção esperada.
Confira a lista de produtos CHIKIN CNC .
Entre em contato com a CHIKIN CNC para uma análise técnica e orçamento .
Solicite confirmação por escrito do tipo de processo real, configuração do magazine de 12 ferramentas, especificações do fuso, acessórios incluídos e requisitos de aceitação da máquina.
14. Perguntas frequentes sobre a fresadora CNC CK-710-AT
1. O que é o CK-710-AT?
A ficha técnica fornecida identifica a CK-710-AT como uma fresadora CNC de cabeçote único com magazine de ferramentas automático. A página do produto também descreve a eletroerosão a fio (EDM), portanto, o tipo exato de máquina mencionado deve ser confirmado.
2. Quantas ferramentas o carregador CK-710-AT comporta?
A especificação publicada lista um magazine de ferramentas com 12 posições e troca automática de ferramentas. É necessário verificar a compatibilidade dos porta-ferramentas e acessórios.
3. Qual é a velocidade do fuso do CK-710-AT?
A especificação indica um fuso de 60.000 RPM com potência nominal de 2,5 kW.
4. Qual é a área de processamento?
A área de processamento publicada é de 600 × 500 × 100 mm, com uma mesa de 700 × 500 mm. O espaço útil para fixação deve ser confirmado.
5. Qual a precisão de usinagem especificada?
A ficha técnica indica uma precisão de processamento de ±0,015 mm e uma precisão de reposicionamento de 0,005 mm. Esses valores requerem condições de teste específicas.
6. A troca automática de ferramentas é adequada para produção em pequenos lotes?
Pode ser útil quando trabalhos individuais exigem várias ferramentas de corte. O benefício depende do número de trocas de ferramentas, do tempo de preparação e do fluxo de trabalho de produção.
7. A máquina consegue realizar corte por eletroerosão a fio?
A especificação de roteamento CK-710-AT não estabelece a capacidade de eletroerosão a fio. A eletroerosão a fio requer equipamentos e sistemas operacionais diferentes. Confirme a configuração real da máquina com o fornecedor.
8. O CK-710-AT inclui detecção de quebra de ferramenta?
A especificação CK-710-AT fornecida não confirma separadamente a detecção de ferramentas quebradas. Os compradores devem verificar a disponibilidade desse recurso antes de fazer o pedido.
9. Como deve ser testada a precisão da troca de ferramentas?
Execute programas de usinagem representativos que exijam diversas trocas de ferramentas e, em seguida, inspecione as dimensões finais, o assentamento da ferramenta e os resultados do processamento repetido.
10. Que informações devo fornecer ao solicitar um orçamento?
Forneça desenhos, especificações de materiais, operações de usinagem necessárias, informações sobre ferramentas, tolerâncias da peça acabada, volume de produção e critérios de aceitação.
Conclusão
Selecionar uma máquina de roteamento CNC adequada com troca automática de ferramentas requer mais do que comparar a velocidade do fuso, a capacidade do magazine de ferramentas ou o preço de compra.
Para fábricas de manufatura de precisão, o objetivo real é um processo de usinagem multiferramenta estável que produza componentes aceitáveis, controlando a variação de configuração e o tempo sem corte.
A fresadora CNC CK-710-AT oferece uma solução prática para fabricantes que buscam troca automática de ferramentas confiável, usinagem de precisão e maior eficiência de produção. Seu magazine de ferramentas de 12 posições, fuso de alta velocidade e sistema de controle CNC a tornam uma opção interessante para aplicações de fabricação com múltiplas ferramentas, onde a consistência da usinagem e o tempo de preparação reduzido são essenciais.
Essas características fornecem uma base para avaliar uma configuração de fresagem CNC com múltiplas ferramentas.
No entanto, os compradores devem primeiro confirmar a tecnologia real da máquina, pois a descrição do produto inclui informações sobre eletroerosão a fio que diferem da especificação da máquina de roteamento.
Um processo de compra confiável deve incluir verificação da configuração técnica, usinagem de amostras representativas, testes de troca de ferramentas, inspeção da peça acabada e um Teste de Aceitação em Fábrica documentado.
Para fabricantes estrangeiros que avaliam equipamentos de roteamento CNC e usinagem de precisão, a CHIKIN CNC oferece a oportunidade de discutir a configuração necessária em relação às necessidades reais de produção.
Entre em contato com a CHIKIN CNC para uma análise técnica e orçamento da CK-710-AT e forneça seus desenhos de usinagem, especificações de materiais, requisitos de troca de ferramentas e volume de produção desejado.
A combinação correta de ferramentas compatíveis, parâmetros de usinagem controlados, troca de ferramentas confiável e aceitação de qualidade mensurável é a base de um investimento eficaz em produção CNC.