






Resumindo — Resposta Rápida
O alinhamento entre furação e roteamento em placas de circuito impresso descreve a relação posicional entre os furos perfurados e os elementos roteados na placa. Quando ambas as operações compartilham uma configuração CNC controlada, os fabricantes podem reduzir a necessidade de alinhamento separado da peça, desde que a placa permaneça corretamente posicionada durante todo o processo de usinagem.
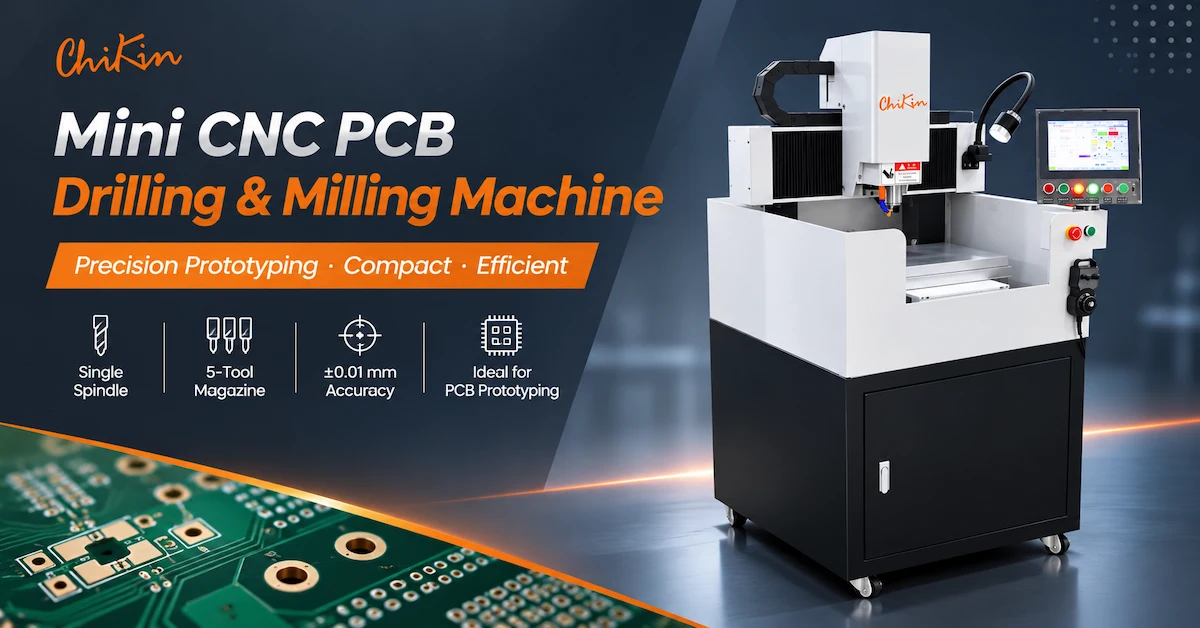
A CHIKIN CNC Mini CK-01R é uma máquina de furação e fresagem de PCBs com um único fuso, equipada com um fuso refrigerado a água de 60.000 RPM (conforme especificado), magazine de ferramentas de cinco posições, detecção do comprimento da ferramenta e especificações de posicionamento e repetibilidade de ±0,01 mm.
Para laboratórios de prototipagem de PCBs e fabricantes de pequenos lotes, a principal questão na hora da compra é se a máquina consegue produzir furos posicionados corretamente e contornos precisos sem introduzir erros inaceitáveis durante a troca de ferramentas ou o manuseio da placa.
Este guia explica como planejar um fluxo de trabalho de furação e fresagem, proteger a referência de usinagem, verificar as configurações de comprimento da ferramenta e avaliar a qualidade da primeira peça.
Principais conclusões
Uma configuração controlada: a furação e o fresamento podem compartilhar a mesma referência da peça quando o dispositivo de fixação e o programa CNC estão configurados corretamente.
Configuração de cinco ferramentas: A especificação do Mini CK-01R fornecido lista um magazine de ferramentas de cinco posições para ferramentas de perfuração e fresagem compatíveis.
Detecção do comprimento da ferramenta: Incluída na especificação, esta função auxilia na verificação da configuração da ferramenta, mas não garante, por si só, a precisão da peça acabada.
Precisão publicada: O posicionamento e a repetibilidade são ambos indicados como ±0,01 mm, sujeitos à verificação específica da máquina.
Prioridade de qualidade: A precisão entre o furo e o contorno deve ser medida nos painéis acabados reais.
Recomendação de aquisição: Confirme a configuração exata da máquina, o sistema de fixação da peça, as funções de troca de ferramentas e os critérios de aceitação antes de fazer o pedido.
1. O que é o alinhamento de furação e roteamento em placas de circuito impresso?
O alinhamento entre furos e rotas em placas de circuito impresso (PCB) é a relação posicional entre os furos perfurados em uma placa de circuito impresso e os contornos, ranhuras ou perfis criados durante a roteamento.
Na fabricação de placas de circuito impresso, a perfuração e o roteamento geralmente servem a propósitos diferentes.
A perfuração cria furos para componentes, pontos de montagem, vias ou outras características específicas.
O roteamento remove material ao longo de caminhos programados para criar contornos de placas, aberturas internas, ranhuras ou outros recursos mecânicos.
Ambos os processos devem seguir referências de coordenadas compatíveis.
Por que a precisão entre o furo e o contorno é importante?
Uma placa de circuito impresso (PCB) pode ter furos individualmente aceitáveis e um contorno com formato correto, mas ainda assim falhar na montagem mecânica se os dois grupos de elementos estiverem desalinhados.
Os problemas potenciais incluem:
Os furos de montagem estão posicionados incorretamente em relação à borda da placa.
Aberturas de conectores que não correspondem à geometria da caixa.
Folga irregular nas bordas ao redor de elementos específicos.
Ranhuras deslocadas em relação aos pontos de montagem.
Dificuldade em instalar a placa em um dispositivo de montagem.
Retrabalho causado por posicionamento inconsistente entre as operações.
O objetivo de fabricação é manter o padrão de furos e a geometria do roteamento dentro das tolerâncias estabelecidas pelo desenho da placa de circuito impresso aprovado.
O que causa o desalinhamento entre a perfuração e a rota?
| Causa potencial | Efeito na placa de circuito impresso finalizada | Verificação recomendada |
|---|---|---|
| Dados de programa diferentes | Mudança no padrão de furos e no contorno | Comparar origens de coordenadas |
| Movimento da peça | Variação posicional | Inspecione a fixação e o suporte. |
| Deslocamento de ferramenta incorreto | Erros dimensionais ou de profundidade | Verificar compensação da ferramenta |
| Diâmetro da ferramenta de fresagem incorreto | Contornos acabados incorretos | Inspecionar ferramenta e programa |
| Reposicionamento de equipamentos | Diferenças de registro | Verifique as referências de localização. |
| excentricidade do eixo | Variação de furo ou contorno | Meça o sistema de fixação da ferramenta |
| Deformação do material | Alterações na geometria do tabuleiro | Verifique a planicidade e o estado do laminado. |
Um fluxo de trabalho com uma única máquina pode reduzir certos riscos relacionados à transferência, mas não pode eliminar todas as causas de erros de usinagem.
2. CHIKIN CNC Mini CK-01R: Especificações Técnicas
A CHIKIN CNC fornece equipamentos para perfuração, fresagem e fabricação de placas de circuito impresso (PCBs).
A Mini Máquina de Roteamento e Furação de PCBs com 1 Eixo é apresentada como um sistema CNC compacto e fechado para prototipagem e aplicações em pequenos lotes.
A especificação do MINI CK-01R fornecida descreve uma configuração de fuso único com um fuso refrigerado a água, eixos controlados por CNC, magazine de ferramentas e detecção do comprimento da ferramenta.
Tabela de especificações do Mini CK-01R
| Parâmetro técnico | Especificação fornecida |
|---|---|
| Modelo | MINI CK-01R |
| Número de fusos | 1 |
| Velocidade máxima do fuso | 60.000 RPM |
| Potência do fuso | 1,8 kW |
| Resfriamento do fuso | Refrigeração a água |
| Trilhos lineares X/Y/Z | Taiwan |
| Fusos de esferas X/Y/Z | Taiwan |
| Velocidade máxima de deslocamento X/Y | 12 m/min |
| Velocidade máxima de deslocamento em Z | 12 m/min |
| Repetibilidade | ±0,01 mm |
| Precisão de posicionamento | ±0,01 mm |
| Dimensões da mesa de trabalho | 350 × 350 mm |
| Material do corpo da máquina | Ferro fundido |
| Sistema CNC | CHIKIN CNC |
| Idioma operacional | Chinês / Inglês |
| capacidade do carregador de ferramentas | 5 posições |
| diâmetro da ferramenta de perfuração | 0,5–6,35 mm |
| Diâmetro da ferramenta de fresagem | 0,8–3,175 mm |
| Detecção do comprimento da ferramenta | Incluído |
| Proteção contra sobrecarga do fuso | Opcional |
| Proteção contra superaquecimento do eixo | Opcional |
| Abastecimento de ar | 0,6–0,8 MPa |
| Consumo de ar listado | 30 L/min |
| Fonte de energia | Monofásico 220V / 50Hz |
| Requisitos de potência listados | 2 kW |
| Dimensões da máquina | 780 × 900 × 1700 mm |
| Peso da máquina | Aproximadamente 500 kg |
| Temperatura de instalação | 18–23°C |
| Umidade de instalação | 45–65% |
Estas especificações aplicam-se à configuração MINI CK-01R fornecida para este artigo. Outros materiais públicos sobre a CK-01R descrevem diferentes potências do fuso, capacidade do magazine e dimensões da mesa. Confirme a configuração exata por escrito antes de encomendar.
O que os compradores devem verificar?
A medida de 350 × 350 mm descreve as dimensões da mesa de trabalho publicadas. Ela não deve ser considerada automaticamente como a área útil completa para furação e fresagem.
Os limites exatos de deslocamento, a folga entre o fuso e a mesa, a compatibilidade com dispositivos de fixação e a sequência automática de troca de ferramentas devem ser verificados em relação à máquina encomendada.
As especificações de posicionamento e repetibilidade de ±0,01 mm listadas também exigem condições de teste definidas.
3. Por que realizar a furação e o roteamento da placa de circuito impresso em uma única configuração?
No processamento tradicional com múltiplas máquinas, um painel de PCB pode ser perfurado em uma máquina e, em seguida, transferido para uma máquina de roteamento separada.
Isso exige que a peça seja reposicionada.
Se as duas operações utilizarem dispositivos de fixação ou referências de coordenadas diferentes, poderá ocorrer variação adicional no registro.
Uma máquina de furação e fresagem de fuso único adequada pode executar ambas as operações usando um único sistema de coordenadas CNC controlado.
Configuração única versus máquinas separadas
| Avaliação | Perfuração e roteamento em configuração única | Perfuração e roteamento separados |
|---|---|---|
| Transferência da peça de trabalho | Potencialmente reduzido | Geralmente necessário |
| Coordenação de dados | Configuração compartilhada possível | Configurações separadas exigem alinhamento. |
| Alterações na ferramenta | Necessário entre diferentes operações | Depende de cada máquina. |
| Flexibilidade de produção | Útil para operações mistas | Os processos podem ser executados independentemente. |
| capacidade máxima de produção | Limitado pela capacidade disponível do fuso | Depende da configuração do equipamento. |
| Principal risco | Controle de ferramentas e dispositivos de fixação | Alteração de transferência e registro |
Quando vale a pena considerar um processo de configuração única?
Um sistema compacto pode ser relevante quando uma fábrica produz protótipos ou pequenas séries contendo vários recursos perfurados e fresados.
A principal vantagem é o processamento repetível com menos chances de erros de reposicionamento.
No entanto, fábricas de alto volume podem preferir equipamentos com fusos separados ou múltiplos quando a produtividade é o requisito principal.
Para uma visão geral mais abrangente, consulte o Guia de Máquinas de Perfuração e Fresagem CNC para PCBs da CHIKIN.
4. Como estabelecer um datum comum para perfuração e roteamento
Um datum é a referência usada para definir as posições das características.
Para o processamento de perfuração e roteamento, o programa de perfuração e o programa de roteamento devem usar origens e referências de orientação compatíveis.
Fluxo de trabalho recomendado para controle de dados
Etapa 1 — Revisar os arquivos de engenharia
Verifique se as coordenadas de perfuração e os trajetos de roteamento utilizam a revisão de projeto e o sistema de coordenadas aprovados.
Etapa 2 — Defina a origem da peça de trabalho
Estabeleça a referência da máquina pretendida de acordo com o dispositivo e o programa aprovados.
Etapa 3 — Fixe o painel
Utilize um dispositivo de fixação adequado ao tamanho da placa, à espessura e às operações de usinagem planejadas.
Etapa 4 — Realizar a perfuração
Execute o padrão de furos aprovado utilizando as ferramentas e os parâmetros de usinagem necessários.
Etapa 5 — Verificar a configuração da ferramenta
Confirme o comprimento e a compensação de diâmetro adequados da ferramenta antes de fresar.
Etapa 6 — Realizar o roteamento
Processar os perfis necessários, mantendo a referência aprovada da peça de trabalho.
Etapa 7 — Inspecionar a geometria finalizada
Meça as relações entre o furo e o contorno após a conclusão do serviço.
Este fluxo de trabalho pressupõe que as ferramentas e o sistema de controle instalados suportem a sequência de processos pretendida.
Por que o Conselho deve permanecer seguro?
Mesmo quando ambos os programas usam a mesma origem de coordenadas, o movimento físico da peça pode invalidar a relação.
Um painel que se desloca durante o processo de fresagem pode resultar em um contorno final desalinhado em relação aos furos previamente perfurados.
As condições de fixação e de corte devem, portanto, ser qualificadas em conjunto.
5. Como a revista Five-Tool deve ser organizada?
A especificação fornecida para o Mini CK-01R identifica um magazine de ferramentas com cinco posições.
Para um trabalho combinado de furação e fresagem, o planejamento do magazine deve refletir as ferramentas reais exigidas pelo programa de fabricação.
Configuração ilustrativa de cinco ferramentas
| Posição da ferramenta | Ferramenta de exemplo | Operação pretendida |
|---|---|---|
| T1 | Broca de pequeno diâmetro | Padrão de furos finos |
| T2 | Broca de diâmetro médio | Orifícios adicionais necessários |
| T3 | Broca maior | Furos de montagem ou de ferramenta |
| T4 | Fresa de roteamento pequena | Ranhuras estreitas ou perfis internos |
| T5 | Fresa de tupia | Processamento de esboço do conselho |
Esta tabela ilustra a possível alocação de ferramentas. Os tamanhos reais das ferramentas, as interfaces dos magazines e as operações compatíveis devem ser confirmados.
Por que a sequência de ferramentas é importante?
Uma sequência ineficiente pode gerar mudanças desnecessárias entre as ferramentas.
Por exemplo, a alternância repetida entre uma ferramenta de perfuração e uma fresa pode aumentar o tempo sem corte.
Sempre que o projeto e o processo o permitirem, as operações podem ser agrupadas por ferramenta para melhorar a consistência do fluxo de trabalho.
No entanto, a ordem de processamento deve ser selecionada de acordo com os requisitos de qualidade e fixação da peça, e não apenas com base na quantidade de trocas de ferramentas.
A troca automática de ferramentas foi confirmada?
A mesa para máquina em miniatura fornecida estabelece cinco posições de ferramentas e inclui detecção do comprimento da ferramenta.
O mecanismo exato de troca automática de ferramentas e a sequência de programas devem ser confirmados para esta configuração.
Os compradores não devem presumir que todas as variantes do CK-01R utilizam o mesmo carregador ou sistema de troca de ferramentas.
6. O que a detecção do comprimento da ferramenta realmente controla?
A detecção do comprimento da ferramenta ajuda a estabelecer uma referência associada à ferramenta de corte instalada.
Isso é relevante porque diferentes brocas e fresas podem ter comprimentos totais e projeções de corte diferentes.
Uma compensação incorreta do comprimento da ferramenta pode afetar a posição vertical real da fresa.
Detecção do comprimento da ferramenta versus compensação do diâmetro da ferramenta
| Função | Objetivo principal | Erro potencial |
|---|---|---|
| Detecção do comprimento da ferramenta | Estabelecer referência vertical da ferramenta | Profundidade de perfuração ou fresagem incorreta |
| Compensação do diâmetro da ferramenta | Leve em consideração o diâmetro da fresa. | Dimensões de perfil incorretas |
| referência da peça de trabalho | Estabelecer referência de coordenadas da peça | Localização das funcionalidades alterada |
| Inspeção de excentricidade do eixo | Avaliar a consistência da rotação da ferramenta | Variação de furos e bordas |
| Inspeção das condições da ferramenta | Identifique ferramentas de corte inadequadas. | Rebarbas, quebras ou acabamento ruim |
A detecção automática do comprimento da ferramenta previne erros de alinhamento?
Não.
A detecção do comprimento da ferramenta diz respeito principalmente à posição axial da ferramenta.
Não corrige de forma independente coordenadas X/Y incorretas, arestas de corte desgastadas, movimento da fixação ou diâmetro de corte inadequado.
Um processo completo deve verificar esses fatores separadamente.
Por que a verificação de ferramentas é importante para cortadoras de PCB de pequeno porte?
Ferramentas de perfuração e fresagem de pequeno diâmetro podem ser sensíveis a desvios, vibrações e condições de corte inadequadas.
A especificação CK-01R fornecida lista o resfriamento a água e a detecção do comprimento da ferramenta, mas não estabelece a detecção automática de ferramentas quebradas para esta configuração em miniatura.
As fábricas devem confirmar quais funções de monitoramento estão incluídas e definir procedimentos de inspeção adequados.
Para a manutenção de dispositivos de fixação de ferramentas, o Guia de Limpeza de Pinça de Eixo de PCB da CHIKIN explica como a contaminação, o desgaste e o desalinhamento podem afetar a qualidade da perfuração e do roteamento.
7. Como o projeto do dispositivo de fixação afeta a consistência entre o furo e o contorno?
O projeto do dispositivo de fixação determina como a placa de circuito impresso (PCB) é suportada e posicionada durante a usinagem.
Um dispositivo de fixação mal projetado pode permitir movimentação mesmo quando o sistema de movimento CNC funciona corretamente.
Considerações sobre a retenção de peças
| Fator de Fixação | Impacto potencial | Verificação do comprador |
|---|---|---|
| Apoio do Conselho | Flexão ou vibração | Verifique a planicidade e a estabilidade. |
| Características de localização | Consistência de coordenadas | Confirmar dados aprovados |
| Força de fixação | Distorção da placa | Inspecione as áreas de contato. |
| Espaço livre do roteador | Interferência da ferramenta | Revisar trajetórias de ferramentas |
| Abas de corte | Retenção parcial | Verifique a posição da aba |
| retenção a vácuo | Segurança da peça de trabalho | Verificar o desempenho real de retenção |
| Altura da luminária | Folga reduzida da ferramenta | Verifique o acesso ao eixo e ao suporte. |
Por que a ordem das operações é importante?
Durante o roteamento do contorno, o processo de corte pode separar progressivamente a placa de circuito impresso (PCB) acabada do material circundante.
Se a prancha perder o suporte antes do corte final ser concluído, ela poderá se mover.
Isso pode danificar a borda ou alterar a posição do material restante.
Um processo qualificado deve utilizar acessórios, abas ou outros métodos de retenção aprovados, quando necessário.
Para protótipos de placas de circuito impresso de pequeno porte, manter o suporte até que todas as operações críticas sejam concluídas pode ser tão importante quanto a precisão nominal da máquina.
8. Quais materiais e ferramentas de PCB requerem validação separada?
A Mini CK-01R foi projetada para prototipagem de PCBs, furação, roteamento e operações de usinagem leve adequadas.
A compatibilidade real do material depende do fuso, das fresas, do dispositivo de fixação e das condições de processamento instalados.
Matriz de Qualificação de Materiais
| Material | Problema de processamento | Requisito de Validação |
|---|---|---|
| FR4 | Reforço abrasivo de fibra de vidro | Desgaste da ferramenta e qualidade da lâmina |
| Placa de circuito impresso rígida multicamadas | Construção em cobre e laminado | Integridade do furo e do contorno |
| Placa de circuito impresso fina e rígida | Flexão durante a usinagem | Suporte e fixação |
| Placa de circuito impresso à base de alumínio | Forças de corte de metal e rebarbas | Ferramentas e parâmetros adequados |
| acessórios de engenharia | Usinagem específica do material | Compatibilidade de fusos e ferramentas |
Quais são as faixas de diâmetro de ferramenta publicadas?
A lista de especificações fornecida inclui:
Ferramentas de perfuração: 0,5–6,35 mm
Ferramentas de fresagem: 0,8–3,175 mm
Esses intervalos descrevem a compatibilidade do diâmetro da ferramenta na configuração fornecida.
Eles não garantem que todas as ferramentas da linha possam processar todos os materiais ou profundidades.
Como os compradores podem reduzir os defeitos relacionados às ferramentas?
Verificar a geometria da ferramenta, a compatibilidade da haste, a excentricidade e a adequação do material.
Utilize os parâmetros de corte aprovados para o material e a ferramenta específicos.
Inspecione os furos acabados e as bordas fresadas representativas antes de liberar um lote de produção.
9. Como realizar uma inspeção de primeiro artigo do tipo "furação à rota"
A Inspeção da Primeira Peça (FAI, na sigla em inglês) verifica se uma peça inicial concluída atende aos requisitos aprovados antes do início da produção em larga escala.
Para operações combinadas de perfuração e roteamento, a inspeção deve se concentrar na relação entre as duas operações.
Lista de verificação FAI recomendada
| Item de Inspeção | Requisito de Aceitação |
|---|---|
| Diâmetro do furo | Atende à tolerância de desenho |
| Posição central do furo | Atende à referência de dados aprovada. |
| Distância entre o furo e o contorno | Atende à geometria necessária |
| Dimensões do slot | Conforme o desenho técnico |
| Contorno roteado | Atende às tolerâncias dimensionais |
| Qualidade da borda da tábua | Sem rebarbas ou lascas inaceitáveis. |
| Integridade do laminado | Sem rachaduras ou danos inaceitáveis. |
| Configuração do comprimento da ferramenta | Ferramenta aprovada com referência verificada |
| Estabilidade da peça | Nenhum movimento inaceitável |
| Repetibilidade | Resultados consistentes em todas as amostras. |
Procedimento Prático de Inspeção
Primeiro , confirme o projeto da placa e os programas CNC aprovados.
Em segundo lugar , verifique a fixação da peça e o conjunto de ferramentas instalado.
Terceiro , faça os furos necessários.
Quarto , processe as feições roteadas relevantes usando o mesmo sistema de referência aprovado.
Quinto , meça as posições finais dos furos em relação ao contorno fresado.
Sexto , repita a operação em outros quadros representativos.
Por fim , documente os resultados e investigue quaisquer características que estejam fora da tolerância acordada.
Qual é a medida mais importante?
Para esta aplicação, um resultado crítico é a posição relativa dos furos perfurados em relação aos elementos fresados.
Uma placa pode atender a verificações individuais de furação e roteamento, mas ainda assim não apresentar a relação necessária entre esses elementos.
O plano de inspeção deve, portanto, incluir as dimensões entre o furo e o contorno que são importantes para a montagem final.
10. Como medir a eficiência real da produção
Uma máquina compacta de perfuração e fresagem CNC deve ser avaliada pela produção aceitável, e não pela velocidade nominal do fuso.
O processo completo inclui carregamento, alinhamento, perfuração, troca de ferramentas, roteamento, inspeção e descarregamento.
Cálculo do ciclo de produção
Tempo total do ciclo = Carregamento + Preparação + Perfuração + Troca de ferramentas + Fresagem + Inspeção + Descarregamento
Para produção repetida, a fábrica pode calcular:
Painéis aceitos por hora = Painéis concluídos por hora × Taxa de aceitação
O que afeta a produtividade real?
| Fator | Impacto na produção |
|---|---|
| Número de furos | Carga de trabalho de perfuração |
| Diâmetros dos furos | Requisitos da ferramenta |
| comprimento do contorno fresado | Cortar tempo |
| Número de ferramentas | Requisitos de troca de ferramentas |
| Espessura da placa | Condições de corte |
| Fixação de peças | Configuração e manuseio |
| desgaste da ferramenta | Frequência de substituição |
| Inspeção | Tempo necessário para o controle de qualidade |
Quando uma máquina de fuso único é economicamente viável?
Uma máquina de fuso único pode ser atraente quando uma fábrica valoriza processamento flexível, espaço limitado e mudanças frequentes de produto.
Para produção em maior volume, múltiplos fusos podem reduzir gargalos, dependendo da aplicação.
A escolha correta do equipamento deve levar em consideração a demanda real, a complexidade da fabricação e a produção esperada.
11. Teste de Aceitação de Fábrica do Mini CK-01R: O que os compradores devem verificar?
Um Teste de Aceitação em Fábrica (TAF) deve demonstrar se o equipamento especificado é capaz de concluir o processo de usinagem de PCB pretendido.
Para a Mini CK-01R, o FAT deve verificar tanto as operações individuais quanto o alinhamento da perfuração com a rota.
Lista de verificação Mini CK-01R FAT
| Item de teste | Verificação recomendada |
|---|---|
| Configuração da máquina | Confirme a variante MINI CK-01R |
| Fuso | Verificar a especificação de 1,8 kW / 60.000 RPM |
| Mesa de trabalho | Confirme as dimensões de 350 × 350 mm. |
| Revista Tool | Verificar capacidade de cinco posições |
| Detecção do comprimento da ferramenta | Demonstrar a função real |
| Ferramentas de perfuração | Diâmetros necessários para o teste |
| Ferramentas de roteamento | Teste os tamanhos de corte necessários |
| Precisão de posicionamento | Revisar os resultados das medições definidas |
| Repetibilidade | Teste vários ciclos de processamento |
| alinhamento de perfuração à rota | Meça as relações entre as características finalizadas. |
| Fixação de peças | Verifique a estabilidade da placa |
| Resfriamento | Verifique o sistema de refrigeração a água instalado. |
| Extração | Confirme o arranjo necessário para o controle de poeira. |
| Segurança | Verificar medidas de segurança e controles de emergência |
| Documentação | Analise manuais e relatórios de inspeção. |
Qualificação de amostra recomendada
Utilize materiais reais de PCB e desenhos de produção.
Elabore um programa de usinagem contendo operações representativas de furação e fresagem.
Processe a amostra utilizando a sequência de ferramentas aprovada.
Meça os furos acabados, os perfis e as distâncias críticas entre o furo e o contorno.
Repita o teste usando a mesma configuração para avaliar a consistência.
O fornecedor e o comprador devem concordar com os critérios de aceitação antes da aprovação do equipamento.
Por que a verificação de configuração é importante?
Outras informações públicas sobre o CK-01R descrevem diferentes potências do fuso, capacidade do magazine de ferramentas e construção da máquina.
Portanto, a cotação deve especificar a variante exata do MINI CK-01R e seus componentes instalados.
Para compradores estrangeiros, apenas o nome do modelo não é suficiente, visto que diferentes configurações podem ter nomes semelhantes.
12. Instalação, manutenção e considerações de segurança
A configuração Mini CK-01R fornecida tem dimensões publicadas de 780 × 900 × 1700 mm e um peso de aproximadamente 500 kg.
Esses valores são úteis para o planejamento preliminar da fábrica.
Requisitos de instalação
| Exigência | Valor fornecido |
|---|---|
| Fornecimento de energia elétrica | Monofásico 220V / 50Hz |
| Potência da máquina listada | 2 kW |
| Pressão do ar | 0,6–0,8 MPa |
| Consumo de ar listado | 30 L/min |
| Temperatura ambiente | 18–23°C |
| Umidade ambiente | 45–65% |
| Peso da máquina | Aproximadamente 500 kg |
A ficha técnica também lista os parâmetros relacionados à poeira. Os compradores devem confirmar a vazão de ar de extração necessária, a pressão de vácuo, as dimensões da conexão e se o equipamento de extração está incluído.
Por que a manutenção afeta o alinhamento?
Um fuso, porta-ferramentas ou dispositivo de fixação mal conservados podem introduzir variações no processo de fabricação.
O planejamento da manutenção deve abranger a condição da ferramenta, a fixação do fuso, o resfriamento, a fixação da peça e as verificações relevantes de posicionamento da máquina.
Os operadores devem seguir os procedimentos de segurança e manutenção do fabricante, incluindo o isolamento seguro antes de trabalhar em componentes móveis ou rotativos.
Não se deve presumir automaticamente que uma máquina fechada esteja em conformidade com uma determinada norma de segurança de máquinas sem a documentação comprobatória.
13. Lista de verificação técnica para pedidos de cotação de compradores estrangeiros
Um pedido de cotação detalhado ajuda o fornecedor a determinar se a configuração do Mini CK-01R consegue processar os projetos de PCB pretendidos.
| Informações necessárias | O que fornecer |
|---|---|
| material de PCB | FR4, multicamadas ou outro material especificado |
| Dimensões da prancha | Comprimento, largura e espessura máximos |
| Padrão de furos | Lima de perfuração e diâmetros necessários |
| Geometria de roteamento | Contorno, encaixes e características internas |
| Requisito de inscrição | Tolerância entre furo e contorno |
| Quantidade de ferramentas | Ferramentas necessárias para perfuração e fresagem |
| Dimensões da ferramenta | Informações sobre o diâmetro de corte e a haste |
| Fixação de peças | Suporte de fixação ou placa preferencial |
| Volume de produção | Painéis por lote ou turno |
| Inspeção de qualidade | Requisitos de FAI e FAT |
| Utilidades de fábrica | Elétrica, ar condicionado, refrigeração e extração |
| Requisitos comerciais | Quantidade, destino da entrega e escopo do suporte. |
Solicite uma avaliação técnica do Mini CK-01R.
A CHIKIN CNC fornece equipamentos para perfuração, fresagem e fabricação de placas de circuito impresso (PCBs).
A Mini CK-01R é relevante para fabricantes de PCBs que buscam uma plataforma compacta de fuso único para operações de usinagem combinadas.
Antes de comprar, confirme a configuração exata fornecida, as funções do magazine de ferramentas, a mesa de trabalho e o curso útil, o procedimento de detecção do comprimento da ferramenta e a compatibilidade do material.
Análise da mini máquina de perfuração e fresagem de PCB CNC CHIKIN .
Forneça seus arquivos de furação da placa de circuito impresso (PCB), contornos de roteamento, especificações de materiais e a tolerância necessária entre furo e contorno para uma avaliação técnica mais precisa.
14. Perguntas frequentes sobre mini máquinas de perfuração e roteamento de PCBs
1. O que é o alinhamento de furação e roteamento em uma placa de circuito impresso?
Trata-se da relação posicional entre os furos perfurados e os detalhes fresados na placa. O alinhamento correto ajuda a garantir que as placas finalizadas estejam em conformidade com os desenhos mecânicos e se encaixem nas montagens pretendidas.
2. Uma máquina de fuso único pode realizar tanto furação quanto fresagem?
Sim, quando o fuso, as ferramentas, o controlador e a configuração da máquina suportam as operações necessárias. A Mini CK-01R é especificada para ferramentas de furação e fresagem compatíveis.
3. Qual é a capacidade do carregador de ferramentas da Mini CK-01R?
A especificação fornecida para o MINI CK-01R lista cinco posições de ferramentas. Outras configurações do CK-01R podem diferir, portanto, a variante exata citada deve ser confirmada.
4. Qual é o eixo utilizado no Mini CK-01R?
A configuração fornecida inclui um fuso refrigerado a água de 1,8 kW e 60.000 RPM.
5. Qual o tamanho da mesa de trabalho?
As dimensões da mesa publicadas são 350 × 350 mm. A área útil de usinagem e a folga de fixação reais requerem confirmação separada.
6. A detecção do comprimento da ferramenta garante uma profundidade de fresagem precisa?
Não. Ele suporta a medição da configuração da ferramenta, mas a profundidade real de fresagem também depende da referência da peça, do deslocamento da ferramenta, da fixação, do movimento da máquina e das condições de processamento.
7. Quais são os tamanhos de ferramentas de perfuração e fresagem suportados?
A especificação fornecida lista ferramentas de perfuração de 0,5 a 6,35 mm e ferramentas de fresagem de 0,8 a 3,175 mm, sujeitas à compatibilidade real do suporte e da aplicação.
8. É possível realizar a furação e o fresamento sem remover a placa?
Um fluxo de trabalho CNC adequado pode executar ambas as operações usando uma única configuração de peça controlada. A viabilidade real depende da fixação, das trocas de ferramentas, do programa e da geometria de usinagem necessária.
9. Como os fabricantes devem inspecionar a precisão da perfuração em relação ao roteamento?
Meça as posições dos furos acabados em relação ao contorno da placa fresada, ranhuras e outras características especificadas, utilizando os pontos de referência aprovados no desenho e equipamentos de inspeção calibrados.
10. Como os compradores estrangeiros podem solicitar um orçamento para o Mini CK-01R?
Forneça o material da placa de circuito impresso (PCB), as dimensões da placa, os arquivos de furação, a geometria de roteamento, os requisitos de ferramentas, as tolerâncias entre furo e contorno e o volume de produção esperado. Solicite a confirmação da variante exata da máquina e o processamento de uma amostra representativa.
Conclusão
O alinhamento preciso entre a perfuração e o roteamento da placa de circuito impresso é essencial quando um processo de fabricação exige que os furos perfurados e os elementos roteados da placa mantenham uma relação posicional controlada.
A mini-torneira CNC CHIKIN CK-01R oferece uma configuração de fuso único publicada, com um fuso refrigerado a água de 60.000 RPM, magazine de ferramentas de cinco posições, detecção do comprimento da ferramenta e especificações de posicionamento e repetibilidade de ±0,01 mm.
Essas características fornecem uma base para avaliar um fluxo de trabalho CNC compacto que combina furação e fresagem em uma configuração controlada.
No entanto, o sucesso na produção de PCBs depende de mais do que apenas as especificações da máquina.
A referência da peça, a estabilidade da fixação, a condição da ferramenta, os offsets da ferramenta, a sequência de processamento e a inspeção da peça acabada influenciam o resultado final.
Para laboratórios de prototipagem de PCBs e fabricantes de pequenos lotes, a abordagem de compra mais valiosa é verificar a precisão real entre os furos e o contorno usando amostras representativas da produção.
Uma inspeção documentada da primeira peça e um Teste de Aceitação em Fábrica podem ajudar a determinar se a configuração da máquina selecionada atende às condições de fabricação exigidas.
Entre em contato com a CHIKIN CNC para uma avaliação técnica e orçamento da Mini CK-01R e compartilhe seus desenhos de PCB, requisitos de furação, padrões de roteamento e metas de produção.
Uma máquina CNC selecionada com base em todo o fluxo de trabalho, desde a furação até o roteamento, pode fornecer uma base mais sólida para a fabricação de PCBs em pequenos lotes de forma consistente, repetível e econômica.




