






実用的なPCB配線機の価格は、製造工程と切り離して考えることはできません。基本となる機械は安価に見えるかもしれませんが、最終的な作業セルは、スピンドル数、配線面積、工具、集塵装置、画像処理装置、自動化システム、設置、サポートなど、様々な要素によって左右されます。したがって、適切な比較は「機械Aと機械Bの比較」ではなく、「同じ基板、目標生産量、および受入条件で、AとBの見積もりを比較する」ことです。
このガイドでは、購買チームとプロセスチームが比較を行う方法を示します。プロセス範囲を考慮しない数値は誤解を招く可能性があるため、一般的な価格帯は示していません。その代わりに、見積もりに影響を与える要因、見落としやすい継続的なコスト、そしてサプライヤーが生産準備完了の提案書を発行する前に必要とするデータについて説明します。
基板配線機の価格は何によって決まるのか?
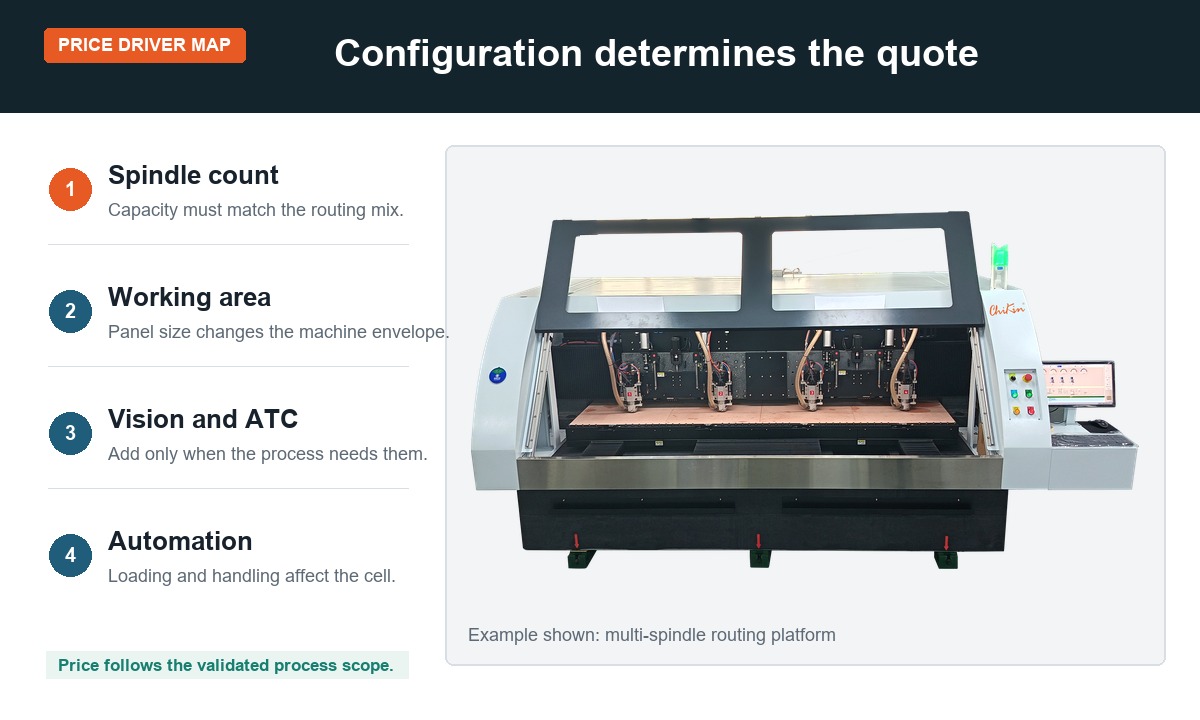
価格差が最も大きくなるのは、見積書のラベルではなく、構成の違いによる場合が多い。2台の機械がどちらもPCBルーターと記載されていても、有効作業領域、スピンドル配置、工具の取り扱い、集塵機能、ソフトウェア、検査機能、設置範囲などが異なっている可能性がある。
7つの項目は早めに確認しておくべきです。
- 基板およびパネルの仕様:材質、厚さ、パネルサイズ、外形、スロット形状、および固定方法。
- 生産要件:製品構成、シフトパターン、切り替え頻度、および1シフトあたりの必要パネル数。
- スピンドル配置:シングルスピンドル、並列マルチスピンドル、または穴あけ用と溝加工用のスピンドルを別々に配置する構成。
- 工具管理:手動または自動での工具交換、工具の測定、工具寿命の追跡、および必要に応じた破損チェック。
- 位置合わせ:治具に基づく位置決め、カメラ認識、基準点の位置合わせ、またはその他の合意された位置特定方法。
- 粉塵対策:集塵設計、ダクト、集塵装置、ろ過装置、清掃アクセス、廃棄計画。
- 納品範囲:輸送費、設置費、トレーニング、サンプル検証、受入サポート、スペアパーツ、およびサービス。
そのため、基板加工機の価格表だけを見て購入するのは賢明な判断とは言えません。すべてのサプライヤーが同じ範囲の価格設定をしていない限り、最初のページに表示されている最低価格には、除外項目が多く含まれている可能性があるからです。
なぜ見積依頼書は基板データと出力データから始めるべきなのでしょうか?
機械の機種ではなく、部品から始めましょう。基板には、加工に必要な移動量、スピンドル容量、工具のアクセス性、治具スペース、粉塵対策などが示されています。出力計画には、作業位置が1つで十分か、並列加工を検討する必要があるかが示されています。
| RFQ入力 | なぜそれが重要なのか | 引用文で何が変わる可能性があるか |
|---|---|---|
| 板材と厚さ | ルーティング抵抗、粉塵、工具の選択、保持方法に影響します。 | スピンドル、ツーリング、抽出、治具 |
| パネル寸法 | 使用可能な移動距離と積載クリアランスを定義します | 機械サイズ、テーブル、筐体 |
| 概要と最小スロット | 輪郭の長さ、角、狭い部分、および工具のアクセスを表示します | 工具径、ルーティング戦略、サイクルに関する前提条件 |
| 目標出力 | 機械レイアウトを必要な生産ペースに合わせる | スピンドル数、ハンドリング、自動化 |
| ガーバーファイルまたはODB++ファイル | 実際の形状に基づいてプロセスを検証できる | プログラミング、ツーリング、治具、検証作業 |
| 工場所在地と電圧 | 電力、輸送、設置、およびサービス計画を明確にする | 電気構成および納品範囲 |
単軸構成と多軸構成では、コストにどのような影響がありますか?
シングルスピンドルプラットフォームは、プロトタイプ製作、修理作業、製品開発、頻繁な段取り替え、そして1つのスピンドルで計画された負荷に対応できる生産において、多くの場合最もクリーンな出発点となります。また、エンジニアが一度に1つのルーティング位置と1つのツールパスを管理すれば済むため、プロセスのデバッグも容易になります。重要なのは、機械の機能が少ないかどうかではなく、処理能力です。
パネルレイアウト、治具、ルーティングプログラム、および生産構成が並列処理に対応している場合、マルチスピンドルプラットフォームは、同じ作業を並列処理できます。購入価格は高くなる可能性がありますが、スピンドル数が多いだけでは経済性が優れているとは限りません。作業がすべての作業ポジションを埋めることが稀であったり、製品構成が常に変化したりする場合、利用可能な能力が未使用のままになる可能性があります。サプライヤーに、推奨の根拠となるサイクルタイムの前提条件と負荷パターンを示すよう依頼してください。
穴あけ加工と配線加工を一体化した構成は、部品に両方の工程が必要で、かつ生産計画上、それらを同一プラットフォーム上で行うことでメリットが得られる場合に有効な選択肢です。位置決め戦略が固定治具だけでなく、マーキングや特徴点に依存する場合は、画像認識による構成が役立つ可能性があります。いずれの選択肢も、実際の基板データとサンプル検証によって確認する必要があります。
レビューすべきルーティングプラットフォーム
| プラットフォーム | よくある購入時の質問 | 製品ページ |
|---|---|---|
| シングルスピンドル | 1つのルーティング位置で、生産量と切り替え計画を満たすことができるか? | 単軸ドリル加工機とルーター加工機のレビュー |
| 2スピンドル | 処理遅延を追加することなく、一致する作業を並列にルーティングすることは可能でしょうか? | 2スピンドルPCB配線プラットフォームをレビューする |
| 4スピンドル | 安定した反復作業は、追加の並列処理能力を正当化するだろうか? | 4スピンドルPCB配線プラットフォームをレビューする |
| ドリル1基とCCD付きルーティングスピンドル1基 | 工程を分け、カメラを使った位置合わせを行うことで、作業は簡素化されるだろうか? | CCDドリル加工およびルーティング構成を確認する |
これらのページは構成手順を示すものであり、自動選択ではありません。最終的なモデルは、サンプル基板、配線ファイル、容量レビュー、および受入計画に基づいて決定する必要があります。
工具や消耗品は、実際のコストにどのような影響を与えるのか?
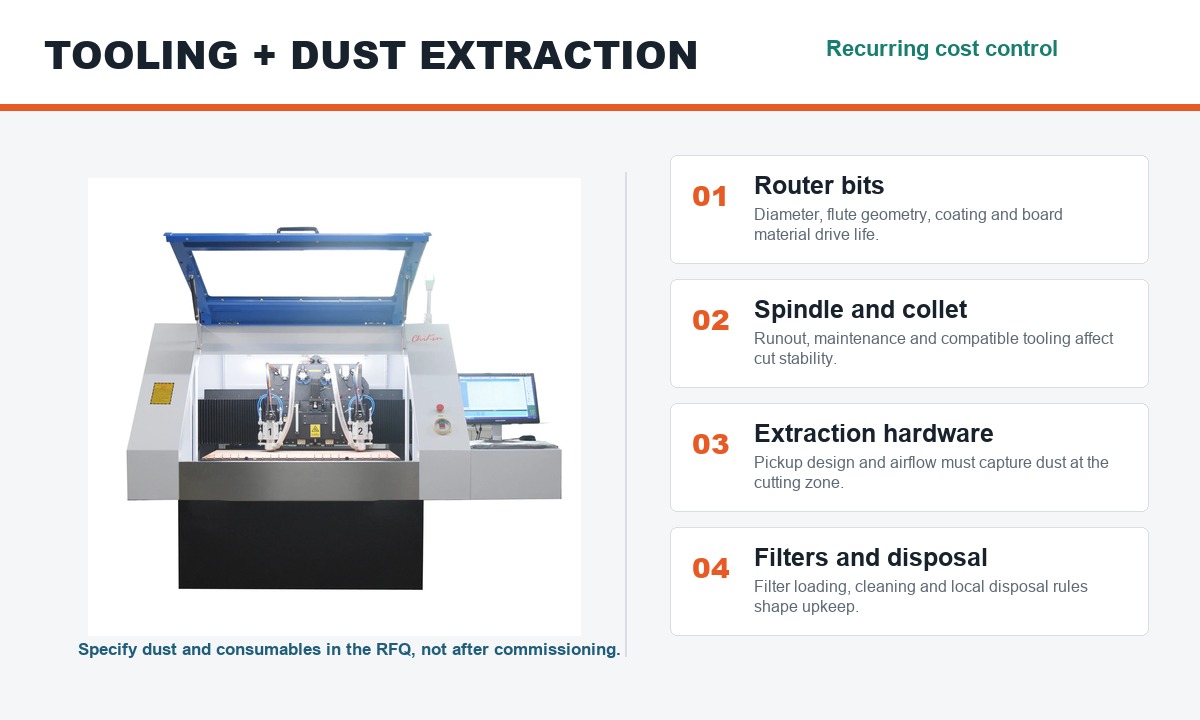
発注書は一度支払えば済みます。ルータービット、フィルター、コレットの手入れ、メンテナンスは、機械が稼働している限り継続されます。多くの工場にとって、プリント基板フライス盤の価格のわずかな差よりも、プロセスの安定性や消耗品の管理の方が重要になってきます。
工具コストは、ビット1本あたりの価格ではなく、実際の生産量に基づいて見積もるべきである。有用な計算式は以下のとおりである。
承認済みパネル1枚あたりのルーティングツールコスト = ルーティングツールの総支出額 / 生産された承認済みパネル数
その数値を意味のあるものにするには、工具径、工具形状、基板材質、加工長さ、スピンドル状態、プログラムされた送り速度、加工済みパネル数、および工具交換の理由を記録してください。定常スケジュールで交換された工具は、摩耗、破損、または品質アラーム後に交換された工具とは異なります。これらの記録を混在させると、消耗の真の原因が隠されてしまいます。
また、見積もりにはコレット、ツールホルダー、ツール検出、予備センサー、スターターツールの取り扱いについても記載されているか確認してください。自動工具交換装置が含まれている場合は、保持できる工具の数、工具オフセットの設定方法、工具が紛失した場合や合意された条件外の場合の処理方法について確認してください。工具交換が手動の場合は、作業者の作業時間と、停止時間が長くなる可能性を能力モデルに含めてください。
見積もりにはどのような集塵作業を含めるべきですか?
プリント基板の配線作業では、切断箇所で粉塵が発生します。そのため、集塵装置は後付けの付属品ではなく、生産設備として扱う必要があります。集塵箇所、ホースとダクト、機械に必要な風量、集塵装置、フィルター、清掃箇所、集塵容器、騒音、交換部品、工場での廃棄手順など、あらゆる側面について詳細に解説します。
モーターの出力やカタログに記載されている風量だけを比較してはいけません。ルータービットから集塵機までの経路が重要です。長いダクト、急な曲がり、漏れ、集塵形状の悪さ、フィルターの詰まりなどは、切削点における状況を変化させる可能性があります。各サプライヤーに対し、どの部品が同梱されているか、また購入者が用意しなければならないユーティリティや外部機器は何かを明確に提示するよう求めましょう。
板材の種類や現地の作業規則によっては、必要なろ過方法や取り扱い方法が変わる場合もあります。機械の供給業者は機器のインターフェースについて説明できますが、実際に処理される材料に関する最終的な配置については、工場の環境・安全衛生チームが承認する必要があります。
ビジョン、ソフトウェア、航空管制、自動化は、どのような場合にそのコストに見合う価値があるのでしょうか?
オプションは、明確な生産上の制約を取り除くものでなければなりません。利用可能なすべての機能を購入すると、PCB CNCルーターの初期費用が上昇し、メンテナンス作業が増える可能性があります。必要な機能を省略すると、手動での位置合わせ、繰り返しのセットアップ、余分な取り扱い、または停止時間の延長などにより、別の費用が発生する可能性があります。各オプションが測定可能なタスクに結びついている場合、意思決定はより確実なものになります。
| オプション | 検討する時 | 供給業者に問い合わせてください |
|---|---|---|
| CCDまたはビジョンアライメント | 登録は、目に見えるマークまたはボードの特徴に依存します | どのような特徴量が認識され、オフセットはどのように処理されるのか? |
| 自動工具交換 | プログラムには複数のツールが必要であり、手動変更は生産を中断させる。 | ストレージ、計測、エラー処理には何が含まれていますか? |
| 工具検査 | このプロセスでは、長さ、直径、または破損の有無をチェックする必要があります。 | 提示されたモデルにはどのような点検機能が備わっており、アラームはどのように記録されますか? |
| 積み込みと積み下ろし | 安定した反復作業において、ハンドリングは明らかにボトルネックとなっている。 | 含まれるボード範囲、バッファ、インターフェース、および復旧手順は何ですか? |
| 生産データ接続 | トレーサビリティまたは工場システムとの統合が必要 | 対象となるデータ、プロトコル、および統合に関する責任範囲はどれですか? |
実用的なルールとして、チームがオプションによって解決される問題を説明できない場合は、そのオプションは承認の準備ができていないということが挙げられます。まずは手動で、あるいはよりシンプルな設定でジョブを実行し、制約を測定してから、その証拠に基づいてアップグレードの価格を設定してください。
設置、トレーニング、およびサービスにかかる費用のうち、どれがTCO(総所有コスト)に含まれるのでしょうか?
工場現場に機械が設置された時点では、まだ正式なプロセスとして確立されていません。予算は、納品から安定生産に至るまでの各工程を網羅する必要があります。プロジェクトによっては、荷降ろし、位置決め、ユーティリティ設備の設置、抽出接続、ソフトウェアのセットアップ、治具の準備、試作、オペレーター研修、保守研修、スペアパーツ、出張費、受入検査サポートなどが含まれる場合があります。
見積書に記載するサービス内容は具体的に記述する必要があります。「設置込み」と記載されていても、交通費、現地交通費、宿泊費、光熱費、翻訳費などは価格に含まれていない場合があります。「リモートサポート」の場合は、連絡方法、営業時間、購入者が提供する必要のある情報、および現地作業が必要となる場合を明記する必要があります。保証条件には、保証期間、保証対象部品、除外事項、送料の負担、および不具合確認の手順を明記する必要があります。
海外プロジェクトの場合は、見積依頼書に電気要件、設置国、現場へのアクセス、現地での吊り上げ手配、および予定生産日を追加してください。ChiKinは、機器選定、技術文書作成、設置ガイダンス、トレーニング、アフターサービスサポートを含むサービスプロセスについて説明しています。ワンストップサービスページとプロジェクト見積書で、提案された構成の正確な範囲を確認してください。
購入者は総所有コストをどのように計算すべきでしょうか?
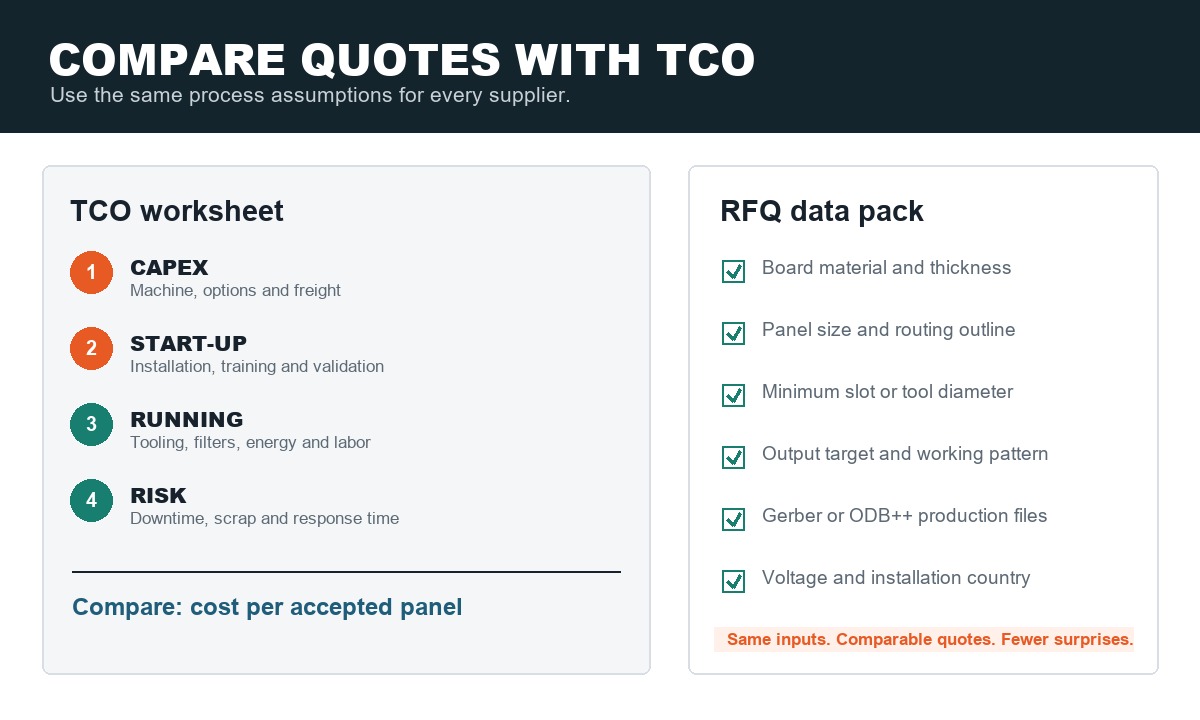
総所有コストは、期間と生産に関する前提条件が明記されている場合にのみ有効です。評価期間を設定し、すべての見積もりに同じシフト計画を使用し、既知のコストと見積もりを分けてください。値が不確実な場合は、範囲を設定し、その値を確認する責任者を特定してください。
TCO = 資本コスト + 初期費用 + 経常運営コスト + 生産リスクコスト - 残存価値
| TCOグループ | 含めるべきアイテム | 証拠を要求する |
|---|---|---|
| 資本 | 機械、オプション、治具、抽出、運賃、該当する場合は税金 | 明細付き商業見積書 |
| 起動する | 設置、トレーニング、検証、初期ツール、スペアパーツ | 作業範囲と受入計画 |
| 繰り返し | 工具、フィルター、エネルギー、圧縮空気、労働力、メンテナンス | 消費に関する想定とメンテナンススケジュール |
| 生産リスク | ダウンタイム、不良品、手直し、切り替えの遅延、サービスの遅延 | 試験結果、対応プロセス、スペアパーツ計画 |
次に、結果を正規化します。
承認されたパネル1枚あたりの推定コスト = 評価期間中の総所有コスト / その期間中に承認されたパネル数
試作パネルではなく、承認済みのパネルを使用してください。これにより、不良品や手直し作業が可視化されます。この計算結果を投資収益率(ROI)を保証するものとして扱わないでください。これは合意された前提に基づいて構築された意思決定モデルです。サンプルテスト後、そして実際の生産記録を用いた試運転後にも、この計算結果を更新してください。
プリント基板配線機の見積もりを公平に比較するにはどうすればよいでしょうか?
- 入力パックを確定してください。同じ基板ファイル、材料、パネル寸法、目標出力、ユーティリティ、および設置場所を各サプライヤーに送信してください。
- 明細付きの見積もりを依頼してください。基本機械、オプション、治具、抽出装置、工具、輸送費、設置費用、トレーニング費用、スペアパーツをそれぞれ分けて記載してください。
- 除外事項を記録してください。空白のフィールドは自動的に含まれません。ダクト、変圧器、コンプレッサー、コンピューター、照明器具、吊り上げ作業、および現地作業員の提供者を確認してください。
- サイクルに関する前提条件を確認してください。ツールパス、同時処理される基板数、ロード時間、ツール交換回数、および予想される稼働率を確認してください。
- サンプルテストを計画する。テスト実施前に、テストファイル、材料、数量、検査方法、および合否判定基準について合意しておく。
- サービス範囲を確認してください。トレーニング日数、リモートサポート、オンサイト契約条件、スペアパーツの供給、保証規定、および故障確認手順を比較してください。
- TCOモデルを1つ計算します。すべての見積もりに、同じ期間、労働力に関する前提条件、消耗品ロジック、および承認された出力値を適用します。
このプロセスによって、すべてのサプライヤーが同じ機械設計を強いられるわけではありません。重要なのは、違いを明確にすることです。より高額な提案には、他の見積もりでは買い手が行う作業が含まれている可能性があります。プロセスがよりシンプルな場合は、より低価格な提案でも十分適切かもしれません。
低価格のPCBルーターが適切な選択肢となるのはどのような場合でしょうか?
基板の種類が限られ、生産量が中程度で、ローディングを手動で行うことが可能で、1つのスピンドルで需要を満たし、治具が確実な位置決めを提供し、工具交換の頻度が少なく、現地スタッフが日常的なメンテナンスをサポートできる場合、低価格の機械が理にかなうことがあります。試作ラボ、エンジニアリング部門、小ロット生産では、最大並列処理能力よりも柔軟性を重視する場合があります。
リスクは、プロセスに実際に必要なものを削除することで価格を下げる場合に発生します。作業エリアが狭い場合、追加のセットアップが必要になる可能性があります。手動による位置合わせは、位置決め方法に適さない場合があります。仕様が不十分な抽出システムは、コストを工場側に転嫁する可能性があります。サービス範囲が限定的であっても、経験豊富なチームにとっては許容範囲内かもしれませんが、初めて使用するユーザーにとっては困難です。
つまり、「最も安い機械が良いのか?」という問いではなく、「どのような生産上の前提条件によって、この構成がよりシンプルになるのか?」という問いを立てるべきなのです。供給者と購入者が同じ基板データに基づいてこの問いに答えられるのであれば、その決定には確固たる根拠があると言えます。
制作準備が整った見積もりを依頼する際には、何を送付すればよいですか?
お問い合わせの際は、以下の情報をお送りください。
- 板材と厚さ
- パネルサイズと使用可能な配線領域
- ルーティングアウトライン、輪郭長さ、最小スロット径または工具径
- シフトごとまたは1日あたりの目標生産量
- 製品構成と予想される切り替え頻度
- ガーバー、ODB++、DXF、ドリル、またはルーティングファイルが閲覧可能です。
- 必要な位置特定方法(該当する場合は、基準標識またはその他のマークを含む)
- 工場の電圧、周波数、および圧縮空気の供給状況
- 設置国、配送条件、および要求されるサポート範囲
構成と見積もりが必要ですか? ChiKinのPCB穴あけ・配線機の製品ラインナップをご確認の上、上記のエンジニアリングデータを送信してください。一般的なカタログ価格ではなく、お客様の生産タスクに最適な配線プラットフォーム、ツール、集塵装置、オプション、検証プラン、サービス範囲に焦点を当てた回答をお送りいたします。
よくある質問
なぜサプライヤーは、PCB配線機の固定価格を提示することを避けるのでしょうか?
作業領域、スピンドル数、工具搬送、画像認識、抽出、自動化、配送、およびサービスによって範囲が変わる可能性があるためです。固定された数値は基本ユニットを表すことはできますが、特定の基板に必要な生産準備完了セルを表すものではありません。
マルチスピンドル式基板ルーターは常にコスト効率が良いのでしょうか?
いいえ。並列処理が可能で、生産負荷が利用可能な位置を最大限に活用できる場合に、単軸構成は魅力的です。頻繁な段取り替え、混在製品、または中程度の生産量の場合は、単軸構成の方が正当化しやすいでしょう。
集塵装置の見積もりは、機械本体の価格に含めるべきでしょうか?
はい。最低限、見積依頼書には、機械の集塵インターフェース、ダクトの設置責任、抽出ユニット、フィルター、交換部品、および設置場所の要件を明記する必要があります。最終的なシステムは、処理対象物および現地の工場規則にも適合していなければなりません。
ルーティングツールのコストを見積もるにはどうすればよいですか?
承認されたパネルごとに工具の総支出を追跡し、基板材料、加工長さ、工具仕様、プログラムされたプロセス、スピンドルの状態、および交換理由を記録します。これは、ルータービットの単価だけを比較するよりもはるかに有用です。
見積もりにはどのようなファイル形式が最適ですか?
ガーバーデータまたはODB++データは、配線層またはメカニカル層、パネル図面、材質と厚さ、最小スロットサイズ、出力ターゲット、および治具や基準点に関する要件とともに役立ちます。サンプル検証に必要な追加ファイルについては、サプライヤーにお問い合わせください。
2つの引用文を比較する最良の方法は何ですか?
両サプライヤーに同じ入力資料を提供し、項目別の包含事項と除外事項を要求し、同じサンプルテストに合意し、同じ期間の総所有コスト(TCO)を計算します。承認されたパネルあたりの推定コストと初期購入価格を比較します。





