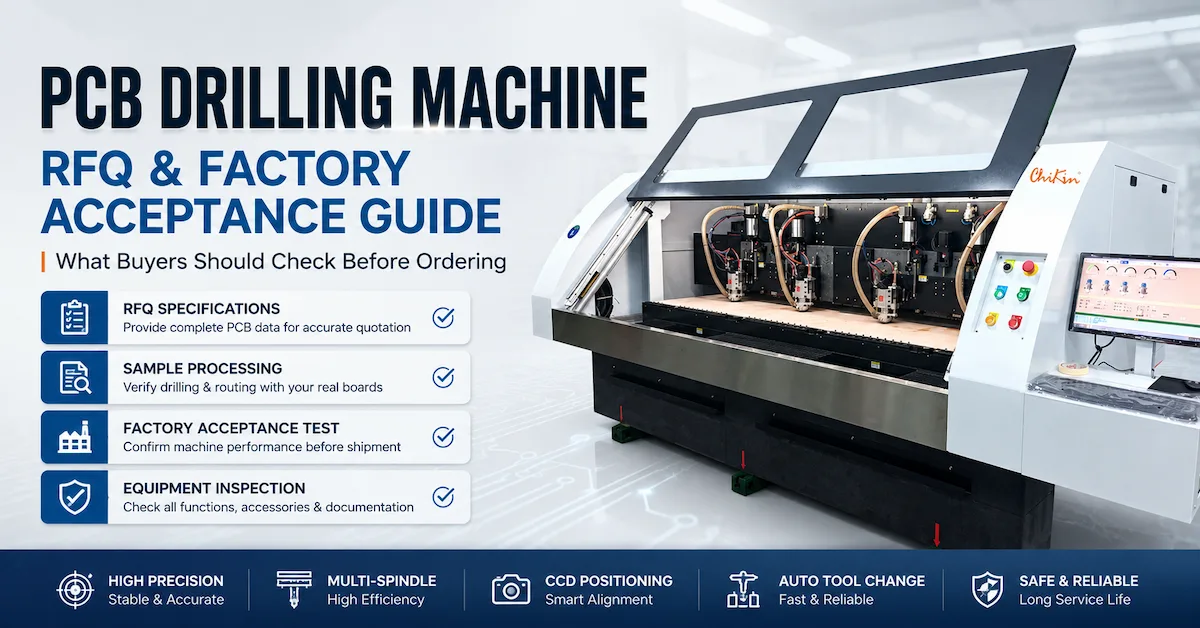
プリント基板製造設備のコストは、単一の機械価格ではなく、プロジェクト予算です。試作工場では特定のプロセス機械のみが必要となる場合があり、中量生産工場では、繰り返し可能なハンドリング、検査、ユーティリティ設備などが追加されます。量産ラインでは、生産能力、冗長性、材料の流れ、試運転、保守サービスなどが追加されます。これら3種類の工場を1つの数字で比較すると、最初の見積もりを受け取る前に予算が誤解を招く可能性があります。
このガイドは、購買担当者、プロセスエンジニア、工場オーナーが投資計画を立てるための実践的な方法を提供します。設備を工程ごとに分類し、 PCB生産ラインのコストがどのように変化するかを示し、完全なラインと個々のPCB製造機のコストを比較する方法を説明し、サプライヤーが実用的な提案書を提出するのに役立つRFQチェックリストを提供します。目的は架空の価格帯を公表することではありません。目的は、範囲、前提条件、および次の行動を明確にすることです。
プリント基板製造装置の費用には何が含まれますか?
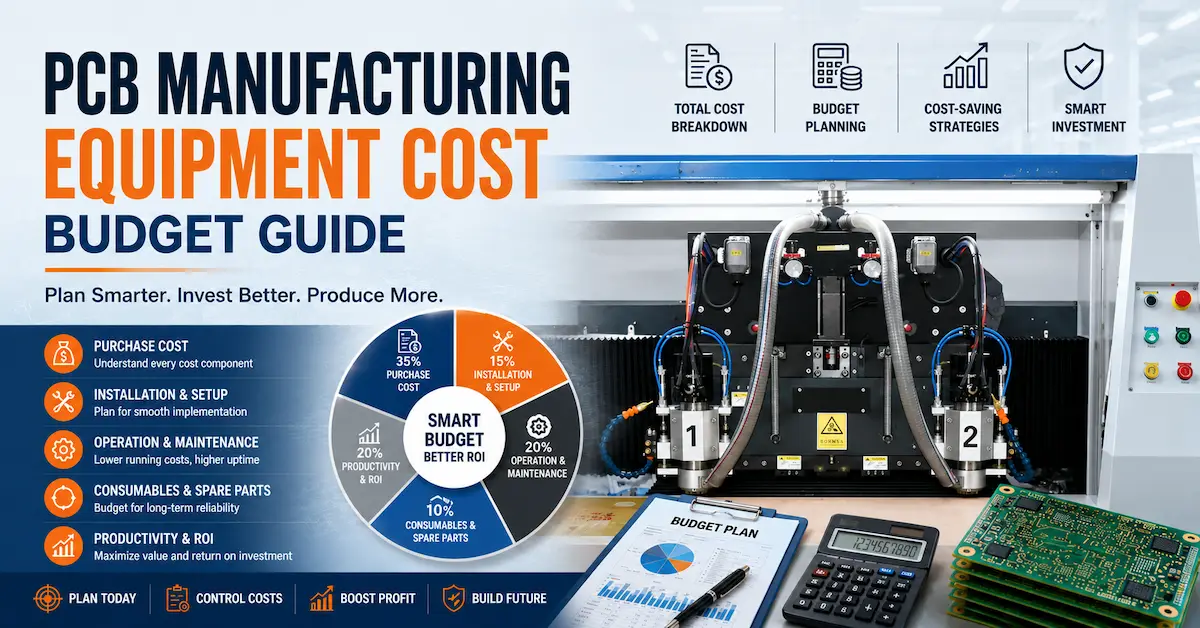
工場予算は、生産工程と生産目標から始めるべきです。設備費の小計は、あくまでも一つの階層に過ぎません。現実的な計画には、通常、以下のコストグループが含まれます。
- プロセス機器:穴あけ、ルーティング、画像処理、ラミネート加工、表面処理、検査、試験、または承認された工程におけるその他のステップに使用される機械。
- 治具および工具:ドリル治具、ルーター治具、パネル、ネスト、ホルダー、コレット、工具キット、および初期消耗品。
- ユーティリティ:選択されたプロセスに必要な電力供給、圧縮空気、排気、冷却、給水、排水、換気、および環境制御。
- 資材の取り扱い:積載テーブル、カート、バッファ、コンベア、ラック、バーコードまたはトレーサビリティインターフェース、および作業間の安全な移動。
- 品質と検証:サンプル試験、測定機器、検査プログラム、試験片、合格基準、および文書化。
- プロジェクト納品:運賃、該当する場合は輸入手数料、設置、トレーニング、翻訳、スペアパーツ、アフターサービス。
これらのグループは予算書上で別々の項目として表示されるべきです。機械の合計金額の中に隠れてしまうと、あるサプライヤーが完全な生産セルを見積もっているのに対し、別のサプライヤーが基本ユニットを見積もっているのかどうかが分かりにくくなります。これが、PCB製造装置の低価格が後々高額な初期費用につながる可能性がある第一の理由です。
試作基板製造ラインの予算はどのように組むべきでしょうか?
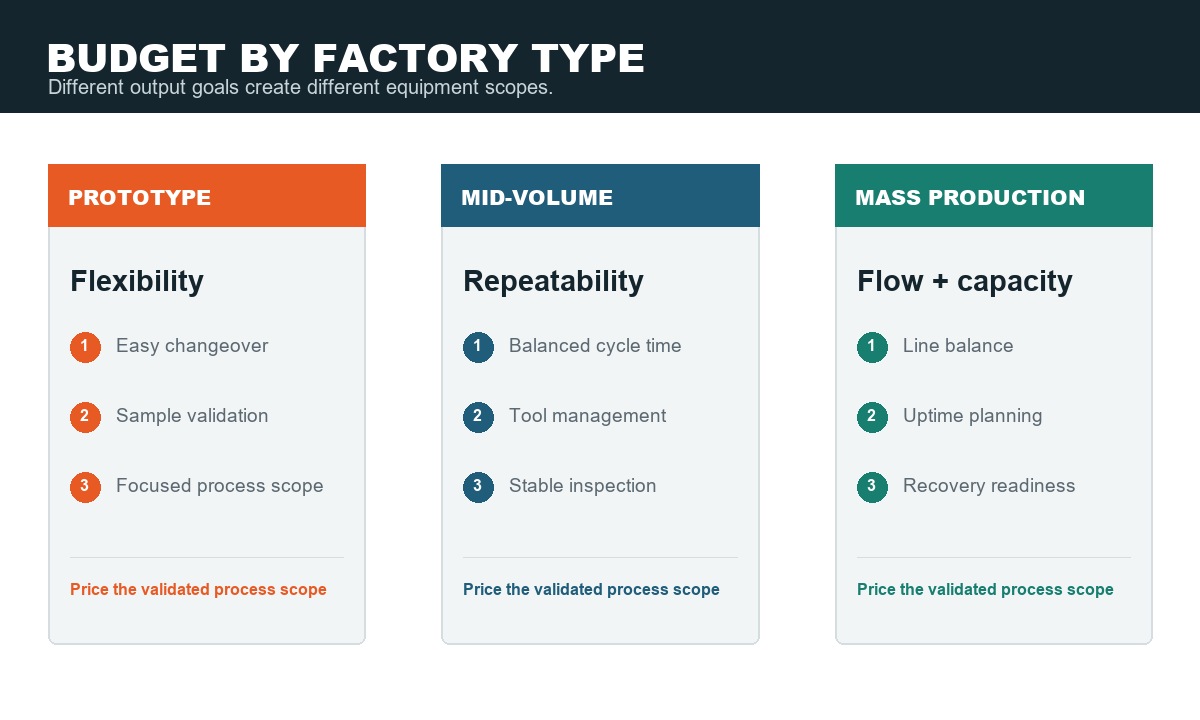
試作ラインは通常、柔軟性と学習速度を重視して設計されます。製品構成は頻繁に変更され、バッチサイズは限られており、エンジニアはファイル、治具、プロセス条件を調整する必要がある場合があります。したがって、適切な予算とは、可能な限り最小のリストではありません。それは、代表的なサンプルを作成し、結果を測定し、次の設計反復をサポートできる最小のリストです。
プロトタイプ環境を構築するには、まず社内で実施する必要のある作業を明確に定義することから始めます。具体的な手順としては、穴あけ、配線加工、パネル取り外し、手作業による準備、検査などが挙げられます。一方、画像処理、めっき、その他の化学薬品を多用する工程は外部委託します。予算にはこれらの範囲を明確に記載し、外部委託する工程が誤って機械の不足とみなされないようにする必要があります。
試作品購入者は一般的に以下の点を優先します。
- 想定される基板およびパネルのフォーマットに対応する作業エリアと治具方法。
- 頻繁な設計変更に対応できる、簡単な切り替えと使いやすい工具。
- 安定したファイル転送と、プロセスを再現可能にするオペレーターによる制御。
- 機械の受け入れ前に、測定とサンプル検証を行う。
- 少人数のチームで日常的な問題を解決できるような、トレーニングとリモートサポート。
試作スケジュールで使用できない生産能力に対して費用を支払うべきではありません。同時に、発注額を下げるためだけに、粉塵対策、安全対策、基本的な工具サポートを削除すべきでもありません。試作作業は、量産よりも早く工程上の弱点を明らかにすることが多いため、予算にはテストと調整のための余裕を持たせる必要があります。
中規模生産のプリント基板工場にとって、予算に影響を与える要因は何ですか?
中量生産は、エンジニアリングの柔軟性と生産量の最適化の中間に位置する。工場では複数の製品群を生産する可能性があるが、同時に予測可能なサイクルタイム、管理された段取り替え、そして再現性のある品質記録も必要となる。この段階では、機械が基板を処理できるかどうかだけでなく、セル全体が計画されたスケジュールを守り、下流工程に新たなボトルネックを生み出さないかどうかが重要となる。
主な予算決定事項は以下のとおりです。
- 並列処理能力:理論上の最大値ではなく、実際の基板構成に基づいて、単軸構成と多軸構成を比較する。
- 位置合わせ:治具を用いた位置決めで十分か、実際のパネルに対してカメラを用いた位置合わせが必要かを判断する。
- 工具管理:工具の寸法測定、工具寿命記録、予備工具ホルダー、手動または自動での工具交換計画などが含まれます。
- 取り扱い:切断時間だけでなく、積み込み、積み下ろし、待ち時間、段取り替え時間も測定する。
- 検査:初回品検査、工程内検証、および是正措置を裏付ける記録のための予算を確保する。
Chikinの製品ラインナップには、シングルスピンドル、ダブルスピンドル、クワッドスピンドル、および穴あけとルーティングを組み合わせたタイプがあります。これらの製品ページは構成に関する議論の出発点として役立ちますが、最終的な選択は、基板材料、厚さ、パネルサイズ、ルーティングのアウトライン、目標出力、およびファイルレビューによって決まります。中規模生産の予算では、モデル名を生産能力の保証として扱うのではなく、選択した構成の前提条件を示す必要があります。
大量生産ラインは、プリント基板(PCB)生産ラインのコストをどのように変化させるのでしょうか?
大量生産には、単に機械を追加するだけでは不十分です。投資は、資材の流れ、稼働時間、品質リリース、そして停止後の復旧を確実に保護するものでなければなりません。公称生産能力の高いラインであっても、負荷が遅かったり、共有ユーティリティの容量が不足していたり、検査工程の一つが待ち行列になったり、あるいは一台の機械の故障で生産ライン全体が停止したりすれば、生産目標を達成できない可能性があります。
大量生産計画の場合は、予算をラインバランスに基づいて構築します。
- タクトタイムまたは生産量要件を定義します。シフトあたりのボード、パネル、または承認済みユニット数を明記し、計算に使用する製品構成を特定します。
- すべての工程をマッピングしてください。社内業務、外部委託業務、バッファ、検査、再加工、完成品の移動などを含めてください。
- 制約条件をテストします。最も時間がかかる作業、段取り替え、工具交換、検査待ち行列、または資材搬送工程を、最初の能力評価項目として使用します。
- 価格変動への対応力。予備工具、重要な予備部品、バックアップ用ユーティリティ、復旧手順、およびサービス対応要件を検討してください。
- 代表的な作品で検証する。最終承認の前に、サンプル材料、ファイル、数量、寸法、および受入条件について合意する。
冗長性はリスクに基づいて正当化されるべきである。高付加価値の生産ラインが1台の故障で停止してしまうような状況では、2台の機械を導入することは理にかなっているかもしれないが、機器を重複させたからといって必ずしも効率的になるとは限らない。2台目の機器のコストと、計画された生産スケジュールにおけるダウンタイム、出荷遅延、復旧作業にかかるコストを比較検討する必要がある。
プリント基板製造設備リストには、どの設備を含めるべきでしょうか?
すべての工場に共通するリストは存在しません。適切なリストは、基板の種類、材料、工程管理、品質要件、および生産量に基づいて作成されます。有用な計画マップは次のようになります。
| プロセスエリア | 予算に関する質問 | 証拠を要求する |
|---|---|---|
| 掘削 | 選択したプラットフォームは、穴の範囲、スタック方式、ファイル、および出力プランに対応できますか? | 機械構成、工具計画、サンプルドリルデータ、検査方法 |
| ルーティングとパネルの取り外し | このプロセスは、品質、粉塵対策、治具、および段取り替えに関する基本的な要件を満たすでしょうか? | ルーティングファイル、ツール戦略、抽出範囲、サンプル受入基準 |
| 画像処理とラミネート加工 | フィルムの取り扱い、位置合わせ、清浄度、および材料適合性は定義されていますか? | 材料データ、プロセスウィンドウ、ユーティリティ、検査記録 |
| 表面処理および化学処理 | 化学薬品、換気設備、水処理設備、廃棄物処理設備、および環境コンプライアンス設備は誰が所有しているのか? | 公共料金スケジュール、安全点検、環境責任 |
| 検査および試験 | 出荷前に検出しなければならない欠陥や電気的状態は何か? | 検査範囲、テストファイル、測定方法、トレーサビリティの必要性 |
| 取り扱いとユーティリティ | 機械を安定した安全な生産ルートに繋げるものは何でしょうか? | レイアウト、電源、空気、排気、冷却、ラック、および材料フロー計画 |
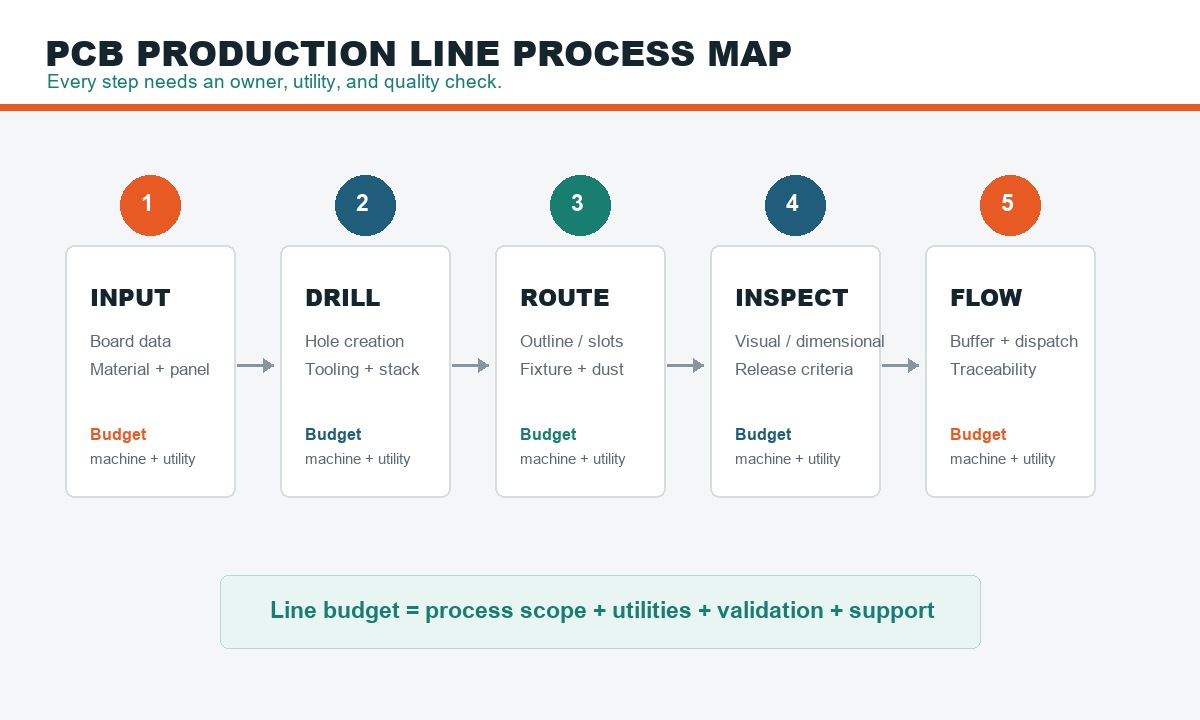
この表は、すべての工程が単一のベンダーによって提供されることを保証するものではなく、あくまで範囲設定のためのツールとして使用してください。工程の一部を外部委託する場合は、サプライヤー、リードタイム、輸送、品質引き継ぎ、およびコストの想定を記録してください。そうすることで、工場が自社生産か外部委託かの決定を変更した際に、ライン予算の更新が容易になります。
個々のプリント基板製造機のコスト比較が難しいのはなぜですか?
機械の見積もりには、さまざまなレベルの網羅性が含まれる場合があります。ある提案には、治具、初期工具、ソフトウェア、トレーニング、抽出作業が含まれるかもしれませんが、別の提案には基本機械のみが記載されているかもしれません。あるサプライヤーは、基板をロードした状態でサイクルタイムを計算するかもしれませんが、別のサプライヤーは、ロードや検査なしでの切断時間を報告するかもしれません。こうした違いにより、一見低価格に見えるプリント基板製造機のコストが魅力的に見え、作業が購入者の予算内に収まる可能性があります。
少なくとも以下の項目を含む詳細な見積書を依頼してください。
- 基本機種と付属構成。
- 標準オプション、カスタムオプション、および除外事項。
- 治具、ホルダー、コレット、スターターツール、およびスペアパーツ。
- ソフトウェア、ファイル形式、トレーニング、およびドキュメント。
- 採掘、公共設備、電気設備、および敷地造成。
- 輸送、設置、試運転、サンプル検証、および受入サポート。
- 保証期間、対応方法、出張範囲、および交換部品の責任範囲。
販売されているプリント基板製造装置を検討する際は、表示価格に含まれる内容と、自社工場で別途確認が必要な事項を必ず確認してください。カタログは製品ラインナップを把握するのに役立ちますが、基板データと納品範囲が合意されるまでは、生産準備のための予算とはみなされません。
総所有コストはどのように計算すべきでしょうか?
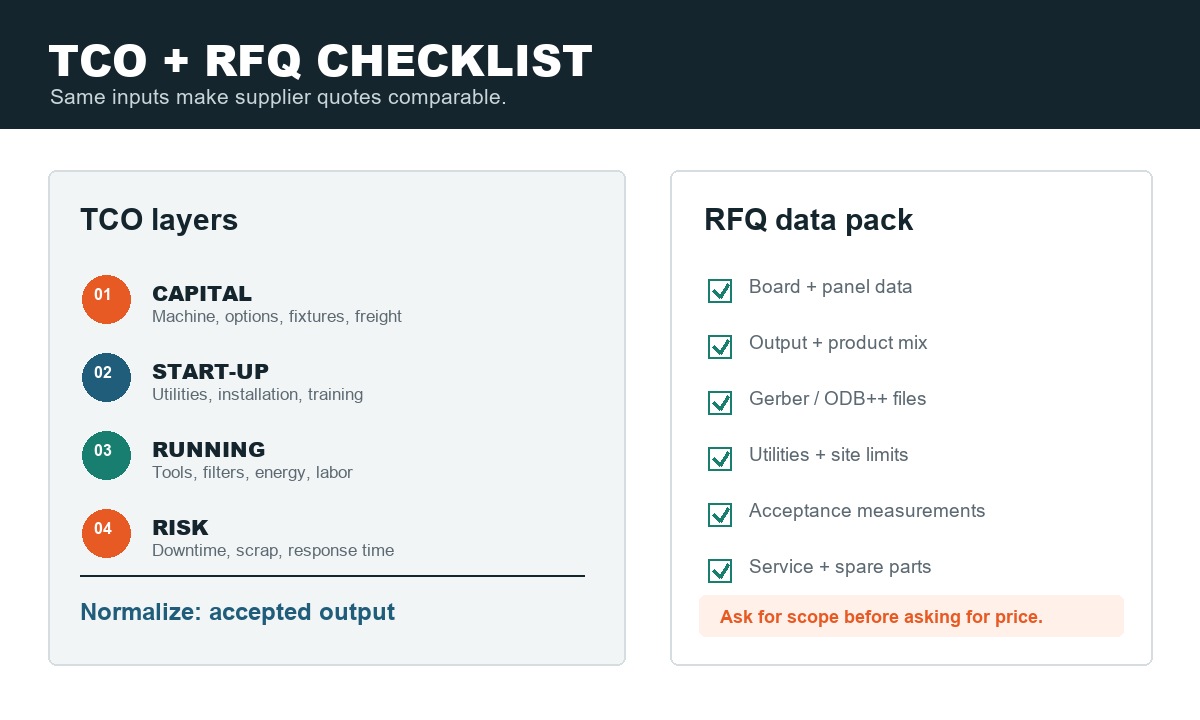
総所有コストは、すべてのオプションにおいて同じ期間と生産量に関する前提条件を用いるべきである。簡単なモデルは以下のとおりである。
TCO = 設備投資費用 + 設置および検証費用 + 継続的な運用費用 + 生産リスク費用 - 残存価値
設備投資費用には、機械本体、オプション、治具、運賃、および該当する輸入手数料が含まれる場合があります。初期費用には、光熱費、設置費用、研修費用、試作品製作費用、および初期消耗品費用が含まれる場合があります。継続費用には、工具、フィルター、エネルギー、圧縮空気、人件費、保守費用、および校正費用が含まれます。生産リスク費用には、ダウンタイム、不良品、再加工、段取り替えの遅延、およびサービス遅延が含まれます。モデルでは、どの値が測定済み、推定値、またはサプライヤーの確認待ちであるかを示す必要があります。
| コスト層 | 購入者への質問 | 有用な正規化 |
|---|---|---|
| 資本 | 承認されたプロセスを実行するために必要な資産とオプションは何ですか? | 設置済み回線あたりのコスト |
| 起動する | 最初の審査委員会が承認される前に必要なことは何ですか? | 検証済みプロセスあたりのコスト |
| 繰り返し | 評価期間中に消費または維持されるものは何ですか? | 承認されたパネルあたりのコスト |
| リスク | 工具が壊れたり、機械が停止したり、品質不良で製品が廃棄されたりした場合、何が起こるのでしょうか? | 生産期間あたりの予想コスト |
生産ラインを比較する際は、目標生産量ではなく、実際に生産された生産量を使用してください。機械の生産枚数が増えても、手直し作業も増える場合は、分母にその差が反映されるはずです。この結果は投資対効果(ROI)を保証するものではなく、意思決定モデルとして扱い、サンプルテストと試運転後に更新してください。
予算案を依頼する前に、見積依頼書には何を含めるべきでしょうか?
サプライヤーが有益な提案をできるのは、プロセス入力が具体的である場合のみです。一般的なカタログ価格の問い合わせではなく、簡潔なデータパックを送付してください。
- ボードの材質、構造、厚さ、および表面処理や芯材に関する特別な情報。
- パネルの長さ、幅、使用可能な作業領域、外形寸法、スロット、穴、および最小特徴サイズ。
- 想定される製品構成、バッチサイズ、シフト数、目標生産量、および切り替え頻度。
- ガーバーファイル、ODB++ファイル、DXFファイル、ドリルファイル、ルーティングファイル、その他エンジニアリングレビュー用のファイルをご用意ください。
- 必要な位置決め方法、基準点、治具の制約、および検査に関する要件。
- 工場の電圧、周波数、圧縮空気、排気、冷却、水、排水、および敷地境界。
- 設置国、納入条件、目標生産日、研修ニーズ、およびサービスに関する期待事項。
- 推奨される受入方法、サンプル量、測定方法、欠陥許容値、および文書化。
まずは、チキン社のプリント基板製造装置カテゴリーとプリント基板穴あけ・配線加工機の製品ラインナップをご覧ください。もしお客様の製造ラインに異なる工程構成が必要な場合は、装置選定、技術資料作成、設置指導、トレーニング、アフターサービスまでを網羅したワンストップのプロジェクトレビューをご依頼ください。
購入者は、よくある予算上のミスをどのように回避できるでしょうか?
ベースマシンと設置済みセルを比較する
すべての見積もりで同じ範囲を使用してください。機器、工具、光熱費、運送費、設置費、検証費、サポート費はそれぞれ分けてください。除外項目が明確になって初めて、価格比較は意味を持ちます。
理論生産能力を生産計画として使用する
サプライヤーにサイクルタイムの計算方法を尋ねてください。積み込み、積み下ろし、工具交換、治具交換、検査、および想定稼働率を含めてください。生産能力は実際の製品構成に基づいて算出されるべきです。
機械が到着するまでユーティリティを残しておく
電力、空気、排気、冷却、換気、排水、およびフロアへのアクセスは、コストとスケジュールの両方に影響を与える可能性があります。現場の要件を見積依頼書とレイアウトレビューに含めてください。
サービスとスペアパーツを無視する
ライン予算には、対応チャネル、サポート時間、保証範囲、重要予備部品、および購入者の責任を明記する必要があります。これは、海外プロジェクトにおいて特に重要です。
ボトルネックを測定する前に自動化を選択する
自動化は、処理能力が制約となる場合に有効です。ただし、インターフェースやメンテナンスが増える可能性もあります。まずは手作業の工程を測定し、次に自動化による改善と、それが解決する問題のコストを比較検討してください。
あなたの予算に最適な工場タイプはどれですか?
プロトタイプ開発においては、柔軟な治具、容易な切り替え、サンプル検証、およびトレーニングを優先する。自社で所有するにはまだ経済的でない工程は外部委託するが、その際のコストとリードタイムを文書化する。
中量生産の場合:繰り返しサイクルタイム、位置合わせ、工具管理、検査、およびバランスの取れた材料フローを優先します。シングルスピンドル構成とマルチスピンドル構成を、実際の基板構成と比較します。
大量生産においては、ラインバランス、稼働時間、必要に応じた冗長性、トレーサビリティ、復旧手順、およびサービス準備態勢を優先する。個々の機械の最速性能だけでなく、生産工程全体を検証する。
プロジェクト予算の作成準備はできましたか?基板材料、パネル寸法、厚さ、穴あけ・配線データ、目標出力、利用可能なファイル、工場設備、設置国をお送りください。Chikinは、説明のないカタログ番号を返すのではなく、プロセス範囲を検討し、適切な設備構成、見積もり構造、検証計画をご提案いたします。
よくある質問
なぜ、プリント基板製造装置の費用に関する統一基準が存在しないのでしょうか?
試作セル、中量生産ライン、量産ラインでは、工程管理、生産能力、設備、品質、サービス要件がそれぞれ異なるため、同じ機械でもオプションや納入範囲によって見積もり内容が異なる場合があります。
プリント基板製造ラインのコストは、主に機械の価格によるものですか?
いいえ。ユーティリティ、備品、工具、取り扱い、設置、検証、トレーニング、スペアパーツ、輸送費、および生産リスクは、設置予算を大幅に変更する可能性があります。
2つのサプライヤーからPCB製造機の価格を比較するにはどうすればよいですか?
両方のサプライヤーに同じ基板ファイルと出力前提条件を送信し、項目別の包含事項と除外事項を要求し、同じサンプルテストに合意し、同じ評価期間における承認済み出力に基づいて結果を正規化する。
プリント基板製造装置はオンラインで購入すべきでしょうか、それとも見積依頼(RFQ)を依頼すべきでしょうか?
オンラインリストは、機器の製品群を見つけるのに役立ちます。工場が明確な構成、ユーティリティ、受入試験、設置範囲、およびサービスプランを要求する場合は、見積依頼書(RFQ)が必要です。
多軸ドリル加工機やルーター加工機は、どのような場合に有効なのでしょうか?
製品構成が並列稼働に対応可能で、計画生産量が追加生産能力に見合う場合、並列稼働は理にかなっていると言えるでしょう。頻繁な切り替えや稼働率の低さはメリットを減少させる可能性があるため、サンプル調査とサイクルタイムの見直しが重要です。
有用な予算を最も早く入手する方法は何ですか?
プロセスルート、基板およびパネルデータ、出力ターゲット、ファイル、ユーティリティ、設置場所、および受入要件を1つのパッケージにまとめて送信してください。これにより、サプライヤーは必要な機器とオプションのアップグレードを区別するための十分な情報を得ることができます。