信頼性の高いFPCレーザー切断機は、プログラムされた切断経路をただ辿るだけでは不十分です。フレキシブルプリント回路メーカーにとって、基板の動きを制御し、正確な位置合わせを維持し、許容範囲内の切断面を生成し、過剰な不良品を出さずに再現性の高い生産を可能にする必要があります。
フレキシブル回路には、ポリイミドフィルム、銅導体、接着剤、保護層などが含まれることが多い。これらの材料は、機械的な切断力によって変形したり、レーザーエネルギーに対して異なる反応を示したりすることがあります。
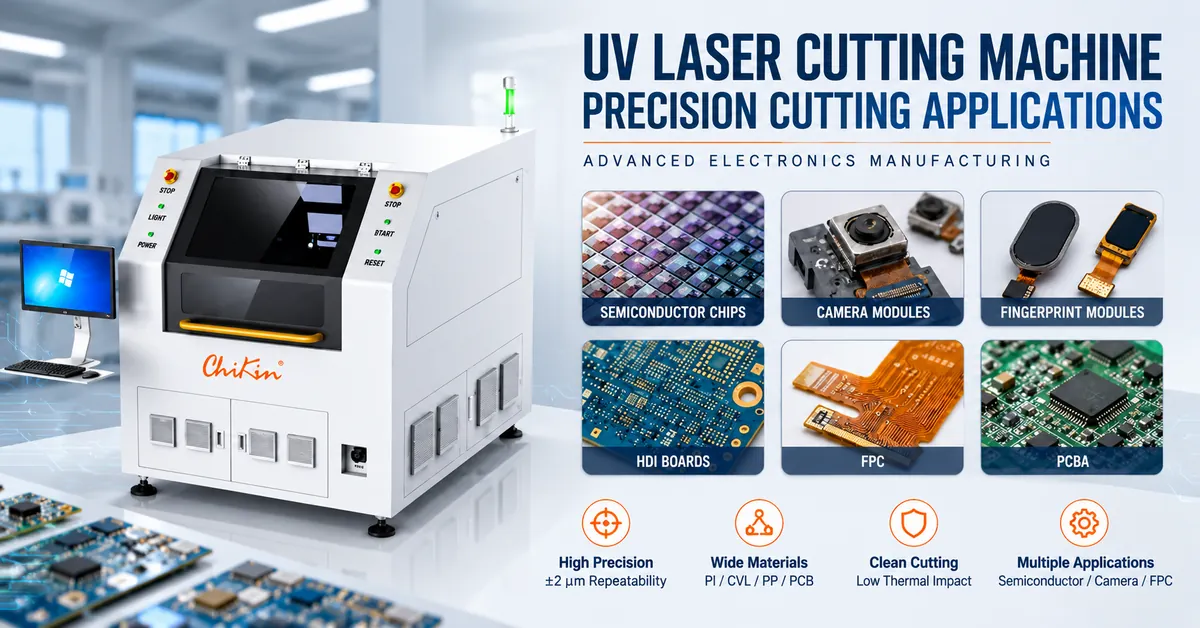
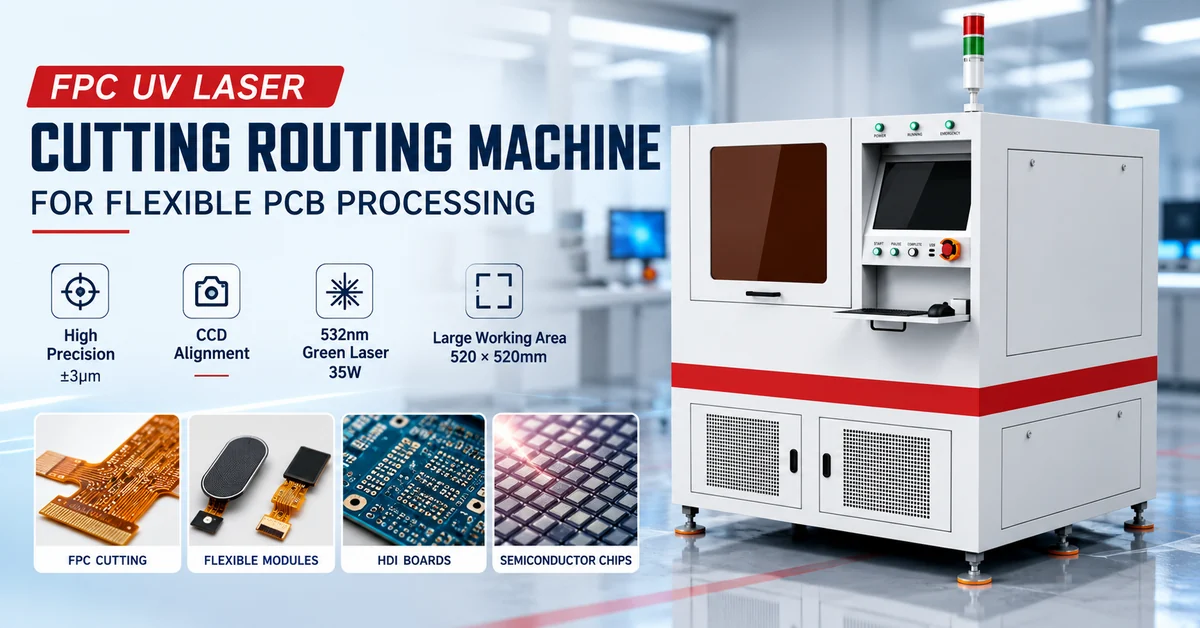
CHIKIN CNC CK-L5252は、出力35W、波長532nmのグリーンレーザー加工機で、有効加工エリアは520×520mm、リニアモーター駆動、CCDアシスト位置決め、真空式ワーク固定機能を備えています。安定した動作、精密な切削制御、柔軟な生産プログラムが求められる高精度加工用途向けに設計されています。
しかし、機械の位置決め精度だけでは、完成品の公差を保証することはできません。購入者は、機器を承認する前に、実際の材料構成、切断形状、切断面の品質、および生産サイクル時間を検証する必要があります。
このガイドでは、CK-L5252の評価方法、公開されている仕様の理解方法、代替レーザー構成の比較方法、および技術的に完全な購入問い合わせ書の作成方法について説明します。
1. 532nm FPCレーザー切断機とは何ですか?
FPCレーザー切断機は、集束されたレーザーエネルギーを用いて、プログラムされた経路に沿ってフレキシブルプリント回路材料を加工する。
機械的な切削加工や穴あけ加工とは異なり、レーザー切断では加工対象物に接触する物理的な刃先を必要としません。これにより、薄膜やフレキシブル回路への直接的な機械的負荷が軽減されます。
代表的な用途としては以下のようなものがあります。
フレキシブル基板の外形切断およびパネル分離。
薄い基板の精密な輪郭トリミング。
適切なフィルムや回路構造に開口部を切り抜く。
新しいFPC設計のためのプロトタイプ処理。
少量生産の電子部品製造。
機械構成によっては、特定の微細加工およびマーキング作業が実施可能です。
CK-L5252は、可視光スペクトルに属する532nmの緑色レーザーを使用しています。
製品カテゴリーの説明によっては「UVレーザー切断」という用語が使われている場合もありますが、532nmの緑色光と355nmの紫外線は技術的には異なるものです。
この違いは重要です。なぜなら、波長は材料の吸収率や加工特性に影響を与えるからです。適切なレーザーは、実際の基板特性と完成品の要件に基づいて選択する必要があります。
2. どのメーカーがCK-L5252の採用を検討すべきでしょうか?
CK-L5252は、比較的薄い、繊細な、または幾何学的に複雑なワークピースをプログラム制御で切断する必要がある場合に、検討する価値があります。
| ターゲット購入者 | 代表的な用途 | 主要要件 |
|---|---|---|
| FPCメーカー | フレキシブル回路の外形と開口部 | 寸法の一貫性とエッジの品質 |
| フレキシブルエレクトロニクスサプライヤー | 薄膜電子基板の加工 | 低い機械的負荷 |
| カメラモジュールサプライヤー | フレキシブル相互接続コンポーネント | 繊細な輪郭と正確な位置合わせ |
| 指紋センサーサプライヤー | フレキシブル回路部品 | 制御された切断と再現性 |
| PCBプロトタイプ製作ワークショップ | FPC設計の変更 | 迅速なプログラム調整 |
| 精密電子機器メーカー | 小さなシートと複雑な構造 | 治具の安定性とクリーンな処理 |
| 機器インテグレーター | レーザー切断生産セル | インターフェースとインストールの互換性 |
この機械は、製品の寸法や切断経路が頻繁に変化する多品種少量生産において、特に有効である可能性がある。
この機械が最適な選択肢ではないのはどのような場合ですか?
購入者は、厚い金属板、機械の有効作業領域外にある大型の硬質板、または指定されたレーザーでは品質要件を満たせない材料を加工する場合、代替機器を検討する必要があります。
極めて大量生産を必要とする工場では、レーザー切断を専用の打ち抜き加工や機械加工と比較検討することもあるでしょう。
これらの用途については、構成を選択する前に、 CHIKIN社製CNCレーザー切断装置の幅広い製品ラインナップをご確認ください。
3. CK-L5252 FPCレーザー切断機の仕様
CK-L5252は、緑色レーザー光源、高精度モーションコンポーネント、光学スキャンシステム、CCDイメージング、および真空ワークピース保持機構を組み合わせた製品です。
以下の情報は、付属の機械仕様書から抜粋したものです。
CK-L5252 技術仕様表
| パラメータ | 公開仕様 |
|---|---|
| 機械モデル | CK-L5252 |
| レーザータイプ | グリーンレーザー |
| レーザー出力 | 35W |
| レーザー波長 | 532nm |
| 検流計のスキャン範囲 | 50×50mm |
| フォーカスシステム | F-シータ |
| フォーカススポット径 | 35μm |
| コントローラ | PCベースのCNC ACサーボ |
| 駆動システム | リニアモーター、リニアスケール、精密ガイドレール |
| X/Y位置決め精度 | ±3μm |
| X/Y軸の再現性 | ±1.5μm |
| 位置決めテストの解像度 | 0.5μm |
| 公表されている移動速度 | 500mm/秒未満 |
| テーブルの寸法 | 525 × 520mm |
| 有効な作業エリア | 520 × 520mm |
| 視覚システム | 近軸CCD |
| ワークピースの固定 | 真空吸着テーブル |
| 排気システム | 排気浄化システム |
| ソフトウェア | JSマーク |
| サポートされているファイル形式 | DXF |
| 操作インターフェース | 中国語/英語 |
| 動作温度 | 20~24℃ |
| 電力要件 | AC220V、単相、10kVA、安定器付き |
| 機械の動力 | 定格出力3kW、最大出力5kW |
| 寸法 | 1590 × 1750 × 2050mm |
| 機械重量 | 約1600kg |
これらはメーカーが公表している機械仕様です。完成品の精度、切削速度、材料適合性、および生産歩留まりは、用途に応じた試験によって検証する必要があります。
これらの仕様は購入者にとってどのような意味を持つのでしょうか?
35Wの緑色レーザーは公表されている光出力構成を示していますが、出力だけでは切断速度や材料との適合性は決まりません。
520×520mmの有効作業領域は、公称使用可能な加工領域を定義するものであり、顧客のパネル寸法および治具要件と照らし合わせて確認する必要があります。
リニアモーターシステムは精密なプログラム位置決めをサポートし、CCDシステムは位置合わせ関連操作の基盤を提供する。
実際の加工品質は、レーザーのパラメータ、材料構造、ワーク保持方法、キャリブレーション、および切断プログラムに左右される。
4. 532nmグリーンレーザーと355nmUVレーザー:FPC切断にはどちらが適しているか?
緑色レーザーと紫外線レーザーはどちらも精密な工業加工に用いられるが、その用途における性能は互換性がない。
532nmレーザーは可視光の緑色領域で動作するのに対し、355nmレーザーは紫外線領域で動作します。これらのレーザーは、銅、ポリイミド、接着剤、コーティング剤などとの相互作用が大きく異なる場合があります。
グリーンレーザーとUVレーザーの比較
| 評価要素 | 532nmグリーンレーザー | 355nm紫外線レーザー |
|---|---|---|
| 波長領域 | 緑色が見える | 紫外線 |
| 光子エネルギー | 355nm以下 | 532nmより高い波長 |
| 材料の相互作用 | 吸収率と光学特性に依存する | 吸収率と光学特性に依存する |
| 微細機能 | ビーム照射とプロセスによって異なります | ビーム照射とプロセスによって異なります |
| 銅の加工 | スタック固有のテストが必要です | スタック固有のテストが必要です |
| ポリイミド加工 | パラメータの修飾が必要です | パラメータの修飾が必要です |
| 熱の影響 | パルス持続時間、フルエンス、オーバーラップに依存します | パルス持続時間、フルエンス、オーバーラップに依存します |
| 適切な選考基準 | 実際のサンプル品質とスループット | 実際のサンプル品質とスループット |
532nmの緑色レーザーでフレキシブル基板を切断できますか?
レーザーエネルギーが特定の材料構造と効果的に相互作用する場合、適切なFPC用途として検討できる。
フレキシブル基板は、銅、ポリイミド、接着剤、ソルダーマスク、保護層などから構成される場合がある。これらの材料は、必ずしも同じ波長に対して同じように反応するとは限らない。
したがって、購入者は、すべてのフレキシブルプリント回路が同じ結果を生み出すと想定するのではなく、スタック全体をテストすべきである。
355nmの紫外線レーザーは常に高精度なのでしょうか?
いいえ。
波長が短いだけでは、完成品の精度が向上するとは限らない。
動作制御、レーザーパルス特性、ビーム品質、焦点安定性、ワーク保持、およびアライメントはすべて最終結果に影響を与える。
UVピコ秒光源を必要とする用途向けに、CHIKINは精密なフレキシブル回路加工のためのFPC UVレーザー切断ルーティングマシンも提供しています。
適切な選択は、波長だけでなく、実際の試料切断性能に基づいて行うべきである。
5. リニアモーターとCCDアライメントは、どのようにプロセス制御を向上させるのか?
高精度レーザー装置は、正確な位置決めと安定したワークピースの位置合わせに依存します。
CK-L5252には、リニアモーター、リニアスケール、高精度ガイドレール、および近軸CCDモジュールが搭載されています。
直線運動
リニアモーターは、従来の回転モーターやねじ駆動システムで使用されるような機械的な伝達機構を用いることなく、軸の制御された動きを実現します。
位置フィードバックと組み合わせることで、正確で再現性の高いプログラムされた動作をサポートできます。
しかし、動作精度は、機械の校正、温度、設置条件、およびプロセス設定によって影響を受ける。
CCDアシストアライメント
CCDイメージングは、適切な視覚的参照点の特定を支援し、切削データを実際のワークピースに位置合わせするのに役立ちます。
FPC製造においては、薄型パネルが積載中にわずかにずれたり、切断前に位置決めが必要な位置決めフィーチャが含まれている場合に、これは特に有効です。
購入者は、提示された機械にどのような位置合わせ機能が搭載されているかを確認する必要があります。
提供された仕様書には近軸CCDモジュールが記載されているが、CCDの位置合わせに関する個別の数値許容値は明記されていない。
真空ワーク保持
真空吸着テーブルは、加工中にワークピースの位置を固定することを目的としています。
適切な真空支持は、動きを抑制し、薄膜をレーザー光に対して常に安定した状態で照射するのに役立ちます。
柔軟性のある材料の場合、治具の平面度、真空分布、漏れ、および繊細な表面への傷のリスクについて評価する必要があります。
6. ±1.5μmの繰り返し精度は、±1.5μmの切断精度を意味しますか?
いいえ。機械の繰り返し精度と完成品の切削精度は、異なる測定値です。
CK-L5252には以下の項目が記載されています。
X/Y位置決め精度:±3μm。
X/Y方向の再現性:±1.5μm。
位置決めテストの分解能:0.5μm。
焦点スポット径:35μm。
それぞれの数値は、システム性能の異なる側面を表しています。
| 仕様 | それが示すもの | 保証されないこと |
|---|---|---|
| ±3μmの位置決め精度 | 公開されている軸位置決め性能 | 最終輪郭公差 |
| ±1.5μmの再現性 | 繰り返し位置決めの一貫性 | 完成品の精度 |
| 0.5μmのテスト解像度 | 位置テストに関連する解像度 | 0.5μmの微細加工が可能 |
| 35μmの集束スポット | 公開されているレーザー焦点サイズ | 仕上がり切削幅または形状公差 |
最終的な切断結果は、切断溝の形成、レーザーエネルギーの分布、ワークピースの動き、熱の影響、および切断プログラム内の補正によって決まります。
生産承認のためには、完成したFPC部品の実寸を要求してください。
正しい購入時の質問は、「機械の精度はどれくらいですか?」ではなく、「この機械は、合意された許容範囲内で、指定された形状を繰り返し切削できますか?」であるべきです。
7.どの材料と用途を試験すべきか?
製品情報には、フレキシブル基板加工、精密輪郭切断、パネル分離、および薄板ベースの電子機器用途が記載されています。
しかしながら、付属のCK-L5252仕様書には、普遍的な最大切断厚さや完全な材料認定リストは規定されていません。
以下は、応募を保証するものではなく、関連する試験候補者です。
材料および用途評価マトリックス
| 材質/構造 | 潜在的な用途 | 主な品質上の懸念事項 |
|---|---|---|
| ポリイミドフィルム | 精密な輪郭カット | 変色とエッジの状態 |
| 柔軟な銅被覆積層板 | FPC外形処理 | 銅の完全性と剥離 |
| カバーレイフィルム | 開口部と輪郭のトリミング | 接着剤の損傷と残留物 |
| 薄型フレキシブル基板 | 回路分離 | 位置精度と変形 |
| リジッドフレキシブル基板 | 選択された薄くて柔軟なセクション | 材料の境界における損傷 |
| 保護用電子フィルム | 精密シート加工 | 溶解、破片、粘稠度 |
| 実装済みPCBA | 選択された分離作業 | 部品間のクリアランスと熱曝露 |
材料の積み重ね方が重要な理由とは?
単一のポリイミドフィルム用に開発された切断プログラムは、銅層と接着層を含む完全なFPCでは同じように機能しない可能性があります。
光吸収率、厚さ、熱伝達、機械的特性の違いがプロセスに影響を与える。
CK-L5252の適合性を確認するには、材料構成、銅の厚さ、保護コーティング、および必要な切断形状をすべて提供してください。
アプリケーションにHDIボードや組み立て済み電子機器が含まれる場合は、アプリケーション固有のサンプルを使用して適合性を確認してください。それらが一般的なアプリケーションカテゴリに含まれているからといって、その機械がすべての構造を処理できるとは限りません。
8. CK-L5252の切断ワークフローはどのように動作しますか?
一般的なFPCレーザー切断ワークフローは、デジタル切断データ、ワークピースの位置決め、レーザー加工、および完成品の検査を組み合わせたものです。
ステップ1:切断図面を準備する
CK-L5252規格では、DXFがサポートされるファイル形式として規定されています。
購入前に、ソフトウェアが必要な形状を正しくインポートし、単位を解釈し、閉じた輪郭、内部開口部、および切断シーケンスを処理できることを確認してください。
ステップ2:ワークピースを配置する
パネルを真空吸着台に置き、適切な支持が得られていることを確認してください。
薄い素材は、過度の伸びや局所的な変形がなく、十分に平坦な状態を保つべきである。
ステップ3:アライメントを実行する
承認された操作手順に従って、利用可能なCCD位置決め機能を使用してください。
必要な基準マークが、実際の照明条件および表面条件下で視認可能であることを確認してください。
ステップ4:レーザー加工を実行する
レーザーは、検流計とモーションプラットフォームを用いて、プログラムされた経路に沿って照射される。
CK-L5252は、50×50mmのガルバノメータ走査範囲と、520×520mmのより広い有効作業領域を備えています。
複数のスキャン領域にまたがるパターンについては、処理領域間の正確な位置合わせを示す証拠を要求してください。
ステップ5:検査と結果の記録
加工後、寸法、端部の状態、熱の影響、および該当する場合は電気的特性を検査する。
トレーサビリティを確保するため、切断プログラム、材料のロット、治具の設定、および関連するプロセスパラメータを記録してください。
9. CK-L5252とCK-PP30-6060-DA:どちらの機種を評価すべきか?
CHIKIN CNCの製品情報には、柔軟な電子機器加工のための様々なレーザー構成が含まれています。
これらのシステムは、レーザー出力が高いことや公表されている動作再現性が高いことが必ずしも優れた切断品質を保証するという前提ではなく、実際の性能に基づいて比較されるべきである。
マシン構成の比較
| 特徴 | CK-L5252 | CK-PP30-6060-DA |
|---|---|---|
| レーザー波長 | 532nm緑色 | 355nm紫外線 |
| 公開されたレーザー出力 | 35W | 30W |
| レーザーパルスの説明 | 提供されたシートには記載されていません | ピコ秒、15ps未満 |
| 有効/最大処理面積 | 520 × 520mm | 550 × 550mm |
| 公表されているX/Y位置決め精度 | ±3μm | ±8μm |
| 公表されているX/Y再現性 | ±1.5μm | ±2μm |
| ビジョン構成 | 近軸CCD | シングルCCD |
| ワークピースの固定 | 真空吸着 | 真空吸着 |
| 主な評価要件 | グリーンレーザーによるサンプル評価 | UVピコ秒サンプルの適格性 |
この2つの装置は、波長特性と公表されている構成が異なっている。
これらの数値的な位置決め仕様は、完成部品の精度における直接的な差を予測するために使用すべきではない。
有意義な比較を行うには、同一の代表的な材料、図面、検査要件、および生産目標が必要となる。
多品種少量生産にはどちらの機械がより適していますか?
いずれの方法も、対応する処理能力が検証されれば、特定の多品種少量生産用途に適している可能性がある。
購入者は、プログラム変更にかかる時間、治具の要件、材料の適合性、検査結果、および実際に承認された生産量を比較検討する必要があります。
カタログだけで機械を選ぶよりも、実際にサンプルを切断して比較検討する方がはるかに有益です。
10.FPCの切断品質はどのように検査すべきか?
品質管理は、FPCレーザー切断機を購入する際に最も重要な検討事項の一つです。
薄型フレキシブル回路は、機械的変形、熱影響、および銅導体付近の損傷に対して敏感である可能性がある。
推奨切断品質チェックリスト
| 品質パラメータ | 検査要件 |
|---|---|
| 外形寸法 | 完成部品の重要な形状を測定する |
| 切削面の状態 | 表面の粗さ、焦げ付き、凹凸がないか確認してください。 |
| 熱影響部 | 変色や熱による変化を評価する |
| 銅の完全性 | 切断経路付近の導体を点検する |
| 層間剥離 | 材料層間の分離を確認する |
| 接着剤の残留物 | 加工された端部と開口部を検査する |
| 登録 | 基準となる特徴点に対する切断位置を測定する |
| 再現性 | 複数のパネル間で結果を比較する |
| 電気的性能 | 必要に応じて導通と絶縁をテストする |
フレキシブル基板およびリジッドフレキシブル基板については、 IPC-6013E「フレキシブル/リジッドフレキシブルプリント基板の認定および性能仕様」が、関連する基板品質要件に関する業界標準規格として提供されています。
製造業者は、該当する顧客の図面および契約上の受入基準にも従うべきである。
IPC規格を引用したからといって、特定のレーザー切断機がその規格に独立して認証されているとは限りません。
購入者はどのようにして生産不良品を削減できるのか?
まず、拒否の原因となっている欠陥を特定することから始めましょう。
部品の寸法検査に不合格となった場合は、位置決め、プログラム補正、および基板の安定性について調査してください。
熱損傷が問題の場合は、レーザーのパラメータと材料の相互作用を評価してください。
作業領域全体で結果にばらつきがある場合は、キャリブレーション、焦点の一貫性、位置合わせ、および治具の状態を確認してください。
文書化された検査計画は、機器の限界とプロセス設定上の問題を区別するのに役立つ。
11. CK-L5252はフレキシブル基板をどれくらいの速さで切断できますか?
公開されているCK-L5252の仕様書には、最大移動速度が500mm/s未満と記載されている。
この数値は、保証された切断速度として解釈すべきではありません。
実際のレーザー切断スループットは、材料、厚さ、形状、レーザーパラメータ、パス数、およびハンドリング作業によって異なります。
現実的なサイクルタイム評価には以下が含まれるべきである。
総サイクル時間 = ロード + アライメント + レーザー加工 + アンロード + サイクル内検査
承認される生産量は、品質要件を満たす完成品の割合によって左右される。
例えば、レーザー光路が速いものの、位置調整が頻繁に行われるプロセスは、より低速で安定したプロセスに比べて、得られる結果の質が低下する可能性がある。
購入者は、自社のパネルレイアウトを使用した試作を依頼すべきです。
可能な限り、極めて単純な形状を用いたデモンストレーションに頼るのではなく、実際の生産条件に近い状況で試験を繰り返すようにしてください。
12. 工場出荷前検査において、購入者は何を検証すべきか?
工場出荷前検査(FAT)は、納入された機器が出荷前に合意された機能要件および処理要件を満たしているかどうかを確認するのに役立ちます。
CK-L5252の場合、FAT(工場出荷前検査)では、機械の動作と完成品の品質の両方を対象とする必要があります。
CK-L5252 工場受入チェックリスト
| 脂肪分の多いアイテム | 推奨される検証 |
|---|---|
| レーザー光源 | 532nmの波長と指定された構成を確認してください。 |
| 動作精度 | 適切な校正および試験記録を確認する |
| CCDの機能 | 実際の参照マークを使用して登録を実証する |
| 有効な作業エリア | 520×520mmの領域で使用可能な処理能力を確認する |
| DXF互換性 | 購入者の実際の図面をインポートして処理する |
| 真空固定具 | 生産資材の安定保持を実証する |
| 切断品質 | 形状、熱影響部、銅の状態、およびエッジを測定します。 |
| 複数フィールドの一貫性 | 関連するスキャン領域全体での処理をチェック |
| 生産サイクル | 実際のサイクル完了時間を記録します |
| 排気システム | 抽出および保守の仕組みを実証する |
| 安全システム | ガード、インターロック、緊急停止装置を確認する |
| 文書 | 電気、運用、保守に関する文書を確認する |
レーザー安全検証が重要な理由
この製品は密閉型の工業用キャビネットを使用していますが、筐体の外観だけではレーザー安全分類は確立されません。
購入者は、IEC 60825-1「レーザー製品の安全性-機器の分類及び要件」を含む適用要件に従って、適切な分類及び安全に関する文書を要求する必要があります。
観察窓、インターロック、アクセスパネル、および操作手順が、納入されたレーザー構成に適していることを確認してください。
13.設置要件、メンテナンス、および長期コスト
CK-L5252は床置き型の産業用システムですので、ご注文前に設置要件をご確認ください。
工場設置要件
| アイテム | 公開された要件 |
|---|---|
| 電源 | AC220V、単相 |
| 供給能力 | 10kVA、安定器付き |
| 定格機械出力 | 3kW |
| 最大機械出力 | 5kW |
| 動作温度 | 20~24℃ |
| 機械サイズ | 1590 × 1750 × 2050mm |
| 機器の重量 | 約1600kg |
| ユーザーインターフェース | 中国語/英語 |
購入者は、正確な電気配線、保護接地、施設の冷却要件、換気、および床荷重容量を確認する必要があります。
10kVAの電力供給要件と3~5kWの電力値は、異なる電気量を表しており、直接互換性があるものとして扱うべきではありません。
機器の納入前に、設置場所におけるすべての準備要件を確認する必要があります。
総所有コストを決定する要因とは?
機械の初期価格は、投資額のほんの一部に過ぎません。
その他の潜在的な費用としては、設置費用、オペレーター研修費用、電気代、抽出フィルター費用、光学部品のメンテナンス費用、治具費用、スペアパーツ費用、および予期せぬダウンタイム費用などが挙げられる。
生産量計算については、以下を評価してください。
合格部品1個あたりの設備コスト = 割り当てられた設備稼働コスト ÷ 生産された合格部品数
実際のコスト見積もりには、工場固有の生産データが必要です。
見積もりを依頼する際は、提示価格にソフトウェア、付属品、備品、抽出装置、トレーニング、試運転、および合意済みの保証範囲が含まれているかどうかを確認してください。
14.海外FPCメーカー向けカスタマイズおよび見積依頼に関するガイダンス
電子機器工場によって、使用する材料の種類、パネルサイズ、生産要件は異なります。
追加の自動化や特殊な治具を検討する前に、購入者はまず、標準的な機械構成で必要な切断品質を満たせることを確認する必要があります。
技術的な議論の対象となる可能性のある事項には、真空治具の設計、CCDの位置合わせ要件、生産工程での取り扱い、排気システムの統合、ソフトウェアの互換性などが含まれる。
これらは、技術的および商業的な確認が必要なオプションとして扱うべきである。
FPCレーザー切断機の見積依頼チェックリスト
| 必須情報 | 提供すべき詳細情報 |
|---|---|
| 材料 | ポリイミド、銅張積層板、カバーレイ、またはその他の |
| スタック構造 | 層の材質と厚さ |
| パネルサイズ | 全体の幅、長さ、および使用可能な処理領域 |
| 切断図面 | DXFファイルと重要な寸法 |
| 品質要件 | 公差、エッジ状態、熱影響部、電気的完全性 |
| 生産量 | 目標パネル数または合格部品数/時間 |
| 生産タイプ | 試作品、多品種少量生産、または大量生産 |
| 既存のプロセス | 機械加工、パンチング、レーザー切断、または手動切断 |
| 主な問題点 | 不良品、変形、バリ、セットアップの遅さ、または品質の不安定さ |
| 工場環境 | 電気、温度、換気、床面積 |
| 受け入れ要件 | サンプル測定と提案されたFAT基準 |
| 商業情報 | 配送先、サービス要件、および見積もり範囲 |
CHIKIN CNCにアプリケーションベースの見積もりを依頼する
CHIKIN CNCは、レーザー切断、穴あけ、ルーティングシステムなどを含む、プリント基板製造および精密加工装置を提供しています。
CK-L5252は、適切なフレキシブル電子基板のプログラム可能な加工を必要とする工場にとって、評価に値する製品である。
より有益な技術的な議論を行うためには、材料の構成、図面ファイル、目標とする加工品質、および生産量をご提供ください。
機器の概要については、 FPCレーザー切断ルーターマシンの製品ページをご覧ください。
技術評価と見積もりをご希望の場合は、CHIKIN CNCまでお問い合わせください。
詳細な申請概要書があれば、提案された機器構成を、一般的なカタログの説明ではなく、実際の生産要件に基づいて評価することが可能になります。
15. CK-L5252 FPCレーザー切断機に関するよくある質問
1. CK-L5252はUVレーザー切断機ですか?
付属の仕様書には、532nmの緑色レーザーと記載されています。これは可視光線である緑色光であり、紫外線ではありません。購入者は、製品カテゴリ名だけに頼るのではなく、技術仕様書に記載されている波長を参照する必要があります。
2. CK-L5252のレーザー出力はどれくらいですか?
公開されている仕様書には、35Wの緑色レーザー光源が記載されています。しかし、これは普遍的な切断速度を示すものではありません。切断速度は、材料特性、レーザーパラメータ、切断形状によって変化するためです。
3. 有効作業領域とは何ですか?
CK-L5252の有効作業領域は520×520mm、テーブルサイズは525×520mmです。ご購入前に、治具のクリアランスと使用可能な加工範囲をご確認ください。
4. CK-L5252はポリイミドフレキシブル回路を切断できますか?
フレキシブル回路製造向けに設計されています。購入者は、サンプルテストを通じて、実際のポリイミド構造、銅層、接着剤、厚み、および必要な切断品質を確認する必要があります。
5. 機械の位置決め精度はどのくらいですか?
公表されているX/Y位置決め精度は±3μm、繰り返し精度は±1.5μmです。これらの値は、加工後の部品の切削公差を自動的に表すものではありません。
6. CK-L5252はCCDアライメントに対応していますか?
はい。仕様書には近軸CCDモジュールが記載されています。正確な対応アライメント機能と達成可能な位置合わせ結果は、購入者の基準設計を用いて検証する必要があります。
7. この機械はDXF形式の図面を処理できますか?
DXFはサポートされているファイル形式として記載されています。購入者は、輪郭形状、寸法、必要な処理手順などを含め、実際のファイルでテストを行う必要があります。
8. FPCの切断において、グリーンレーザー切断は機械加工よりも優れていますか?
グリーンレーザー切断は切削工具が直接接触しないため、繊細な構造物の加工には有利となる場合があります。しかし、他の材料や形状の場合は、機械加工の方が経済的な場合もあります。どちらを選択するかは、サンプルの品質と総生産コストによって決定すべきです。
9. CK-L5252の生産能力をどのように見積もればよいですか?
実際のパネル図面と材料サンプルを使用して、積載、位置合わせ、切断、荷降ろし、および検査にかかる時間を測定してください。公表されている最大軸移動速度を、保証された切断速度として使用しないでください。
10. 見積もりを依頼する際に、どのような情報を提供すればよいですか?
FPCの材料構成、パネルサイズ、DXF図面、完成品の公差、エッジ品質要件、予想生産量、および工場条件をすべて提供してください。必要なサンプル切断およびFATの受入基準もすべて含めてください。
結論
適切なFPCレーザー切断機を選定するには、レーザー光源、材料との適合性、機械の精度、治具の安定性、および生産要件を総合的に評価する必要があります。
CHIKIN CNC CK-L5252は、公表されている35W、532nmの緑色レーザー構成と、520×520mmの有効加工エリア、リニアモーター駆動、CCDアシスト位置決め、および真空ワークピース固定を組み合わせています。
これらの仕様により、高精度フレキシブル回路製造プロセスやその他の適格な薄型電子基板用途に適した候補となる。
しかし、機器の選定は、公称レーザー出力、位置決め再現性、または最大移動速度のみに頼るべきではない。
最も信頼性の高い購買方法は、代表的な材料サンプルをテストし、完成品の品質を確認し、現実的な生産サイクル時間を測定し、明確な工場受入要件を確立することです。
海外のFPCメーカーにとって、これらの措置は調達の不確実性を軽減し、設備投資の意思決定のためのより強固な基盤を築くのに役立ちます。
CHIKIN CNCのレーザー加工装置をご覧いただき、同社の製造およびサービス能力について詳しくご確認ください。
CHIKIN CNCにご連絡いただければ、用途に応じたFPCレーザー切断機の見積もりをご提示いたします。その際、材料サンプル、パネル図面、品質要件、目標生産量をお知らせください。
目標は単にレーザー切断機を購入することではなく、実際のフレキシブル基板製造要件に適合することが検証できる加工ソリューションを見つけることです。