






要約 — 簡単な回答
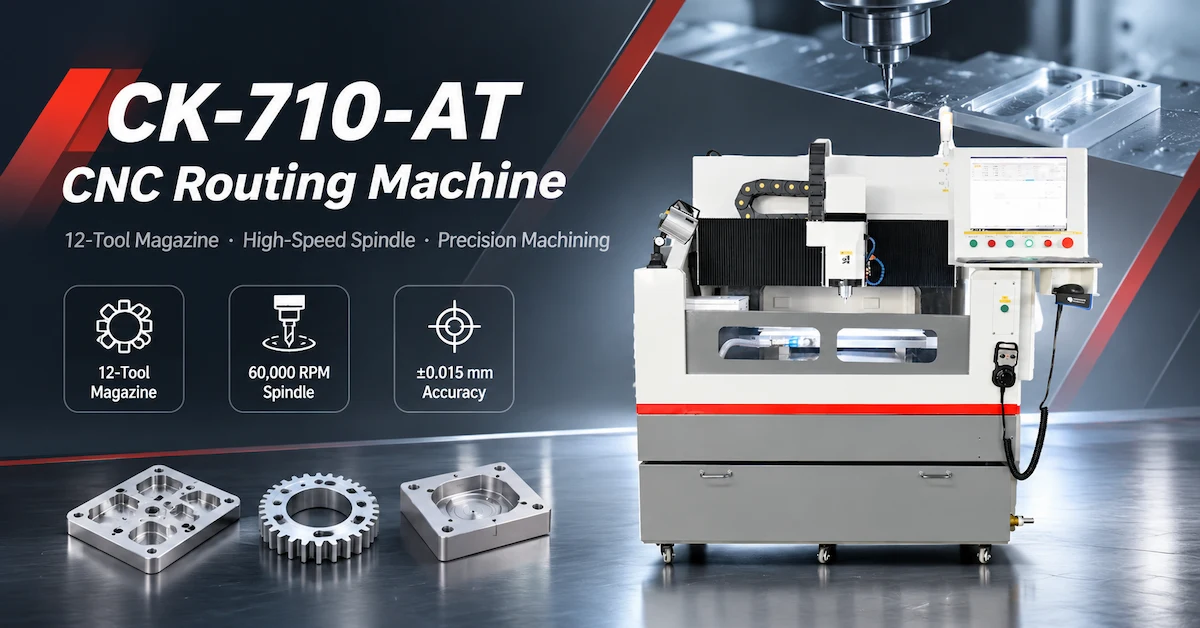
CK-710-AT CNCルーターマシンは、複数の切削工具と一貫した寸法制御を必要とする精密加工用途向けに設計されています。12ポジションの自動工具マガジン、定格回転数60,000 RPMの2.5kWスピンドル、および600 × 500 × 100mmの加工範囲を備え、多工具加工の効率を評価し、手動工具交換による中断を削減するための実用的な構成となっています。
精密加工分野の購入者にとって、評価すべき主な利点は、利用可能な工具の数だけではありません。システム全体が工具交換を一貫して管理し、許容可能な加工精度を維持し、非切削時間を短縮できるかどうかが重要なのです。
このガイドでは、B2B向け機器調達におけるCK-710-ATの仕様、ツールマガジン計画、加工品質、初回品検証、および工場受入試験について説明します。
主なポイント
12本の工具を収納可能: CK-710-ATの仕様では、12ポジションの自動工具マガジンが搭載されていると記載されています。
スピンドル構成: CNCルーター構成には、2.5kW、60,000RPMのスピンドルが指定されています。
作業範囲:公表されている処理寸法は600×500×100mmです。
精度:データシートには、加工精度が±0.015mm、位置調整精度が0.005mmと記載されていますが、測定条件については確認が必要です。
工具交換性能:実際の生産性は、工具の順番、加工工程、工具交換時間、および不良部品の数によって左右されます。
技術的な補足説明:製品ページではワイヤ放電加工機と記載されていますが、付属のCK-710-ATの仕様書ではスピンドル式CNCルーター加工機と記載されています。購入者は、提示された機械の実際のタイプを確認する必要があります。
1. CNCルーター加工において、自動工具交換が重要な理由とは?
多工程加工では、多くの場合、複数の切削工具が必要となる。
部品によっては、荒削り、輪郭加工、仕上げ加工、穴あけ加工、その他承認された機械加工が必要となる場合があります。
工具交換のたびに手作業が必要な場合、作業員が次の工具を取り外し、取り付け、点検している間、機械は停止状態になる可能性がある。
自動工具交換システムにより、互換性のある工具を保管し、プログラムされた作業に応じて選択することが可能です。
自動工具交換支援システムは、どのような問題を解決できるのか?
適切な生産ワークフローであれば、自動工具交換によって以下の点を削減できます。
手動工具交換による中断。
工具を繰り返し扱う作業。
プログラムされた操作間の、オペレーターによる不必要な介入。
手動ツール設定に伴うばらつき。
適切なマルチツール作業における非切削時間。
しかし、自動工具交換は、生産サイクルの短縮を単独で保証するものではない。
システムは適切に構成され、ツールは互換性があり、加工プログラムは効率的な手順で実行される必要がある。
単一のワークピースに対して複数の機械加工工程を行う工場にとって、これらの詳細は設備全体の生産性に影響を与える可能性がある。
2. CK-710-ATの技術仕様は何ですか?
付属のCK-710-AT技術仕様書には、この装置はツールマガジンを備えたシングルヘッドCNCルーター加工機であると記載されている。
CK-710-AT 仕様表
| 技術パラメータ | 公開仕様 |
|---|---|
| モデル | CK-710-AT |
| 機器の説明 | シングルヘッドCNCルーター |
| ツールマガジン | 12ポジション |
| 工具交換 | 自動 |
| テーブルの寸法 | 700 × 500mm |
| 処理用封筒 | 600 × 500 × 100mm |
| Z軸の高さ | 100~200mm |
| 処理精度 | ±0.015mm |
| 位置調整精度 | 0.005mm |
| 最大処理速度 | 9メートル/分 |
| 空車時の最大走行速度 | 12メートル/分 |
| スピンドルからテーブルまでの距離 | 100mm |
| スピンドルパワー | 2.5kW |
| スピンドル速度 | 60,000回転/分 |
| 機械の動力 | 5kW |
| 機械の外観 | ハーフカバー |
| 電源 | AC220V ±10%、50Hz |
| 機械重量 | 約2000kg |
| 機械の寸法 | 1600 × 1550 × 1600mm(実際の構成により変更される場合があります) |
これらはサプライヤーが提示した仕様です。最終的な機器構成および加工性能は、機械固有の文書および試験によって確認する必要があります。
重要:機械技術を確認してください
CHIKIN CNCの製品ページではワイヤ放電加工機について説明されているが、CK-710-ATの仕様書にはスピンドル駆動式のCNCルーターシステムであることが明記されている。
ワイヤ放電加工は、ワイヤ電極を通して放電を行うことで、導電性材料を切断する技術である。
CNCルーター加工では、回転する切削工具を用いて機械的に材料を除去します。
CNCルーターの主軸出力、回転速度、自動工具マガジンは、ワイヤ放電加工機の仕様として扱うことはできません。
購入前に、見積書が意図するCK-710-AT CNCルーターの構成に関するものであることを書面で確認するよう依頼してください。
3. 12ツール搭載のCNCルーターマシンはどのような人が検討すべきでしょうか?
複数の異なるカッターが必要な場合や、工具交換を繰り返す必要がある場合は、マルチツールCNCルーター構成を検討する価値があります。
| 購入者セグメント | 評価のための典型的なアプリケーション | 主な要件 |
|---|---|---|
| 精密部品メーカー | 多工程部品加工 | 寸法の一貫性 |
| 工業用工具工場 | 治具および工具部品 | 工具交換の柔軟性 |
| 金型・ダイス製作工房 | 適切なフライス加工およびプロファイリング加工 | 表面品質 |
| 電子機器メーカー | 機械加工可能なハウジングおよび治具 | 繰り返し可能な形状 |
| CNC加工工場 | 小ロットの複数ツール作業 | セットアップの中断が減少 |
| 工学実験室 | プロトタイプおよび開発作業 | 柔軟なツール選択 |
| 機器調達チーム | CNC生産への投資 | 受入試験とコスト管理 |
これらは潜在的な応用分野であり、材料適合性が確認されたリストではありません。
実際に加工する材料、切削条件、および必要な加工工程は、供給される機械に適合している必要があります。
12種類のツールを収納できるマガジンは、どのような場合に不要なのか?
工場が通常、単一のカッターで単純な形状の部品を加工する場合、大型の工具マガジンは限られた付加価値しか提供しない可能性がある。
そのような状況では、作業領域、工具寿命、機械の剛性、切削性能などが、より重要な購入検討事項となる可能性がある。
ツールステーションの数は、実際の加工要件に見合ったものでなければならない。
4. 12ポジションのツールマガジンはどのように設計すべきか?
工具雑誌は、生産計画で必要とされる作業を中心に構成されるべきである。
目標は、不必要な変更を最小限に抑え、ツール選択の誤りを減らしつつ、必要なツールを提供することです。
マルチツール計画マトリックスの例
| ツールグループ | 考えられる作戦 | 計画上の考慮事項 |
|---|---|---|
| 荒削り工具 | 初期材料除去 | 工具寿命と切削負荷 |
| 仕上げ工具 | 最終的な表面または輪郭 | 寸法公差 |
| 小径カッター | 細部まで | 工具のたわみと摩耗 |
| ドリルツール | 適切な穴あけ準備 | 直径と位置 |
| 面取り工具 | エッジ処理 | 必要な形状 |
| 予備工具 | 製造中の交換 | ツールの互換性 |
この表は、考えられる工具計画のアプローチ例を示しています。記載されているすべての作業や工具の種類が、技術的な検証なしにCK-710-ATで使用できることを保証しているわけではありません。
工具の識別が重要な理由とは?
すべてのツールは、適切なプログラム割り当てに対応していなければならない。
工具の割り当てが間違っていると、意図しない寸法や衝突が発生する可能性があります。
生産認定にあたっては、購入者は制御システムの工具番号付け方法、マガジン割り当て手順、利用可能な工具長補正機能、およびエラー処理機能を確認する必要があります。
提供されたデータシートでは自動工具交換は確認されていますが、工具長検出、工具径検出、または工具破損検出については個別に確認されていません。
これらの機能は、仮定するのではなく、検証されなければならない。
5. 主軸回転速度と工具選定は加工にどのような影響を与えるか?
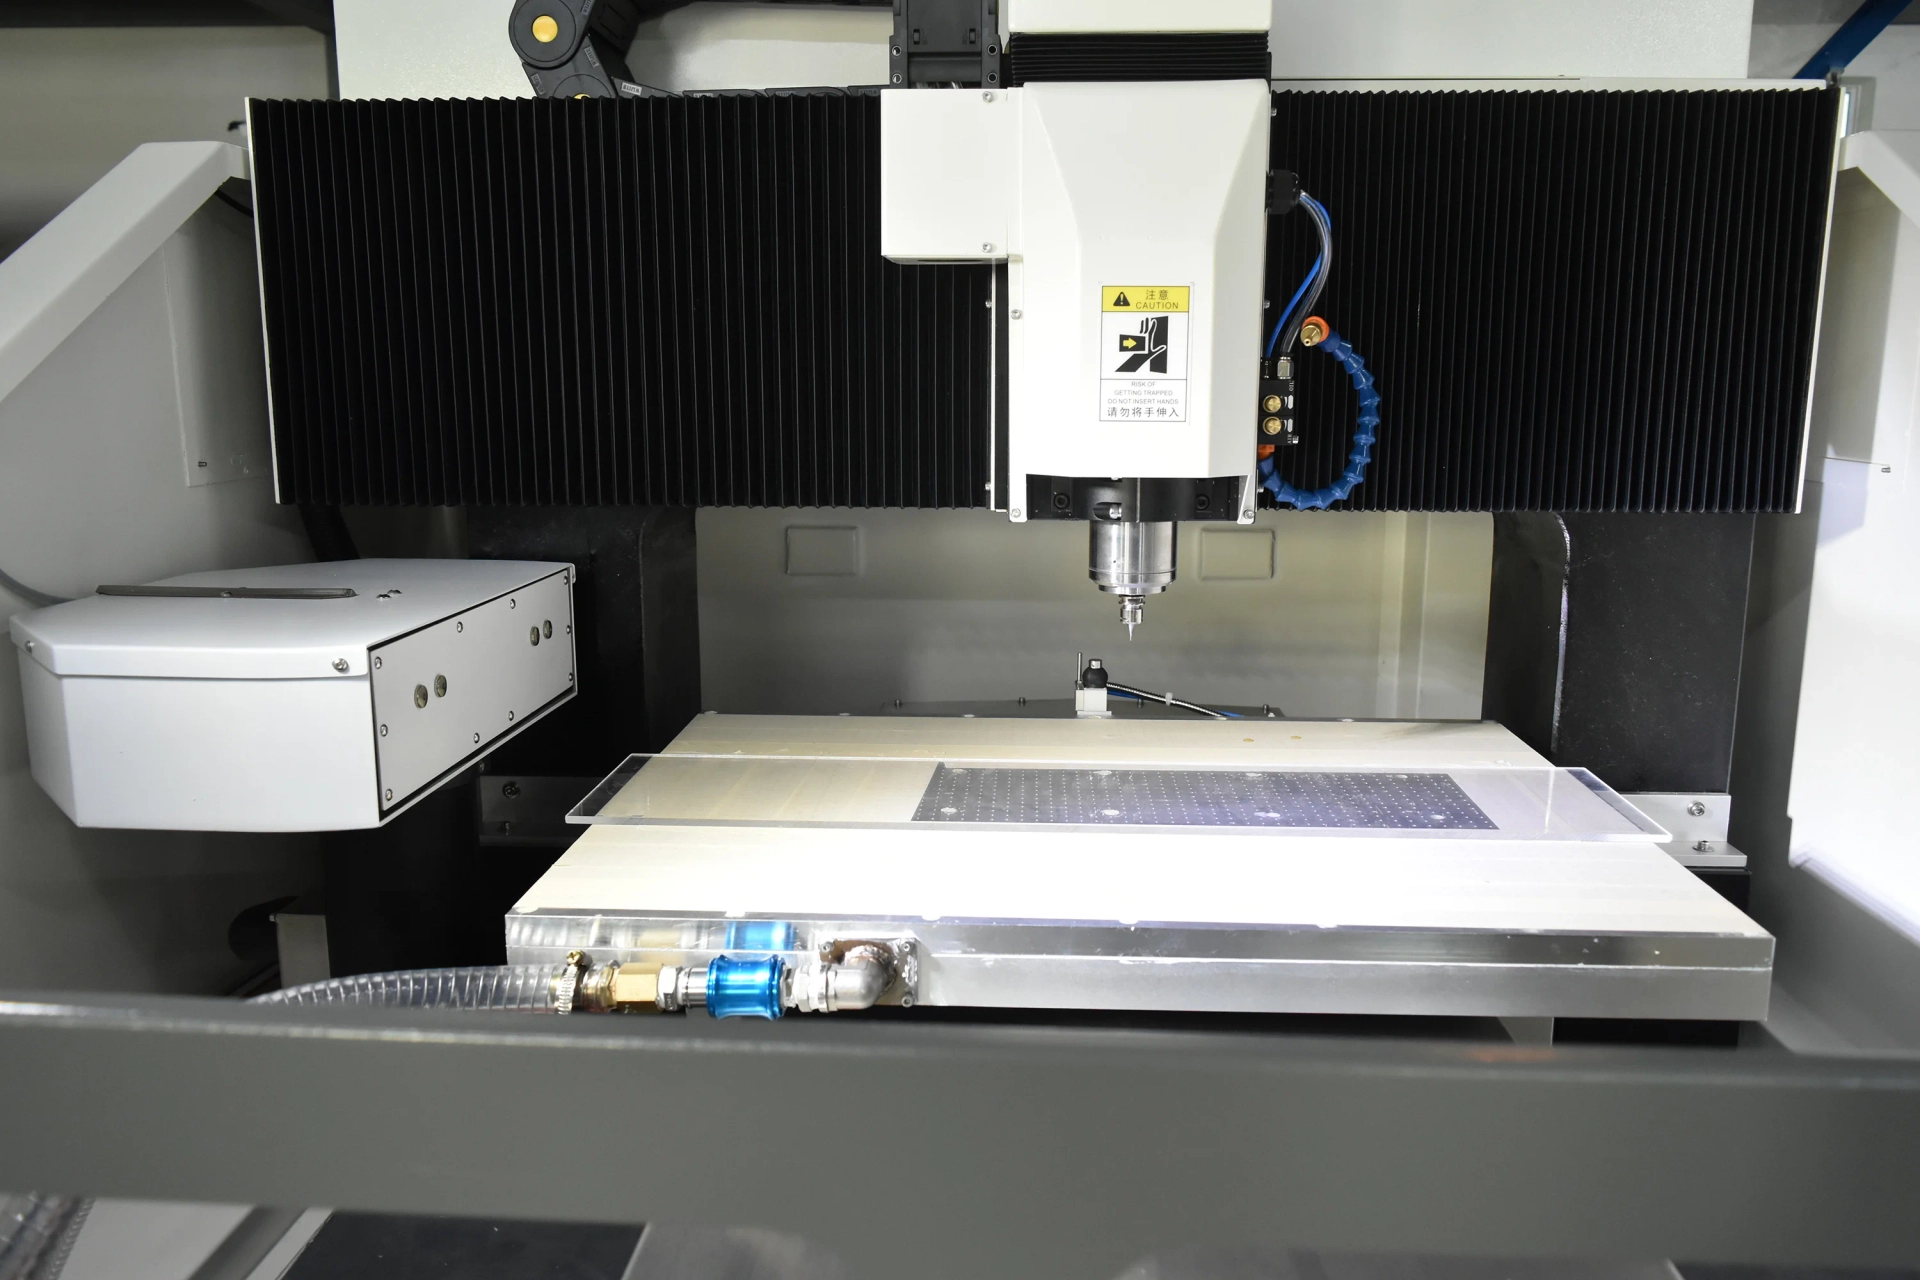
CK-710-ATの仕様書には、60,000 RPMのスピンドルと2.5kWの出力が記載されている。
主軸回転速度は重要な加工パラメータですが、適切な運転条件は切削工具、被削材、切削形状、および機械構成によって異なります。
最大回転数が必ずしも最適な設定ではないのはなぜですか?
高速回転は、特定の小径工具加工用途において有効な場合がある。
しかし、材料の種類やカッターの直径によって、必要な切削速度や送り速度は異なります。
不適切なパラメータを使用すると、工具の摩耗が増加したり、刃先の品質が低下したり、許容できない切削条件が生じたりする可能性があります。
重要な工具点検
| 工具係数 | 購入者確認 |
|---|---|
| 工具径 | 意図したスピンドルおよび動作との互換性 |
| 工具材料 | 加工対象物への適合性 |
| 切削形状 | 必要な形状と表面仕上げ |
| ツールホルダーインターフェース | 自動工具交換装置との互換性 |
| 定格回転速度 | 選択したスピンドル速度での安全な動作 |
| 工具の長さ | 就労許可を取得済み |
| スピンドル振れ | 切断安定性への影響 |
| 工具交換 | 可用性および保守手順 |
適切な工具は、材料、形状、および要求される完成品の品質に基づいて選択する必要があります。
機械の適格性評価には、実際に生産予定のカッターを含める必要がある。
6.公表されている精度数値は何を意味するのか?
CK-710-ATのデータシートには、加工精度が±0.015mm、位置決め精度が0.005mmと記載されている。
これらの値は、機械の性能のさまざまな側面を表しています。
処理精度と位置調整精度の比較
| 仕様 | 工学的意味 | 必要な確認事項 |
|---|---|---|
| 処理精度 | 公表された加工性能基準 | 完成したサンプルを測定する |
| 位置調整精度 | 復帰時のパフォーマンス | 定義済み反復位置テスト |
| 工具交換の再現性 | 工具交換後の一貫性 | 工具交換サンプル検査 |
| 完成品の精度 | 図面との実際の適合性 | 校正済みの寸法測定 |
機械の公称位置決め性能は、完成した部品の精度を自動的に保証するものではない。
完成品の形状は、工具の状態、スピンドルの挙動、ワークの保持方法、および加工パラメータにも左右される。
工具変更後に精度テストを行う理由とは?
機械は1つの工具では許容できる寸法を達成できるかもしれないが、工具を複数回交換するとばらつきが生じる可能性がある。
例えば、工具長補正の誤りや工具の取り付け状態の不均一性は、加工結果に影響を与える可能性があります。
したがって、有用な資格認定試験では、複数のツールを用いたプロセス全体の精度を検証する必要がある。
正しい合否判定基準は、必要な工具交換後、機械が繰り返し適合部品を生産できるかどうかである。
7. 加工エリアとワークピースのセットアップの検証方法
CK-710-ATの仕様では、テーブルサイズは700×500mm、加工範囲は600×500×100mmとなっています。
これらの数値は、実際の加工物の寸法や治具の配置と併せて検討する必要があります。
作業範囲の検証
| 要件 | 購入者チェック |
|---|---|
| テーブルサイズ | その治具は既存のプラットフォームに適合しますか? |
| 加工エリア | 必要なツールパスは、指定された範囲内に収まりますか? |
| Z軸クリアランス | 加工物と工具を置くのに十分なスペースはありますか? |
| 工具交換時のクリアランス | 機械は安全に工具交換できますか? |
| 器具の高さ | 加工可能なスペースは減少しますか? |
| ツールアクセス | 指定されたすべての機能にアクセスできますか? |
照明器具の設計が重要な理由とは?
加工プログラムの寸法精度が正確であっても、切削中にワークピースが動いてしまうと、結果が悪くなる可能性がある。
治具の剛性と位置決め精度は、再現性に影響を与える。
複数の工具を使用する加工においては、加工対象物は加工工程全体を通して適切な位置に保持されなければならない。
購入者は、仕入先に加工部品の図面一式と既存の治具に関する情報を提供する必要があります。
8. CNCルーター加工 vs ワイヤー放電加工 vs PCB位置合わせ穴あけ加工
これらの技術はそれぞれ異なる製造目的で使用されるため、技術的な根拠なしに単一の機械の説明にまとめるべきではない。
| プロセス | 材料除去 | 主な用途 |
|---|---|---|
| CNCルーター加工/フライス加工 | 回転切削工具 | 機械的な輪郭、溝、および適切な機械加工操作 |
| ワイヤー放電加工 | ワイヤー電極を介した放電 | 導電性材料の微細形状 |
| PCBレジストレーションドリル | 制御された穴あけ | プリント基板の位置決めと工具穴加工 |
硬化導電性材料の特定の微細形状加工には、ワイヤ放電加工が好ましい場合がある。
CNCルーター加工は、加工しやすい形状や、異なる回転カッターを必要とする作業に適している場合があります。
PCB位置決め穴あけ機は、基板の位置決め基準に関わる、通常とは異なる生産要件に対応するために設計されています。
商品ページに複数の異なる技術が組み合わされている場合、購入者はどうすべきでしょうか?
実際の機械の種類、切断機構、消耗品、制御装置、加工範囲、および技術仕様について、詳細な説明を求めてください。
ワイヤ放電加工機を購入する際は、ワイヤ送給方式、誘電体液、ろ過方式、および放電加工機特有の性能について確認してください。
CK-710-ATルーターを購入する際は、スピンドル、ツールマガジン、ツールホルダー、切削工具の互換性、加工性能について確認してください。
これにより、別の工程に属する仕様に基づいて機器を選定することを防ぐことができます。
9. 購入者は工具交換効率をどのように測定できるか?
自動工具交換は、生産サイクル全体を通して評価されるべきである。
機械に12ポジションのマガジンが搭載されていても、工具の割り当て、ワークの保持、またはプログラムの準備が非効率であれば、かなりのセットアップ時間が必要になる場合がある。
CK-710-AT CNCルーターは、12ポジションの自動工具マガジンにより、マルチツール加工ワークフローをサポートするように設計されています。製造業者にとって、工具交換効率を評価するには、実際のサイクルタイム、工具位置決めの一貫性、および繰り返し生産における加工精度を測定する必要があります。これらの要素は、装置が手作業による介入を削減しつつ、一貫した完成品の品質を維持できるかどうかを判断するのに役立ちます。
生産サイクル計算
総サイクル時間 = 積載 + 段取り + 切削 + 工具交換 + 検査 + 荷降ろし
より詳細な評価を行うには、プログラム全体におけるツール変更の回数を記録してください。
工具交換パフォーマンスチェックリスト
| 評価要素 | 何を測定すべきか |
|---|---|
| 工具交換時間 | 変更ごとの実際の所要時間 |
| ツール選択の精度 | 正しいツールを取得しました |
| ツールシート | 一貫したインストール |
| プログラムの継続性 | 変更後の正しい再起動 |
| 工具交換の失敗 | 頻度と原因 |
| オペレーターによる介入 | 手動操作が必要です |
| 総サイクル時間 | 部品製造期間全体 |
自動工具交換は常に速いのか?
必ずしもそうとは限りません。
非効率的な工具操作手順は、不要な工具交換を引き起こす可能性がある。
繰り返し生産を行う場合は、ツールパス計画と作業編成を、ツールマガジン自体と併せて評価する必要がある。
真の生産性向上効果は、部品の品質を損なうことなく、付加価値のない時間を削減できる点にある。
10. 初回品検査:多工具加工の検証方法
初回製品検査(FAI)は、本格的な生産開始前に、承認された要件を満たす部品を製造できるプロセスであることを確認するのに役立ちます。
CNCルーター加工機の場合、検査は加工工程全体を含めて行うべきである。
推奨されるFAI手順
ステップ1 — 図面を確認する
最新の設計改訂版、寸法、公差、および必要な表面状態を確認してください。
ステップ2 — 加工物の検査
材料の識別情報、寸法、および初期状態を確認してください。
ステップ3 — ツールマガジンを確認する
インストールされているツールが承認済みのプログラムと一致していることを確認してください。
ステップ4 — ワークピースの位置を設定する
治具の安定性と該当する座標基準を確認してください。
ステップ5 — 加工プログラムを実行する
指定された工具交換手順に従って、代表部品を加工する。
ステップ6 — 完成した形状を検査する
重要な特徴を測定し、表面の状態を検査する。
ステップ7 — プロセスを繰り返す
再現性を評価するために、追加のサンプルを作成する。
ステップ8 — 結果を記録する
機械の構成、工具、設定、検査結果、および必要な調整事項を文書化する。
初回製品品質チェックリスト
| 高品質アイテム | 受入要件 |
|---|---|
| 全体寸法 | 承認された図面公差 |
| 重要なプロフィール | 定義された寸法制限 |
| 穴とスロットの形状 | 図面の適合性 |
| 表面状態 | お客様にご満足いただける仕上がり |
| 工具交換手順 | 正しい動作 |
| ツールシート | 交換後も一貫性がある |
| ワークピースの状態 | 許容できない損傷はありません |
| 再現性 | 一貫性のあるサンプル |
| プロセス文書化 | 完全な検査記録 |
合格判定は、機械に表示される位置決め値のみに基づいて行うのではなく、実際に測定された完成品に基づいて行うべきである。
11. 工場出荷前検査において、購入者は何をチェックすべきか?
出荷前に、工場受入試験(FAT)を実施して、提案された機械が合意された生産要件を満たしていることを確認する必要があります。
12本の工具を使用するCNCルーター構成の場合、FAT(工場出荷前検査)では、加工性能と工具管理性能の両方を評価する必要があります。
CK-710-AT FATチェックリスト
| 脂肪分の多いアイテム | 推奨される検証 |
|---|---|
| 機械識別 | CK-710-ATの正確な構成を確認してください |
| 機械の種類 | ワイヤー放電加工ではなく、CNCルーティングを確認してください。 |
| テーブルの寸法 | 使用可能な器具エリアを確認する |
| 処理用封筒 | 必要なワークピースへのアクセス方法を実証する |
| スピンドル | 2.5kW / 60,000 RPMの仕様を確認してください。 |
| ツールマガジン | 12ポジション構成を確認する |
| 工具交換 | 必要な変更手順を実演する |
| 処理精度 | 代表的な機械加工サンプルを測定する |
| 位置調整精度 | 定義されたテスト結果を確認する |
| プログラム処理 | 承認済みの制作ファイルを実演する |
| サイクルタイム | 加工時間全体を記録します |
| 安全性 | 警備機能と緊急機能を確認する |
| 電気系統 | 供給要件を確認する |
| 文書 | マニュアルと検査記録を入手する |
重要なユーティリティに関する説明
付属のCK-710-ATテーブルには、「電力要件」というラベルの付いたフィールドがあり、その値は2MPaとなっています。
MPaは圧力の単位であり、電力の測定単位ではありません。
供給業者は、これが空気圧に関する要件なのか、他のサブシステムに関するものなのか、あるいはデータシートの誤りなのかを明確にすべきである。
確認なしに、これを検証済みの工場空気供給要件として扱うべきではない。
最も価値のあるFAT検査結果は何ですか?
試験が成功すれば、実際の構成で、購入者の代表者が依頼する機械加工作業を、許容できる精度、表面仕上げ、および工具交換動作で完了できることが実証されるはずです。
空の機械サイクルのみを使用したデモンストレーションでは、生産能力を証明することはできません。
12.運営コストと投資収益率の評価方法
CNCルーターの購入価格は、総コストのほんの一部に過ぎません。
マルチツール製造には、切削工具の消耗、メンテナンス、セットアップ作業、検査、およびダウンタイムも伴います。
総所有コスト
| コスト要因 | 主な考慮事項 |
|---|---|
| 機器価格 | 最終的なマシン構成 |
| 切削工具 | 工具の交換と摩耗 |
| ツールホルダー | 互換性およびスペアパーツ |
| 電気 | 実際の機械の消費電力 |
| 労働 | セットアップとオペレーターの関与 |
| ツールの変更 | ダウンタイムとプログラミング |
| メンテナンス | スピンドル、マガジン、および可動部品 |
| 検査 | 寸法検証 |
| 廃棄物 | 不良部品 |
| インストール | 試運転とトレーニング |
有用な経済指標としては、以下のものがある。
合格部品1個あたりの加工コスト = 総配分加工コスト ÷ 合格部品数
この指標は、購入者が投資額を既存の生産方法と比較するのに役立ちます。
12本の工具を備えたCNCルーター構成は、どのような場合に有効でしょうか?
既存のサイクルタイムのかなりの部分が、繰り返される手動工具交換に費やされている場合は、検討に値する。
しかし、その経済的メリットは実際の雇用データに基づいて検証されるべきである。
主な生産上のボトルネックが切削速度の遅さ、不適切な工具、またはワーク保持力の悪さにある場合、マガジン容量を増やすだけでは問題は解決しない可能性があります。
13. 海外のバイヤーは見積依頼書に何を含めるべきか?
技術的に完全な見積依頼書があれば、機器供給業者は実際の生産作業を評価することができる。
CK-710-AT 技術RFQチェックリスト
| 必須情報 | 購入者の詳細 |
|---|---|
| 加工材 | 材料の等級と状態 |
| 部品寸法 | 最大長さ、幅、高さ |
| エンジニアリング図面 | CADファイルと重要な形状 |
| 必要な操作 | ルーター加工、フライス加工、穴あけ加工、彫刻加工 |
| ツールの数 | プログラムごとに必要なツール |
| 工具の寸法 | 直径、長さ、およびホルダーの要件 |
| 加工公差 | 重要な完成部品仕様 |
| 表面仕上げ | 必須条件 |
| 生産量 | シフトあたりまたは月あたりの部品数 |
| 既存のボトルネック | 工具交換によるダウンタイム、不良品発生、または加工時間 |
| 備品要件 | 作業保持と利用可能なクリアランス |
| 工場設備 | 電気および空気圧に関する要件 |
| 受け入れテスト | FAIおよびFAT基準 |
| 商業情報 | 数量、配送、サービスに関するニーズ |
CHIKIN CNCを検討する理由とは?
CHIKIN CNCは、プリント基板製造および関連する精密加工装置を提供しています。
同社が公開している機器情報には、CNCルーター加工、穴あけ加工、その他の産業用機械加工技術が含まれている。
CK-710-ATの調達において、最も重要な最初のステップは、提供される機械の正確なタイプを確認し、製品説明と技術仕様の間の相違点を解消することです。
CK-710-ATの技術構成レビューを依頼する
工場で多工具CNC加工が必要な場合は、ワークピースの図面、材料仕様、加工手順、工具要件、および予想される生産量を準備してください。
CHIKIN CNCの製品一覧をご確認ください。
技術レビューと見積もりについては、CHIKIN CNCまでお問い合わせください。
実際の加工方法、12本工具マガジンの構成、スピンドルの仕様、付属アクセサリー、および機械の受入要件について、書面による確認を依頼してください。
14. CK-710-AT CNCルーターに関するよくある質問
1. CK-710-ATとは何ですか?
付属のデータシートでは、CK-710-ATは自動工具マガジンを備えたシングルヘッドCNCルーター加工機と記載されています。関連製品ページにはワイヤ放電加工機についても記載されているため、記載されている機械の正確な機種を確認する必要があります。
2. CK-710-ATのマガジンには、いくつの工具を収納できますか?
公開されている仕様書には、自動工具交換機能を備えた12ポジションの工具マガジンが記載されています。互換性のある工具ホルダーおよび付属品については、別途ご確認ください。
3. CK-710-ATの主軸回転速度はどれくらいですか?
仕様書には、定格出力2.5kW、回転数60,000RPMのスピンドルが記載されている。
4. 処理エリアとは何ですか?
公表されている加工範囲は600×500×100mmで、テーブルサイズは700×500mmです。使用可能な治具スペースは別途ご確認ください。
5. どの程度の加工精度が指定されていますか?
データシートには、加工精度が±0.015mm、位置調整精度が0.005mmと記載されています。これらの数値は、特定の試験条件に基づいて算出されます。
6.自動工具交換は小ロット生産に適していますか?
個々の作業で複数のカッターが必要な場合に役立つ可能性があります。その効果は、工具交換の回数、セットアップ時間、および生産ワークフローによって異なります。
7. この機械はワイヤ放電加工(ワイヤーEDM)を行うことができますか?
CK-710-ATの加工仕様書には、ワイヤ放電加工(ワイヤEDM)機能は規定されていません。ワイヤ放電加工には、異なる装置とオペレーティングシステムが必要です。実際の機械構成については、サプライヤーにご確認ください。
8. CK-710-ATには工具破損検出機能が搭載されていますか?
付属のCK-710-ATの仕様書には、工具破損検出機能が別途記載されていません。購入者は注文前にその機能の有無を確認してください。
9. 工具交換の精度はどのようにテストすべきか?
複数の工具交換を必要とする代表的な機械加工プログラムを実行し、その後、加工後の寸法、工具の装着状態、および繰り返し加工の結果を検査する。
10. 見積もりを依頼する際に、どのような情報を提供すればよいですか?
図面、材料仕様、必要な機械加工工程、工具情報、完成品の公差、生産量、および受入基準を提供してください。
結論
自動工具交換機能を備えた適切なCNCルーターマシンを選択するには、主軸回転速度、工具マガジン容量、購入価格を比較するだけでは不十分です。
精密製造工場にとって真の目標は、セットアップのばらつきと非切削時間を制御しながら、許容できる部品を生産できる安定した多工具加工プロセスを実現することである。
CK-710-AT CNCルーターマシンは、信頼性の高い自動工具交換、精密加工、そして生産効率の向上を求める製造業者にとって実用的なソリューションを提供します。12ポジションの工具マガジン、高速スピンドル、そしてCNC制御システムを備えているため、加工の一貫性と段取り時間の短縮が重要な多工具製造用途において、検討する価値のあるマシンです。
これらの特性は、マルチツールCNCルーター構成を評価するための基礎となる。
ただし、購入者はまず実際の機械技術を確認する必要があります。なぜなら、関連する製品説明には、ルーター加工機の仕様とは異なるワイヤ放電加工機の情報が含まれているからです。
信頼性の高い購買プロセスには、技術構成の検証、代表サンプルの加工、工具交換テスト、完成部品の検査、および文書化された工場受入テストが含まれるべきである。
海外の製造業者様がCNCルーターや精密加工装置を検討される際、CHIKIN CNCは実際の生産ニーズに基づいた必要な構成について話し合う機会を提供します。
CK-710-ATの技術レビューと見積もりをご希望の場合は、CHIKIN CNCまでご連絡ください。その際、加工図面、材料仕様、工具交換要件、目標生産量をご提供ください。
互換性のある工具、制御された加工パラメータ、信頼性の高い工具交換、そして測定可能な品質検査の適切な組み合わせが、効果的なCNC生産投資の基盤となる。