






要約 — 簡単な回答
プリント基板の穴あけ加工と配線加工の位置合わせとは、ドリルで開けられた穴と、その後配線加工された基板上の形状との位置関係を指します。両方の加工工程を制御されたCNC装置で行うことにより、基板が加工全体を通して正しい位置に保持される限り、製造業者は個別のワークピース位置合わせの必要性を減らすことができます。
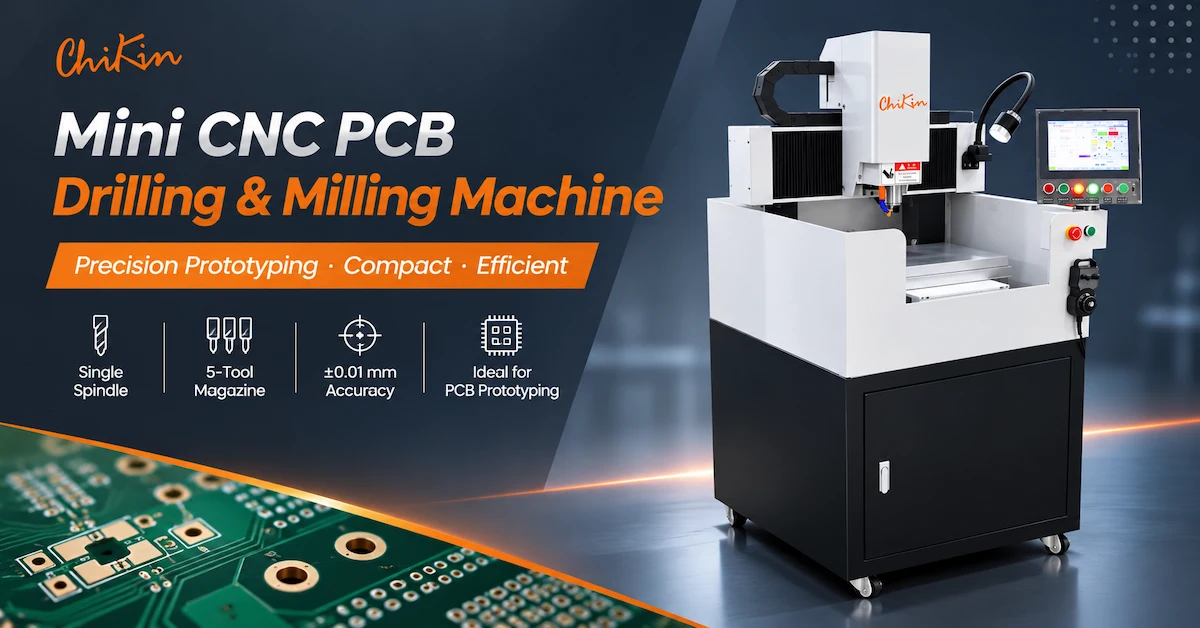
CHIKIN CNC Mini CK-01Rは、60,000 RPMの水冷式スピンドル、5ポジションのツールマガジン、ツール長検出機能、±0.01mmの位置決め精度と再現性を備えた、シングルスピンドルのPCB穴あけ・ルーティングマシンです。
プリント基板の試作ラボや小ロット生産メーカーにとって、購入における主な検討事項は、工具交換や基板の取り扱い中に許容できない誤差を生じさせることなく、正確な位置に穴を開け、輪郭を仕上げることができるかどうかである。
このガイドでは、穴あけから加工までのワークフローを計画する方法、加工基準点を保護する方法、工具長設定を確認する方法、および初回製品の品質を評価する方法について説明します。
主なポイント
制御されたセットアップ:治具とCNCプログラムが正しく設定されていれば、穴あけ加工とルーター加工で同じワークピース参照を共有できます。
5つのツール構成:付属のMini CK-01Rの仕様には、互換性のあるドリルおよびルーターツール用の5ポジションツールマガジンが記載されています。
工具長さ検出:仕様に含まれるこの機能は、工具のセットアップ検証をサポートしますが、完成品の精度を単独で保証するものではありません。
公表されている精度:位置決め精度と再現性はともに±0.01mmと記載されていますが、これは機械固有の検証結果に基づきます。
品質の優先事項:穴と外形寸法の精度は、実際に完成したパネルで測定する必要があります。
調達に関する推奨事項:発注前に、機械の正確な構成、ワーク保持システム、工具交換機能、および受入基準を確認してください。
1. PCBの穴あけと配線位置合わせとは何ですか?
PCBのドリル・トゥ・ルーティングアライメントとは、回路基板に開けられた穴と、ルーティング時に作成される外形、スロット、またはプロファイルとの間の位置関係のことです。
プリント基板の製造において、穴あけ加工と溝加工はしばしば異なる目的で用いられる。
穴あけ加工は、部品、取り付けポイント、ビア、またはその他の指定された形状のための穴を作成する加工です。
ルーティングとは、プログラムされた経路に沿って材料を除去し、基板の外形、内部開口部、スロット、その他の機械的形状を作成する加工方法です。
両方のプロセスは、互換性のある座標参照に従う必要があります。
穴と外形寸法の精度が重要な理由とは?
プリント基板は、個々の穴の形状が許容範囲内で、外形も正しい場合でも、2つの特徴グループの位置がずれていると、機械的な組み立てに失敗する可能性があります。
潜在的な問題点としては、以下のようなものがあります。
取り付け穴の位置が基板の端に対して誤っている。
コネクタ開口部が筐体の形状と一致していない。
指定された形状の周囲に、不均一なエッジクリアランスが存在する。
取り付けポイントに対してスロットの位置がずれている。
基板を組み立て治具に取り付けるのが難しい。
作業間の位置決めの不整合によって生じる手戻り作業。
製造上の目標は、承認されたPCB図面で定められた許容範囲内に、穴のパターンと配線形状を維持することです。
ドリル穴とルートのずれの原因は何ですか?
| 潜在的な原因 | 完成したプリント基板への影響 | 推奨チェック |
|---|---|---|
| 異なるプログラムデータ | 穴のパターンと外形がずれる | 座標原点を比較する |
| ワークピースの動き | 位置的バリエーション | クランプとサポートを点検する |
| 工具オフセットが正しくありません | 寸法または深さの誤差 | 工具補正を確認する |
| ルーター工具の直径が間違っています | 不正確な仕上がり輪郭 | 検査ツールとプログラム |
| 器具の位置変更 | 登録の違い | 参照箇所を確認してください |
| スピンドル振れ | 穴や輪郭のばらつき | 工具保持システムを測定する |
| 材料の変形 | 基板形状の変更 | 平面度とラミネートの状態を検査する |
単一機械によるワークフローは、搬送に関連する特定のリスクを軽減できるが、加工エラーのあらゆる原因を排除することはできない。
2. CHIKIN CNC Mini CK-01R:技術仕様
CHIKIN CNCは、プリント基板の穴あけ、配線加工、および関連する製造装置を提供しています。
ミニ1スピンドルPCBルーティング&穴あけ機は、試作品製作や少量生産用途向けのコンパクトな密閉型CNCシステムとして提供されます。
付属のMINI CK-01Rの仕様書には、水冷式スピンドル、CNC制御軸、ツールマガジン、および工具長検出機能を備えたシングルスピンドル構成が記載されています。
ミニCK-01R仕様表
| 技術パラメータ | 提供仕様 |
|---|---|
| モデル | MINI CK-01R |
| スピンドルの数 | 1 |
| 最大スピンドル回転速度 | 60,000回転/分 |
| スピンドルパワー | 1.8kW |
| スピンドル冷却 | 水冷 |
| X/Y/Zリニアレール | 台湾 |
| X/Y/Zボールねじ | 台湾 |
| X/Y方向の最大移動速度 | 12メートル/分 |
| 最大Z軸移動速度 | 12メートル/分 |
| 再現性 | ±0.01mm |
| 位置決め精度 | ±0.01mm |
| 作業台の寸法 | 350 × 350mm |
| 機械本体の材質 | 鋳鉄 |
| CNCシステム | チキンCNC |
| 操作言語 | 中国語/英語 |
| ツールマガジン容量 | 5つのポジション |
| ドリル工具の直径 | 0.5~6.35mm |
| ルーター工具の直径 | 0.8~3.175mm |
| 工具長検出 | 含まれる |
| スピンドル過負荷保護 | オプション |
| スピンドル過熱保護 | オプション |
| 空気供給 | 0.6~0.8MPa |
| 記載されている空気消費量 | 30L/分 |
| 電源 | 単相220V/50Hz |
| 記載されている電力要件 | 2kW |
| 機械の寸法 | 780 × 900 × 1700mm |
| 機械重量 | 約500kg |
| 設置温度 | 18~23℃ |
| 設置時の湿度 | 45~65% |
これらの仕様は、この記事で紹介するMINI CK-01Rの構成に適用されます。他のCK-01R関連資料では、スピンドル出力、マガジン容量、テーブル寸法などが異なって記載されている場合があります。ご注文前に、正確な構成を文書でご確認ください。
購入者は何を確認すべきか?
350×350mmという寸法は、公表されている作業台の寸法を表しています。これは、穴あけやルーター加工に使用できる範囲全体を示すものではありません。
正確な移動範囲、スピンドルとテーブルのクリアランス、治具の互換性、および自動工具交換シーケンスは、注文した機械と照合して確認する必要があります。
記載されている±0.01mmの位置決め精度および再現性仕様には、明確な試験条件も必要となる。
3.なぜ基板の穴あけと配線を一度のセットアップで行うのか?
従来の複数機械による加工では、プリント基板パネルは1台の機械で穴あけ加工された後、別のルーティングマシンに移送される場合がある。
そのためには、ワークピースを再度位置決めする必要がある。
2つの作業で異なる治具や座標基準を使用する場合、位置合わせのばらつきがさらに発生する可能性があります。
適切な単軸穴あけ・溝加工機であれば、1つの制御されたCNC座標系を用いて両方の加工を実行できる。
単一セットアップ vs. 個別マシン
| 評価 | ワンセットアップでの穴あけとルーティング | 穴あけとルーティングを別々に行う |
|---|---|---|
| ワークピースの移送 | 潜在的に減少 | 通常必要 |
| 基準点の調整 | 共有設定が可能 | 個別のセットアップには調整が必要です |
| ツールの変更 | 異なる操作間で必要となる | 機械によって異なります |
| 生産の柔軟性 | 混合作業に役立ちます | プロセスは独立して実行できます |
| 最大スループット | 利用可能なスピンドル容量によって制限される | 機器の配置によります |
| 主なリスク | 工具および治具の管理 | 譲渡および登録変更 |
単一セットアッププロセスを検討する価値があるのはどのような場合か?
複数の穴あけ加工や溝加工を施した試作品や少量生産品を製造する工場では、コンパクトなシステムが有効な場合がある。
主な利点は、再現性の高い処理が可能になり、位置ずれエラーが発生する可能性が少なくなることです。
しかし、生産量の多い工場では、スループットが最優先事項となる場合、独立型または多軸式の装置を好む場合がある。
より詳しい概要については、CHIKINのPCB CNC穴あけ・ルーティングマシンガイドを参照してください。
4. 共通の掘削およびルーティング基準点を確立する方法
基準点とは、フィーチャの位置を定義するために使用される参照点のことです。
穴あけ加工と経路加工を同時に行う場合、穴あけプログラムと経路加工プログラムは互換性のある原点と方向基準を使用する必要があります。
推奨される基準点制御ワークフロー
ステップ1 — エンジニアリングファイルを確認する
掘削座標と経路が、承認された設計改訂版および座標系を使用していることを確認してください。
ステップ2 — ワークピースの原点を定義する
承認された治具およびプログラムに従って、目的の機械基準を設定します。
ステップ3 — パネルを固定する
板材のサイズ、厚さ、および予定されている加工内容に適したワーク保持装置を使用してください。
ステップ4 — 穴あけ作業を行う
承認された穴パターンに従って、必要な工具と加工パラメータを使用して加工を実行する。
ステップ5 - ツール設定の確認
切削加工を行う前に、適切な工具の長さと直径の補正を確認してください。
ステップ6 — ルーティングの実行
承認済みのワークピース参照を維持しながら、必要なプロファイルを処理します。
ステップ7 — 完成した形状を検査する
完成した穴と外形寸法の関係を測定します。
このワークフローは、設置済みのツールと制御システムが意図されたプロセスシーケンスをサポートしていることを前提としています。
取締役会はなぜ安全を維持すべきなのか?
両方のプログラムが同じ座標原点を使用している場合でも、ワークピースの物理的な動きによって、その関係が無効になることがあります。
加工中にパネルがずれると、仕上がりの形状が以前に開けられた穴の位置からずれてしまう可能性があります。
したがって、ワークの保持条件と切断条件は同時に評価されるべきである。
5.ファイブツールマガジンはどのように構成されるべきか?
付属のMini CK-01Rの仕様書には、5ポジションのツールマガジンが記載されています。
穴あけと溝加工を組み合わせた作業の場合、マガジン計画は製造プログラムで実際に必要とされる工具を反映したものでなければなりません。
5つのツールを使ったセットアップ例
| ツールの位置 | サンプルツール | 意図された動作 |
|---|---|---|
| T1 | 小径ドリル | 細かい穴模様 |
| T2 | 中径ドリル | 追加で必要な穴 |
| T3 | 大型ドリル | 取り付け穴または工具穴 |
| T4 | 小型ルーターカッター | 狭いスロットまたは内部プロファイル |
| T5 | ルーターカッター | ボード概要処理 |
この表は、考えられる工具の割り当て例を示しています。実際の工具サイズ、マガジンインターフェース、および互換性のある操作については、必ず確認してください。
工具の順番が重要な理由とは?
非効率的な手順は、ツール間の不要な切り替えを引き起こす可能性がある。
例えば、ドリル工具とルーターカッターを繰り返し交互に使用すると、非切削時間が増加する可能性がある。
設計とプロセスが許す限り、ワークフローの一貫性を向上させるために、作業をツールごとにグループ化することができる。
しかし、加工順序は、工具交換回数だけではなく、品質とワーク保持の要件に基づいて選択されるべきである。
自動工具交換は確認されましたか?
付属の小型工作機械テーブルは、5つの工具位置を設定し、工具長検出機能を備えています。
この構成における正確な自動工具交換機構とプログラムシーケンスを確認する必要があります。
購入者は、CK-01Rのすべてのバリエーションが同じマガジンや工具交換システムを使用していると考えるべきではありません。
6. 工具長検出は実際には何を制御しているのか?
工具長さの検出は、取り付けられた切削工具に関連付けられた基準値を確立するのに役立ちます。
これは、ドリルやルーターカッターの種類によって、全長や切削突起の長さが異なる場合があるため重要です。
工具長補正が不適切だと、カッターの実際の垂直位置に影響を与える可能性があります。
工具長さ検出と工具径補正の比較
| 関数 | 主な目的 | 潜在的なエラー |
|---|---|---|
| 工具長検出 | 垂直方向のツール基準を確立する | ドリル穴あけまたはルーティングの深さが不適切 |
| 工具径補正 | カッターの直径を考慮してください | プロファイル寸法が不正確です |
| ワークピース基準 | 部品座標基準を設定する | フィーチャーの位置が変更されました |
| スピンドル振れ検査 | 工具回転の一貫性を評価する | 穴とエッジのばらつき |
| 工具の状態検査 | 不適切な切削工具を特定する | バリ、破損、または仕上げ不良 |
工具長検出機能は、位置合わせエラーを自動的に防止しますか?
いいえ。
工具長検出は、主に工具の軸方向位置に関係する。
誤ったX/Y座標、摩耗した刃先、治具のずれ、不適切なカッター径などを単独で修正する機能はありません。
完全なプロセスでは、これらの要素を個別に検証する必要がある。
小型基板カッターにとって、ツール検証が重要な理由とは?
小径のドリルやルーター工具は、振れ、振動、不適切な切削条件に影響を受けやすい。
付属のCK-01Rの仕様書には水冷機能と工具長検出機能が記載されているが、この小型構成における自動工具破損検出機能は規定されていない。
工場は、どの監視機能が含まれているかを確認し、適切な検査手順を定めるべきである。
工具保持部のメンテナンスに関しては、CHIKINのPCBスピンドルコレットクリーニングガイドで、汚染、摩耗、振れが穴あけ加工やルーティング加工の品質にどのように影響するかを解説しています。
7. 治具設計は、穴と外形の整合性にどのように影響しますか?
治具の設計は、加工中にプリント基板がどのように支持され、位置決めされるかを決定します。
設計の不十分な治具は、CNCモーションシステムが正しく動作している場合でも、動きを許容してしまう可能性がある。
ワーク保持に関する考慮事項
| 設備係数 | 潜在的な影響 | 購入者確認 |
|---|---|---|
| 取締役会のサポート | 曲げや振動 | 平面度と安定性を確認してください |
| 特徴の位置を特定する | 一貫性を保つ | 承認された日付を確認する |
| 締め付け力 | ボードの歪み | 接触面を点検する |
| ルータークリアランス | 工具の干渉 | ツールパスを確認する |
| タブを切り取る | 部品保持 | タブの位置を確認してください |
| 真空保持 | ワークピースの固定 | 実際の保持性能を確認する |
| 器具の高さ | 工具のクリアランスが減少 | スピンドルとホルダーへのアクセスを確認してください |
作業順序が重要な理由とは?
外形配線作業中、切断工程によって完成したプリント基板が周囲の材料から徐々に分離されることがあります。
最終選考が完了する前に取締役会が支持を失った場合、取締役会は動く可能性がある。
これにより、端が損傷したり、残りの材料の位置が変わったりする可能性があります。
適切な工程では、必要に応じて適切な固定具、タブ、またはその他の承認された保持方法を使用する必要があります。
小型のプリント基板試作品の場合、すべての重要な工程が完了するまでサポートを維持することは、機械の公称精度と同じくらい重要になることがあります。
8. どのプリント基板材料およびツールが個別の検証を必要としますか?
Mini CK-01Rは、プリント基板の試作、穴あけ、配線、および適切な軽加工作業向けに設計されています。
実際の材料適合性は、取り付けられたスピンドル、カッター、治具、および加工条件によって異なります。
材料認定マトリックス
| 材料 | 処理に関する懸念 | 検証要件 |
|---|---|---|
| FR4 | 研磨性ガラス繊維強化材 | 工具の摩耗と刃先の品質 |
| 多層リジッドPCB | 銅と積層構造 | 穴と輪郭の完全性 |
| 薄型で剛性の高いプリント基板 | 加工中のたわみ | 支持と固定 |
| アルミニウム基板 | 金属切削力とバリ | 適切なツールとパラメータ |
| エンジニアリング治具 | 材料固有の加工 | スピンドルと工具の互換性 |
公表されている工具径の範囲は?
提供された仕様書には以下が記載されています。
ドリル工具: 0.5~6.35mm
ルーターツール: 0.8~3.175mm
これらの範囲は、供給された構成における工具径の互換性を示しています。
同社は、その製品群に含まれるすべての工具が、あらゆる素材や深さの加工に対応できることを保証するものではありません。
購入者は工具関連の欠陥をどのように減らすことができるか?
工具の形状、シャンクの適合性、振れ、および実際の材料の適合性を確認してください。
使用する材料と工具に適した切削条件を使用してください。
生産バッチを出荷する前に、代表的な仕上がり穴と加工済みエッジを検査してください。
9. ドリル・トゥ・ルート方式による初回製品検査の実施方法
初回製品検査(FAI)は、量産開始前に、最初に完成した製品が承認された要件を満たしているかどうかを確認するものです。
掘削と配管工事を組み合わせた場合、検査は両作業間の関係性に重点を置くべきである。
推奨FAIチェックリスト
| 検査項目 | 受入要件 |
|---|---|
| 穴の直径 | 図面公差を満たしている |
| 穴の中心位置 | 承認された基準値に適合する |
| 穴と外形線の距離 | 必要な形状に一致する |
| スロット寸法 | 設計図に準拠する |
| 溝付き輪郭 | 寸法公差を満たしています |
| 板材の端面品質 | 許容できないバリや破片はありません |
| ラミネートの完全性 | 許容できないひび割れや損傷はありません |
| 工具長設定 | 承認済みツール参照を確認済み |
| ワークピースの安定性 | 許容できない動きはない |
| 再現性 | サンプル間で一貫した結果が得られた |
実地検査手順
まず、承認済みの基板設計とCNCプログラムを確認してください。
次に、ワークピースの固定具と取り付けられている工具セットを確認します。
第三に、必要な穴を開けます。
第四に、承認済みの同じ測地系を使用して、関連するルーティングされたフィーチャを処理する。
5番目に、加工後の穴の位置を、加工した輪郭線に対して測定します。
第六に、追加の代表ボードに対して同じ操作を繰り返す。
最後に、結果を文書化し、合意された許容範囲外の特徴があれば調査してください。
最も重要な測定項目は何ですか?
この用途において、重要な結果の一つは、ドリルで開けられた穴と加工された形状との相対的な位置関係である。
基板は個々の穴あけや配線のチェックには合格するかもしれないが、それらの特徴間の必要な関係性を満たしていない可能性がある。
したがって、検査計画には、最終組立において重要な穴と外形寸法の比率を含めるべきである。
10.実際の生産効率を測定する方法
小型CNC穴あけ・ルーター加工機は、公称スピンドル回転数ではなく、実際に得られる出力に基づいて評価すべきである。
工程全体は、積載、位置合わせ、穴あけ、工具交換、加工、検査、および荷降ろしから構成される。
生産サイクル計算
総サイクル時間 = 積載 + セットアップ + 穴あけ + 工具交換 + 加工 + 検査 + 荷降ろし
繰り返し生産の場合、工場は以下のように計算できます。
1時間あたりの承認済みパネル数 = 1時間あたりの完了済みパネル数 × 承認率
実際の処理能力に影響を与える要因とは?
| 要素 | 制作への影響 |
|---|---|
| 穴の数 | 掘削作業量 |
| 穴の直径 | ツール要件 |
| ルーティングされた外形長さ | カット時間 |
| ツールの数 | 工具交換要件 |
| 板の厚さ | 切断条件 |
| ワーク保持 | セットアップと操作 |
| 工具の摩耗 | 交換頻度 |
| 検査 | 必要な品質管理時間 |
単軸加工機はどのような場合に経済的になるのか?
工場が柔軟な加工、限られたスペース、頻繁な製品変更を重視する場合、単軸加工機は魅力的な選択肢となる可能性がある。
大量生産の場合、用途によっては複数のスピンドルを使用することでボトルネックを解消できる可能性があります。
適切な設備を選択する際には、実際の需要、製造の複雑さ、および許容される生産量を考慮する必要があります。
11. Mini CK-01Rの工場出荷時受入試験:購入者は何を検証すべきか?
工場受入試験(FAT)では、指定された装置が意図されたプリント基板加工プロセスを完了できるかどうかを実証する必要があります。
Mini CK-01Rの場合、FAT(工場受入試験)では、個々の作業と穴あけ加工とルートの整合性の両方を検証する必要があります。
Mini CK-01R FAT チェックリスト
| テスト項目 | 推奨される検証 |
|---|---|
| マシン構成 | MINI CK-01Rバリアントを確認する |
| スピンドル | 1.8kW / 60,000 RPMの仕様を確認してください。 |
| 作業台 | 寸法が350×350mmであることを確認してください。 |
| ツールマガジン | 5ポジションの容量を確認する |
| 工具長検出 | 実際の機能を実演する |
| ドリル工具 | 必要な直径をテストします |
| ルーティングツール | 必要なカッターサイズをテストします |
| 位置決め精度 | 定義された測定結果を確認する |
| 再現性 | 複数の処理サイクルをテストする |
| ドリルとルートの整合性 | 完成した機能間の関係を測定する |
| ワーク保持 | ボードの安定性を確認してください |
| 冷却 | 設置済みの水冷システムを確認する |
| 抽出 | 必要な粉塵対策を確認してください |
| 安全性 | ガードと緊急制御を確認する |
| 文書 | マニュアルと検査報告書を確認する |
推奨サンプル評価
実際のプリント基板材料と製造図面を使用してください。
代表的な穴あけ加工と溝加工を含む機械加工プログラムを作成してください。
承認されたツールシーケンスを使用してサンプルを処理してください。
完成した穴、形状、および重要な穴と外形線間の距離を測定します。
一貫性を評価するために、同じ設定でテストを繰り返してください。
機器の承認に先立ち、供給者と購入者は受入基準について合意する必要がある。
構成検証が重要な理由とは?
その他の公開されているCK-01Rの情報には、異なるスピンドル出力、工具マガジン容量、および機械構造が記載されている。
したがって、見積書にはMINI CK-01Rの正確な型式と搭載されている部品を明記する必要があります。
海外の購入者にとって、異なる構成でも似たような名称が使われている場合、モデル名だけでは不十分です。
12.設置、保守、および安全に関する考慮事項
付属のMini CK-01Rの構成は、780×900×1700mmの寸法と、約500kgの重量が公表されている。
これらの値は、工場の予備的な計画に役立ちます。
インストール要件
| 要件 | 供給価値 |
|---|---|
| 電源 | 単相220V/50Hz |
| 記載されている機械出力 | 2kW |
| 気圧 | 0.6~0.8MPa |
| 記載されている空気消費量 | 30L/分 |
| 周囲温度 | 18~23℃ |
| 周囲の湿度 | 45~65% |
| 機械重量 | 約500kg |
データシートには、粉塵関連のパラメータも記載されています。購入者は、必要な吸引風量、真空圧力、接続寸法、および吸引装置が付属しているかどうかを確認する必要があります。
メンテナンスがアライメントに影響を与えるのはなぜですか?
スピンドル、ツールホルダー、または治具のメンテナンスが不十分だと、加工誤差が生じる可能性があります。
保守計画には、工具の状態、スピンドル保持、冷却、ワーク保持、および関連する機械位置決めチェックが含まれるべきである。
作業者は、可動部品や回転部品の作業を行う前に、安全な隔離措置を講じるなど、製造元の安全および保守手順に従う必要があります。
密閉型機械は、裏付けとなる文書がない限り、特定の機械安全基準に適合していると自動的にみなすべきではない。
13. 海外バイヤー向け技術RFQチェックリスト
詳細な見積依頼書は、サプライヤーがMini CK-01Rの構成で意図したPCB設計を処理できるかどうかを判断するのに役立ちます。
| 必要な情報 | 提供すべきもの |
|---|---|
| PCB材料 | FR4、多層構造、またはその他の指定された材料 |
| ボードの寸法 | 最大長さ、幅、厚さ |
| 穴パターン | ドリルヤスリと必要な直径 |
| ルーティングジオメトリ | 外形、スロット、および内部機能 |
| 登録要件 | 穴外径公差 |
| 工具数量 | 必要なドリルおよびルーター工具 |
| 工具の寸法 | 切削径とシャンクの情報 |
| ワーク保持 | 推奨される固定具またはボードサポート |
| 生産量 | バッチまたはシフトあたりのパネル数 |
| 品質検査 | FAIおよびFATの要件 |
| 工場設備 | 電気、空気、冷却、排気 |
| 商業上の要件 | 数量、配送先、およびサポート範囲 |
Mini CK-01Rの技術評価を依頼する
CHIKIN CNCは、プリント基板の穴あけ、配線加工、および関連する製造装置を提供しています。
Mini CK-01Rは、複合加工作業に対応できるコンパクトなシングルスピンドルプラットフォームを探しているプリント基板メーカーにとって最適な製品です。
購入前に、付属の構成、ツールマガジンの機能、作業台と使用可能な移動量、工具長検出手順、および材料との適合性を正確に確認してください。
CHIKIN CNCミニPCB穴あけ・ルーター加工機のレビュー。
Mini CK-01Rのサンプル加工に関するレビューと見積もりについては、CHIKIN CNCまでお問い合わせください。
より的確な技術評価を行うために、PCBの穴あけデータ、配線図、材料仕様、および必要な穴径と外径の公差をご提供ください。
14.小型基板穴あけ・配線加工機に関するよくある質問
1. PCBの穴あけと配線の位置合わせとは何ですか?
これは、ドリルで開けられた穴とルーター加工された基板上の形状との位置関係のことです。適切な位置合わせを行うことで、完成した基板が機械図面に適合し、意図したアセンブリに確実に収まるようになります。
2. 単軸工作機械で穴あけ加工と溝加工の両方を行うことは可能ですか?
はい、スピンドル、工具、コントローラ、および機械構成が要求される操作に対応している場合に限ります。Mini CK-01Rは、互換性のある穴あけ工具およびルーター工具に対応するように設計されています。
3. Mini CK-01Rのツールマガジンの容量はどれくらいですか?
付属のMINI CK-01Rの仕様書には、5つのツール位置が記載されています。CK-01Rの構成は異なる場合があるため、記載されている仕様を正確に確認してください。
4. Mini CK-01Rはどのスピンドルを使用していますか?
付属の構成には、1.8kW、60,000RPMの水冷式スピンドルが記載されています。
5. 作業台のサイズはどれくらいですか?
公表されているテーブル寸法は350×350mmです。実際の加工可能範囲と治具クリアランスについては、別途確認が必要です。
6. 工具長検出は、正確なルーティング深さを保証しますか?
いいえ。ツールセットアップ測定はサポートしていますが、実際のルーティング深さは、ワークピースの基準面、ツールオフセット、治具、機械の動き、および加工条件にも依存します。
7. どのようなサイズの穴あけ・ルーティングツールに対応していますか?
付属の仕様書には、0.5~6.35mmのドリル工具と0.8~3.175mmのルーター工具が記載されていますが、実際のホルダーと用途との互換性によります。
8. ボードを取り外さずに穴あけや溝加工を行うことは可能ですか?
適切なCNCワークフローであれば、1回のワークピースセットアップで両方の加工を実行できる可能性があります。実際の実現可能性は、治具、工具交換、プログラム、および必要な加工形状によって異なります。
9. 製造業者は、穴あけ加工の精度をどのように検査すべきでしょうか?
承認された図面基準点と校正済みの検査機器を使用して、加工済みの穴の位置を、加工済みの基板外形、スロット、およびその他の指定された形状に対して測定します。
10. 海外の購入者は、Mini CK-01Rの見積もりをどのように依頼できますか?
基板材料、基板寸法、穴あけファイル、配線形状、工具要件、穴外径公差、および予想生産量をご提供ください。使用する機械の正確な機種と代表的なサンプル処理について確認を依頼してください。
結論
製造工程において、ドリル穴と配線された基板上の特徴が、制御された位置関係を維持する必要がある場合、正確なPCBのドリル穴と配線の位置合わせが不可欠です。
CHIKIN CNC Mini CK-01Rは、60,000 RPMの水冷式スピンドル、5ポジションのツールマガジン、工具長検出機能、±0.01mmの位置決め精度と再現性を備えた、公表されているシングルスピンドル構成を提供します。
これらの特性は、制御された環境下で穴あけ加工とルーター加工を組み合わせたコンパクトなCNCワークフローを評価するための基礎となる。
しかし、プリント基板の製造を成功させるには、機械の仕様以外にも多くの要素が関係する。
加工物の基準点、治具の安定性、工具の状態、工具のオフセット、加工順序、および完成品の検査はすべて最終結果に影響を与える。
PCBの試作ラボや小ロット生産メーカーにとって、最も価値のある購買方法は、代表的な量産サンプルを用いて実際の穴と外形寸法の精度を検証することです。
文書化された初回製品検査と工場受入試験は、選択された機械構成が要求される製造条件を満たしているかどうかを判断するのに役立ちます。
Mini CK-01Rの技術評価と見積もりについては、CHIKIN CNCまでお問い合わせください。その際、基板図面、穴あけ要件、配線パターン、生産目標をお知らせください。
穴あけから配線までのワークフロー全体を考慮して選定されたCNCマシンは、一貫性があり、再現性が高く、経済的な小ロットのプリント基板製造のためのより強固な基盤を提供することができます。




