2 Macchina per foratura e fresatura di PCB con mandrino: una guida pratica per i produttori di PCB di medio volume
Per molti produttori di PCB, il vero problema di produzione non è solo se una macchina può praticare fori. La domanda più difficile è se l’attrezzatura sia in grado di mantenere stabili le operazioni di perforazione e fresatura in caso di ordini ripetuti, design di schede miste, modifiche delle dimensioni degli utensili e pressione di erogazione pratica. Una fabbrica può ricevere pannelli FR4 al mattino, pannelli a base di alluminio dopo pranzo e un piccolo lotto di pannelli multistrato prima della fine del turno. In questo tipo di ambiente di produzione, la flessibilità conta tanto quanto la velocità.
È qui che diventa utile una macchina per foratura e fresatura PCB a 2 mandrini. Si colloca tra le apparecchiature di base monomandrino e i sistemi multimandrino a rendimento più elevato. Rispetto a una macchina monomandrino, può migliorare la produttività. Rispetto a un sistema di foratura a quattro mandrini più grande, può offrire una scelta più equilibrata per i produttori che necessitano sia di foratura che di fresatura senza investire nella configurazione a capacità più elevata.
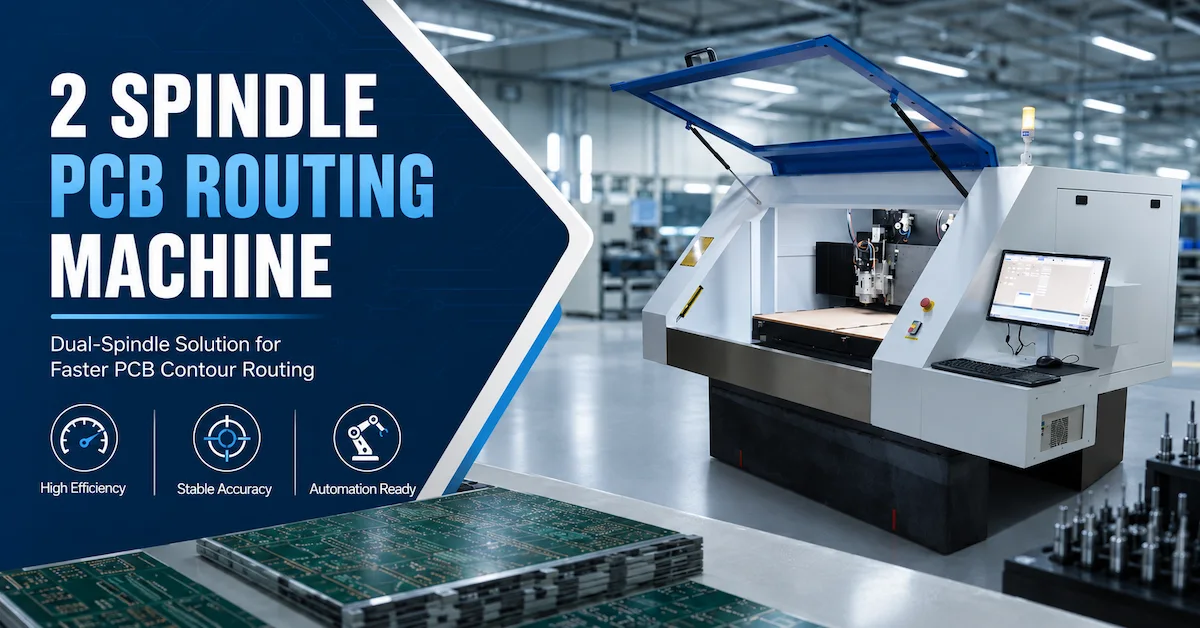
La foratrice e fresatrice per PCB Chikin CK-02R a 2 mandrini è progettata per la produzione di PCB di medio volume. Secondo la pagina del prodotto, utilizza doppi mandrini con controllo dell'asse Z indipendente, velocità del mandrino di 60.000 giri/min, potenza del mandrino di 1,8 kW, raffreddamento ad acqua, struttura in granito, guide lineari e viti a ricircolo di sfere ad alta precisione, cambio utensile automatico, rilevamento della lunghezza dell'utensile, rilevamento del diametro dell'utensile, rilevamento dell'utensile rotto e supporto dell'interruttore a pedale di pressione. La macchina è descritta come adatta per forature e fresature precise su pannelli FR4, multistrato e alluminio.
Per gli acquirenti B2B che cercano un produttore di macchine per foratura e fresatura PCB o un fornitore di macchine CNC per PCB, questo articolo va oltre il nome del prodotto. Spiega cosa fa la macchina, perché la struttura è importante, come si adatta alla produzione reale di PCB e cosa dovrebbero controllare i team di approvvigionamento prima di inviare una richiesta.
Perché le fabbriche di PCB di medio volume hanno bisogno di una soluzione bilanciata di foratura e instradamento
La produzione di PCB non cresce sempre in linea retta. Alcune fabbriche passano dalla prototipazione a piccoli lotti, per poi ripetere gli ordini. Altri servono già elettronica industriale, schede LED, sistemi di controllo, apparecchiature di comunicazione o fornitori automobilistici, ma il loro mix di prodotti cambia frequentemente. In questi casi, il collo di bottiglia non è sempre l’ordine più grande. Spesso si tratta di impostazioni ripetute, cambio utensile, regolazione del percorso di instradamento e intervento dell'operatore tra diversi lavori.
Una macchina monomandrino può essere sufficiente per la produzione in piccoli volumi, campioni o semplici lavori di foratura. Ma quando il volume degli ordini aumenta, la macchina può diventare rapidamente lenta. Ogni coordinata di foratura, ogni percorso di fresatura e ogni cambio di utensile aggiungono tempo. Se gli operatori devono controllare manualmente le condizioni degli utensili o arrestare frequentemente la macchina, il ritmo di produzione diventa instabile.
Una macchina a quattro mandrini di fascia alta può risolvere la pressione di produzione, ma non tutte le fabbriche necessitano di tale capacità. Alcuni acquirenti hanno bisogno di qualcosa di più equilibrato: maggiore efficienza rispetto alle apparecchiature a mandrino singolo, ma comunque abbastanza flessibile da gestire sia la foratura che la fresatura. Questa è la posizione pratica di una macchina per foratura e fresatura di PCB a 2 mandrini.
Chikin descrive il CK-02R come in grado di offrire 1,8–2,5 volte la produttività dei modelli a mandrino singolo mantenendo la qualità dei bordi, riducendo l'usura degli utensili e integrandosi con le relative apparecchiature della linea PCB come sistemi di taglio laser, V-CUT e sistemi AOI. Per i produttori di PCB di medio volume, questo equilibrio è spesso più prezioso che inseguire la macchina più grande sulla carta.
Che cos'è una macchina per foratura e fresatura PCB a 2 mandrini?
Una macchina per foratura e fresatura PCB a 2 mandrini è una macchina CNC dotata di due mandrini per la foratura e fresatura di fori PCB. A differenza di una macchina di sola foratura, può eseguire sia fori che profili di fresatura. A differenza di un'unità CNC monomandrino di base, utilizza due mandrini per migliorare l'efficienza produttiva.
La CK-02R utilizza doppi mandrini con controllo dell'asse Z indipendente. Questa configurazione è importante perché la foratura e la fresatura non richiedono sempre lo stesso comportamento di taglio. Materiali diversi della scheda, diametri dei fori, diametri di fresatura e profondità degli utensili possono richiedere un controllo accurato. Il movimento indipendente dell'asse Z conferisce al sistema maggiore flessibilità durante la lavorazione.
Nella produzione pratica di PCB, una macchina come questa può essere utilizzata per:
| Processo | Cosa fa | Perché è importante |
|---|---|---|
| Foratura PCB | Crea fori per vie, fori passanti, punti di montaggio e fori di processo | Influisce su placcatura, assemblaggio, registrazione e affidabilità elettrica |
| Instradamento PCB | Taglia contorni, fessure, scanalature e contorni della scheda | Influisce sulla forma della scheda, sulla qualità dei bordi e sull'assemblaggio a valle |
| Perforazione e fresatura mista | Gestisce sia la realizzazione di fori che la lavorazione dei profili in un'unica piattaforma di attrezzatura | Riduce il cambio macchina e migliora la flessibilità produttiva |
| Elaborazione batch ripetuta | Esegue progetti di schede ricorrenti con precisione stabile | Aiuta le fabbriche a proteggere i programmi di consegna |
| Produzione di volumi medi | Supporta una maggiore produttività rispetto alle semplici apparecchiature a mandrino singolo | Adatto per fabbriche con ordini regolari ma non di volume estremo |
| Articolo | Specifiche/caratteristiche CK-02R | Valore pratico per i produttori di PCB |
|---|---|---|
| Tipo macchina | Macchina per foratura e fresatura PCB a 2 mandrini | Adatto per fabbriche che necessitano sia di perforazione che di fresatura |
| Quantità mandrini | 2 mandrini | Migliora la produttività rispetto alle macchine monomandrino |
| Progettazione asse Z | Controllo asse Z indipendente | Supporta operazioni di perforazione e instradamento più flessibili |
| Velocità del mandrino | 60.000 giri/min | Adatto per attività di foratura e instradamento di PCB |
| Potenza mandrino | 1,8KW | Fornisce potenza di taglio per un'elaborazione stabile |
| Metodo di raffreddamento | Raffreddamento ad acqua | Supporta una maggiore durata del mandrino e un funzionamento continuo |
| Diametro utensile di foratura | 0,5–6,35 mm | Copre i comuni requisiti di foratura PCB |
| Diametro utensile di fresatura | 0,5–3,175 mm | Supporta l'elaborazione del contorno, delle fessure e dei bordi della scheda |
| Precisione | Ripetibilità/precisione di posizionamento ±0,005 mm | Aiuta a mantenere una precisione costante di fori e instradamenti |
| Rivista strumenti | Cambio utensile automatico a 9 posizioni | Riduce il cambio manuale degli strumenti e i tempi di inattività |
| Sistemi di rilevamento | Lunghezza utensile, diametro utensile, rilevamento utensile rotto | Migliora la sicurezza e la coerenza del processo |
| Base macchina | Base in granito | Migliora lo smorzamento delle vibrazioni e la stabilità termica |
| Sistema di guida | Sistema di azionamento Panasonic / Delta | Supporta il movimento stabile della macchina |
| Controllo CNC | CHIKIN CNC o SIEB & MEYER CNC82 | Supporta il funzionamento CNC industriale |
| Interfaccia | Interfaccia inglese | Utile per operatori esteri e acquirenti globali |
| Feedback facoltativo | Encoder lineare, risoluzione ±0,001 mm | Supporta un controllo di precisione più elevato quando necessario |
| Peso della macchina | Circa 2300 kg | Indica la struttura della macchina per carichi pesanti |
| Dimensioni macchina | 2170×1700×1600 mm | Aiuta gli acquirenti a pianificare il layout del workshop |
| Potenza | 220 V/380 V 3PH, 5 KVA | Importante per la pianificazione dell'installazione |
| Supporto | Garanzia di precisione di 3 anni e supporto globale 24 ore su 24 | Utile per gli acquirenti B2B internazionali |
| Punto critico di fabbrica | Impatto comune sulla produzione | Funzionalità correlata a CK-02R |
|---|---|---|
| Ciclo di perforazione e fresatura lento | Pressione di consegna, straordinari, collo di bottiglia nella produzione | Il design a doppio mandrino migliora la produttività |
| Posizione foro instabile | Scarti, rilavorazioni, scarsa qualità di placcatura | Ripetibilità e precisione di posizionamento di ±0,005 mm |
| Scarsa qualità dei bordi dopo la fresatura | Problemi di assemblaggio e lavori di finitura aggiuntivi | Routing CNC con mandrino e base macchina stabili |
| Rottura dell'utensile non rilevata rapidamente | Pannelli danneggiati e tempo di produzione sprecato | Sistema di rilevamento utensili rotti |
| Cambio utensile manuale frequente | Tempi di inattività e dipendenza dall'operatore | Cambio utensile automatico a 9 posizioni |
| Vibrazioni durante l'elaborazione ad alta velocità | Usura utensile, deriva della precisione, qualità del tagliente ruvido | Base in granito per smorzamento delle vibrazioni |
| Requisiti di produzione misti | Sono necessarie macchine separate per la foratura e la fresatura | Funzionalità combinata di perforazione e instradamento |
| Difficoltà operativa all'estero | Costi di formazione e problemi di comunicazione | Interfaccia inglese e supporto globale |
| Fattore di produzione | Macchina monomandrino | Macchina per foratura e fresatura PCB a 2 mandrini |
|---|---|---|
| Elaborazione dell'output | Abbassa | Più alto per lavori ripetuti idonei |
| Flessibilità produttiva | Ottimo per campioni e lavori semplici | Meglio per la produzione mista di medio volume |
| Investimento in macchine | Costo iniziale inferiore | Più alto ma più produttivo |
| Dipendenza dell'operatore | Più alta quando i cambi utensile sono frequenti | Inferiore con gestione automatica degli utensili |
| Capacità di instradamento | Dipende dal design della macchina | Perforazione e fresatura integrate |
| Miglior adattamento | Prototipo, tavole semplici a basso volume | Fabbriche di PCB di medio volume e ordini ripetuti |
| Requisito dell'asse Z | Perché è importante nell'elaborazione PCB | |
|---|---|---|
| Posizionamento verticale accurato | Aiuta a prevenire un taglio eccessivo o insufficiente | |
| Profondità di perforazione controllata | Importante per la coerenza del processo | |
| Protezione degli strumenti | Riduce il rischio di sovraccarico e rottura | |
| Qualità del routing | Aiuta a mantenere i bordi puliti della tavola e i profili stabili | |
| Flessibilità del processo | Supporta diverse operazioni all'interno di una piattaforma macchina |
| Fattore di struttura della macchina | Impatto sulla produzione di PCB | |
|---|---|---|
| Smorzamento delle vibrazioni | Contribuisce a migliorare la qualità del foro e la coerenza dei bordi di instradamento | |
| Stabilità termica | Riduce la deriva della precisione durante un funzionamento prolungato | |
| Corpo macchina pesante | Supporta il movimento stabile ad alta velocità | |
| Fondazione meccanica di precisione | Aiuta a mantenere la ripetibilità nel tempo |
| Elemento del sistema di movimento | Significato della produzione | |
|---|---|---|
| Guida lineare | Supporta il movimento degli assi fluido e stabile | |
| Vite a ricircolo di sfere | Converte il movimento del motore in un movimento lineare preciso | |
| Velocità di spostamento rapido | Riduce il tempo di movimento non tagliente | |
| Ripetibilità | Aiuta la macchina a tornare costantemente allo stesso punto | |
| Precisione di posizionamento | Aiuta a far corrispondere le coordinate programmate con la lavorazione effettiva | |
| Encoder lineare opzionale | Aggiunge feedback di posizione ad alta risoluzione quando richiesto |
| Funzione mandrino | Perché è importante | |
|---|---|---|
| Velocità di 60.000 giri/min | Supporta la perforazione e l'instradamento di PCB con strumenti più piccoli | |
| Potenza 1,8KW | Fornisce forza di taglio per la fresatura e lavorazione stabile | |
| Raffreddamento ad acqua | Aiuta a proteggere le prestazioni del mandrino durante un funzionamento prolungato | |
| Configurazione doppio mandrino | Migliora la produttività rispetto alle apparecchiature monomandrino |
| Funzione di gestione degli strumenti | Vantaggio pratico | |
|---|---|---|
| Cambio utensile automatico a 9 posizioni | Riduce le modifiche manuali allo strumento | |
| Rilevamento lunghezza utensile | Aiuta a mantenere la corretta profondità di lavorazione | |
| Rilevamento diametro utensile | Aiuta a confermare l'idoneità dello strumento | |
| Rilevamento strumento rotto | Riduce il rischio di scarti dovuti alla rottura non rilevata dell'utensile | |
| Interruttore a pedale | Supporta un'elaborazione più sicura e controllata |
| Elemento di controllo/guida | Preoccupazione dell'acquirente | |
|---|---|---|
| Controllore CNC | Esecuzione del programma, coordinamento della macchina, logica di funzionamento | |
| Sistema di guida | Risposta dell'asse, stabilità, affidabilità del movimento | |
| Interfaccia inglese | Formazione degli operatori e usabilità all'estero | |
| Codificatore opzionale | Feedback di posizionamento più elevato per requisiti di precisione | |
| Supporto fornitori | Risoluzione dei problemi, regolazione dei parametri, manutenzione a lungo termine |
| Tipo PCB | Requisito tipico | Perché CK-02R è adatto |
|---|---|---|
| PCB FR4 | Foratura generale, fresatura, fori di montaggio, profili per bordi | Capacità di perforazione e instradamento bilanciata |
| PCB multistrato | Posizione stabile del foro e lavorazione ripetibile | La precisione di ±0,005 mm supporta l'uniformità |
| PCB in alluminio | Instradamento ed elaborazione per schede con supporto in metallo | La potenza del mandrino da 1,8 kW supporta le condizioni di taglio più difficili |
| Scheda di controllo industriale | Produzione ripetibile e qualità stabile | I sistemi di controllo e rilevamento CNC riducono la variazione del processo |
| Scheda LED | Lavorazione di substrati di alluminio e lavorazione ripetuta di pannelli | Adatto per operazioni di instradamento e foratura delle schede |
| Produzione di volumi medio-piccoli | Elaborazione batch flessibile | Il sistema a doppio mandrino migliora l'efficienza senza investimenti eccessivi |
| Esigenza di produzione | Come lo supporta CK-02R | |
|---|---|---|
| Rendimento maggiore rispetto alle macchine monomandrino | I doppi mandrini migliorano l'efficienza produttiva | |
| Flessibilità per foratura e fresatura | Una piattaforma macchina gestisce entrambi i processi | |
| Precisione stabile | Base in granito e componenti di movimento di precisione | |
| Tempi di inattività ridotti | Sistemi di cambio e rilevamento automatico degli utensili | |
| Compatibilità con schede miste | Applicazioni per pannelli FR4, multistrato e in alluminio | |
| Operazione internazionale | Interfaccia inglese e supporto globale |
| Punto di confronto | Macchina per foratura e fresatura PCB a 2 mandrini | Foratrice PCB a 4 mandrini |
|---|---|---|
| Funzione principale | Perforazione + instradamento | Principalmente perforazione ad alta velocità |
| Quantità mandrino | 2 | 4 |
| Miglior utilizzo | Produzione mista di volume medio | Produzione di perforazione in volumi maggiori |
| Flessibilità del processo | Superiore perché combina foratura e fresatura | Maggiore attenzione alla velocità effettiva del drill |
| Livello di investimento | Di solito più moderato | Di solito più alto |
| Acquirente tipico | La fabbrica necessita di capacità di perforazione/instradamento bilanciata | Fabbrica con collo di bottiglia per la perforazione e volume maggiore |
| Logica di selezione | Scegli quando la flessibilità e la produzione di volumi medi sono importanti | Scegli quando conta la massima resa di perforazione |
| Fattore | Macchina monomandrino | Macchina per foratura e fresatura PCB a 2 mandrini |
|---|---|---|
| Produttività | Abbassa | Più alta, soprattutto per lavori ripetuti |
| Costo iniziale | Abbassa | Più alta rispetto alle attrezzature monomandrino |
| Livello di automazione | Dipende dal modello | Funzioni di cambio e rilevamento automatico dello strumento |
| Produzione adatta | Prototipo e volume ridotto | Produzione di volumi medio-piccoli |
| Perforazione e instradamento | Può supportare entrambi, ma più lento | Miglior bilanciamento per perforazioni/instradamenti ripetuti |
| Intervento dell'operatore | Spesso superiore | Inferiore a causa dell'automazione degli strumenti |
| Valore a lungo termine | Adatto per lavori semplici | Meglio per le fabbriche con ordini stabili |
| Punto di valutazione | Macchina combinata per foratura e fresatura a 2 mandrini | Macchine per foratura e fresatura separate |
|---|---|---|
| Spazio | Più compatto | Richiede più spazio |
| Flessibilità del processo | Idoneo per la produzione mista | Forte se ogni processo ha un volume stabile |
| Tempo di trattamento | Inferiore tra foratura e fresatura | Più elevato a causa del trasferimento tra macchine |
| Pianificazione | Più semplice per lotti piccoli/medi | Più complesso ma scalabile |
| Investimenti | Una macchina integrata | Due investimenti in attrezzature separate |
| Miglior adattamento | Fabbriche di volume medio e ordini misti | Linee di produzione più grandi con stazioni di processo dedicate |
| Problema di qualità | Possibile causa | Funzionalità della macchina utile |
|---|---|---|
| Deviazione della posizione del foro | Errore di movimento, vibrazione, posizionamento errato | Precisione di ±0,005 mm e base in granito |
| Bordo di instradamento approssimativo | Usura utensile, vibrazioni, controllo debole del mandrino | Mandrino da 1,8 kW e struttura macchina stabile |
| Rottura utensile | Condizione utensile non corretta, sovraccarico, uso prolungato | Rilevamento strumento rotto |
| Profondità di taglio incoerente | Controllo dell'asse Z o errore di lunghezza utensile | Rilevamento indipendente dell'asse Z e della lunghezza dell'utensile |
| Scarti di produzione | Rilevamento ritardato di problemi di processo | Rilevamento diametro utensile e rilevamento rottura utensile |
| Fattore ROI | Come influisce sulla produzione | Cosa dovrebbero misurare gli acquirenti |
|---|---|---|
| Miglioramento della produttività | Riduce il tempo del ciclo di perforazione/instradamento | Confronta il tempo di ciclo attuale con il rendimento previsto del doppio mandrino |
| Riduzione del cambio utensile | Riduce i tempi di inattività della macchina | Registra il tempo giornaliero di cambio utensile manuale |
| Riduzione degli scarti | Risparmia materiale e manodopera | Esamina i record degli scarti relativi alla perforazione/instradamento |
| Efficienza della manodopera | Riduce l'intervento dell'operatore | Confronta il carico di lavoro dell'operatore prima e dopo l'aggiornamento |
| Stabilità di consegna | Aiuta a proteggere i tempi di consegna | Traccia gli ordini in ritardo causati da colli di bottiglia nella lavorazione |
| Flessibilità del processo | Gestisce diversi tipi di PCB | Esamina la varietà mensile delle tavole |
| Efficienza dello spazio occupato | Combina perforazione e instradamento | Confronta una macchina integrata con un'attrezzatura separata |
| Manutenzione e supporto | Riduce il rischio di tempi di inattività a lungo termine | Consulta garanzia, pezzi di ricambio e risposta del fornitore |
| Area di valutazione | Domande da porre al fornitore | Perché è importante |
|---|---|---|
| Sistema mandrino | Quali sono la velocità del mandrino, la potenza, il metodo di raffreddamento e la durata utile? | Determina le prestazioni di taglio e la durata |
| Quantità mandrino | La capacità di due mandrini è sufficiente per il nostro volume di ordini? | Previene il sottoacquisto o l'eccesso di acquisti |
| Progettazione asse Z | I mandrini sono controllati in modo indipendente? | Influisce sulla flessibilità del processo |
| Area di lavoro | La macchina è adatta alle nostre dimensioni standard dei pannelli PCB? | Previene la mancata corrispondenza della produzione |
| Gamma di strumenti | Quali diametri degli strumenti di foratura e fresatura sono supportati? | Garantisce la compatibilità con i design dei prodotti |
| Cambia strumento | Quante posizioni degli utensili sono disponibili? | Influisce sui tempi di inattività e sulla complessità del lavoro |
| Sistemi di rilevamento | La macchina rileva utensili rotti e dimensioni dell'utensile? | Riduce il rischio di scarti |
| Precisione | Quale ripetibilità e precisione di posizionamento può mantenere la macchina? | Influisce sulla qualità del foro e del routing |
| Sistema CNC | Quale controller viene utilizzato e quali lingue sono supportate? | Influisce sul funzionamento e sulla formazione |
| Servizio | Quali garanzie e supporto globale sono disponibili? | Importante per gli acquirenti esteri |
| Test di esempio | Il fornitore può elaborare i campioni dell'acquirente prima dell'ordine? | Verifica le prestazioni reali |
| ROI | Il fornitore può aiutare a confrontare la produzione attuale e prevista? | Supporta il processo decisionale aziendale |
| Situazione fabbrica | CK-02R Vestibilità | |
|---|---|---|
| Elabori schede PCB FR4, multistrato o in alluminio | Vestibilità perfetta | |
| Sono necessarie sia la perforazione che la fresatura | Vestibilità perfetta | |
| Desideri una produttività maggiore rispetto alle macchine monomandrino | Vestibilità perfetta | |
| Gestisci ordini di volume medio o lotti misti | Vestibilità perfetta | |
| È necessario il cambio e il rilevamento automatico dello strumento | Vestibilità perfetta | |
| Hai solo bisogno di prototipi a volume molto basso | Potrebbe essere più del necessario | |
| Hai bisogno della massima produttività di perforazione possibile | Considera un trapano a 4 mandrini | |
| Disponi già di linee di instradamento e perforazione separate ad alta capacità | Confronta attentamente il flusso di lavoro |
| Fase di produzione | Ruolo della perforatrice/fresatrice | |
|---|---|---|
| Preparazione del progetto | Riceve coordinate di lavorazione e requisiti di processo | |
| Configurazione pannello | I pannelli PCB vengono posizionati e fissati | |
| Preparazione dell'utensile | Gli strumenti di perforazione e instradamento richiesti sono caricati | |
| Perforazione | I fori vengono creati secondo il programma CNC | |
| Routing | Il contorno, le fessure o i contorni della scheda vengono lavorati | |
| Rilevamento | Le condizioni dell'utensile e la stabilità della lavorazione vengono monitorate | |
| Ispezione | I fori e i bordi della scheda vengono controllati | |
| Processo a valle | Le schede continuano il flusso di lavoro relativo alla placcatura, alla finitura, all'ispezione o all'assemblaggio |
| Scenario | Esigenza dell'acquirente | Perché CK-02R è rilevante |
|---|---|---|
| Fabbrica PCB di medio volume | Aumenta la produzione senza acquistare attrezzature sovradimensionate | Miglioramento della produttività a doppio mandrino |
| Transizione dal prototipo al batch | Passa dai campioni agli ordini ripetuti | Flessibilità ed efficienza bilanciate |
| Lavorazione PCB in alluminio | Gestione di schede LED e di alimentazione | Capacità di fresatura e potenza del mandrino |
| Ordini misti FR4 e multistrato | Elabora diversi tipi di schede | Flessibilità CNC e precisione stabile |
| Fabbrica orientata all'esportazione | Migliora l'affidabilità e la sicurezza nella consegna | Interfaccia inglese e supporto globale |
| Progetto di aggiornamento dell'attrezzatura | Sostituisci le vecchie macchine monomandrino | Migliore automazione e rilevamento |
| Errore | Perché crea rischi | Approccio migliore |
|---|---|---|
| Acquisto solo al prezzo più basso | Può portare a scarsa stabilità o supporto debole | Confronta il costo totale e l'impatto sulla produzione |
| Ignora l'ora di cambio utensile | Le modifiche manuali riducono l'output reale | Valuta la capacità del cambio utensile automatico |
| Concentrandosi solo sulla velocità del mandrino | La velocità senza stabilità può ridurre la qualità | Controlla base, guide, viti a ricircolo di sfere e precisione |
| Non testare campioni reali | Le specifiche del catalogo potrebbero non riflettere i lavori effettivi | Richiedi elaborazione campione |
| Capacità di acquisto eccessivo | Un investimento maggiore potrebbe non migliorare il ROI | Abbina la macchina al volume dell'ordine |
| Capacità di sottoacquisto | Il collo di bottiglia rimane dopo l'acquisto | Calcola la crescita futura degli ordini |
| Ignorare il supporto del servizio | I tempi di inattività diventano costosi | Conferma garanzia, tempi di risposta e pezzi di ricambio |