






संक्षेप में — त्वरित उत्तर
पीसीबी ड्रिल-टू-राउट अलाइनमेंट, ड्रिल किए गए छेदों और बाद में राउट किए गए बोर्ड फीचर्स के बीच की स्थितिगत संबंध को दर्शाता है। जब दोनों ऑपरेशन एक ही नियंत्रित सीएनसी सेटअप का उपयोग करते हैं, तो निर्माता अलग-अलग वर्कपीस अलाइनमेंट की आवश्यकता को कम कर सकते हैं, बशर्ते मशीनिंग के दौरान बोर्ड सही स्थिति में रहे।
CHIKIN CNC Mini CK-01R एक सिंगल-स्पिंडल पीसीबी ड्रिलिंग और राउटिंग मशीन है, जिसमें 60,000 आरपीएम की वाटर-कूल्ड स्पिंडल, पांच-पोजीशन टूल मैगजीन, टूल-लेंथ डिटेक्शन और ±0.01 मिमी पोजिशनिंग और रिपीटबिलिटी स्पेसिफिकेशन्स हैं।
पीसीबी प्रोटोटाइपिंग प्रयोगशालाओं और छोटे पैमाने पर उत्पादन करने वाले निर्माताओं के लिए, खरीद का मुख्य प्रश्न यह है कि क्या मशीन टूल बदलने या बोर्ड को संभालने के दौरान अस्वीकार्य त्रुटियों को उत्पन्न किए बिना सही स्थिति वाले छेद और तैयार आकृति का उत्पादन कर सकती है।
यह गाइड ड्रिल-टू-रूट वर्कफ़्लो की योजना बनाने, मशीनिंग डेटम की सुरक्षा करने, टूल-लेंथ सेटिंग्स को सत्यापित करने और प्रथम-आर्टिकल गुणवत्ता का मूल्यांकन करने के तरीके को समझाती है।
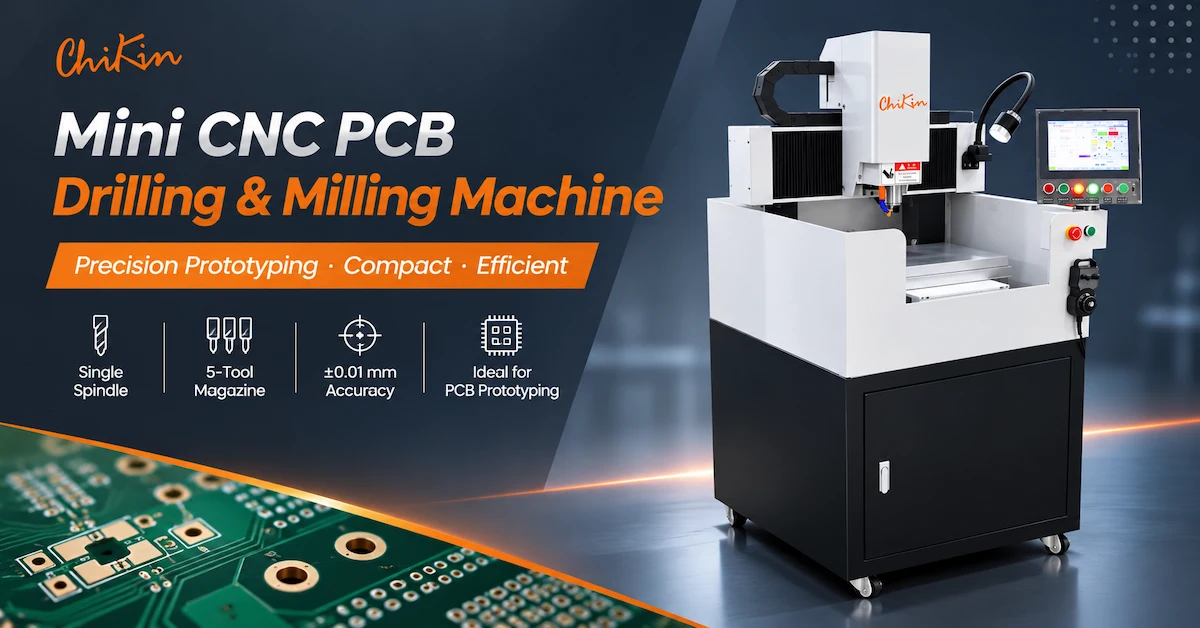
चाबी छीनना
एक नियंत्रित सेटअप: जब फिक्स्चर और सीएनसी प्रोग्राम को सही ढंग से कॉन्फ़िगर किया जाता है, तो ड्रिलिंग और राउटिंग एक ही वर्कपीस संदर्भ को साझा कर सकते हैं।
पांच-टूल कॉन्फ़िगरेशन: आपूर्ति किए गए मिनी सीके-01आर विनिर्देश में संगत ड्रिलिंग और रूटिंग टूल के लिए पांच-स्थिति टूल मैगज़ीन सूचीबद्ध है।
टूल-लेंथ डिटेक्शन: विनिर्देश में शामिल यह फ़ंक्शन टूल सेटअप सत्यापन का समर्थन करता है, लेकिन तैयार भाग की सटीकता की स्वतंत्र रूप से गारंटी नहीं देता है।
प्रकाशित परिशुद्धता: स्थिति निर्धारण और दोहराव दोनों को ±0.01 मिमी के रूप में सूचीबद्ध किया गया है, जो मशीन-विशिष्ट सत्यापन के अधीन है।
गुणवत्ता को प्राथमिकता: तैयार पैनलों पर छेद से रूपरेखा तक की सटीकता को मापा जाना चाहिए।
खरीद संबंधी सुझाव: ऑर्डर देने से पहले मशीन के सटीक विन्यास, वर्कहोल्डिंग सिस्टम, टूल-चेंज कार्यों और स्वीकृति मानदंडों की पुष्टि कर लें।
1. पीसीबी ड्रिल-टू-रूट अलाइनमेंट क्या है?
पीसीबी ड्रिल-टू-राउट अलाइनमेंट सर्किट बोर्ड में ड्रिल किए गए छेदों और राउटिंग के दौरान बनाए गए आउटलाइन, स्लॉट या प्रोफाइल के बीच का स्थितिगत संबंध है।
प्रिंटेड सर्किट बोर्ड के निर्माण में, ड्रिलिंग और राउटिंग अक्सर अलग-अलग उद्देश्यों की पूर्ति करते हैं।
ड्रिलिंग से कंपोनेंट्स, माउंटिंग पॉइंट्स, वाया या अन्य निर्दिष्ट फीचर्स के लिए छेद बनते हैं।
बोर्ड की रूपरेखा, आंतरिक छिद्र, स्लॉट या अन्य यांत्रिक विशेषताओं को बनाने के लिए रूटिंग प्रोग्राम किए गए पथों के साथ सामग्री को हटाती है।
दोनों प्रक्रियाओं को संगत निर्देशांक संदर्भों का पालन करना होगा।
होल-टू-आउटलाइन एक्यूरेसी क्यों मायने रखती है?
एक पीसीबी में व्यक्तिगत रूप से स्वीकार्य छेद और सही आकार की रूपरेखा हो सकती है, लेकिन फिर भी यदि दो फीचर समूह गलत तरीके से संरेखित हों तो यांत्रिक संयोजन विफल हो सकता है।
संभावित समस्याओं में निम्नलिखित शामिल हैं:
बोर्ड के किनारे के सापेक्ष माउंटिंग होल गलत जगह पर स्थित हैं।
कनेक्टर के छिद्र जो आवरण की ज्यामिति से मेल नहीं खाते।
निर्दिष्ट विशेषताओं के आसपास असमान किनारा क्लीयरेंस।
स्लॉट माउंटिंग बिंदुओं के सापेक्ष विस्थापित होते हैं।
बोर्ड को असेंबली फिक्स्चर में स्थापित करने में कठिनाई।
विभिन्न कार्यों के बीच स्थिति में असंगतता के कारण पुनः कार्य करना पड़ा।
विनिर्माण का उद्देश्य होल पैटर्न और राउटेड ज्यामिति को अनुमोदित पीसीबी ड्राइंग द्वारा निर्धारित सहनशीलता के भीतर रखना है।
ड्रिल-टू-रूट मिसअलाइनमेंट के क्या कारण हैं?
| संभावित कारण | तैयार पीसीबी पर प्रभाव | अनुशंसित जाँच |
|---|---|---|
| विभिन्न प्रोग्राम डेटा | छेद का पैटर्न और रूपरेखा में बदलाव | निर्देशांक मूलों की तुलना करें |
| वर्कपीस की गति | स्थितिगत भिन्नता | क्लैम्पिंग और सपोर्ट की जांच करें |
| गलत टूल ऑफ़सेट | आयामी या गहराई संबंधी त्रुटियाँ | टूल क्षतिपूर्ति सत्यापित करें |
| गलत रूटिंग-टूल व्यास | गलत अंतिम रूपरेखा | उपकरण और प्रोग्राम का निरीक्षण करें |
| फिक्स्चर की पुनःस्थापन | पंजीकरण में अंतर | संदर्भों का पता लगाएं |
| स्पिंडल रनआउट | छेद या आकृति में भिन्नता | टूल-होल्डिंग सिस्टम को मापें |
| सामग्री विरूपण | बोर्ड की ज्यामिति में परिवर्तन | सतह की समतलता और लैमिनेट की स्थिति की जांच करें |
एकल-मशीन कार्यप्रवाह स्थानांतरण से संबंधित कुछ जोखिमों को कम कर सकता है, लेकिन यह मशीनिंग त्रुटि के हर कारण को समाप्त नहीं कर सकता है।
2. चिकिन सीएनसी मिनी सीके-01आर: तकनीकी विशिष्टताएँ
CHIKIN CNC पीसीबी ड्रिलिंग, राउटिंग और संबंधित विनिर्माण उपकरण प्रदान करता है।
मिनी 1 स्पिंडल पीसीबी राउटिंग और ड्रिलिंग मशीन को प्रोटोटाइपिंग और छोटे बैच के अनुप्रयोगों के लिए एक कॉम्पैक्ट संलग्न सीएनसी सिस्टम के रूप में प्रस्तुत किया गया है।
आपूर्ति की गई MINI CK-01R की विशिष्टता में वाटर-कूल्ड स्पिंडल, CNC-नियंत्रित अक्ष, टूल मैगज़ीन और टूल-लेंथ डिटेक्शन के साथ सिंगल-स्पिंडल कॉन्फ़िगरेशन का वर्णन किया गया है।
मिनी सीके-01आर विनिर्देश तालिका
| तकनीकी मापदण्ड | आपूर्ति की गई विशिष्टता |
|---|---|
| नमूना | मिनी सीके-01आर |
| स्पिंडलों की संख्या | 1 |
| अधिकतम स्पिंडल गति | 60,000 आरपीएम |
| स्पिंडल पावर | 1.8 किलोवाट |
| स्पिंडल शीतलन | पानी की मदद से ठंडा करने वाले उपकरण |
| X/Y/Z रैखिक रेल | ताइवान |
| X/Y/Z बॉलस्क्रू | ताइवान |
| अधिकतम X/Y यात्रा गति | 12 मीटर/मिनट |
| अधिकतम Z यात्रा गति | 12 मीटर/मिनट |
| repeatability | ±0.01 मिमी |
| स्थिति निर्धारण सटीकता | ±0.01 मिमी |
| वर्कटेबल के आयाम | 350 × 350 मिमी |
| मशीन बॉडी सामग्री | कच्चा लोहा |
| सीएनसी प्रणाली | चिकिन सीएनसी |
| परिचालन भाषा | चीनी अंग्रेजी |
| टूल मैगज़ीन क्षमता | 5 पद |
| ड्रिलिंग उपकरण का व्यास | 0.5–6.35 मिमी |
| राउटिंग टूल का व्यास | 0.8–3.175 मिमी |
| उपकरण-लंबाई का पता लगाना | शामिल |
| स्पिंडल ओवरलोड सुरक्षा | वैकल्पिक |
| स्पिंडल ओवरहीट सुरक्षा | वैकल्पिक |
| हवा की आपूर्ति | 0.6–0.8 एमपीए |
| सूचीबद्ध वायु खपत | 30 लीटर/मिनट |
| बिजली की आपूर्ति | सिंगल फेज 220V / 50Hz |
| सूचीबद्ध बिजली आवश्यकता | 2 किलोवाट |
| मशीन के आयाम | 780 × 900 × 1700 मिमी |
| मशीन वजन | लगभग 500 किलोग्राम |
| स्थापना तापमान | 18–23 डिग्री सेल्सियस |
| स्थापना आर्द्रता | 45–65% |
ये विनिर्देश इस लेख के लिए आपूर्ति किए गए MINI CK-01R कॉन्फ़िगरेशन पर लागू होते हैं। अन्य सार्वजनिक CK-01R सामग्रियों में स्पिंडल पावर, मैगज़ीन क्षमता और टेबल आयामों का विवरण भिन्न है। ऑर्डर देने से पहले सटीक कॉन्फ़िगरेशन की लिखित रूप में पुष्टि करें।
खरीदारों को किन बातों की पुष्टि करनी चाहिए?
350 × 350 मिमी का माप प्रकाशित वर्कटेबल के आयामों को दर्शाता है। इसे ड्रिलिंग और राउटिंग के लिए पूर्ण रूप से उपयोगी क्षेत्र नहीं माना जाना चाहिए।
ऑर्डर की गई मशीन के संदर्भ में सटीक यात्रा सीमा, स्पिंडल-टू-टेबल क्लीयरेंस, फिक्स्चर अनुकूलता और स्वचालित टूल-चेंज अनुक्रम की पुष्टि की जानी चाहिए।
सूचीबद्ध ±0.01 मिमी की स्थिति निर्धारण और दोहराव क्षमता संबंधी विशिष्टताओं के लिए परिभाषित परीक्षण स्थितियों की भी आवश्यकता होती है।
3. पीसीबी ड्रिलिंग और राउटिंग एक ही सेटअप में क्यों की जाती है?
परंपरागत मल्टी-मशीन प्रोसेसिंग में, एक पीसीबी पैनल को एक मशीन पर ड्रिल किया जा सकता है और फिर उसे एक अलग रूटिंग मशीन में स्थानांतरित किया जा सकता है।
इसके लिए वर्कपीस को दोबारा सही स्थिति में रखना आवश्यक है।
यदि दोनों ऑपरेशनों में अलग-अलग फिक्स्चर या कोऑर्डिनेट रेफरेंस का उपयोग किया जाता है, तो अतिरिक्त पंजीकरण भिन्नता उत्पन्न हो सकती है।
एक उपयुक्त सिंगल-स्पिंडल ड्रिलिंग और राउटिंग मशीन एक ही नियंत्रित सीएनसी समन्वय प्रणाली का उपयोग करके दोनों कार्यों को निष्पादित कर सकती है।
सिंगल सेटअप बनाम अलग-अलग मशीनें
| मूल्यांकन | सिंगल-सेटअप ड्रिलिंग और रूटिंग | अलग ड्रिलिंग और रूटिंग |
|---|---|---|
| वर्कपीस स्थानांतरण | संभावित रूप से कम | आमतौर पर आवश्यक |
| डेटा समन्वय | साझा सेटअप संभव है | अलग-अलग सेटअपों के लिए संरेखण की आवश्यकता होती है |
| उपकरण परिवर्तन | विभिन्न ऑपरेशनों के बीच आवश्यक | यह प्रत्येक मशीन पर निर्भर करता है |
| उत्पादन लचीलापन | मिश्रित कार्यों के लिए उपयोगी | प्रक्रियाएं स्वतंत्र रूप से चल सकती हैं |
| अधिकतम थ्रूपुट | उपलब्ध स्पिंडल क्षमता द्वारा सीमित | उपकरण की व्यवस्था पर निर्भर करता है |
| मुख्य जोखिम | उपकरण और फिक्स्चर नियंत्रण | स्थानांतरण और पंजीकरण में परिवर्तन |
सिंगल-सेटअप प्रक्रिया पर कब विचार करना उचित होता है?
एक कॉम्पैक्ट सिस्टम तब प्रासंगिक हो सकता है जब कोई कारखाना कई ड्रिल किए गए और रूट किए गए फीचर्स वाले प्रोटोटाइप या छोटी मात्रा में उत्पादन करता है।
इसका मुख्य लाभ यह है कि इसमें प्रक्रिया को दोहराया जा सकता है और स्थान परिवर्तन संबंधी त्रुटियों की संभावना कम होती है।
हालांकि, उच्च मात्रा में उत्पादन करने वाले कारखाने, जब उत्पादन क्षमता प्रमुख आवश्यकता होती है, तो अलग या बहु-स्पिंडल उपकरण को प्राथमिकता दे सकते हैं।
अधिक विस्तृत जानकारी के लिए, CHIKIN की PCB CNC ड्रिलिंग और राउटिंग मशीन गाइड देखें।
4. ड्रिलिंग और रूटिंग के लिए एक सामान्य आधार कैसे स्थापित करें
डेटा वह संदर्भ बिंदु है जिसका उपयोग विशेषताओं की स्थिति को परिभाषित करने के लिए किया जाता है।
ड्रिल-टू-रूट प्रोसेसिंग के लिए, ड्रिलिंग प्रोग्राम और रूटिंग प्रोग्राम को संगत मूल और अभिविन्यास संदर्भों का उपयोग करना चाहिए।
अनुशंसित डेटा-नियंत्रण कार्यप्रवाह
चरण 1 — इंजीनियरिंग फाइलों की समीक्षा करें
यह सुनिश्चित करें कि ड्रिलिंग निर्देशांक और रूटिंग पथ अनुमोदित डिजाइन संशोधन और समन्वय प्रणाली का उपयोग करते हैं।
चरण 2 — वर्कपीस के मूल बिंदु को परिभाषित करें
अनुमोदित फिक्स्चर और प्रोग्राम के अनुसार इच्छित मशीन संदर्भ स्थापित करें।
चरण 3 — पैनल को सुरक्षित करें
बोर्ड के आकार, मोटाई और नियोजित मशीनिंग कार्यों के लिए उपयुक्त वर्कहोल्डिंग व्यवस्था का उपयोग करें।
चरण 4 — ड्रिलिंग करें
आवश्यक औजारों और मशीनिंग मापदंडों का उपयोग करके अनुमोदित छेद पैटर्न को निष्पादित करें।
चरण 5 — टूल सेटअप सत्यापित करें
राउटिंग करने से पहले उपयुक्त टूल-लेंथ और डायमीटर कम्पेनसेशन की पुष्टि कर लें।
चरण 6 — रूटिंग निष्पादित करें
अनुमोदित वर्कपीस संदर्भ को बनाए रखते हुए आवश्यक प्रोफाइल को प्रोसेस करें।
चरण 7 — तैयार ज्यामिति का निरीक्षण करें
पूर्ण किए गए छेद और रूपरेखा के बीच के संबंधों को मापें।
यह कार्यप्रणाली मानती है कि स्थापित उपकरण और नियंत्रण प्रणाली इच्छित प्रक्रिया अनुक्रम का समर्थन करते हैं।
बोर्ड को सुरक्षित क्यों रखा जाना चाहिए?
भले ही दोनों प्रोग्राम एक ही निर्देशांक मूल का उपयोग करते हों, भौतिक वर्कपीस की गति इस संबंध को अमान्य कर सकती है।
राउटिंग के दौरान पैनल के खिसक जाने से पहले से ड्रिल किए गए छेदों से अलग आकार का अंतिम रूप प्राप्त हो सकता है।
इसलिए कार्य धारण करने और कटाई की स्थितियों का एक साथ मूल्यांकन किया जाना चाहिए।
5. फाइव-टूल मैगज़ीन को किस प्रकार व्यवस्थित किया जाना चाहिए?
आपूर्ति की गई मिनी सीके-01आर की विशिष्टता में पांच-स्थिति वाली टूल मैगज़ीन का उल्लेख है।
ड्रिलिंग और राउटिंग के संयुक्त कार्य के लिए, मैगज़ीन की योजना में विनिर्माण कार्यक्रम द्वारा आवश्यक वास्तविक उपकरणों को प्रतिबिंबित किया जाना चाहिए।
उदाहरण सहित पाँच-उपकरण सेटअप
| उपकरण की स्थिति | उदाहरण उपकरण | इच्छित संचालन |
|---|---|---|
| टी1 | छोटे व्यास वाली ड्रिल | बारीक छेद पैटर्न |
| टी2 | मध्यम व्यास वाली ड्रिल | अतिरिक्त आवश्यक छेद |
| टी3 | बड़ी ड्रिल | माउंटिंग या टूलिंग छेद |
| टी -4 | छोटा रूटिंग कटर | संकीर्ण स्लॉट या आंतरिक प्रोफाइल |
| टी5 | रूटिंग कटर | बोर्ड रूपरेखा प्रसंस्करण |
यह तालिका संभावित टूल आवंटन को दर्शाती है। वास्तविक टूल आकार, मैगज़ीन इंटरफ़ेस और संगत संचालन की पुष्टि अवश्य की जानी चाहिए।
उपकरणों का क्रम निर्धारण क्यों महत्वपूर्ण है?
एक अक्षम क्रम उपकरणों के बीच अनावश्यक बदलाव पैदा कर सकता है।
उदाहरण के लिए, ड्रिलिंग टूल और राउटिंग कटर के बीच बार-बार अदला-बदली करने से नॉन-कटिंग समय बढ़ सकता है।
जहां डिजाइन और प्रक्रिया अनुमति देती है, वहां कार्यप्रवाह में एकरूपता लाने के लिए कार्यों को उपकरण के अनुसार समूहीकृत किया जा सकता है।
हालांकि, प्रसंस्करण क्रम का चयन गुणवत्ता और कार्यधारण आवश्यकताओं के अनुसार किया जाना चाहिए, न कि केवल उपकरण परिवर्तन की संख्या के आधार पर।
क्या स्वचालित टूल परिवर्तन की पुष्टि हो गई है?
आपूर्ति की गई लघु मशीन टेबल पांच टूल पोजीशन स्थापित करती है और इसमें टूल की लंबाई का पता लगाने की सुविधा भी शामिल है।
इस कॉन्फ़िगरेशन के लिए सटीक स्वचालित टूल-चेंज तंत्र और प्रोग्राम अनुक्रम की पुष्टि की जानी चाहिए।
खरीदारों को यह नहीं मान लेना चाहिए कि CK-01R के सभी वेरिएंट एक ही मैगज़ीन या टूल-चेंजिंग सिस्टम का उपयोग करते हैं।
6. टूल-लेंथ डिटेक्शन वास्तव में क्या नियंत्रित करता है?
टूल की लंबाई का पता लगाने से स्थापित कटिंग टूल से संबंधित एक संदर्भ स्थापित करने में मदद मिलती है।
यह इसलिए महत्वपूर्ण है क्योंकि विभिन्न ड्रिल और राउटिंग कटर की कुल लंबाई और कटिंग प्रोजेक्शन अलग-अलग हो सकते हैं।
गलत टूल-लेंथ कंपनसेशन कटर की वास्तविक ऊर्ध्वाधर स्थिति को प्रभावित कर सकता है।
टूल-लंबाई का पता लगाना बनाम टूल-व्यास क्षतिपूर्ति
| समारोह | मुख्य उद्देश्य | संभावित त्रुटि |
|---|---|---|
| उपकरण-लंबाई का पता लगाना | ऊर्ध्वाधर उपकरण संदर्भ स्थापित करें | ड्रिलिंग या रूटिंग की गहराई में त्रुटि |
| टूल-व्यास क्षतिपूर्ति | कटर के व्यास को ध्यान में रखें | प्रोफ़ाइल के आयाम गलत हैं |
| वर्कपीस डेटम | भाग समन्वय संदर्भ स्थापित करें | स्थानांतरित फीचर स्थान |
| स्पिंडल रनआउट निरीक्षण | टूल रोटेशन की स्थिरता का मूल्यांकन करें | छेद और किनारे में भिन्नता |
| उपकरण की स्थिति का निरीक्षण | अनुपयुक्त काटने वाले औजारों की पहचान करें | खुरदरापन, टूटन या खराब फिनिश |
क्या टूल-लेंथ डिटेक्शन स्वचालित रूप से अलाइनमेंट त्रुटियों को रोकता है?
नहीं।
टूल की लंबाई का पता लगाना मुख्य रूप से टूल की अक्षीय स्थिति से संबंधित है।
यह गलत X/Y निर्देशांक, घिसे हुए कटिंग एज, फिक्स्चर की गति या अनुपयुक्त कटर व्यास को स्वतंत्र रूप से ठीक नहीं करता है।
एक संपूर्ण प्रक्रिया में इन कारकों को अलग-अलग सत्यापित किया जाना चाहिए।
छोटे पीसीबी कटरों के लिए टूल सत्यापन क्यों महत्वपूर्ण है?
छोटे व्यास वाले ड्रिलिंग और राउटिंग उपकरण रनआउट, कंपन और अनुपयुक्त कटिंग स्थितियों के प्रति संवेदनशील हो सकते हैं।
आपूर्ति की गई CK-01R विनिर्देश में जल शीतलन और उपकरण-लंबाई का पता लगाने की सुविधा सूचीबद्ध है, लेकिन यह इस लघु विन्यास के लिए स्वचालित टूटे हुए उपकरण का पता लगाने की सुविधा स्थापित नहीं करता है।
कारखानों को यह पुष्टि करनी चाहिए कि कौन-कौन से निगरानी कार्य शामिल हैं और उपयुक्त निरीक्षण प्रक्रियाओं को परिभाषित करना चाहिए।
टूल-होल्डिंग के रखरखाव के लिए, CHIKIN की PCB स्पिंडल कॉलेट क्लीनिंग गाइड बताती है कि संदूषण, घिसाव और रनआउट ड्रिलिंग और रूटिंग की गुणवत्ता को कैसे प्रभावित कर सकते हैं।
7. फिक्स्चर डिजाइन होल-टू-आउटलाइन कंसिस्टेंसी को कैसे प्रभावित करता है?
फिक्स्चर डिजाइन यह निर्धारित करता है कि मशीनिंग के दौरान पीसीबी को कैसे सहारा दिया जाता है और उसे किस स्थान पर रखा जाता है।
खराब डिजाइन वाला फिक्स्चर तब भी गति की अनुमति दे सकता है जब सीएनसी मोशन सिस्टम सही ढंग से काम कर रहा हो।
कार्यधारण संबंधी विचार
| फिक्स्चर फैक्टर | संभावित प्रभाव | खरीदार सत्यापन |
|---|---|---|
| बोर्ड का समर्थन | झुकना या कंपन | समतलता और स्थिरता की जाँच करें |
| स्थान निर्धारण सुविधाएँ | समन्वय संगति | अनुमोदित तिथियों की पुष्टि करें |
| शिकंजे का बल | बोर्ड विरूपण | संपर्क क्षेत्रों का निरीक्षण करें |
| राउटर क्लीयरेंस | उपकरण हस्तक्षेप | टूलपाथ की समीक्षा करें |
| टैब काटना | भाग प्रतिधारण | टैब की स्थिति जांचें |
| वैक्यूम होल्डिंग | वर्कपीस सुरक्षा | वास्तविक होल्डिंग प्रदर्शन को सत्यापित करें |
| फिक्स्चर की ऊंचाई | टूल क्लीयरेंस कम हो गया | स्पिंडल और होल्डर की पहुंच की जांच करें |
ऑपरेशन का क्रम महत्वपूर्ण क्यों है?
आउटलाइन राउटिंग के दौरान, कटिंग प्रक्रिया के दौरान तैयार पीसीबी धीरे-धीरे आसपास की सामग्री से अलग हो सकती है।
यदि अंतिम चयन प्रक्रिया पूरी होने से पहले बोर्ड का समर्थन कम हो जाता है, तो वह स्थानांतरित हो सकता है।
इससे किनारे को नुकसान पहुंच सकता है या शेष सामग्री की स्थिति बदल सकती है।
एक योग्य प्रक्रिया में आवश्यकतानुसार उपयुक्त फिक्स्चर, टैब या अन्य अनुमोदित प्रतिधारण विधियों का उपयोग किया जाना चाहिए।
छोटे पीसीबी प्रोटोटाइप के लिए, सभी महत्वपूर्ण कार्यों के पूरा होने तक सहायता प्रदान करना मशीन की नाममात्र सटीकता जितना ही महत्वपूर्ण हो सकता है।
8. पीसीबी सामग्री और उपकरणों में से किनके लिए अलग से सत्यापन की आवश्यकता होती है?
मिनी सीके-01आर को पीसीबी प्रोटोटाइपिंग, ड्रिलिंग, रूटिंग और उपयुक्त हल्के मशीनिंग कार्यों के लिए प्रस्तुत किया गया है।
वास्तविक सामग्री अनुकूलता स्थापित स्पिंडल, कटर, फिक्स्चर और प्रसंस्करण स्थितियों पर निर्भर करती है।
सामग्री योग्यता मैट्रिक्स
| सामग्री | प्रसंस्करण संबंधी चिंता | सत्यापन आवश्यकता |
|---|---|---|
| एफआर4 | अपघर्षक ग्लास-फाइबर सुदृढीकरण | औजारों की घिसावट और धार की गुणवत्ता |
| मल्टीलेयर रिजिड पीसीबी | तांबा और लैमिनेट निर्माण | छेद और रूपरेखा की अखंडता |
| पतला कठोर पीसीबी | मशीनिंग के दौरान लचीलापन | समर्थन और क्लैम्पिंग |
| एल्युमिनियम आधारित पीसीबी | धातु काटने के बल और बर्र | उपयुक्त उपकरण और मापदंड |
| इंजीनियरिंग फिक्स्चर | सामग्री-विशिष्ट मशीनिंग | स्पिंडल और टूलिंग अनुकूलता |
प्रकाशित टूल व्यास सीमाएँ क्या हैं?
दी गई विशिष्टताओं में निम्नलिखित शामिल हैं:
ड्रिलिंग उपकरण: 0.5–6.35 मिमी
रूटिंग उपकरण: 0.8–3.175 मिमी
ये श्रेणियां आपूर्ति की गई कॉन्फ़िगरेशन में उपकरण-व्यास अनुकूलता का वर्णन करती हैं।
वे इस बात की गारंटी नहीं देते कि इस श्रेणी में मौजूद हर उपकरण हर सामग्री या गहराई को संसाधित कर सकता है।
खरीदार उपकरण संबंधी दोषों को कैसे कम कर सकते हैं?
टूल की ज्यामिति, शैंक की अनुकूलता, रनआउट और वास्तविक सामग्री की उपयुक्तता की पुष्टि करें।
विशिष्ट सामग्री और उपकरण के लिए अनुमोदित कटिंग मापदंडों का उपयोग करें।
उत्पादन बैच जारी करने से पहले नमूना तैयार छेदों और राउटेड किनारों का निरीक्षण करें।
9. ड्रिल-टू-रूट प्रथम-आर्टिकल निरीक्षण कैसे करें
प्रथम वस्तु निरीक्षण (एफएआई) यह सत्यापित करता है कि बड़े पैमाने पर उत्पादन शुरू होने से पहले तैयार किया गया प्रारंभिक वर्कपीस अनुमोदित आवश्यकताओं को पूरा करता है या नहीं।
ड्रिलिंग और रूटिंग के संयुक्त कार्य के लिए, निरीक्षण में दोनों कार्यों के बीच के संबंध पर ध्यान केंद्रित किया जाना चाहिए।
अनुशंसित एफएआई चेकलिस्ट
| निरीक्षण आइटम | स्वीकृति आवश्यकता |
|---|---|
| छेद का व्यास | ड्राइंग टॉलरेंस को पूरा करता है |
| छेद के केंद्र की स्थिति | स्वीकृत डेटा संदर्भ को पूरा करता है |
| छेद से रूपरेखा तक की दूरी | आवश्यक ज्यामिति से मेल खाता है |
| स्लॉट आयाम | इंजीनियरिंग ड्राइंग के अनुरूप |
| रूटेड कंटूर | आयामी सहनशीलता मानदंडों को पूरा करता है |
| बोर्ड किनारे की गुणवत्ता | कोई अस्वीकार्य खुरदरापन या दरार नहीं। |
| लेमिनेट अखंडता | कोई अस्वीकार्य दरारें या क्षति नहीं |
| टूल-लंबाई सेटअप | अनुमोदित उपकरण संदर्भ सत्यापित |
| वर्कपीस स्थिरता | कोई अस्वीकार्य गतिविधि नहीं |
| repeatability | सभी नमूनों में एक समान परिणाम |
व्यावहारिक निरीक्षण प्रक्रिया
सबसे पहले , स्वीकृत बोर्ड डिजाइन और सीएनसी प्रोग्राम की पुष्टि करें।
दूसरा , वर्कपीस फिक्स्चर और स्थापित टूल सेट की जांच करें।
तीसरा चरण , आवश्यक छेद करें।
चौथा , संबंधित रूटेड फीचर्स को उसी अनुमोदित डेटम सिस्टम का उपयोग करके प्रोसेस करें।
पांचवां , रूट किए गए आउटलाइन के सापेक्ष तैयार छेद की स्थिति को मापें।
छठा , अतिरिक्त प्रतिनिधि बोर्डों पर इस प्रक्रिया को दोहराएं।
अंत में , परिणामों को दस्तावेज़ में दर्ज करें और सहमत सीमा से बाहर की किसी भी विशेषता की जांच करें।
सबसे महत्वपूर्ण माप क्या है?
इस अनुप्रयोग के लिए, एक महत्वपूर्ण परिणाम ड्रिल किए गए छेदों की रूट की गई संरचनाओं के सापेक्ष स्थिति है।
एक बोर्ड व्यक्तिगत ड्रिलिंग और रूटिंग जांचों को पूरा कर सकता है, लेकिन फिर भी उन विशेषताओं के बीच अपेक्षित संबंध को बनाए रखने में विफल हो सकता है।
इसलिए निरीक्षण योजना में छेद से लेकर बाहरी रेखा तक के उन आयामों को शामिल किया जाना चाहिए जो अंतिम संयोजन के लिए महत्वपूर्ण हैं।
10. वास्तविक उत्पादन दक्षता को कैसे मापा जाए
एक कॉम्पैक्ट सीएनसी ड्रिलिंग और राउटिंग मशीन का मूल्यांकन नाममात्र स्पिंडल गति के बजाय स्वीकृत आउटपुट के आधार पर किया जाना चाहिए।
इस पूरी प्रक्रिया में लोडिंग, अलाइनमेंट, ड्रिलिंग, टूल बदलना, रूटिंग, निरीक्षण और अनलोडिंग शामिल हैं।
उत्पादन चक्र गणना
कुल चक्र समय = लोडिंग + सेटअप + ड्रिलिंग + टूल परिवर्तन + रूटिंग + निरीक्षण + अनलोडिंग
बार-बार उत्पादन के लिए, कारखाना निम्नलिखित की गणना कर सकता है:
प्रति घंटे स्वीकृत पैनलों की संख्या = प्रति घंटे पूर्ण किए गए पैनलों की संख्या × स्वीकृति दर
वास्तविक उत्पादन क्षमता को क्या प्रभावित करता है?
| कारक | उत्पादन प्रभाव |
|---|---|
| छेदों की संख्या | ड्रिलिंग कार्यभार |
| छेद व्यास | उपकरण आवश्यकताएँ |
| रूटेड आउटलाइन लंबाई | समय में कटौती |
| उपकरणों की संख्या | टूल-परिवर्तन आवश्यकताएँ |
| बोर्ड की मोटाई | काटने की स्थितियाँ |
| कार्यधारण | सेटअप और संचालन |
| औजारों का घिसाव | प्रतिस्थापन आवृत्ति |
| निरीक्षण | आवश्यक गुणवत्ता नियंत्रण समय |
सिंगल-स्पिंडल मशीन कब किफायती होती है?
जब कोई कारखाना लचीली प्रसंस्करण प्रक्रिया, सीमित स्थान और बार-बार उत्पाद परिवर्तन को महत्व देता है, तो एकल-स्पिंडल मशीन आकर्षक हो सकती है।
अधिक मात्रा में उत्पादन के लिए, अनुप्रयोग के आधार पर, कई स्पिंडल बाधाओं को कम कर सकते हैं।
सही उपकरण का चयन करते समय वास्तविक मांग, विनिर्माण की जटिलता और अपेक्षित उत्पादन को ध्यान में रखना चाहिए।
11. मिनी सीके-01आर फैक्ट्री स्वीकृति परीक्षण: खरीदारों को क्या सत्यापित करना चाहिए?
फैक्ट्री एक्सेप्टेंस टेस्ट (एफएटी) से यह प्रदर्शित होना चाहिए कि निर्दिष्ट उपकरण इच्छित पीसीबी मशीनिंग प्रक्रिया को पूरा कर सकता है या नहीं।
मिनी सीके-01आर के लिए, एफएटी को व्यक्तिगत संचालन और ड्रिल-टू-रूट संरेखण दोनों को सत्यापित करना चाहिए।
मिनी सीके-01आर एफएटी चेकलिस्ट
| परीक्षण आइटम | अनुशंसित सत्यापन |
|---|---|
| मशीन विन्यास | मिनी सीके-01आर वेरिएंट की पुष्टि करें |
| धुरा | 1.8kW / 60,000 RPM विनिर्देश की पुष्टि करें |
| काम की मेज | 350 × 350 मिमी आयामों की पुष्टि करें |
| टूल पत्रिका | पांच पदों की क्षमता सत्यापित करें |
| उपकरण-लंबाई का पता लगाना | वास्तविक कार्यप्रणाली का प्रदर्शन करें |
| ड्रिलिंग उपकरण | आवश्यक व्यास का परीक्षण करें |
| रूटिंग उपकरण | आवश्यक कटर आकारों का परीक्षण करें |
| स्थिति निर्धारण सटीकता | परिभाषित मापन परिणामों की समीक्षा करें |
| repeatability | कई प्रोसेसिंग चक्रों का परीक्षण करें |
| ड्रिल-टू-रूट संरेखण | पूर्ण हो चुके फीचर संबंधों को मापें |
| कार्यधारण | बोर्ड की स्थिरता की जाँच करें |
| शीतलक | स्थापित जल-शीतलन प्रणाली की जाँच करें |
| निष्कर्षण | आवश्यक धूल नियंत्रण व्यवस्था की पुष्टि करें |
| सुरक्षा | सुरक्षा और आपातकालीन नियंत्रणों की पुष्टि करें |
| प्रलेखन | नियमावली और निरीक्षण रिपोर्टों की समीक्षा करें |
अनुशंसित नमूना योग्यता
वास्तविक पीसीबी सामग्री और उत्पादन ड्राइंग का उपयोग करें।
प्रतिनिधि ड्रिलिंग और रूटिंग प्रक्रियाओं को शामिल करते हुए एक मशीनिंग प्रोग्राम तैयार करें।
अनुमोदित उपकरण अनुक्रम का उपयोग करके नमूने को संसाधित करें।
तैयार छेदों, प्रोफाइलों और छेद से रूपरेखा तक की महत्वपूर्ण दूरियों को मापें।
संगति का मूल्यांकन करने के लिए उसी सेटअप का उपयोग करके परीक्षण को दोहराएं।
उपकरण की मंजूरी से पहले आपूर्तिकर्ता और खरीदार को स्वीकृति मानदंडों पर सहमत होना चाहिए।
कॉन्फ़िगरेशन सत्यापन क्यों महत्वपूर्ण है?
अन्य सार्वजनिक CK-01R जानकारी में विभिन्न स्पिंडल पावर, टूल-मैगजीन क्षमता और मशीन निर्माण का वर्णन किया गया है।
इसलिए, कोटेशन में MINI CK-01R के सटीक वेरिएंट और उसमें लगे घटकों का उल्लेख होना चाहिए।
विदेशी खरीदारों के लिए, केवल मॉडल का नाम ही पर्याप्त नहीं है, क्योंकि विभिन्न कॉन्फ़िगरेशन के नाम समान हो सकते हैं।
12. स्थापना, रखरखाव और सुरक्षा संबंधी विचार
आपूर्ति किए गए मिनी सीके-01आर कॉन्फ़िगरेशन के प्रकाशित आयाम 780 × 900 × 1700 मिमी हैं और इसका वजन लगभग 500 किलोग्राम है।
ये मान प्रारंभिक कारखाना नियोजन के लिए उपयोगी हैं।
स्थापना आवश्यकताएं
| मांग | आपूर्ति मूल्य |
|---|---|
| विद्युत आपूर्ति | सिंगल फेज 220V / 50Hz |
| सूचीबद्ध मशीन शक्ति | 2 किलोवाट |
| वायु दाब | 0.6–0.8 एमपीए |
| सूचीबद्ध वायु खपत | 30 लीटर/मिनट |
| परिवेश का तापमान | 18–23 डिग्री सेल्सियस |
| परिवेश आर्द्रता | 45–65% |
| मशीन वजन | लगभग 500 किलोग्राम |
डेटाशीट में धूल से संबंधित पैरामीटर भी सूचीबद्ध हैं। खरीदारों को आवश्यक निष्कर्षण वायु प्रवाह, वैक्यूम दबाव, कनेक्शन के आयाम और निष्कर्षण उपकरण शामिल हैं या नहीं, इसकी पुष्टि करनी चाहिए।
रखरखाव से संरेखण पर क्या प्रभाव पड़ता है?
खराब रखरखाव वाला स्पिंडल, टूल होल्डर या फिक्स्चर प्रोसेसिंग में भिन्नता ला सकता है।
रखरखाव योजना में उपकरण की स्थिति, स्पिंडल होल्डिंग, शीतलन, वर्कहोल्डिंग और संबंधित मशीन पोजिशनिंग जांच शामिल होनी चाहिए।
ऑपरेटरों को निर्माता द्वारा निर्धारित सुरक्षा और रखरखाव प्रक्रियाओं का पालन करना चाहिए, जिसमें गतिशील या घूर्णनशील घटकों पर काम करने से पहले सुरक्षित अलगाव शामिल है।
बिना सहायक दस्तावेज़ों के किसी बंद मशीन को स्वचालित रूप से किसी विशेष मशीनरी सुरक्षा मानक के अनुरूप नहीं मान लेना चाहिए।
13. विदेशी खरीदारों के लिए तकनीकी आरएफक्यू चेकलिस्ट
विस्तृत कोटेशन अनुरोध आपूर्तिकर्ता को यह निर्धारित करने में मदद करता है कि क्या मिनी सीके-01आर कॉन्फ़िगरेशन इच्छित पीसीबी डिज़ाइन को संसाधित कर सकता है।
| जानकारी आवश्यक | क्या प्रदान करना है |
|---|---|
| पीसीबी सामग्री | FR4, बहुपरत या अन्य निर्दिष्ट सामग्री |
| बोर्ड के आयाम | अधिकतम लंबाई, चौड़ाई और मोटाई |
| छेद वाला नमूना | ड्रिलिंग फाइल और आवश्यक व्यास |
| रूटिंग ज्यामिति | रूपरेखा, खांचे और आंतरिक विशेषताएं |
| पंजीकरण आवश्यकता | होल-टू-आउटलाइन टॉलरेंस |
| उपकरण मात्रा | आवश्यक ड्रिल और राउटिंग उपकरण |
| उपकरण के आयाम | कटिंग व्यास और शैंक की जानकारी |
| कार्यधारण | पसंदीदा फिक्स्चर या बोर्ड सपोर्ट |
| उत्पादन मात्रा | प्रति बैच या शिफ्ट में पैनलों की संख्या |
| गुणवत्ता निरीक्षण | एफएआई और एफएटी आवश्यकताएँ |
| फ़ैक्टरी उपयोगिताएँ | विद्युत, वायु, शीतलन और निष्कर्षण |
| वाणिज्यिक आवश्यकताएँ | मात्रा, वितरण गंतव्य और सहायता का दायरा |
मिनी सीके-01आर तकनीकी मूल्यांकन के लिए अनुरोध करें
CHIKIN CNC पीसीबी ड्रिलिंग, राउटिंग और संबंधित विनिर्माण उपकरण की आपूर्ति करती है।
मिनी सीके-01आर उन पीसीबी निर्माताओं के लिए उपयुक्त है जो संयुक्त मशीनिंग कार्यों के लिए एक कॉम्पैक्ट, सिंगल-स्पिंडल प्लेटफॉर्म की तलाश में हैं।
खरीदने से पहले, आपूर्ति की गई सटीक संरचना, टूल-मैगज़ीन के कार्य, वर्कटेबल और उपयोग योग्य यात्रा, टूल की लंबाई का पता लगाने की प्रक्रिया और सामग्री की अनुकूलता की पुष्टि कर लें।
CHIKIN CNC मिनी पीसीबी ड्रिलिंग और राउटिंग मशीन की समीक्षा करें।
मिनी सीके-01आर सैंपल प्रोसेसिंग रिव्यू और कोटेशन के लिए चिकिन सीएनसी से संपर्क करें ।
अधिक उपयोगी तकनीकी मूल्यांकन के लिए कृपया अपनी पीसीबी ड्रिलिंग फाइलें, रूटिंग आउटलाइन, सामग्री विनिर्देश और आवश्यक होल-टू-आउटलाइन टॉलरेंस प्रदान करें।
14. मिनी पीसीबी ड्रिलिंग और राउटिंग मशीनों के बारे में अक्सर पूछे जाने वाले प्रश्न
1. पीसीबी ड्रिल-टू-राउट अलाइनमेंट क्या है?
यह ड्रिल किए गए छेदों और राउटेड बोर्ड की विशेषताओं के बीच का स्थितिगत संबंध है। उचित संरेखण यह सुनिश्चित करने में मदद करता है कि तैयार बोर्ड यांत्रिक रेखाचित्रों के अनुरूप हों और अपने इच्छित संयोजनों में फिट हों।
2. क्या एक सिंगल-स्पिंडल मशीन ड्रिलिंग और राउटिंग दोनों कार्य कर सकती है?
जी हां, जब स्पिंडल, टूलिंग, कंट्रोलर और मशीन कॉन्फ़िगरेशन आवश्यक कार्यों का समर्थन करते हैं। मिनी सीके-01आर संगत ड्रिलिंग और राउटिंग टूल्स के लिए निर्दिष्ट है।
3. मिनी सीके-01आर की टूल-मैगजीन क्षमता कितनी है?
दी गई MINI CK-01R की विशिष्टता में पाँच टूल पोजीशन सूचीबद्ध हैं। अन्य CK-01R कॉन्फ़िगरेशन भिन्न हो सकते हैं, इसलिए उद्धृत सटीक वेरिएंट की पुष्टि अवश्य कर लें।
4. मिनी सीके-01आर में कौन सा स्पिंडल इस्तेमाल होता है?
दी गई कॉन्फ़िगरेशन में 1.8 किलोवाट, 60,000 आरपीएम वाला वाटर-कूल्ड स्पिंडल शामिल है।
5. वर्कटेबल का आकार क्या है?
प्रकाशित तालिका के आयाम 350 × 350 मिमी हैं। वास्तविक उपयोग योग्य मशीनिंग क्षेत्र और फिक्स्चर क्लीयरेंस की पुष्टि अलग से आवश्यक है।
6. क्या टूल-लेंथ डिटेक्शन सटीक रूटिंग डेप्थ की गारंटी देता है?
नहीं। यह टूल सेटअप माप का समर्थन करता है, लेकिन वास्तविक रूटिंग गहराई वर्कपीस डेटम, टूल ऑफसेट, फिक्स्चर, मशीन मूवमेंट और प्रोसेसिंग स्थितियों पर भी निर्भर करती है।
7. ड्रिलिंग और राउटिंग टूल के कौन-कौन से आकार समर्थित हैं?
दी गई विशिष्टताओं में 0.5–6.35 मिमी के ड्रिलिंग टूल और 0.8–3.175 मिमी के राउटिंग टूल सूचीबद्ध हैं, जो वास्तविक होल्डर और अनुप्रयोग अनुकूलता के अधीन हैं।
8. क्या बोर्ड को हटाए बिना ड्रिलिंग और राउटिंग का काम पूरा किया जा सकता है?
एक उपयुक्त सीएनसी वर्कफ़्लो एक ही नियंत्रित वर्कपीस सेटअप का उपयोग करके दोनों ऑपरेशन कर सकता है। वास्तविक व्यवहार्यता फिक्स्चर, टूल परिवर्तन, प्रोग्राम और आवश्यक मशीनिंग ज्यामिति पर निर्भर करती है।
9. निर्माताओं को ड्रिल-टू-रूट सटीकता का निरीक्षण कैसे करना चाहिए?
अनुमोदित ड्राइंग डेटम और कैलिब्रेटेड निरीक्षण उपकरणों का उपयोग करके राउटेड बोर्ड की रूपरेखा, स्लॉट और अन्य निर्दिष्ट विशेषताओं के सापेक्ष तैयार छेद की स्थिति को मापें।
10. विदेशी खरीदार मिनी सीके-01आर के लिए कोटेशन का अनुरोध कैसे कर सकते हैं?
पीसीबी सामग्री, बोर्ड के आयाम, ड्रिलिंग फाइलें, रूटिंग ज्यामिति, टूलिंग आवश्यकताएं, होल-टू-आउटलाइन टॉलरेंस और अपेक्षित उत्पादन मात्रा प्रदान करें। सटीक मशीन वेरिएंट और प्रतिनिधि नमूना प्रसंस्करण की पुष्टि का अनुरोध करें।
निष्कर्ष
विनिर्माण प्रक्रिया में ड्रिल किए गए छेदों और राउटेड बोर्ड फीचर्स के बीच एक नियंत्रित स्थितिगत संबंध बनाए रखने की आवश्यकता होने पर सटीक पीसीबी ड्रिल-टू-राउट संरेखण आवश्यक है।
CHIKIN CNC Mini CK-01R एक प्रकाशित सिंगल-स्पिंडल कॉन्फ़िगरेशन प्रदान करता है जिसमें 60,000 RPM का वाटर-कूल्ड स्पिंडल, पांच-स्थिति वाला टूल मैगज़ीन, टूल-लेंथ डिटेक्शन और ±0.01mm की पोजिशनिंग और रिपीटबिलिटी स्पेसिफिकेशन शामिल हैं।
ये विशेषताएं एक नियंत्रित सेटअप के भीतर ड्रिलिंग और रूटिंग को संयोजित करने वाले कॉम्पैक्ट सीएनसी वर्कफ़्लो के मूल्यांकन के लिए आधार प्रदान करती हैं।
हालांकि, पीसीबी का सफल उत्पादन केवल मशीन की विशिष्टताओं पर ही निर्भर नहीं करता है।
वर्कपीस डेटम, फिक्स्चर की स्थिरता, टूल की स्थिति, टूल ऑफसेट, प्रोसेसिंग सीक्वेंस और तैयार पार्ट का निरीक्षण, ये सभी अंतिम परिणाम को प्रभावित करते हैं।
पीसीबी प्रोटोटाइप प्रयोगशालाओं और छोटे पैमाने पर उत्पादन करने वाले निर्माताओं के लिए, सबसे मूल्यवान खरीद दृष्टिकोण प्रतिनिधि उत्पादन नमूनों का उपयोग करके वास्तविक होल-टू-आउटलाइन सटीकता को सत्यापित करना है।
प्रमाणित प्रथम-वस्तु निरीक्षण और फ़ैक्टरी स्वीकृति परीक्षण यह निर्धारित करने में मदद कर सकते हैं कि चयनित मशीन कॉन्फ़िगरेशन आवश्यक विनिर्माण शर्तों को पूरा करता है या नहीं।
मिनी सीके-01आर के तकनीकी मूल्यांकन और कोटेशन के लिए चिकिन सीएनसी से संपर्क करें और अपने पीसीबी ड्राइंग, ड्रिलिंग आवश्यकताएं, रूटिंग पैटर्न और उत्पादन लक्ष्य साझा करें।
संपूर्ण ड्रिल-टू-राउट वर्कफ़्लो को ध्यान में रखते हुए चुनी गई सीएनसी मशीन, लगातार, दोहराने योग्य और किफायती छोटे बैचों में पीसीबी निर्माण के लिए एक मजबूत आधार प्रदान कर सकती है।




