چرا تولیدکنندگان قطعات دقیق باید فراتر از فرزکاری CNC معمولی نگاه کنند؟
برای بسیاری از کارخانهها، فرزکاری CNC اولین فرآیندی است که هنگام نیاز به ماشینکاری دقیق و تکرارپذیر به ذهن خطور میکند. این فرآیند آشنا، انعطافپذیر و به طور گسترده برای قطعاتی که نیاز به سوراخ، حفره، سطوح، شیار، پروفیل و حذف کلی مواد دارند، استفاده میشود. یک دستگاه فرز CNC که به خوبی انتخاب شده باشد میتواند به کارگاه در کنترل ثبات ابعادی، کاهش کار دستی و بهبود تکرارپذیری تولید کمک کند.
با این حال، برخی از قطعات دقیق مشکلاتی ایجاد میکنند که فرزکاری معمولی نمیتواند به راحتی آنها را حل کند. یک قطعه ممکن است دارای شکاف داخلی باریکی باشد. یک قطعه قالب ممکن است به گوشهای تیز نیاز داشته باشد که یک ابزار برش چرخان نتواند به آن دسترسی پیدا کند. یک قطعه قالب ممکن است پس از برش به لبهای بدون پلیسه نیاز داشته باشد. پرداخت کارآمد یک قطعه فلزی سخت با تماس مستقیم ابزار ممکن است بسیار دشوار باشد. در این موارد، خریدار نباید فقط بپرسد: "کدام دستگاه فرز را باید بخریم؟" یک سوال مفیدتر این است: کدام ترکیب از فرآیندها قطعه را به طور قابل اعتمادی تولید میکند؟
صفحه محصول Chikin CNC این تجهیزات را به عنوان یک سیستم EDM سیمی CNC توصیف میکند که در کنار عملیات فرزکاری برای مواد رسانا و برشهای دقیق که در آنها نتایج بدون پلیسه و هندسه دقیق اهمیت دارد، استفاده میشود. این صفحه همچنین یک تمایز مهم ایجاد میکند: اگرچه URL محصول حاوی عباراتی مربوط به برش CNC اکریلیک است، دستگاهی که در صفحه توضیح داده شده است برای برش فلزات رسانا در نظر گرفته شده است، نه پلاستیک، چوب، کامپوزیتها یا مواد نرم و غیر رسانا از نوع اکریلیک.
این تمایز برای خریداران B2B مهم است. اگر کارخانه شما به دنبال یک دستگاه CNC برای اکریلیک است، این دسته بندی مناسب نیست. اگر کارخانه شما قطعات فلزی دقیق، قالب، پانچ، قالب، اجزای رسانای پیچیده یا خطوط منحنی سخت تولید میکند، یک دستگاه CNC سیم EDM ممکن است ارزش ارزیابی جدی داشته باشد.
این نوع دستگاه چه مشکلی را حل میکند؟
در یک کارگاه قطعات دقیق، بخش دشوار همیشه برداشتن مواد خام نیست. فرزکاری میتواند به طور موثر مواد را برداشته و هندسههای مفید زیادی ایجاد کند. چالش سختتر اغلب در نزدیکی شکل نهایی ظاهر میشود: گوشههای داخلی، دهانههای باریک، پروفیلهای تنگ، شیارهای ریز و لبههایی که نمیتوانند پلیسه یا پرداخت ثانویه سنگین را تحمل کنند.
صفحه محصول Chikin CNC توضیح میدهد که فرزکاری CNC معمولاً زمانی انتخاب میشود که خریداران به ماشینکاری دقیق و تکرارپذیر برای قطعاتی نیاز دارند که تولید آنها با دست یا با تجهیزات معمولی دشوار است. همچنین بیان میکند که دستگاه شرح داده شده در صفحه، یک سیستم EDM سیمی است که معمولاً همراه با فرزکاری برای کار با مواد رسانا و برش دقیق استفاده میشود.
اینجاست که EDM سیمی کاربردی میشود. EDM سیمی از یک الکترود سیمی نازک و مایع دیالکتریک برای حذف مواد از طریق تخلیه الکتریکی به جای نیروی برش مستقیم استفاده میکند. در این صفحه آمده است که این امر EDM سیمی را برای فلزات سخت و پروفیلهای پیچیده که در آنها نیروهای برش باید به حداقل برسند، مناسب میکند.
برای یک کارخانه، این بدان معناست که این فرآیند میتواند زمانی که شکل قطعه بیش از حد ظریف، بیش از حد باریک، بیش از حد تیز یا بیش از حد سخت است که ماشینکاری معمولی به راحتی نمیتواند آن را تکمیل کند، کمک کند. این جایگزینی برای هر فرآیند فرزکاری نیست. این یک فرآیند مکمل برای بخشهایی از قطعه است که هندسه و کیفیت لبه بیشترین اهمیت را دارند.
چرا دستگاه برش سیمی (Wire EDM) با دستگاه برش اکریلیک CNC متفاوت است؟
آدرس اینترنتی محصول شامل کلماتی مربوط به برش CNC اکریلیک است، اما محتوای صفحه به وضوح نوع دیگری از دستگاه را توصیف میکند. Chikin CNC بیان میکند که این تجهیزات یک سیستم CNC wire EDM است و برای برش فلزات رسانا به جای پلاستیک یا مواد نارسانا در نظر گرفته شده است.
این نکته را نباید نادیده گرفت. دستگاه EDM سیمی نیاز به تخلیه الکتریکی بین الکترود سیمی و قطعه کار دارد، بنابراین قطعه کار باید رسانا باشد. اکریلیک ماده هدف معمول برای این فرآیند نیست. خریداری که به دنبال برش تابلوهای اکریلیک، حکاکی صفحات اکریلیک، حکاکی کانتور اکریلیک یا کندهکاری روی پلاستیک است، باید به جای آن روترهای CNC، برشهای لیزری یا سیستمهای فرز اکریلیک را مقایسه کند.
با این حال، برای تولیدکنندگان قطعات فلزی، این جهتگیری محصول بیشتر مرتبط است. کارگاههای ابزار و قالب، قالبسازان، تأمینکنندگان قطعات دقیق، تأمینکنندگان خودرو، پیمانکاران فرعی هوافضا و کارگاههای تعمیرات اغلب به فرآیندی نیاز دارند که بتواند مواد رسانای سخت را با هندسه ظریف و نیروی مکانیکی کم برش دهد.
بنابراین خریدار باید دسته بندی دستگاه را به درستی بخواند:
این اساساً یک دستگاه برش CNC اکریلیک نیست.
این یک روتر حکاکی چوب یا پلاستیک معمولی نیست.
این فقط یک دستگاه فرز CNC معمولی نیست.
بهتر است آن را به عنوان یک دستگاه CNC سیم EDM برای قطعات دقیق فلز رسانا درک کنیم.
این تمایز صادقانه به خریداران کمک میکند تا از انتخاب دستگاه اشتباه برای مواد اشتباه جلوگیری کنند.
صفحه محصول چه چیزی را در مورد طرح دستگاه نشان میدهد؟
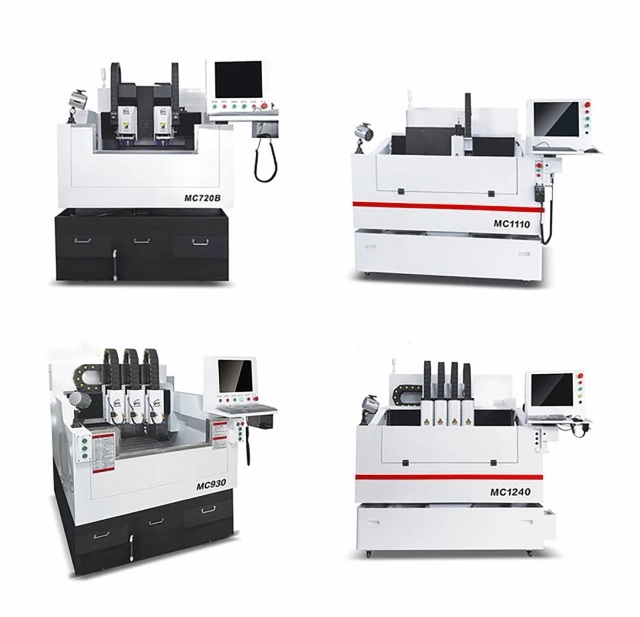
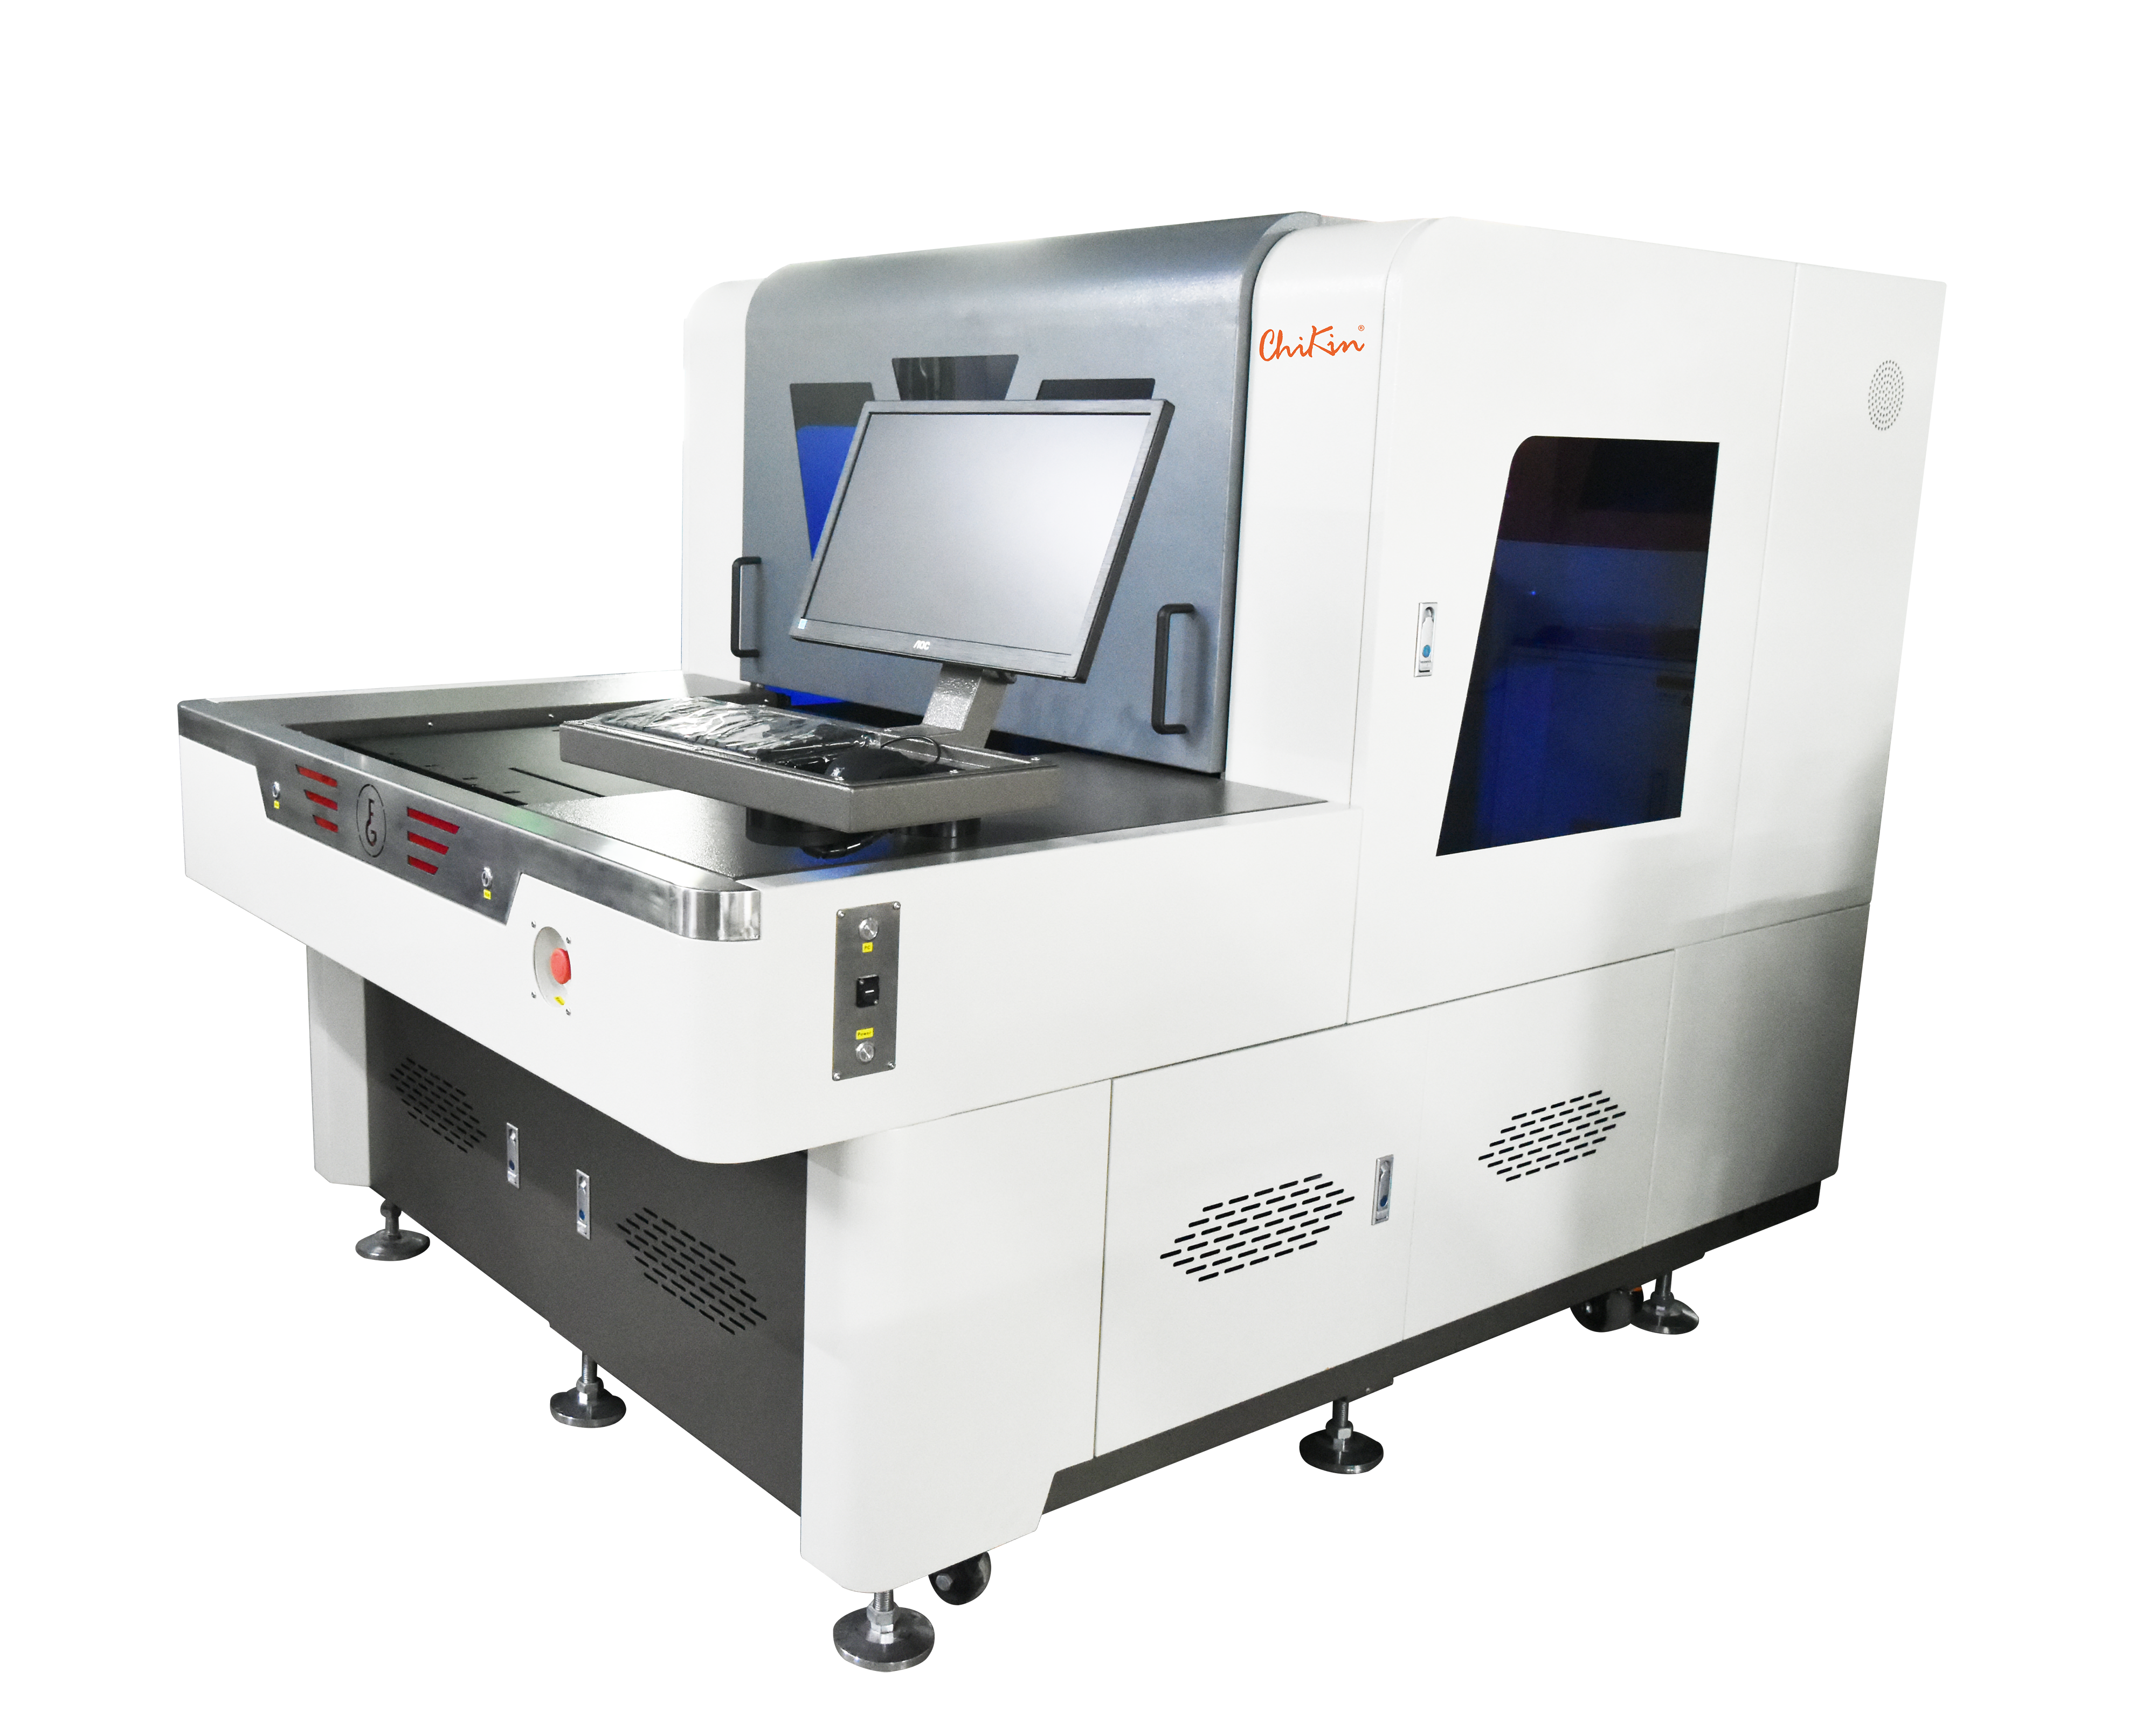
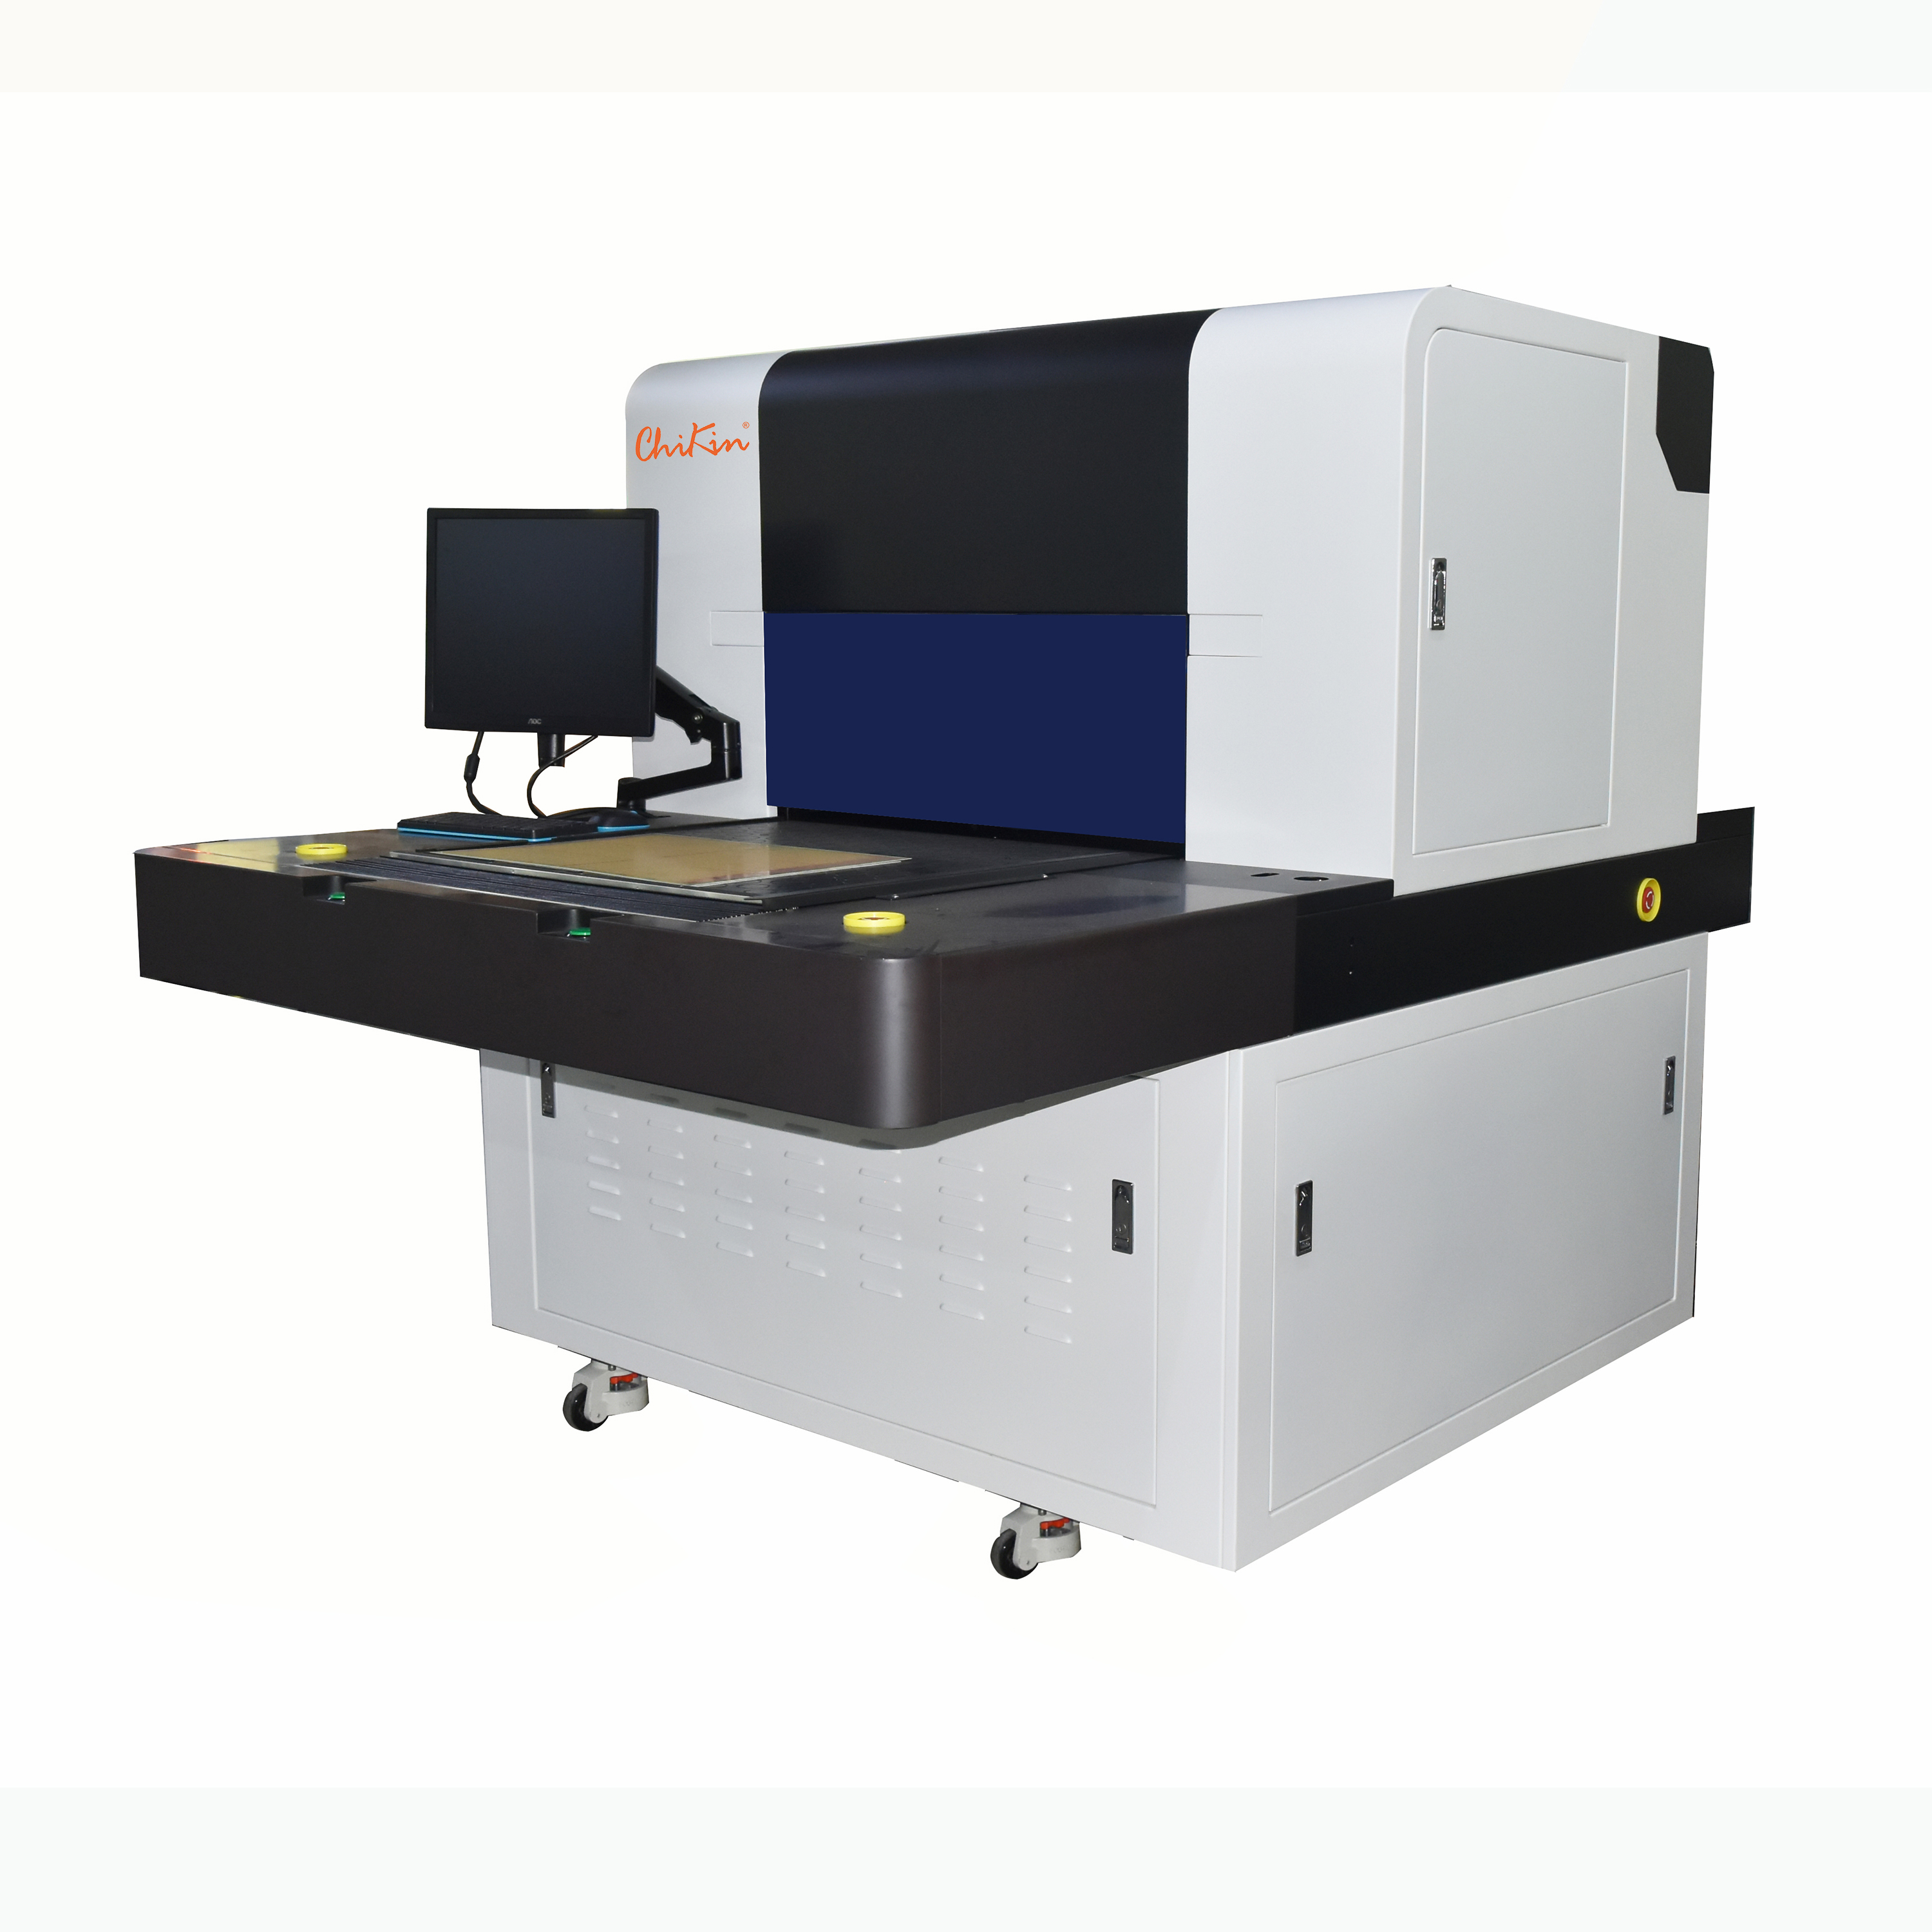
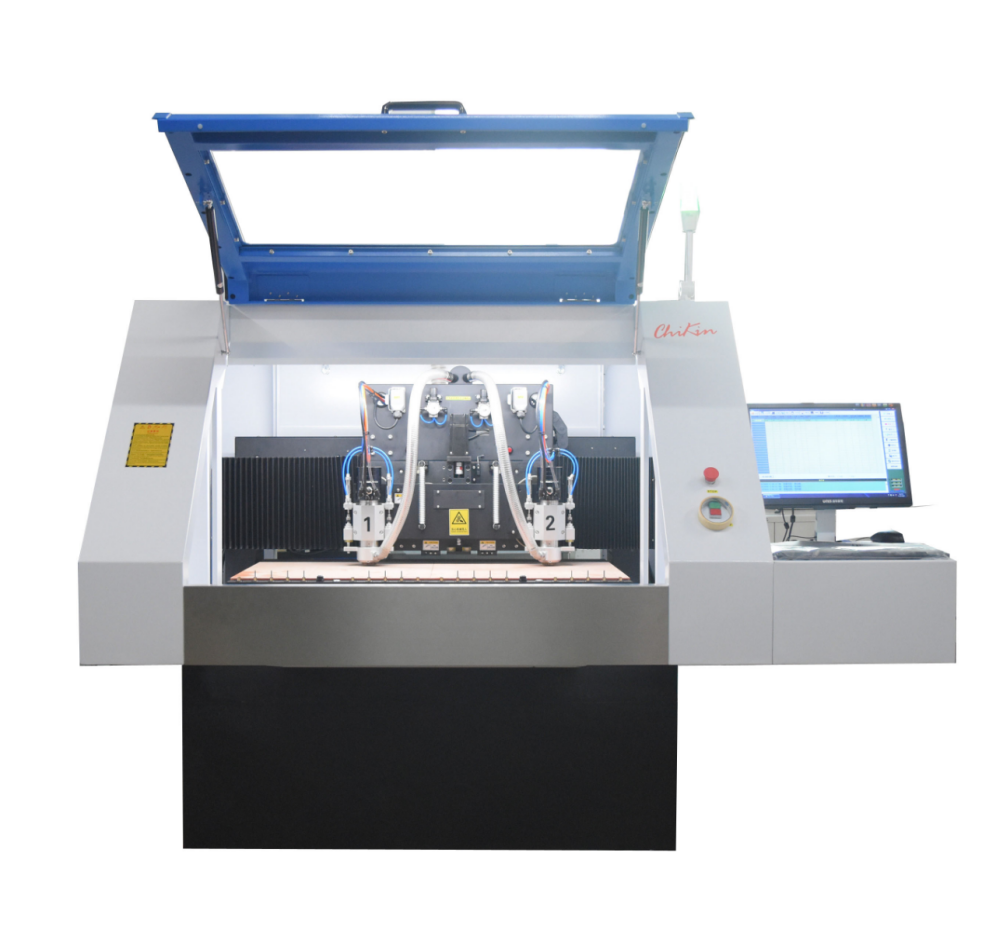
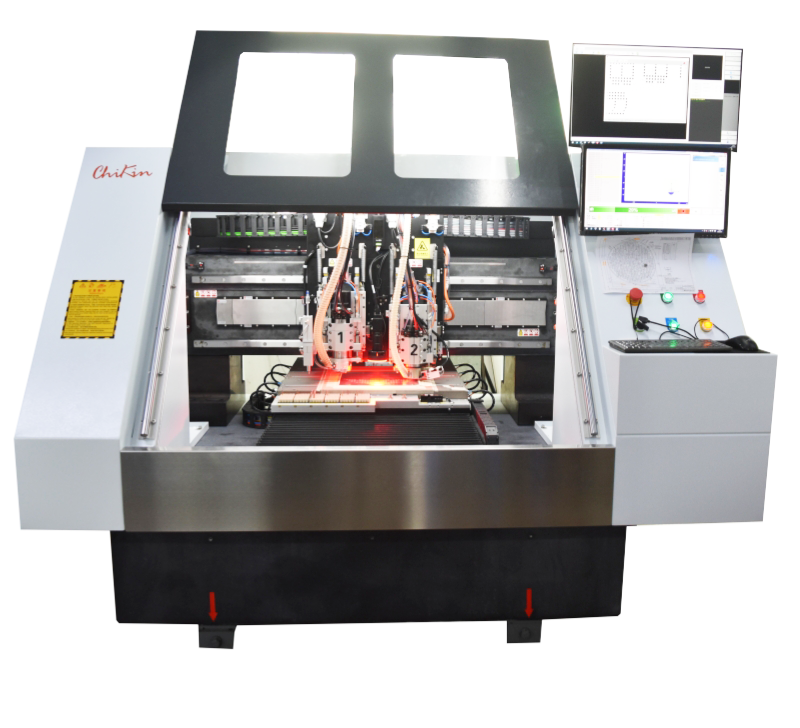
صفحه محصول، دستگاه را به عنوان یک واحد صنعتی محصور که در اطراف یک محفظه برش EDM سیمی با یک کنسول کنترل اپراتور جداگانه ساخته شده است، توصیف میکند. در این صفحه به یک کابینت ایستاده، ناحیه دسترسی از جلو برای تنظیم قطعه کار، ناحیه ماشینکاری محافظت شده، مجموعه تغذیه و راهنمای سیم، حامل کابل، هد ماشینکاری، مخزن کار و ایستگاه کنترل اختصاصی نمایشگر و صفحه کلید اشاره شده است.
این طرحبندی در تولید اهمیت دارد. دستگاه برشکاری الکترونیکی سیمی (Wire EDM) یک فرآیند برش دستی باز نیست. ناحیه ماشینکاری باید کنترل شود. حرکت سیم، تنظیم قطعه کار، سیال دیالکتریک، دسترسی اپراتور و نظارت بر فرآیند، همگی به یک ساختار سازمانیافته نیاز دارند. یک کابینت محصور به محدود نگه داشتن ناحیه برش کمک میکند، در حالی که یک کنسول جداگانه، نقطهای کاربردی برای تنظیم و نظارت در اختیار اپراتورها قرار میدهد.
برای خریداران B2B، این ساختار چندین مزیت عملی را نشان میدهد:
منطقه ماشینکاری محافظت شده و سازماندهی بهتری دارد.
اپراتورها یک نقطه دسترسی تعریفشده برای راهاندازی دارند.
کنسول کنترل از محفظه برش جدا شده است.
حرکت سیم و حرکت سر ماشینکاری در یک پلتفرم کنترلشده تنظیم میشوند.
این سیستم برای استفاده در کارخانه نسبت به روشهای برش بداهه مناسبتر است.
تعمیر و نگهداری و راهاندازی را میتوان حول یک محفظه کار مرکزی برنامهریزی کرد.
این جزئیات فقط بصری نیستند. آنها بر نحوه رفتار دستگاه در یک کارگاه واقعی تأثیر میگذارند.
نکات اصلی فروش این دستگاه CNC Wire EDM چیست؟
قویترین نقطه قوت، برش دقیق فلزات رسانا است که در آنها هندسه ظریف و لبههای بدون پلیسه اهمیت دارند. در این صفحه آمده است که EDM سیمی برای فلزات سخت و پروفیلهای پیچیده مناسب است زیرا مواد را به جای تماس مستقیم ابزار، با تخلیه الکتریکی برمیدارد.
دومین نکتهی مثبت در فروش، توانایی کار با پروفیلهای پیچیده و جزئیات ظریف است. طبق صفحهی محصول، EDM سیمی برای هندسهی داخلی، گوشههای تیز و برشهای کانتور تکرارپذیر، نسبت به حکاکی CNC معمولی یا کارهای روتینگ عمومی مناسبتر است. این روش به ویژه زمانی مفید است که طراحی قطعه دارای ویژگیهای داخلی فشردهای باشد که ماشینکاری آن با روشهای مرسوم دشوار است.
سومین نکتهی مثبت، عملکرد تمیز و محصور است. در این صفحه اشاره شده است که کابینت کاملاً محصور به محصور کردن ناحیهی ماشینکاری کمک میکند و از یک محیط تولید تمیزتر پشتیبانی میکند، در حالی که کنسول جداگانه یک نقطه کنترل عملی برای راهاندازی و نظارت بر فرآیند فراهم میکند.
چهارمین نکتهی مثبت، تکمیل فرآیند است. این دستگاه میتواند در کنار فرزکاری CNC مورد استفاده قرار گیرد. فرزکاری میتواند خشنکاری، رویهکاری، ایجاد حفره و شکلدهی عمومی را انجام دهد، در حالی که EDM سیمی میتواند هندسهی نهایی ظریف، شیارهای باریک، گوشههای داخلی و خطوط دشوار را انجام دهد. این ترکیب میتواند برای کارگاههای قالبسازی، کارگاههای ابزار و قالبسازی و تأمینکنندگان قطعات فلزی دقیق ارزشمند باشد.
اطلاعات محصول و منظور خریدار
| اطلاعات صفحه محصول | این برای خریداران کارخانه چه معنایی دارد؟ |
|---|---|
| این دستگاه به عنوان یک سیستم CNC wire EDM توصیف شده است. | خریداران باید آن را به عنوان یک دستگاه برش فلز رسانا ارزیابی کنند، نه به عنوان یک روتر اکریلیک |
| مناسب برای مواد رسانا و برشهای ظریف | مناسب برای قطعات فلزی، قالبها، دایها، پانچها و قطعات رسانای پیچیده |
| از محفظه برش سیم EDM با ناحیه ماشینکاری محافظت شده استفاده میکند. | پشتیبانی از شرایط برش کنترلشده و دسترسی سازمانیافته اپراتور |
| شامل مجموعه تغذیه و هدایت سیم، حامل کابل، سر ماشینکاری و مخزن کار | به جای برش مکانیکی ساده، طرح کلی فرآیند EDM را نشان میدهد. |
| ایستگاه کنترل جداگانه نمایشگر و صفحه کلید | به اپراتورها کمک میکند تا از طریق یک کنسول اختصاصی، فرآیند راهاندازی و برش را رصد کنند. |
| کابینت کاملاً محصور | به محدود کردن ناحیه ماشینکاری کمک میکند و از محیط تولید پاکتر پشتیبانی میکند |
| برای هندسه داخلی، گوشههای تیز و برشهای کانتور تکرارپذیر مفید است. | در مواردی که برشدهندههای چرخشی معمولی نمیتوانند به راحتی شکل مورد نیاز را ایجاد کنند، ارزشمند است. |
| دادههای دقیق عملکرد در صفحه قابل مشاهده نیست | خریداران باید قبل از خرید، نمونههای فرآیند، مشخصات و جزئیات پیکربندی را درخواست کنند. |
این دستگاه کجای یک کارخانه میتواند قرار بگیرد؟
این دستگاه بیشترین کاربرد را در کارخانههایی دارد که قطعات فلزی رسانا با هندسههای دشوار را پردازش میکنند. زمینههای کاربردی معمول شامل ساخت ابزار و قالب، قالبهای قالبگیری، پانچهای دقیق، قالبها، قطعات هوافضا یا خودرو و قطعاتی است که نیاز به برش بدون پلیسه دارند. صفحه محصول چیکین این موارد را به عنوان موارد استفاده رایج فهرست کرده و توضیح میدهد که EDM سیمی ممکن است برای هندسه نهایی که در آن دقت و کیفیت سطح بسیار مهم است، استفاده شود.
یک کارگاه قالبسازی ممکن است از فرزکاری برای خشنکاری حفره قالب استفاده کند، سپس از EDM سیمی برای پرداخت شیارهای باریک یا پروفیلهای داخلی استفاده کند. یک سازنده ابزار و قالب ممکن است از EDM سیمی برای جزئیات پانچ و قالب که نیاز به شکلهای داخلی تیز دارند استفاده کند. یک تامینکننده قطعات دقیق ممکن است از آن زمانی استفاده کند که پروفیلهای کوچک باید در بین دستهها ثابت بمانند. یک کارگاه تعمیر ممکن است از آن برای قطعات فلزی سخت که ماشینکاری آنها به روش مرسوم دشوار است استفاده کند.
این دستگاه میتواند به ویژه زمانی مفید باشد که کارخانه با این موقعیتها مواجه باشد:
قطعه کار از فلز رسانا ساخته شده است.
هندسه شامل شیارهای باریک یا گوشههای داخلی است.
برش بدون پلیسه مهم است.
نیروهای برشی باید به حداقل برسند.
ماشینکاری این قطعه به روش مرسوم دشوار است.
کانتور نهایی از خشنکاری سریع مهمتر است.
فرزکاری به تنهایی محدودیت ابزار زیادی ایجاد میکند.
این قطعه نیاز به برش دقیق و تکرارپذیر دارد.
اگر کار برش اکریلیک، حکاکی چوب، تراشکاری صفحات پلاستیکی یا پردازش مواد نارسانا باشد، این دستگاه بر اساس محتوای صفحه، جهت صحیح فرآیند را انتخاب نمیکند.
چرا خریداران نباید این دستگاه را فقط از نظر قیمت مقایسه کنند؟
تجهیزات EDM سیمی باید بر اساس تناسب با فرآیند ارزیابی شوند. اگر دستگاه نتواند مواد را برش دهد، هندسه مورد نیاز را پشتیبانی کند یا گردش کار عملی را حفظ کند، قیمت پایین مفید نیست.
در صفحه محصول آمده است که پرداخت سطح، وضعیت لبه و دقت به تنظیمات، نوع سیم، پارامترهای ماشینکاری، جنس قطعه کار و برنامهریزی اپراتور بستگی دارد. همچنین به خریداران توصیه میشود قبل از نهایی کردن خرید، نمونههای فرآیند را برای جنس و هندسه خود درخواست کنند زیرا دادههای دقیق عملکرد قابل مشاهده نیست.
این منطق خرید درست است. خریداران نباید فقط به عنوان محصول، تصویر دستگاه یا ادعاهای کلی تکیه کنند. آنها باید نقشهها، درجهبندی مواد، تلرانسهای هدف و اهداف تولید را با تأمینکننده به اشتراک بگذارند. سپس تأمینکننده باید توضیح دهد که آیا EDM سیمی مناسب است، چه پیکربندی مورد نیاز است و آیا میتوان نمونهها را آزمایش کرد.
مقایسه قیمت باید پس از تأیید فرآیند انجام شود. در غیر این صورت، خریدار ممکن است دستگاهی را انتخاب کند که رقابتی به نظر میرسد اما مشکل واقعی تولید را حل نمیکند.
خریداران چگونه باید جنس قطعه کار را ارزیابی کنند؟
ماده اولین فیلتر است. EDM سیمی برای مواد رسانا استفاده میشود. اگر ماده رسانا نباشد، این فرآیند مناسب نیست. صفحه محصول به صراحت میگوید که تمرکز روی فلز رسانا است، نه پلاستیک، چوب یا کامپوزیت.
برای یک خریدار کارخانه، بررسی مواد باید شامل موارد زیر باشد:
نوع مواد.
سختی مواد.
رسانایی.
ضخامت.
شرایط عملیات حرارتی.
شرایط لبه مورد نیاز.
اینکه آیا برش بدون پلیسه لازم است یا خیر.
اینکه آیا قطعه ابتدا تحت عملیات خشنکاری قرار خواهد گرفت یا خیر.
آیا پروفیل نهایی نیاز به پرداخت EDM دارد یا خیر.
همچنین اینجا جایی است که خریدار باید بین فرزکاری و EDM تمایز قائل شود. فرزکاری هنوز هم میتواند اولین فرآیند صحیح برای بسیاری از قطعات باشد. EDM سیمی ممکن است بعداً برای جزئیاتی که دسترسی به آنها دشوار است یا با ابزارهای چرخشی پرداخت میشوند، استفاده شود.
خریداران چگونه باید هندسه قطعه را ارزیابی کنند؟
هندسه فیلتر دوم است. EDM سیمی به ویژه زمانی مفید است که هندسه برای ابزارهای معمولی دشوار باشد. صفحه محصول، هندسه داخلی، گوشههای تیز، شیارهای باریک، خطوط پیچیده و برش کانتور تکرارپذیر را به عنوان حوزههایی که این فرآیند ممکن است در آنها نسبت به حکاکی یا روتاری CNC معمولی مناسبتر باشد، برجسته میکند.
خریدار باید نقشه را بررسی کند و بپرسد:
آیا گوشههای داخلی تنگ هستند؟
آیا شیارهای باریک و بلندی وجود دارد؟
آیا پروفیلهایی وجود دارند که نیاز به لبههای بدون پلیسه داشته باشند؟
آیا قطعه به جزئیات دقیقی نیاز دارد؟
آیا یک کاتر چرخان میتواند به این ویژگی برسد؟
آیا فرزکاری محدودیتهای شعاع ابزار ایجاد میکند؟
آیا قطعه به نیروی برش کمی نیاز دارد؟
آیا ماده به اندازه کافی سخت است که ماشینکاری معمولی را ناکارآمد کند؟
اگر پاسخ به چند مورد از این سؤالات مثبت است، باید EDM سیمی را در نظر گرفت.
خریداران چگونه باید طرحبندی ماشینآلات را ارزیابی کنند؟
طرحبندی دستگاه بر استفاده روزانه تأثیر میگذارد. صفحه محصول، یک کابینت محصور، ناحیه دسترسی از جلو، ناحیه ماشینکاری محافظتشده، مخزن کار، هد ماشینکاری و کنسول جداگانه را توصیف میکند.
خریداران باید بپرسند:
آیا محفظه کار برای قطعات ما به اندازه کافی بزرگ است؟
تنظیم قطعه کار چقدر آسان است؟
آیا اپراتورها میتوانند با خیال راحت به مخزن و محل نصب تجهیزات دسترسی داشته باشند؟
سیم کشی چگونه انجام می شود؟
مجموعه هدایتکننده سیم و تغذیهکننده چگونه نگهداری میشوند؟
سیال دی الکتریک چگونه مدیریت میشود؟
آیا کنسول کنترل برای اپراتور مناسب است؟
چه مقدار فضای کف مورد نیاز است؟
سیمهای رابط، فیلتراسیون و نگهداری سیال چگونه مدیریت میشوند؟
دستگاه نه تنها باید با دقت برش دهد، بلکه باید با گردش کار کارگاه نیز سازگار باشد.
خریداران قبل از سفارش چه سوالاتی باید بپرسند؟
از آنجا که دادههای دقیق عملکرد در صفحه قابل مشاهده نیست، خریداران باید تأییدیه خاصی را از تأمینکننده درخواست کنند. صفحه محصول به خریداران توصیه میکند که در مورد پوشش کاری، برد حرکتی، قابلیت استفاده از کنترل، پایداری جابجایی سیم، دسترسی به تعمیر و نگهداری، فیلتراسیون، مدیریت مایع خنککننده، گزینههای اتوماسیون، در دسترس بودن قطعات یدکی و گزینههای پیکربندی سؤال کنند.
یک تحقیق عملی باید شامل موارد زیر باشد:
نقشههای قطعات.
درجه مواد.
ضخامت مواد.
تحمل هدف.
الزام کیفیت لبه.
انتظار پرداخت سطح.
حجم تولید سالانه یا ماهانه
آیا قبل از EDM از فرزکاری استفاده خواهد شد؟
پاکت کار الزامی است.
محدودیت فضای کف ماشین آلات.
الزامات فیلتراسیون یا سیال دی الکتریک.
سطح مهارت اپراتور.
نیاز به تنظیم خودکار یا دستی.
انتظارات از قطعات یدکی
درخواست برش نمونه
تأمینکنندهای که بتواند به این نکات به وضوح پاسخ دهد، مفیدتر از تأمینکنندهای است که فقط قیمت ارائه میدهد.
چک لیست ارزیابی خریدار
| حوزه ارزیابی | آنچه خریداران باید تأیید کنند | چرا مهم است؟ |
| تناسب مواد | آیا قطعه کار فلز رسانا است؟ | دستگاه برش وایرکات (Wire EDM) برای مواد رسانا در نظر گرفته شده است، نه پلاستیکهای اکریلیک یا نارسانا. |
| تناسب هندسی | آیا قطعه دارای گوشههای داخلی، شیارهای باریک یا پروفیلهای پیچیده است؟ | اینها دلایل رایجی برای انتخاب EDM سیمی به جای فرزکاری معمولی هستند. |
| پاکت کار | آیا دستگاه میتواند اندازه قطعه و تنظیمات فیکسچر را انجام دهد؟ | از عدم تطابق با قطعات تولید واقعی جلوگیری میکند |
| دقت و پایان کار | چه تلرانس، پرداخت سطح و کیفیت لبهای را میتوان روی ماده مورد نظر خریدار به دست آورد؟ | نتایج واقعی به تنظیمات، نوع سیم، پارامترها و جنس قطعه بستگی دارد |
| جابجایی سیم | عملیات تغذیه سیم، هدایت سیم و رزوه کردن سیم چقدر پایدار هستند؟ | بر ثبات برش و زمان از کارافتادگی تأثیر میگذارد |
| مخزن کار و سیستم سیال | سیال دیالکتریک، فیلتراسیون و نگهداری چگونه انجام میشود؟ | مهم برای پایداری فرآیند EDM |
| قابلیت استفاده کنترل | آیا استفاده از کنسول نمایشگر و کیبورد برای اپراتورها آسان است؟ | بر زمان راهاندازی و نظارت بر فرآیند تأثیر میگذارد |
| دسترسی به تعمیر و نگهداری | آیا اپراتورها میتوانند به راحتی به راهنماهای سیم، مخزن، فیلترها و مناطق سرویس دسترسی داشته باشند؟ | کاهش زمان از کارافتادگی |
| نمونههای فرآیند | آیا تأمینکننده میتواند قطعات نمونه را از روی نقشههای خریدار برش دهد؟ | قبل از خرید، مناسب بودن دستگاه را تأیید میکند |
| پشتیبانی از تأمینکنندگان | آیا قطعات یدکی، آموزش، راهنمای فرآیند و خدمات در دسترس هستند؟ | از استفاده طولانی مدت در تولید محافظت میکند |
چگونه فرزکاری CNC و سیم EDM میتوانند با هم کار کنند؟
یک کارگاه تولیدی نیازی ندارد که فرز CNC و سیم EDM را رقیب خود بداند. در بسیاری از موارد، آنها به عنوان یک جفت فرآیندی بهترین عملکرد را دارند.
فرزکاری CNC ممکن است برای موارد زیر استفاده شود:
مواد زبر کننده.
ایجاد چهرههای تخت.
جیبهای بازشونده.
سوراخ کاری.
آمادهسازی سطوح مرجع
قبل از برش نهایی، مواد اولیه را کم کنید.
سیم EDM ممکن است برای موارد زیر استفاده شود:
خطوط داخلی ظریف.
گوشههای داخلی تیز.
اسلاتهای باریک.
لبههای بدون پلیسه.
مواد رسانای سخت.
پانچها و میرهای دقیق.
ویژگیهایی که فشار ابزار باید در آنها به حداقل برسد.
در صفحه محصول آمده است که در کارگاههایی که فرزکاری CNC خشنکاری یا پروفیلکاری عمومی انجام میدهد، میتوان از EDM سیمی برای هندسه نهایی که در آن دقت و کیفیت سطح بسیار مهم است، استفاده کرد.
این تقسیمبندی فرآیند میتواند به کارخانهها کمک کند تا از هر دستگاه در جایی که قویتر است استفاده کنند. فرزکاری مواد را به طور مؤثر حذف میکند. سیم EDM هندسهای را که پرداخت آن با ابزارهای چرخشی دشوار است، مدیریت میکند.
مورد کاربردی کارخانه: قالب داخلی با شیارهای داخلی باریک
یک کارگاه قالبسازی را در نظر بگیرید که یک قطعه فولادی سختکاریشده کوچک تولید میکند. این قطعه شامل سطوح ماشینکاریشده مسطح، سوراخهای نصب و چندین شیار داخلی باریک است. کارگاه ابتدا سعی میکند قطعه را با فرزکاری CNC استاندارد تکمیل کند. خشنکاری و ماشینکاری مسطح موفقیتآمیز هستند، اما شیارهای داخلی مشکلاتی ایجاد میکنند. قطر برش، شعاع گوشه داخلی را محدود میکند و پرداخت تمیز شیار نیاز به اصلاح دستی زیادی دارد.
سپس کارگاه اضافه کردن فرآیند EDM سیمی را در نظر میگیرد. فرز CNC همچنان میتواند خشنکاری و آمادهسازی عمومی را انجام دهد. EDM سیمی میتواند شیارهای داخلی و خطوط ریز را پس از عملیات حرارتی برش دهد. این امر نیروی برش مکانیکی را کاهش میدهد و به ایجاد پروفیل نهایی تمیزتر کمک میکند.
این نوع موردی است که دستگاه EDM سیمی CNC مدل Chikin به آن مربوط میشود. در صفحه محصول آمده است که EDM سیمی اغلب توسط کارگاههای ابزار و قالب، قالبسازان و تأمینکنندگان قطعات دقیق برای گوشههای داخلی، شیارهای باریک و خطوط پیچیدهای که پرداخت آنها با فرزکاری استاندارد دشوار است، استفاده میشود.
خریدار نباید صرفاً قیمت دستگاه را بپرسد. رویکرد بهتر این است که نقشه واقعی قطعه کار، درجه مواد، ضخامت، تلرانس هدف و حجم سالانه مورد انتظار را ارسال کند. سپس تأمینکننده میتواند توصیه کند که آیا دستگاه مناسب است و آیا باید یک برش نمونه آزمایش شود یا خیر.
مورد عملی کارخانه: قطعات پانچ و قالب دقیق
یک کارگاه ابزار و قالب ممکن است نیاز داشته باشد قطعات پانچ و قالب را از فلز رسانای سخت شده بسازد. لبه برش نهایی باید تمیز باشد و پروفیل باید با قطعه جفت شونده مطابقت داشته باشد. فرزکاری معمولی میتواند قطعه خام را آماده کند، اما پروفیل نهایی ممکن است نیاز به کنترل دقیقتری داشته باشد.
EDM سیمی میتواند فرآیند خوبی برای این قطعات باشد زیرا به جای نیروی برش مستقیم از تخلیه الکتریکی استفاده میکند. این امر میتواند هنگام برش مواد سخت و پروفیلهای دقیق مفید باشد. صفحه چیکین، سنبهها و قالبهای دقیق را به عنوان سناریوهای کاربردی معمول برای این دسته از ماشینها فهرست میکند.
در این حالت، خریدار باید موارد زیر را ارزیابی کند:
جنس قطعه.
ضخامت.
پیچیدگی پروفایل.
تحمل مورد نیاز.
پرداخت لبه.
تعداد قطعات در هر دسته.
نیاز به برش پروفیل به صورت مکرر.
ظرفیت مخزن کار.
نوع سیم و تنظیمات فرآیند.
توانایی برنامه نویسی اپراتور
این نوع مورد همچنین نشان میدهد که چرا باید با دستگاه EDM سیمی به عنوان یک تجهیزات فرآیند دقیق به جای یک تجهیزات برش معمولی رفتار کرد.
خریداران چگونه باید یک تامینکننده را انتخاب کنند؟
انتخاب یک تامینکننده برای دستگاه EDM سیمی فقط به مشخصات تجهیزات مربوط نمیشود، بلکه به این نیز بستگی دارد که آیا تامینکننده میتواند خانواده قطعات خریدار و محدودیتهای تولید را درک کند یا خیر.
یک تأمینکننده خوب باید نقشهها، گریدهای مواد، تلرانسهای هدف و اهداف فرآیند را درخواست کند. صفحه چیکین توصیه میکند که خریداران فایلهای نقشه، گریدهای مواد و تلرانسهای هدف را به اشتراک بگذارند تا تأمینکننده بتواند تنظیمات مناسب را توصیه کند. همچنین میگوید کارگاههایی که فرزکاری CNC را با EDM ترکیب میکنند، باید قبل از خرید مشخص کنند که کدام عملیات روی هر دستگاه انجام خواهد شد.
یک تأمینکننده قابل اعتماد باید به پاسخ موارد زیر کمک کند:
کدام قطعات باید اول فرزکاری شوند؟
کدام ویژگیها باید توسط سیم EDM بریده شوند؟
چه محدودیتهای مادی اعمال میشود؟
چه دقت و پرداختی واقعبینانه است؟
چه نوع سیم و پارامترهایی مناسب است؟
چه پوشش کاری مورد نیاز است؟
چقدر تعمیر و نگهداری مورد نیاز است؟
چه قطعات یدکی باید در انبار موجود باشد؟
چه آموزشهایی در دسترس است؟
آیا میتوان قبل از سفارش، برش نمونه انجام داد؟
تأمینکنندهی مناسب فقط یک دستگاه نمیفروشد، بلکه به کارخانه کمک میکند تا از عدم تطابق فرآیند جلوگیری کند.
خریداران باید از چه اشتباهاتی اجتناب کنند؟
اولین اشتباه این است که به دلیل عبارت URL، فرض میشود این دستگاه برای اکریلیک است. خود صفحه، یک سیستم CNC wire EDM را برای برش فلز رسانا توصیف میکند و به وضوح آن را از دستگاههای برش CNC اکریلیک متمایز میکند.
اشتباه دوم مقایسه مستقیم EDM سیمی با روتر CNC است. این دستگاهها مواد و اهداف فرآیندی متفاوتی را ارائه میدهند.
اشتباه سوم، انتخاب بر اساس قیمت قبل از تأیید سازگاری مواد است. اگر ماده رسانا نباشد، EDM سیمی فرآیند صحیحی نیست.
چهارمین اشتباه، نادیده گرفتن بقیه مراحل کار است. فرزکاری، عملیات حرارتی، فیکسچرینگ، برش EDM، بازرسی و پرداخت نهایی، همگی ممکن است بخشی از برنامه تولید باشند.
اشتباه پنجم، درخواست نکردن برش نمونه است. در این صفحه آمده است که پرداخت سطح، وضعیت لبه و دقت به تنظیمات، نوع سیم، پارامترهای ماشینکاری، جنس قطعه کار و برنامه نویسی اپراتور بستگی دارد. این بدان معناست که آزمایش نمونه یکی از ایمنترین راهها برای تأیید مناسب بودن است.
ششمین اشتباه، نادیده گرفتن تعمیر و نگهداری است. وضعیت هدایت سیم، مدیریت سیال، فیلتراسیون و نحوهی کار با سیم، همگی بر عملکرد بلندمدت تأثیر میگذارند.
چه زمانی این دستگاه مناسب است؟
این دستگاه برای مواقعی که کارخانه به موارد زیر نیاز دارد، مناسب است:
برش فلزات رسانا.
ماشینکاری دقیق و ظریف خطوط منحنی.
لبههای بدون پلیسه.
پروفیلهای داخلی تیز.
اسلاتهای باریک.
درجهای قالب دقیق.
اجزای ابزار و قالب.
مشت میزند و میمیرد.
قطعات دقیق هوافضا یا خودرو.
هندسه نهایی پس از فرزکاری.
عملیات EDM کنترلشده و محصور.
وقتی کارخانه عمدتاً به موارد زیر نیاز دارد، این روش مناسب نیست:
برش اکریلیک.
حکاکی روی چوب.
مسیریابی پلاستیکی.
حکاکی روی مواد نرم با حجم زیاد.
ماشینکاری کامپوزیت غیر رسانا
برش ورق ساده و کم هزینه.
این تحلیل صادقانهی تناسب به خریدار کمک میکند تا از خرید بیش از حد یا خرید فرآیند اشتباه جلوگیری کند.
سوالات متداول
آیا این دستگاه، دستگاه برش CNC اکریلیک است؟
خیر. در صفحه محصول آمده است که دستگاه شرح داده شده یک سیستم CNC Wire EDM است که برای برش فلزات رسانا در نظر گرفته شده است، نه پلاستیک یا مواد نرم نارسانا.
دستگاه برش سیم CNC برای چه مواردی استفاده میشود؟
دستگاه EDM سیمی برای فلزات رسانا، پروفیلهای پیچیده، جزئیات ظریف، هندسه داخلی، گوشههای تیز، شیارهای باریک و برش بدون پلیسه که در آنها نیروی برش مستقیم باید به حداقل برسد، استفاده میشود.
تفاوت EDM سیمی با فرزکاری CNC چیست؟
فرزکاری CNC مواد را با یک ابزار برش چرخان برمیدارد. EDM سیمی مواد را از طریق تخلیه الکتریکی با استفاده از یک الکترود سیمی نازک و مایع دیالکتریک برمیدارد. این امر آن را برای مواد رسانای سخت و هندسههای دقیق مفید میکند.
چه صنایعی میتوانند از این نوع دستگاه استفاده کنند؟
موارد استفاده معمول شامل ساخت ابزار و قالب، قالبهای قالبگیری، پانچهای دقیق، قالبها، قطعات هوافضا، قطعات خودرو و سایر قطعات فلزی دقیق که نیاز به برش بدون پلیسه دارند، میشود.
خریداران قبل از سفارش باید چه مواردی را تأیید کنند؟
خریداران باید پوشش کاری، برد حرکتی، قابلیت استفاده از کنترل، پایداری جابجایی سیم، دسترسی به تعمیر و نگهداری، فیلتراسیون، مدیریت مایع خنککننده، گزینههای اتوماسیون، در دسترس بودن قطعات یدکی و نتایج برش نمونه را تأیید کنند.
چرا خریداران باید قبل از خرید، نقشهها را ارسال کنند؟
نقشهها، درجهبندی مواد و تلرانسهای هدف به تأمینکننده کمک میکند تا تعیین کند که آیا EDM سیمی مناسب است و چه پیکربندی مورد نیاز است. صفحه چیکین توصیه میکند قبل از خرید، این اطلاعات را به اشتراک بگذارید.
نتیجهگیری
فرزکاری CNC همچنان یکی از مفیدترین فرآیندها در تولید دقیق است، اما هر مشکل هندسی را حل نمیکند. هنگامی که قطعات به گوشههای داخلی تیز، شیارهای باریک، پروفیلهای فلزی رسانای پیچیده، لبههای بدون پلیسه یا برش کم نیرو نیاز دارند، یک دستگاه CNC Wire EDM میتواند به یک شریک ارزشمند برای فرزکاری تبدیل شود.
صفحه محصول Chikin CNC این تجهیزات را به عنوان یک سیستم EDM سیمی CNC صنعتی محصور با محفظه برش محافظتشده، مجموعه تغذیه و هدایت سیم، حامل کابل، سر ماشینکاری، مخزن کار و کنسول کنترل جداگانه نمایشگر و صفحه کلید توصیف میکند. این صفحه بر برش فلزات رسانا، پروفیلهای پیچیده، جزئیات دقیق، عملیات محصور و کاربردهای معمول مانند ساخت ابزار و قالب، درج قالب، پانچ، قالب، قطعات هوافضا، قطعات خودرو و فلزکاری دقیق تأکید دارد.
برای خریداران B2B، مهمترین گام، خواندن صحیح دستهبندی دستگاه است. علیرغم عبارت مرتبط با اکریلیک در URL، محتوای صفحه از این دستگاه به عنوان تجهیزات EDM سیمی برای قطعات دقیق فلز رسانا پشتیبانی میکند، نه به عنوان تجهیزات برش اکریلیک. امنترین فرآیند خرید واضح است: جنس قطعه را تعریف کنید، هندسه را بررسی کنید، تصمیم بگیرید کدام عملیات مربوط به فرزکاری و کدام مربوط به EDM است، نمونههای فرآیند را درخواست کنید و قبل از مقایسه قیمت، پیکربندی دستگاه را با تامینکننده تأیید کنید.
یک گردش کار هماهنگ فرزکاری CNC و EDM سیمی میتواند به تولیدکنندگان قطعات دقیق کمک کند تا محدودیتهای فرآیند را کاهش دهند، کیفیت لبه را بهبود بخشند و هندسه پیچیده فلز را با اطمینان بیشتری تکمیل کنند.