






Una broca de enrutador se rompe antes de lo esperado. El operador la reemplaza y la siguiente tabla todavía tiene un borde rugoso. O un taladro pequeño produce algunos agujeros de gran tamaño aunque el programa, la altura de la pila y el proveedor de herramientas no hayan cambiado. Es tentador decir que el cortador está defectuoso. Antes de cambiar el avance o echarle la culpa a los rodamientos, fíjese en la interfaz que sujeta la herramienta. Una fibra, un anillo de resina o una muesca en un collar pueden cambiar la forma en que se sujeta un vástago pequeño.
Esta es la razón cotidiana para tomar limpieza de la pinza del husillo de pcb en serio. En el banco, la pregunta útil es si un depósito mantenía abierto un segmento o si la propia pieza ha perdido su agarre. Fotografíe el depósito antes de retirarlo, luego repita la misma medición de desviación con el mismo vástago de referencia. Si nada cambia, mire más allá del collarín: un eje doblado, un cojinete cansado, un panel en movimiento o una cortadora inadecuada no quedarán sanos porque el orificio esté limpio.
El siguiente procedimiento tiene en cuenta deliberadamente el sistema. Las máquinas de PCB utilizan diferentes disposiciones de agarre: un collar de resorte y una tuerca extraíbles, un cartucho de cambio automático de herramientas, un mecanismo de agarre directo o un conjunto de alta velocidad específico del proveedor. No todos los husillos utilizan una pinza ER. En un cabezal de perforación, la abrazadera puede retirarse mientras el conjunto de cojinete de aire está sellado; un cabezal de fresado a su lado puede utilizar una tuerca y una llave independientes. Anote ambos modelos de husillo antes de buscar disolvente o una herramienta de servicio. Esta guía proporciona la orden de inspección, mientras que el manual del modelo proporciona el método de eliminación permitido y los límites.

Respuesta rápida: ¿Qué debe hacer un técnico primero?
Detenga la máquina de manera segura, registre la herramienta y el trabajo e inspeccione el vástago antes de alterar la configuración. Retire el collar únicamente mediante el método del fabricante. Limpie las superficies de contacto accesibles con materiales aprobados, inspeccione con buena luz, instale una herramienta verificada en el saliente documentado y mida el descentramiento en un punto de calibre repetible. Si un collar limpio y ensamblado correctamente aún se desliza o no alcanza el límite documentado, compárelo con un reemplazo en buen estado. Si la lectura sigue siendo alta, investigue el soporte, el cono, el eje y los cojinetes en lugar de reemplazar las pinzas repetidamente.
El orden del diagnóstico importa. Limpiar una parte sucia antes de fotografiar una marca de deslizamiento destruye evidencia útil. Cambiar la pinza, la broca, la velocidad del husillo y el dispositivo, todo al mismo tiempo, hace que una placa de prueba atractiva sea difícil de interpretar. Mantenga el proceso controlado para que el siguiente turno sepa qué resolvió realmente el problema.
1. Por qué un pequeño error en la pinza tiene un gran efecto en la PCB
Una pinza mantiene el vástago cilíndrico cerca del eje del husillo. Sus ranuras de resorte permiten que la superficie de sujeción se cierre alrededor del vástago cuando el soporte o actuador correspondiente aplica fuerza. Una fibra compactada en una ranura deja un pequeño espacio en ese lado del orificio; una inserción de vástago corto le da al contacto restante menos área para agarrar. Cualquiera de las fallas puede hacer que un cortador nuevo y afilado trace un camino más ancho de lo que exige el programa.
El efecto es especialmente visible con taladros de PCB pequeños. Un pequeño error radial es una fracción significativa del diámetro de un microtaladro. Un labio de corte puede soportar más trabajo que el otro, mientras que el tamaño del orificio, la condición de la pared y la vida útil de la broca cambian. Durante el fresado, la excentricidad hace que una flauta reciba una viruta más pesada; el otro puede frotarse. El operador puede ver marcas repetidas en la pared, rebabas, decoloración por calor o cambios frecuentes de brocas. Esos resultados también pueden provenir de la alimentación, la extracción y el soporte de los accesorios, por lo tanto, utilice la verificación de la pinza como parte de una investigación más amplia del proceso.
La guía pública de CHIKIN para Bordes rugosos enrutados de PCB enumera específicamente superficies de portabrocas sucias, tamaño de portabrocas incorrecto, apriete excesivo y daños en el portaherramientas entre los posibles contribuyentes al descentramiento. Sus páginas de equipos de perforación y fresado también describen la detección de herramientas y el cambio automático de herramientas en modelos seleccionados. Estas características apoyan el control de procesos; no le dicen que todos los modelos tienen el mismo collar o procedimiento de servicio. Solicite el plano específico del husillo junto con el presupuesto de la máquina.
2. Identifique el soporte antes de elegir un método de limpieza
Comience con las dos placas de identificación, no con una fotografía en línea. Coloque el número de serie de la máquina y el modelo del husillo en la orden de trabajo, seguido de la marca del portaherramientas, el orificio, el cono, la tuerca o la interfaz de la barra de tiro y la revisión. Fotografíe la nariz antes de desmontarla y coloque la parte extraída junto a su etiqueta. Una marca ilegible es un motivo para consultar la lista de materiales original, no un motivo para adivinar a partir del número de espacios.
Un conjunto estilo ER puede tener un collar atrapado en una tuerca antes de la instalación. Una pinza de perforación de PCB patentada puede utilizar una disposición de retención diferente y requerir una herramienta de servicio. Se puede acoplar un collar en un husillo de alta velocidad a un conjunto giratorio equilibrado. Los pasos correctos para un tipo pueden dañar al otro. No saque un collarín con un destornillador, ni lo suelte con un martillo ni lo sustituya por una tuerca conocida porque las roscas parecen encajar.
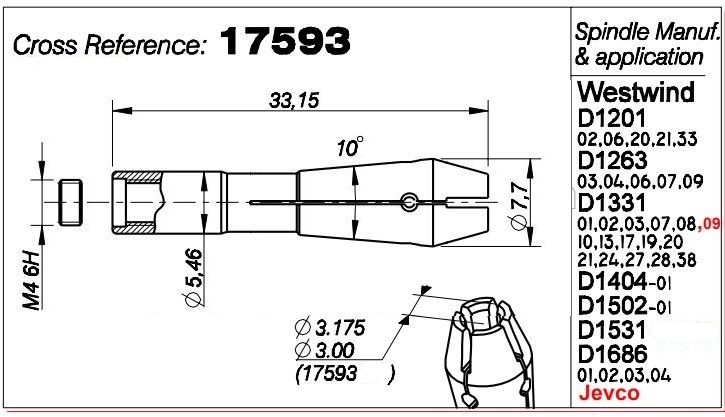
CHIKIN enumera un Pinza de 3,175 CHK y un 17593 recambio husillo-pinza en su sitio público. Esos listados ayudan a los compradores a iniciar una conversación adecuada, pero sus páginas advierten que la apariencia por sí sola no establece el estándar exacto o la compatibilidad. Una dimensión del vástago de 3,175 mm no demuestra que el cono exterior, la longitud total, la geometría de la ranura o el actuador sean correctos. Haga coincidir la pieza instalada y solicite a CHIKIN que confirme con el modelo de husillo antes de la compra.
3. Haga que la máquina sea segura y conserve la evidencia
Siga el procedimiento de bloqueo y servicio del husillo de la planta. Detener la rotación, aislar las fuentes de energía requeridas por el manual de la máquina y esperar a que la herramienta y el husillo se detengan por completo. Un husillo silencioso no significa un cambiador de herramientas silencioso: un eje o una barra de tracción neumática aún pueden moverse. El técnico debe tener en cuenta el aire almacenado, la presión hidráulica y la energía eléctrica según el procedimiento del sitio antes de abrir la nariz. Deje el ATC y los componentes internos del husillo al personal capacitado para ese modelo.
Registre el número de máquina, la posición del cabezal, el modelo del husillo, las horas si están disponibles, la identificación de la herramienta, el diámetro del vástago, la pieza del soporte, la revisión del programa, el material de la placa, el cambio y el defecto observado. Guarde un panel de muestra y fotografíe el vástago de la herramienta antes de limpiarlo. Una banda pulida, un rasguño axial o una marca de desgaste oscura pueden indicar un deslizamiento o un contacto deficiente. Una broca rota por sí sola no establece la causa; registrar cuándo y dónde falló.
Coloque una bandeja limpia y cubierta para las piezas retiradas. Mantenga separados el collar, la tuerca, el resorte, el espaciador y la herramienta de cada cabezal. No mezcle componentes de varios cabezales para ahorrar tiempo. Una tuerca mal colocada o una revisión ligeramente diferente pueden crear un nuevo problema de descentramiento que no existía antes de la inspección.
4. Retire y limpie el collar en una secuencia controlada
Suelte la herramienta utilizando el actuador o la llave especificados. Sosténgalo de modo que un taladro afilado no pueda caer sobre la mesa o romperse dentro de la nariz. Retire el collar y la tuerca asociada solo si las instrucciones de servicio permiten que el operador lo retire. Si la unidad es un cartucho sellado o el manual requiere servicio de fábrica, deténgase allí y organice el procedimiento autorizado. Nunca desmonte la pila de cojinetes de un husillo de alta velocidad como parte de la limpieza de rutina del portaherramientas.
Primero elimine el polvo de PCB suelto con una aspiradora aprobada o un cepillo suave que no desprenda pelo. Utilice un paño sin pelusa para el vástago de la herramienta y las superficies de asiento accesibles. Consulte la hoja de servicio antes de la limpieza en húmedo: debe indicar el líquido, las superficies que puede tocar y si la empuñadura debe estar seca en el momento del montaje. Dele tiempo a cualquier limpiador aprobado para que se evapore. Un aerosol de uso general o un aceite penetrante pueden humedecer un sello, cambiar la fricción en el orificio o dejar una película que atrapa la siguiente carga de polvo. Nunca inunde la punta del husillo.
Preste atención a las aberturas y al orificio interior. La resina y la fibra de vidrio pueden acumularse en una ranura, evitando una compresión uniforme. Limpie la superficie de contacto del cono y la tuerca o del actuador solo de la manera especificada para ese diseño. No raspe el cono de precisión con una púa de acero ni pula una mancha con papel abrasivo. La eliminación de material cambia la geometría. Si un depósito no se puede eliminar sin fuerza, fotografíelo y pregunte al proveedor cómo proceder.
No apunte la pistola de aire comprimido hacia la punta del husillo. A menos que la hoja de servicio especifique una presión y una dirección, ese chorro puede mover la fibra de vidrio hacia el interior del sello en lugar de sacarla de la máquina. Verifique el suministro de aire de purga incorporado en el punto especificado; no sustituye el soplo en la abrazadera. Debajo de una lámpara, el orificio y las ranuras no deben mostrar restos de partículas ni fibras de limpieza.
5. Inspeccione si hay desgaste, daños y agarre deficiente del portaherramientas del husillo
Inspeccione el collar bajo luz brillante y uniforme y con un aumento adecuado para la pieza. Mire a lo largo de cada ranura en busca de una grieta que se extienda desde un extremo o una esquina afilada. Observe el orificio en busca de rayas, una zona de contacto brillante de un lado, una rebaba elevada, corrosión, partículas incrustadas o un cambio en la textura de la superficie. Inspeccione el cono exterior, la superficie de acoplamiento trasera, la tuerca y las roscas para detectar rozaduras o contacto desigual. Éste es el significado práctico de desgaste de la pinza del husillo inspección, no simplemente comprobar si una pieza todavía luce brillante. Utilice los criterios de desgaste del fabricante cuando estén disponibles; una fotografía de una pieza nueva es sólo una ayuda de comparación.
Compruebe también el vástago de la herramienta. Un collar desgastado puede dejar marcas de deslizamiento repetitivas, pero un vástago de tamaño insuficiente, rayado, aceitoso o no cilíndrico puede producir el mismo síntoma. Verifique que el vástago tenga el diámetro previsto para ese collar exacto. No sujete una transición, una ranura o una parte no aprobada de la herramienta. Mantener la inserción y sobresaliente mínimos especificados; una herramienta expuesta durante mucho tiempo aumenta la deflexión y puede hacer que un collar sano parezca defectuoso.
Grietas visibles, ranuras distorsionadas, roscas dañadas, un cono con rebabas o una herramienta que se puede tirar o girar cuando debería estar segura son razones para dejar de usar el conjunto en espera de la orientación del fabricante. No doble los segmentos hacia atrás, no muela el orificio ni utilice torsión adicional para enmascarar un agarre deficiente. Ese enfoque puede posponer un resbalón en un trabajo y dañar el husillo en el siguiente.
6. Mida el descentramiento de la pinza del husillo sin confundir las fuentes
El término Desviación del collarín del husillo describe una medición del sistema, no un certificado de que la pinza por sí sola es buena o mala. Combina el eje del husillo, la punta o el cono, la pinza, la tuerca o el actuador, el vástago de la herramienta, la inserción y la configuración del calibre. Mida un vástago de referencia o una barra de prueba limpios y en buen estado a la distancia definida desde la cara del collarín. La lectura de un indicador de carátula en la punta de un cortador largo no se puede comparar de manera justa con una clavija de referencia corta cerca de la punta.
Siga el método de medición estática del fabricante del husillo. Utilice un indicador calibrado con resolución adecuada, móntelo rígidamente y gire el conjunto manualmente sólo cuando el manual lo permita. Nunca toque una herramienta giratoria con un indicador. Registre el descentramiento total indicado, la ubicación del calibre, el diámetro de referencia, la profundidad de inserción y la orientación. Repita la medición después de volver a colocar la misma pieza de referencia. Si una herramienta está doblada, la lectura puede cambiar cuando la herramienta se gira con respecto al collar.
Mida en dos puntos si el procedimiento de servicio lo permite: cerca del soporte y en la proyección especificada. Un cambio mayor con la distancia puede revelar un error de asiento en ángulo o un vástago doblado. Si un collar de repuesto limpio reduce la lectura en condiciones idénticas, el collar retirado está implicado. Si ambas pinzas dan una lectura alta similar, inspeccione la tuerca, el cono del soporte, el eje del husillo y el estado del cojinete. No infiera una falla en el rodamiento únicamente a partir de la lectura de la punta de la herramienta.
Evite publicar un límite de micrómetro universal. La cifra aceptable depende del diámetro de la herramienta, el punto de calibración, la especificación del husillo y la tolerancia del proceso. La hoja de aceptación del proveedor del husillo y un cupón de referencia calificado deben definir sus límites de alerta y parada. Una lectura puede satisfacer una especificación amplia del soporte y aún así ser inaceptable para un taladro de PCB muy pequeño.
7. Limpiar, reutilizar o reemplazar: una tabla de decisiones
| Encontrar después de la limpieza | Acción inmediata | Pruebas para registrar | Condición de liberación |
|---|---|---|---|
| Polvo removible ligero; sin daños; agotamiento dentro del límite documentado | Volver a montar y probar | Fotografías de antes/después, lectura de calibre, identificación de herramienta | Cupón de referencia y pase de cheque de retención. |
| Depósito de resina en una hendidura; sin grieta visible | Utilice un método de limpieza aprobado y luego vuelva a medir | Ubicación del depósito, método de limpieza, repetición de lectura. | Agarre estable y descentramiento aceptable después de repetir la instalación |
| Pulido unilateral o marcas deslizantes | Verifique el tamaño del vástago, la inserción, la fuerza del actuador y el cono | Marcas de herramientas, dimensiones, ajuste de sujeción. | Causa raíz corregida y cupón aprobado |
| Grietas, segmentos doblados, rebabas, picaduras de corrosión o roscas dañadas | Retirar del servicio; reemplazar pieza compatible | Número de pieza, fotografías, historial de fallas. | Reemplazo aprobado instalado y verificado. |
| Alto descentramiento con dos pinzas limpias y verificadas | Escalar más allá del collar | Método de calibre, ID de dos partes, lecturas | Investigación del husillo/soporte completada |
| Desviación aceptable pero el borde de la tabla aún es áspero | Continuar proceso de diagnóstico | Cortador, fijación, alimentación, extracción, material de tablero. | La muestra de producción cumple con los criterios de calidad. |
Esta tabla es una herramienta de clasificación. No reemplaza los límites de defectos de la máquina. Registre la decisión para que en un turno posterior no se reinstale un collar rechazado porque luce limpio después del almacenamiento.
8. Reemplazo del collarín de la máquina de PCB: el ajuste importa más que la apariencia
Realice su pedido por el número de pieza original y la revisión exacta del husillo o del soporte siempre que sea posible. Confirme el diámetro o rango de agarre interior, la longitud y el cono exterior, la característica de enganche trasero, la configuración de la ranura, la compatibilidad de la tuerca o del actuador, el equilibrio o la clasificación de velocidad, si se especifica, y cualquier componente compatible con el proveedor. Compruebe si se debe sustituir una tuerca, un resorte, una junta o un cartucho de cambio de herramienta junto con la pinza. Una fotografía similar no puede responder a estas preguntas.
Para reemplazo del collarín de la máquina PCB , una RFQ útil comienza con las placas de identificación de la máquina y del husillo, luego muestra la marca de la pieza eliminada junto a una escala e incluye el número de pedido o dibujo original. Agregue una nota si la herramienta golpeó un accesorio; una colisión puede marcar tanto la punta del husillo como la pinza. Haga que el proveedor identifique la pieza propuesta exacta, indique si es original o equivalente y especifique cómo se verificará el ajuste y la desviación al recibirla.
En el banco, coloque las pinzas viejas y nuevas al lado del dibujo. Compare la marca, la longitud total, el acoplamiento trasero, el perfil de la punta y el patrón de ranura antes de acercarse al eje. Guarde el embalaje y el certificado de la pieza nueva junto con la tarjeta de trabajo. Si una característica no está de acuerdo, ponga la parte en cuarentena para su aclaración; probarlo en un husillo costoso es una mala manera de descubrir la diferencia.
El orden de montaje es específico del diseño. Para un soporte estilo ER, es posible que sea necesario que el collar se enganche correctamente a la tuerca antes de montarla; para otro husillo, es posible que esa instrucción no se aplique en absoluto. Coloque la llave y el ajuste de torsión del manual de este soporte en la tarjeta de trabajo para que el próximo técnico pueda repetir la instalación. Un collar vacío y un trozo de tubo en la llave no son una prueba de retención. A menos que el fabricante indique lo contrario, no apriete sin el vástago de herramienta especificado ni utilice palanca adicional para ocultar una empuñadura desgastada.
9. Verificar la retención, el agotamiento y la primera muestra de PCB
Después del montaje, confirme que el actuador de cambio de herramienta informe el estado esperado y que la herramienta se retenga de acuerdo con el método aprobado. Mantenga las manos alejadas de la trayectoria giratoria. Verifique si hay interferencia entre la herramienta, el pie de presión, el accesorio y la pieza de trabajo en el punto saliente programado. Una pinza de repuesto puede cambiar la posición del asiento lo suficiente como para requerir una calibración de la longitud de la herramienta incluso cuando nominalmente sea la misma pieza.
Mida el descentramiento estático en el mismo punto y con el mismo vástago de referencia utilizado para la lectura previa al cambio. Realice las comprobaciones de velocidad normal y baja permitidas por el fabricante y esté atento a alarmas, ruidos inesperados, vibraciones o aumentos de temperatura. No libere inmediatamente un lote completo basándose en un giro suave y sin carga. Ejecute un cupón representativo con la geometría real del taladro o enrutador y la pila de tablas.
Para perforar, inspeccione el diámetro del orificio, la posición, las rebabas, la condición de entrada/salida y el desgaste de la herramienta con una muestra útil. Para el fresado, compare el acabado de los bordes, las marcas de las paredes, la precisión dimensional, las rebabas y si el cortador permanece en la posición prevista. Guarde el cupón y registre los criterios de aceptación. Si la lectura mejora pero la placa no, investigue los avances, la fijación, la extracción, la geometría de la herramienta y la alineación del programa antes de pedir más pinzas.
Libere la máquina sólo después de que el responsable de mantenimiento o el propietario de calidad designado firme el resultado. El registro debe incluir los ID de las piezas nuevas y antiguas, el motivo del cambio, el método, el resultado del medidor, el resultado de la placa de prueba y la fecha. Esto crea una base para el siguiente ciclo de limpieza.
10. Un programa práctico de mantenimiento de las pinzas
| Cuando | Controlar | Registro | escalar cuando |
|---|---|---|---|
| Cada cambio de herramienta | Inspeccione el vástago y el área de agarre expuesta; confirmar asiento | ID de herramienta, marcas anormales | La herramienta resbala o queda atrapada una viruta |
| cada turno | Escuche si hay cambios en el sonido de corte y verifique los defectos de la tabla. | Jefe, puesto, ubicación del defecto | El defecto se repite con un cortador verificado. |
| Limpieza planificada | Retire y limpie sólo según lo permita el manual. | ID de pieza, método, fotografías. | El depósito persiste o una ranura está dañada |
| Medición periódica | Verifique el descentramiento con el vástago de referencia y el punto de calibración | TIR, punto, proyección de herramienta, temperatura | Se excede el límite de tendencia o proceso documentado |
| Después de un accidente o herramienta rota | Inspeccionar la pinza, el soporte, el cono y la punta del husillo. | Incidente, fotos, resultados de pruebas. | Restos de daños visibles o alto descentramiento |
| Después del reemplazo | Retención de cheques, agotamiento y cupón representativo | Nueva identificación de pieza, aprobación de aceptación | Cualquier prueba falla |
No convierta esta tabla en un intervalo fijo arbitrario. Un taller de prototipos de alta mezcla puede realizar muchos cambios manuales; una máquina de producción de cuatro cabezales puede acumular horas rápidamente con una receta estable. El polvo, el tipo de laminado, la extracción, el tamaño de la herramienta, los turnos y el historial de accidentes cambian la carga. Establezca la frecuencia según los requisitos del fabricante y su propia tendencia. CHIKIN incluye la limpieza del soporte en su discusión sobre mantenimiento de pinza . Resumen publicado de portaherramientas de HAIMER también identifica el control y la limpieza de las pinzas como cuidados normales para los portapinzas mecánicos, mientras que sus valores específicos del producto no pueden transferirse simplemente a un husillo de PCB.
11. Errores comunes que crean un segundo problema
El primer error es soplar polvo por la nariz con aire comprimido sin restricciones. El segundo es usar papel abrasivo para hacer que un cono de precisión luzca brillante. Ambos pueden hacer que un ensamblaje superficialmente limpio sea menos preciso. Un tercero rocía aceite sobre el orificio de agarre sin consultar el manual; Algunos sistemas necesitan una superficie de contacto seca y el exceso de lubricante puede alterar la retención o acumular residuos.
Otro error es suponer que cualquier collarín marcado con el tamaño de vástago correcto encajará. El agujero es sólo una dimensión. Un cono, una longitud, una tuerca o una característica de retención que no coincidan pueden sujetarse de manera desigual o no liberarse. Mezclar una tuerca desgastada con una pinza nueva también puede ocultar la fuente de un cambio de descentramiento. Trate al soporte como un conjunto, pero cambie y documente una variable a la vez durante el diagnóstico.
Finalmente, no utilices la herramienta en sí como implemento de limpieza. Girar un vástago de carburo afilado contra un orificio contaminado puede rayar ambos. No mida el descentramiento en una ubicación arbitraria y compare el resultado con un número de catálogo tomado en una proyección diferente. Y no apruebe un reemplazo de pinza únicamente porque el eje suena más silencioso: la respuesta final es el ensamblaje medido y la muestra de PCB aceptada.
12. Cómo separar los problemas de las pinzas de otras fallas de la máquina
Si un defecto sigue a un cortador entre las cabezas, sospeche del cortador o de su vástago. Si permanece en un husillo con dos cortadores y pinzas verificados, investigue la punta, el actuador, los cojinetes, el control de velocidad o el sistema de movimiento. Si aparece solo en una posición del panel, inspeccione el accesorio y el soporte del tablero. Si aparece después de llenar el filtro, verifique la extracción antes de descartar el collar. Un buen diagnóstico rastrea qué variable sigue el defecto.
En una estación de perforación, observe el patrón de orificios y los orificios aislados. Un diámetro de broca incorrecto crea un error de tamaño constante; una broca mal sujeta puede producir dispersión, rotura o desgaste que se acelera a lo largo del recorrido. Al enrutar, compare secciones rectas, esquinas y ranuras. Cuando el borde áspero aparece solo a través de un espacio en el accesorio, pruebe el soporte del panel antes de reemplazar la abrazadera. Cuando aparezca a la misma velocidad del eje en paneles bien soportados, capture un rastro de vibración y compárelo con la línea de base.
Si el husillo ha sido reparado recientemente o se estrelló, tome una lectura separada del eje o de la punta según el método de servicio aprobado. Un collar nuevo no puede hacer que un cono dañado sea concéntrico. Por el contrario, un collar limpio que solucione el problema no debería provocar un reemplazo innecesario del rodamiento. CHIKIN Guía de desgaste de brocas enrutadoras de PCB recomienda una herramienta de referencia, un soporte limpio, una verificación de descentramiento y una muestra representativa antes de atribuir cada borde áspero a la vida útil del cortador.
13. Lista de verificación de adquisiciones para un paquete de pinza de repuesto
La solicitud de compra debe nombrar el equipo y el trabajo de verificación, no solo una descripción de la pieza. Incluir:
- Modelo y número de serie de la máquina, fabricante y modelo del husillo, posición del cabezal y revisión del soporte o ATC.
- Marcado y fotografía originales del portaherramientas, tamaño del orificio, tolerancia del vástago de la herramienta, geometría exterior y cualquier dibujo disponible.
- Piezas de tuerca, actuador, resorte, sello o cartucho que deben permanecer en un conjunto coincidente.
- Materiales de limpieza aprobados, herramienta de servicio, método de apriete e información de torque del manual correcto.
- Cantidad de repuesto requerida por cabezal, plazo de entrega, embalaje y trazabilidad hasta un número de pieza solicitado.
- Punto y método de aceptación de agotamiento, verificación de retención y criterios de cupón de producción.
- Quién realiza la instalación, quién aprueba el reinicio y qué soporte está disponible si la prueba falla.
Para una máquina multihusillo, confirme si cada cabezal utiliza la misma pieza y revisión. Las carcasas de apariencia idéntica pueden ocultar un eje diferente o una modificación. Si una fábrica está comprando una nueva plataforma de perforación y fresado, solicite al proveedor que incluya pinzas consumibles y requisitos de servicio de soporte en la cotización. Un repuesto que pueda identificarse e instalarse correctamente vale más que una vaga promesa de soporte rápido para las piezas.
Ofertas CHIKIN Configuraciones de máquinas perforadoras y fresadoras de PCB con múltiples cabezales y funciones de gestión de herramientas en modelos seleccionados. Las páginas públicas son puntos de partida útiles para la discusión de aplicaciones, pero los límites finales de diseño y mantenimiento de la pinza pertenecen a la documentación específica de la máquina. Solicite una prueba de muestra con la placa prevista, los diámetros de las herramientas y los criterios de calidad antes de tratar una configuración como aprobada.
14. Preguntas del banco de mantenimiento
El collar todavía está instalado. ¿Qué puedo limpiar de forma segura?
Sólo las superficies accesibles, y sólo si el manual permite ese método. Es posible que sea necesario retirar con autorización el polvo atrapado dentro de las ranuras o detrás de una tuerca. No empuje los residuos más profundamente en el eje con un cepillo o chorro de aire. Si el collar forma parte de un cartucho sellado, siga su proceso de servicio.
¿La limpieza siempre restaura el descentramiento de la pinza del husillo?
No. Puede eliminar la contaminación que impide un asiento adecuado. No puede reparar un segmento agrietado, un cono deformado, una herramienta doblada, un soporte dañado o un problema con el eje del husillo. Mida antes y después con el mismo punto de referencia y calibre.
El orificio está limpio. ¿Qué defectos significan todavía la jubilación?
No vuelva a poner en producción una ranura agrietada o un segmento doblado. Lo mismo se aplica a roscas dañadas, un cono con rebaba levantada, agarre que se desliza con un vástago verificado o descentramiento que aún excede el límite documentado después de volver a asentarlo. Fotografíe el defecto y compárelo con los criterios de rechazo del fabricante antes de que la pieza vieja vaya al contenedor de chatarra.
Ambos mangos de herramientas son de 3,175 mm. ¿Son sus pinzas intercambiables?
No. El tamaño del vástago no identifica la geometría exterior, el compromiso, la tuerca, el equilibrio ni el husillo compatible. Haga coincidir la pieza precisa con la máquina y solicite una confirmación de ajuste por escrito cuando el número original sea incierto.
¿Debo apretar más una herramienta deslizante?
No. Marque la profundidad de agarre del vástago actual y verifique su diámetro y superficie, luego inspeccione la suciedad, el desgaste y la configuración del actuador. Una mayor fuerza puede aplastar una pinza ya deformada o magullar al portaherramientas; no prueba que el eje de corte esté centrado.
El número de pieza es ilegible. ¿Qué debe recibir el proveedor?
Envíe los identificadores de la máquina y del husillo, la marca de la pinza retirada, fotografías, dimensiones del plano aprobado, el tamaño del vástago de la herramienta, el síntoma de falla y las mediciones de descentramiento realizadas con una referencia conocida. Estos detalles reducen el riesgo de un sustituto visualmente similar pero incompatible.
Conclusión: Verifique el sistema completo de portaherramientas
El ciclo de mantenimiento útil es simple en concepto: preservar la evidencia, hacer que la máquina sea segura, identificar el soporte, limpiar solo mediante el método especificado, inspeccionar cada superficie de agarre y medir el sistema ensamblado bajo una configuración repetible. Reemplace una pinza dañada o incompatible y luego pruebe el resultado con una herramienta de referencia y una muestra de PCB real. Una apariencia limpia no es la prueba de aceptación; la retención estable, el descentramiento medido y la calidad de la placa lo son.
Para una cotización o una revisión de servicio, comparta el modelo de husillo, la marca actual del portaherramientas, los tamaños de las herramientas, el material y el espesor de la placa, una fotografía del defecto y el registro de mediciones. Esto le da a CHIKIN un punto de partida útil para discutir un reemplazo compatible o una configuración de la máquina sin tener que adivinar el diámetro nominal del orificio.
Solicite una revisión del ajuste y mantenimiento del collarín del husillo de PCB
Si la pieza nueva no restaura el borde o el orificio, envíe las lecturas de antes y después con la herramienta de referencia, el soporte y el accesorio identificados. Esos resultados emparejados muestran si la falla permaneció en el husillo, se movió con la herramienta o apareció solo en una configuración de placa en particular.
Envíe fotos de Collet y detalles del tablero para obtener una cotización personalizada




