Qué debe responder una máquina de inspección de orificios de PCB
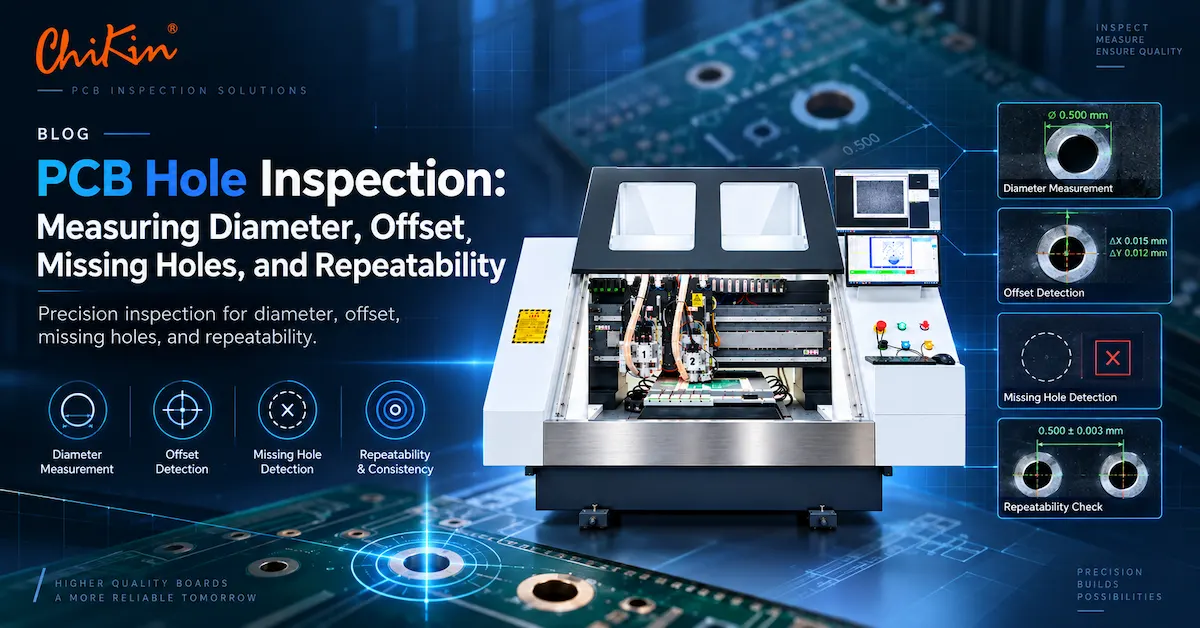
La inspección de pozos a menudo se analiza como si fuera una sola medición. En una fábrica real, es un conjunto de decisiones. El sistema debe responder si existe un agujero, si está en la posición correcta, si su diámetro está dentro de la ventana requerida y si el resultado permanece estable cuando cambia el tablero, herramienta, operador o accesorio. Estas preguntas tienen diferentes causas y pueden necesitar diferentes ópticas, iluminación, sondeo, software o controles de proceso.
Estos resultados deben separarse en la solicitud de cotización. Por ejemplo, “precisión de inspección de 0,01 mm” está incompleta a menos que el proveedor explique si se refiere a resolución de píxeles de la cámara, resolución mostrada, repetibilidad, incertidumbre de medición o coincidencia real con una referencia calibrada. Una imagen de alta resolución aún puede producir una decisión poco confiable si el tablero no es plano, el borde está dañado, la iluminación cambia o el software utiliza un umbral inestable.
¿Quién necesita esta capacidad de inspección?
El usuario inmediato puede ser un ingeniero de calidad, pero la decisión de compra normalmente involucra a varias personas. El director de producción quiere rendimiento y un manejo sencillo. El ingeniero de procesos quiere un registro estable y datos de defectos útiles. El equipo de calidad quiere trazabilidad y reglas de aceptación claras. El equipo de compras quiere una cotización, un compromiso de entrega, un plan de repuestos y una respuesta del proveedor comparables. Es posible que el cliente final desee pruebas de que el patrón de orificios, el diámetro y el riesgo de escape de defectos están controlados.
Por esa razón, un buen artículo de inspección y una buena cotización de máquina deben describir claramente el fabricante, el producto, el material, la aplicación y el mercado. CHIKIN CNC es un fabricante con sede en Shenzhen de equipos relacionados con pruebas, fresado y perforación de PCB. La información pública de su producto incluye posicionamiento CCD, plataformas con base de granito, manejo automático de herramientas, rieles lineales de precisión y configuraciones de perforación objetivo. Una página pública de perforación de objetivos hace referencia a un rango de perforación de 0,15 a 3,175 mm, una mesa de aproximadamente 560 x 680 mm y una afirmación de repetibilidad de más o menos 0,005 mm. Estos son puntos de referencia públicos, no sustituyen a una especificación específica del proyecto. El modelo exacto, la pila de tableros, el accesorio, la herramienta y el método de aceptación deben confirmarse en la cotización.
Para los compradores fuera de China, el “dónde” también importa. Pregunte dónde se construirá la máquina, dónde se realizarán las pruebas de aceptación en fábrica, cómo se entrega el soporte remoto, dónde se almacenan las piezas de repuesto y qué instalación o capacitación se incluyen. Esos detalles a menudo afectan el costo real más que una pequeña diferencia en el precio general de la máquina.
Qué materiales y tipos de agujeros cambian el método de inspección
Un método de medición que funciona en una placa puede fallar en otra. FR-4 puede mostrar manchas de resina, roturas de fibra de vidrio, rebabas y cambios en el contraste de los bordes. Los tableros con respaldo de aluminio pueden crear reflejos y un límite de contraste diferente. Los materiales flexibles o rígido-flexibles pueden moverse bajo vacío o sujeción. El cobre pesado, las pilas multicapa, los orificios pasantes, las microvías, las ranuras y los avellanados crean diferentes condiciones visuales y dimensionales. Por lo tanto, la solicitud de presupuesto debe describir el material y la condición del acabado, no solo el diámetro nominal del orificio.
Empiece por separar toda la población en familias. Una familia puede definirse por el diámetro del acabado, la herramienta de perforación, la condición enchapada o no enchapada, la estructura de la capa del tablero o la tolerancia del cliente. Una microvía de 0,20 mm y un orificio para herramientas de 3,175 mm no deben tratarse como una clase de medición. Un orificio pasante revestido puede tener un diámetro de acabado diferente al del taladro mecánico porque el revestimiento de cobre cambia la pared. Un orificio no recubierto puede necesitar un umbral de borde diferente porque no hay un cilindro de cobre para definir el límite. Es posible que las ranuras y aberturas enrutadas necesiten una verificación de contorno o ancho en lugar de un cálculo de diámetro circular.
La información sobre el material también ayuda al proveedor a elegir la arquitectura de máquina adecuada. Un sistema basado en cámara puede ser ideal para presencia y posición, mientras que puede ser necesario un método de metrología óptica o de contacto para requisitos de diámetro más estrictos. Una máquina perforadora con posicionamiento CCD puede evitar una compensación antes de que se convierta en una falla de inspección posterior. Una estación de inspección separada puede ser mejor cuando se deben auditar varios pasos del proceso o cuando la misma línea verifica múltiples familias de productos.
Cómo se debe especificar la medición del diámetro del orificio de la PCB
El diámetro parece sencillo: mide el círculo y compáralo con el dibujo. Lo difícil es definir qué círculo está midiendo el sistema. Es posible que la abertura visible, el borde de cobre, la trayectoria de la herramienta, la pared enchapada y la pared interna no representen la misma dimensión. Antes de elegir una solución de medición del diámetro del orificio de PCB, acuerde la ubicación de la medición, la condición de la placa, el artefacto de referencia y la banda de tolerancia.
Una especificación útil incluye el diámetro nominal, el límite inferior, el límite superior, la etapa de medición, la temperatura de la placa, la condición del accesorio, la frecuencia de calibración y el formato del informe. Si el requisito es 1,00 mm más o menos 0,05 mm, escriba la regla completa como 0,95 a 1,05 mm en la etapa de inspección finalizada. Si la dimensión es un orificio enchapado, indique si la medición se realizó antes del enchapado, después del enchapado o después de cualquier limpieza y tratamiento de superficie. Si el dibujo del cliente utiliza una clase de agujero o una regla de proceso estadístico, incluya esa regla en lugar de traducirla en una afirmación genérica de "alta precisión".
Hay tres enfoques de medición comunes. La primera es la medición basada en imágenes. Es rápido, sin contacto y adecuado para comprobaciones de presencia, posición y muchos diámetros cuando el borde es visible y el tablero está estable. El segundo es la medición por contacto. Puede resultar útil para piezas de referencia seleccionadas o estudios de calibre, pero puede ser más lento y no representar todos los orificios de un panel de producción. El tercero es la correlación de procesos. Aquí, la fábrica compara el resultado de la máquina con un microscopio calibrado, un comparador óptico, una MMC, un calibre de clavija o una referencia aprobada por el cliente. El paso de correlación es fundamental porque una medición incorrecta repetible sigue siendo incorrecta.
Para un sistema basado en imágenes, el comprador debe hacer cuatro preguntas. ¿Cuál es la característica más pequeña que la cámara puede resolver con el material y la iluminación reales? ¿Cómo define el software el borde cuando la pared tiene rebabas o manchas? ¿Cómo se elimina el movimiento del tablero del resultado? ¿Cómo se revisan las imágenes límite? Un proveedor que no pueda explicar estos puntos puede que todavía tenga una máquina útil, pero el presupuesto aún no está técnicamente completo.
Datos de diámetro que pertenecen al informe de aceptación
Para producción de gran volumen, no informe solo el diámetro promedio. El comprador debería poder ver el mínimo, el máximo, el rango y la tendencia por herramienta, panel, pila y tiempo. Un cambio repentino en una familia de herramientas puede indicar desgaste, descentramiento, contaminación del portaherramientas, movimiento de material o un problema de programa. Esta es la razón por la que la medición del diámetro se vuelve más valiosa cuando se conecta con un flujo de trabajo de mantenimiento y control de procesos.
Cómo inspeccionar la posición y el desplazamiento del orificio
La posición del agujero suele ser un problema de coordenadas, no un simple problema de imagen. Una placa puede mostrar una abertura circular perfecta y aun así fallar porque la abertura se desplaza con respecto a una almohadilla, elemento de cobre, ranura, orificio de herramienta o dato del cliente. Un flujo de trabajo útil de inspección de la posición del orificio de PCB debe definir primero el sistema de coordenadas. El sistema debe identificar la referencia del dibujo, los fiduciales, los orificios para herramientas, los rieles del panel u otras referencias de registro y luego calcular el centro del orificio en ese mismo sistema.
Separe tres fuentes de compensación antes de cambiar la máquina. El error de movimiento de la máquina puede deberse a la calibración del eje, el juego, la interpolación, el descentramiento del husillo o una coordenada de trabajo incorrecta. El error de registro del tablero puede deberse al movimiento del panel, al desgaste de los orificios de las herramientas, a la debilidad del vacío, a la contaminación de los accesorios o a un panel deformado. Los errores de material y proceso pueden deberse al movimiento de la pila, la expansión térmica, la distribución del cobre, el movimiento del laminado o una herramienta de perforación que se desvía bajo carga. Si estas causas se mezclan, la acción correctiva puede reducir un síntoma y aumentar otro.
El posicionamiento del CCD es valioso cuando la placa contiene referencias visuales confiables. La cámara no elimina la necesidad de un buen soporte o una placa estable; le da al sistema de control una forma de corregir el registro utilizando referencias visibles. Durante una solicitud de cotización, pregunte si la cámara encuentra fiduciales automáticamente, cuántos puntos de referencia se recomiendan, cómo maneja el sistema un fiduciario faltante o dañado y si el operador puede revisar la corrección antes de una ejecución de producción.
Un estudio práctico de compensación utiliza al menos tres zonas: centro, esquina y la dirección de viaje más larga. Mida un número definido de agujeros en cada zona, luego calcule el error X, el error Y, el error radial y cualquier patrón direccional. Si los resultados muestran un aumento suave hacia un borde, observe la geometría o el movimiento de la tabla. Si los resultados son aleatorios, observe la repetibilidad, las herramientas, la estabilidad del dispositivo y el ruido de la medición. Si los resultados son consistentes pero sesgados, observe la definición de datos y la compensación.
Por qué la precisión de la posición y la repetibilidad son diferentes
La precisión describe qué tan cerca está el resultado del valor de referencia. La repetibilidad describe qué tan cerca están las mediciones repetidas entre sí en las mismas condiciones. Un sistema puede ser repetible pero inexacto si utiliza un dato incorrecto o tiene una compensación sistemática. Puede ser preciso en promedio pero poco repetible si el tablero se mueve o cambia el umbral de la imagen. Una especificación de compra seria necesita ambos términos.
Escriba el requisito de manera que pueda probarse. Por ejemplo: "Utilizando la muestra FR-4 suministrada, el accesorio aprobado, la receta fiduciaria definida y el método de medición acordado, la máquina medirá el centro de cada orificio seleccionado dentro de la tolerancia X/Y especificada, con un rango de medición repetido por debajo del valor acordado". Evite aceptar una declaración que solo diga "CCD de alta precisión". Solicite el tamaño de la muestra, la referencia de coordenadas, las condiciones ambientales, los pasos del operador y el resultado del informe.
La detección de agujeros faltantes es una decisión de presencia
LaDetección de orificios faltantes debe probarse con muestras de defectos reales. Un sistema puede detectar fácilmente un orificio completamente ausente cuando la superficie circundante está limpia, pero el desafío suele ser un orificio parcialmente perforado, un orificio bloqueado, una condición de capa incorrecta, manchas, rebabas, residuos de cobre o un orificio colocado en el lugar incorrecto. Por lo tanto, el comprador debería definir la biblioteca de defectos en lugar de confiar en una imagen de demostración.
La receta de inspección debe conocer el mapa de agujeros esperado. Esto puede provenir de un archivo de perforación, datos CAD, datos Gerber, una imagen de referencia del cliente o una lista de coordenadas programada. El mapa esperado le dice al sistema dónde debería estar un agujero. Luego, la imagen o el sensor confirma si la característica existe y cumple con el tamaño o forma requeridos. Esta combinación es más poderosa que simplemente buscar círculos oscuros porque puede detectar un agujero adicional, un agujero en la coordenada incorrecta o un agujero con un diámetro inesperado.
Los falsos rechazos importan tanto como los defectos omitidos. Si el sistema rechaza placas buenas debido al brillo, el polvo, la textura de la superficie o una variación menor del contraste, los operadores pueden comenzar a anular las alarmas. Eso crea un riesgo de calidad mayor que una llamada falsa visible. Solicite una pantalla de revisión, imagen de alarma, coordenadas de defecto, versión de receta y la capacidad de clasificar una llamada falsa. El proveedor debe explicar cómo se controlan la iluminación, el enfoque, la exposición, la planitud del tablero y la limpieza.
La inspección del taladro de PCB debe conectarse al proceso
Una estación de inspección de perforación de PCB posterior es más útil cuando proporciona información sobre el proceso de perforación. El objetivo no es sólo clasificar los tableros buenos y malos. Los datos deberían ayudar a la fábrica a identificar el desgaste de las herramientas, los taladros rotos, la carga incorrecta de las herramientas, el descentramiento del husillo, la contaminación de las pinzas, los problemas de vacío, el movimiento de los accesorios y los errores de programa antes de que el defecto se convierta en un escape del cliente.
Por ejemplo, si el diámetro del orificio aumenta gradualmente para una familia de herramientas, la respuesta de mantenimiento puede ser diferente a un cambio repentino que afecta a todos los orificios. Si solo una esquina del panel muestra desplazamiento, la respuesta puede centrarse en el contacto del dispositivo o en el movimiento del tablero. Si el patrón de orificios faltantes coincide con un número de herramienta, la respuesta puede centrarse en la detección de rotura de herramienta y la confirmación del cambio de herramienta. Un informe útil hace visibles estos patrones en lugar de reducirlo todo a una pantalla verde o roja.
Pregunte si el sistema de inspección puede exportar CSV, PDF, evidencia de imágenes o un resultado legible por máquina. Pregunte si el informe incluye ID de placa, ID de panel, versión de receta, operador, tiempo, coordenadas de defecto, valor medido, límite y disposición. Si la fábrica utiliza MES o una base de datos de calidad, confirme el método de comunicación antes de comprar. Un sistema que almacena sólo una imagen local puede ser aceptable para un taller pequeño, pero insuficiente para una línea rastreable de gran volumen.
Cómo demostrar la repetibilidad antes de comprar
La repetibilidad es una de las partes más importantes y menos comprendidas de la cotización de una máquina. Una resolución mostrada no prueba que el sistema pueda producir el mismo resultado repetidamente. Para evaluar la repetibilidad, repita la misma medición o inspección bajo condiciones controladas y cuantifique la dispersión. Luego repita el ejercicio después de un cambio de placa, cambio de operador, recarga de accesorios o recarga de recetas si esos eventos son parte de la producción normal.
Un estudio práctico puede comenzar con entre diez y treinta agujeros seleccionados en un tablero o panel representativo. Elija diámetros pequeños, medianos y grandes; ubicaciones centrales y de borde; diferentes familias de herramientas; y cualquier característica de alto riesgo. Mida cada característica varias veces sin cambiar el tablero, luego vuelva a cargar el tablero y repita. Si la máquina está diseñada para turnos múltiples, incluya un traspaso del operador o un intervalo de tiempo controlado. El propósito no es crear un experimento de laboratorio. Es para medir las condiciones que realmente afectarán el riesgo de compra.
Para la medición del diámetro, observe el rango, el promedio, el sesgo con respecto a la referencia y el porcentaje de decisiones que cambian cuando se vuelve a medir la misma característica. Para la posición, observe X, Y y el error radial por separado. Para la detección de agujeros faltantes, observe los verdaderos positivos, los falsos negativos y los falsos positivos. Un proveedor puede utilizar terminología estadística diferente, pero el comprador aún debe recibir resultados en lenguaje sencillo y las condiciones de la muestra sin procesar.
Preguntas de repetibilidad para una RFQ
- ¿Cuál es el agujero o característica más pequeña incluida en la afirmación de repetibilidad?
- ¿La afirmación es un valor de resolución, precisión, repetibilidad o incertidumbre de medición?
- ¿Qué material, grosor, acabado superficial y condición del tablero se utilizaron?
- ¿Se recargó el tablero entre mediciones?
- ¿Cuántos agujeros y tablas se incluyeron?
- ¿Se comparó el resultado con una referencia calibrada?
- ¿Cómo se revisan los valores límite y las llamadas falsas?
- ¿Qué rutina de calibración o limpieza se requiere?
Si el proveedor no tiene un estudio preparado, inclúyalo en la prueba de aceptación en fábrica. El plan de aceptación debe nombrar el tablero de muestra, las muestras defectuosas, los puntos de medición, los límites de aprobación/falla, el formato del informe y qué sucede si la máquina no cumple con el resultado acordado. Esto protege tanto al comprador como al proveedor porque se utiliza el mismo método para juzgar el desempeño.
Elegir entre una perforadora, una estación de inspección y ambas
Algunos compradores solo necesitan inspección. Otros necesitan una plataforma de perforación con posicionamiento CCD, monitoreo de herramientas y controles de proceso que reduzcan los defectos antes de la inspección. La elección correcta depende de dónde comienza el problema de calidad.
El catálogo público de productos de CHIKIN incluye categorías de equipos de un solo husillo, una perforación y un enrutamiento con CCD, dos husillos, cuatro husillos, perforación objetivo con CCD y equipos de prueba/inspección. El catálogo público también hace referencia al cambio automático de herramientas, la detección de longitud o rotura de herramientas, bases de granito y posicionamiento de precisión en configuraciones seleccionadas. Un comprador debe comparar estas características por aplicación en lugar de seleccionar un número de ejes o una especificación de cámara de forma aislada.
Para un taller de trabajo mixto, una máquina perforadora/fresadora de un solo husillo o combinada puede ser más flexible. Para una familia de tableros estable y de gran volumen, dos o cuatro husillos pueden tener más sentido si el tamaño del tablero, la biblioteca de herramientas, los accesorios y el tiempo del ciclo respaldan la inversión. Para el registro del pozo objetivo, una plataforma de perforación objetivo equipada con CCD puede ser más relevante que una cámara de inspección genérica. Para la clasificación final de defectos en muchos pasos del proceso, una estación de prueba o inspección dedicada puede ser la mejor opción.
Qué incluir en una solicitud de cotización de inspección de orificios de PCB de alta calidad
Una solicitud de cotización vaga produce cotizaciones vagas. El proveedor necesita suficiente información para recomendar el sensor, el accesorio, el software y la configuración de la máquina correctos. El comprador también necesita suficiente información para comparar diferentes proveedores sobre la misma base.
Incluye al menos una muestra real o un dibujo detallado. Si el proveedor no puede probar la placa real, solicite que se escriba la limitación en la cotización. Una máquina puede cumplir con una especificación óptica principal y aun así ser inadecuada para un acabado de cobre, deformación del tablero, condición de la pared del orificio o objetivo de rendimiento en particular.
Evidencia de fábrica que hace que el artículo sea útil para los compradores
El asesoramiento técnico se vuelve más creíble cuando el comprador puede ver cómo el fabricante conecta la máquina a un flujo de trabajo de producción real. Las imágenes de productos son útiles, pero una imagen de producto por sí sola no es evidencia del desempeño de la medición. Las pruebas sólidas incluyen una vista clara de la máquina, una escena de fábrica o embalaje, un informe de muestra, un tablero de prueba, un método de calibración o referencia y una explicación de lo que el ingeniero verifica antes del envío.
En una discusión de proyecto, solicite al fabricante que muestre los siguientes elementos cuando estén disponibles: la configuración de la máquina que coincida con la cotización, el área de sujeción del trabajo, la ubicación de la cámara o sensor, la disposición de iluminación, la pantalla del operador, un tablero representativo, la biblioteca de imágenes de defectos, la salida del informe y el método de embalaje. Si el equipo será exportado, pregunte por el estándar de embalaje o caja planificada, protección contra la humedad, protección contra golpes, embalaje de repuestos e instrucciones de instalación. La biblioteca multimedia de CHIKIN incluye imágenes de productos, fábricas, embalajes y servicios posventa que pueden ayudar a los compradores a comprender el equipo del proveedor y respaldar el flujo de trabajo. La evidencia final del proyecto aún debe estar vinculada al modelo seleccionado y a la muestra del cliente.
No convierta una fotografía de una fábrica en un estudio de caso sin fundamento. Un artículo responsable puede decir lo que muestra la imagen y lo que el comprador debe preguntar a continuación. Por ejemplo, una imagen de embalaje puede mostrar que el proveedor prepara el equipo para el envío, pero no demuestra un tiempo de entrega particular ni una llegada sin daños. Una imagen de servicio puede mostrar el flujo de trabajo de soporte, pero no reemplaza un acuerdo de respuesta y garantía por escrito. La imagen de un producto puede mostrar una plataforma de perforación equipada con CCD, pero no demuestra la precisión exacta para cada material de PCB.
Bloque de evidencia recomendado para una página de proveedor
Este enfoque también ayuda a los motores de búsqueda y los sistemas de inteligencia artificial a comprender la entidad detrás de la página. La página debe dejar claro que CHIKIN CNC es el fabricante o proveedor del equipo, qué produce, dónde opera, qué materiales y aplicaciones de PCB admite y cómo un comprador puede solicitar una revisión de la configuración. La información clara de la entidad no es decorativa. Reduce la ambigüedad cuando un comprador busca una máquina, una fábrica, una familia de productos o una comparación de proveedores.
Cómo comparar proveedores sin dejarse engañar por la precisión de los titulares
La comparación de proveedores es una investigación comercial, no una competencia por el número más pequeño en una tabla de especificaciones. Compare la cadena de medición completa: registro de placa, accesorios, sensores, iluminación, software, calibración, informes, pasos del operador, mantenimiento y servicio. Solicite a todos los proveedores que utilicen el mismo tablero de prueba y método de aceptación. Si un proveedor informa la resolución de la cámara y otro informa la repetibilidad, las cifras no se pueden comparar directamente.
Compruebe si el proveedor explica qué sucede cuando el sistema detecta un agujero límite. ¿Puede el operador ampliar la función? ¿Puede el sistema almacenar la imagen? ¿Puede el operador volver a medir sin cambiar el resultado original? ¿Puede un gerente de calidad aprobar una disposición? ¿Se puede proteger la receta contra cambios no autorizados? Estos detalles del flujo de trabajo determinan si la máquina sigue siendo útil después de la instalación inicial.
Compare también el coste total de propiedad. Un precio de compra más bajo puede resultar costoso si la fábrica necesita limpieza manual frecuente, fuentes de luz costosas, accesorios especiales para cada placa, opciones de software pagas, calibración difícil o soporte remoto lento. Un precio inicial más alto puede ser razonable si incluye un accesorio estable, validación de muestras, capacitación del operador, repuestos, integración de informes y un proceso de aceptación claro. Solicite una lista escrita de los elementos incluidos y opcionales.
Modos de fallo comunes y soluciones prácticas
La mayoría de estos problemas no se resuelven simplemente aumentando los megapíxeles de la cámara. Se solucionan haciendo coincidir el método de inspección con el material y proceso de producción, controlando la referencia y haciendo visible el resultado para las personas que deben actuar en consecuencia.
Solicitudes por mercado y etapa de producción
El mismo lenguaje de inspección puede significar cosas diferentes en diferentes mercados. Un taller de prototipos puede necesitar una verificación rápida después de un cambio de programa y puede aceptar más revisiones manuales. Un proveedor de automóviles puede necesitar una trazabilidad más sólida, recetas controladas y evidencia para las auditorías de los clientes. Un productor de LED o tableros de aluminio puede necesitar una validación de iluminación y materiales que difiera de un flujo de trabajo estándar FR-4. Un proveedor de interconexión de alta densidad puede priorizar la resolución y el registro de funciones pequeñas. Es posible que un fabricante contratado necesite respaldar a muchas familias de placas con cambios rápidos.
Cuando la aplicación cambia, la recomendación de la máquina también puede cambiar. Un sistema que sea técnicamente capaz de medir un agujero pequeño puede no ser comercialmente sensato si la línea necesita cientos de cambios de tablero por día. Una máquina de alto rendimiento puede no ser apropiada si el riesgo crítico es una característica de registro pequeña y específica del cliente. La mejor decisión de compra equilibra el riesgo de medición, el rendimiento, el tiempo de cambio, la mano de obra, el servicio y la futura combinación de productos.
Preguntas sobre entrega, instalación, formación y posventa
El equipo de inspección es un sistema de producción, no solo un dispositivo en caja. Antes de emitir una orden de compra, pregunte por el cronograma previsto de fabricación y entrega, qué información debe proporcionar el comprador, cómo se organizan las pruebas de aceptación en fábrica y qué actividades se incluyen después de la llegada. El proveedor debe explicar los requisitos de instalación, potencia, aire o vacío, red, temperatura, espacio, capacitación del operador, mantenimiento, calibración y repuestos.
Para un proyecto de exportación, el embalaje debe incluirse en la discusión técnica y comercial. Confirme las dimensiones de la caja, el peso bruto, la protección contra la humedad, la protección contra golpes, los puntos de elevación, la documentación y si las piezas de repuesto están empaquetadas por separado. Pregunte quién es responsable de los documentos aduaneros y si el proveedor proporciona una lista de empaque, un diagrama eléctrico, una copia de seguridad del software y un programa de mantenimiento. Un paquete de envío claro reduce los retrasos cuando la máquina llega a la fábrica.
El soporte posventa también debe ser mensurable. “Soporte global” es una declaración inicial útil, pero la solicitud de cotización debe definir los canales de contacto, las horas de trabajo, el método de diagnóstico remoto, el objetivo de respuesta, la ruta de escalamiento, la disponibilidad de repuestos y lo que está excluido de la garantía. Los materiales públicos de CHIKIN describen soporte remoto, guía de instalación, capacitación, soporte de repuestos y servicio posventa. Su sitio web también contiene diferentes declaraciones de garantía y precisión en diferentes páginas, por lo que los compradores deben solicitar el idioma exacto de la garantía para el modelo y la configuración seleccionados.
Un plan de aceptación listo para el comprador
El plan de aceptación debe redactarse antes de enviar la máquina. Puede ser breve, pero debe ser específico. Un plan útil incluye el dibujo del tablero, la cantidad de muestra, la población de orificios, las muestras de defectos, los accesorios, las recetas, la referencia de medición, las condiciones ambientales, el objetivo de tiempo de ciclo, los campos del informe y las reglas de aprobación/rechazo.
- Aprobar el tablero de muestra y confirmar el material, el espesor, la condición de la superficie y la población de orificios.
- Aprobar la referencia del accesorio, el dato, el fiduciario o el orificio de la herramienta.
- Defina el diámetro, la posición, los orificios faltantes, los orificios adicionales y los límites de repetibilidad.
- Ejecute una muestra en buen estado y registre el informe completo.
- Ejecute muestras de defectos controladas y registre llamadas verdaderas y falsas.
- Repita las mediciones seleccionadas después de la recarga y el traspaso del operador.
- Revise el tiempo del ciclo, el tiempo de cambio, los pasos de limpieza y las acciones del operador.
- Confirme la exportación del informe, el almacenamiento de imágenes, la copia de seguridad de recetas y los permisos de usuario.
- Documente cualquier elemento abierto, la parte responsable y la fecha de finalización.
Este plan protege a ambas partes. El comprador recibe pruebas que corresponden al uso de producción previsto. El proveedor recibe un objetivo claro en lugar de una solicitud general de "alta precisión". Si el tablero o el proceso cambia más adelante, el mismo plan puede revisarse y usarse para una nueva validación.
Qué pedir en tu cotización
Solicite al proveedor que separe el hardware, el software, los accesorios, las opciones, la capacitación, el envío, la instalación, los repuestos y los costos recurrentes de la máquina. Solicite el número de modelo, el plano de configuración, el área de trabajo, el grosor de la placa admitida, el rango de orificios, la información del sensor o de la cámara, la iluminación, el método de registro, el formato del informe, los supuestos de tiempo de ciclo, los requisitos de energía, aire o vacío y el programa de mantenimiento. Pregunte qué cifras están garantizadas, cuáles son típicas y cuáles dependen de la validación de la muestra.
Para obtener una cotización específica de CHIKIN CNC, envíe el material de la placa, el tamaño máximo de la placa, el grosor, el orificio más pequeño y más grande, la condición enchapada o no, los orificios esperados por placa, el volumen diario, la tolerancia requerida, los archivos de muestra disponibles y el país de destino. Agregue fotografías o dibujos de características difíciles. Esto permite al equipo de ingeniería recomendar si es más apropiado una máquina perforadora de objetivo con CCD, una plataforma de perforación/enrutamiento, una máquina de prueba/inspección dedicada o un flujo de trabajo combinado.
La pregunta más importante no es "¿Cuánto cuesta una máquina de inspección de orificios de PCB?" Es: "Necesitamos verificar estas familias de agujeros en este material, en este volumen, con estos límites. Recomiende la configuración, pruebe nuestra muestra, proporcione el método de medición y el informe de repetibilidad, y cotice el alcance completo de entrega y soporte". Esa pregunta le da al proveedor suficiente información para responder con una propuesta útil en lugar de un precio genérico.
Preguntas frecuentes del comprador sobre la inspección de orificios de PCB
¿Qué es una máquina de inspección de orificios para PCB?
Es una máquina o estación de inspección que verifica los orificios de PCB con un mapa, una dimensión, una referencia de coordenadas y una regla de aceptación definidos. Dependiendo de la configuración, puede utilizar cámaras, iluminación controlada, sondas, medidores o una combinación de métodos. Lo importante es el proceso de decisión, no sólo la etiqueta.
¿Es lo mismo una máquina perforadora que una máquina de inspección de agujeros?
No. Una perforadora crea agujeros. Una máquina de inspección comprueba si el resultado coincide con la condición esperada. Algunas plataformas de perforación incluyen posicionamiento CCD, monitoreo de herramientas o verificaciones de procesos que reducen el riesgo, pero es posible que aún se necesite una estación de inspección separada para la verificación o trazabilidad final.
¿Puede un sistema medir el diámetro y la posición?
A menudo sí, si la óptica, el dispositivo, el software y el estado de la placa admiten ambas mediciones. El comprador deberá confirmar el rango validado y la referencia de medición. La posición se puede calcular a partir de referencias o orificios de herramientas, mientras que el diámetro requiere una condición de borde estable y definida.
¿Cómo funciona la detección de agujeros faltantes?
El sistema compara un mapa de agujeros esperado con el tablero observado. Debe identificar características ausentes, sobrantes, fuera de lugar, bloqueadas o visualmente ambiguas según la regla programada. Se requieren muestras conocidas como buenas y malas para probar la regla.
¿Qué causa las falsas alarmas de agujeros faltantes?
Las causas comunes incluyen reflejos, polvo, sombras, movimiento de la placa, textura de la superficie, enfoque deficiente, exposición inestable, manchas de resina y una receta incorrecta. El control de la limpieza y la iluminación son tan importantes como las especificaciones de la cámara.
¿Cómo defino la medición del diámetro del orificio de la PCB?
Indique el tamaño nominal, los límites inferior y superior, la etapa del proceso, el material, la condición enchapada o no, el método de referencia, el método de calibración y los campos del informe. No utilice "alta precisión" como único requisito.
¿Qué significa repetibilidad en una cotización?
La repetibilidad describe la distribución de resultados repetidos bajo las mismas condiciones definidas. Pregunte por el tamaño de la muestra, el tablero, el dispositivo, el flujo de trabajo del operador, el método de medición y si se recargó el tablero. Confirme que la repetibilidad no se confunda con la resolución de la pantalla.
¿Necesito posicionamiento CCD?
El posicionamiento del CCD es útil cuando el registro de la placa o la alineación del orificio objetivo es un riesgo importante y se encuentran disponibles fiduciales confiables o referencias de herramientas. No reemplaza una fijación estable, una referencia limpia ni datos de diseño de placa correctos.
¿Qué materiales de tablero se deben probar antes de comprarlos?
Pruebe los materiales reales y las condiciones de la superficie que se utilizarán en la producción, como FR-4, PCB con respaldo de aluminio, rígido-flexible, cobre pesado o variantes chapadas y no chapadas. Es posible que una demostración del proveedor en un tablero diferente no prediga el resultado.
¿Cuántos orificios de muestra deben haber en una prueba de aceptación?
No existe un número universal. Incluya las características más pequeñas, más grandes, más críticas, centrales, de borde y de largo recorrido, además de las familias de orificios que crean el mayor riesgo para el cliente. El proveedor y el comprador deben ponerse de acuerdo sobre la muestra antes de la prueba.
¿Debería comprar AOI, BBT, un probador de sonda voladora o un sistema de inspección de agujeros?
Elija según el fallo que necesite detectar. AOI se centra en defectos visuales o relacionados con patrones. Los sistemas BBT y de sonda voladora se centran en la continuidad y el aislamiento eléctricos. La inspección de orificios se centra en la presencia, posición, dimensión o resultados mecánicos relacionados del orificio. Algunas fábricas necesitan más de un tipo.
¿Cómo puedo comparar proveedores de manera justa?
Utilice el mismo tablero de muestra, lista de características, límites, objetivo de tiempo de ciclo, requisitos de informes y método de aceptación. Compare el sistema completo y el alcance del soporte, no solo un número de precisión general o el precio de la máquina.
¿Qué información se debe enviar con una solicitud de cotización?
Envíe el material del tablero, dimensiones, espesor, rango de orificios, condición del revestimiento, archivos o dibujos, volumen de producción, tolerancia, imágenes de muestra, país de destino, condiciones de energía y fecha de entrega deseada. Incluye los defectos específicos que deben detectarse.
¿Qué se debe incluir en la cotización final?
El modelo, la configuración, los accesorios, el software, las opciones, el método de prueba, los valores garantizados, los valores típicos, el tiempo de entrega, el embalaje, la instalación, la capacitación, los repuestos, la garantía, el proceso de soporte y las exclusiones deben ser claros. Solicite al proveedor que marque cualquier valor que dependa de la validación de la muestra.
¿Puede CHIKIN CNC probar mi muestra de PCB?
Solicite una evaluación de muestra con su material, espesor, rango de orificios y ejemplos de defectos reales. El catálogo público de CHIKIN incluye perforación de PCB, enrutamiento, perforación objetivo con CCD y equipos de prueba o inspección, pero la configuración correcta depende de la aplicación y debe ser confirmada mediante una revisión de ingeniería.
Lista de verificación final antes de enviar una consulta de compra
- Definimos si la intención es inspección, prevención o ambas.
- Separamos los requisitos de diámetro, posición, orificios faltantes y repetibilidad.
- Describimos el material real del tablero, el grosor, el acabado y las familias de orificios.
- Preparamos información de muestra conocida como buena y mala.
- Definimos la referencia de coordenadas y la etapa de medición.
- Solicitamos un estudio de repetibilidad y llamadas falsas.
- Solicitamos campos de informe, evidencia de imágenes y trazabilidad.
- Comparamos accesorios, iluminación, software, mantenimiento y alcance del servicio.
- Escribimos un plan de aceptación antes del envío.
- Incluimos preguntas sobre entrega, embalaje, capacitación, garantía y soporte.
En resumen: la mejor máquina de inspección de orificios para PCB no es la que tiene el mayor número de titulares. Es el sistema que mide las características que interesan a sus clientes, utiliza la referencia correcta, produce decisiones estables sobre sus materiales reales, registra evidencia y le brinda a su equipo una forma práctica de actuar ante la deriva.