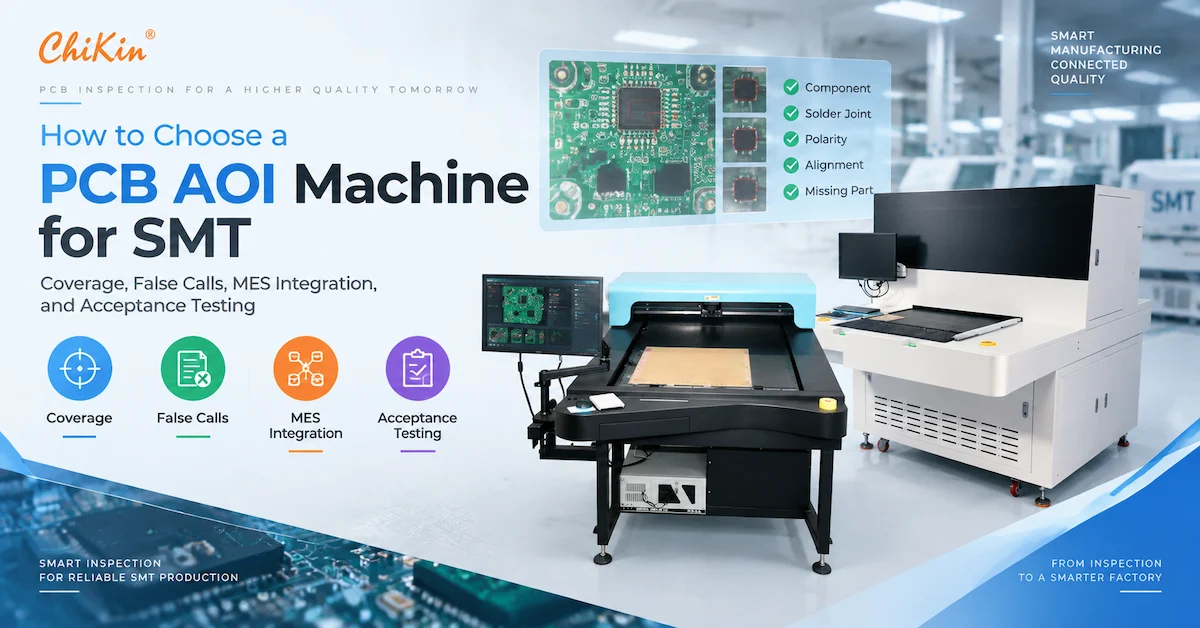
Respuesta rápida: Elija una máquina AOI de PCB comenzando con los defectos que debe detectar, la familia de placas que debe inspeccionar y el punto de la línea SMT donde se utilizará el resultado. Luego compare la resolución de la cámara, el control de iluminación, la cobertura 2D o 3D, el método de programación, el manejo de llamadas falsas, el transporte y fijación, la salida de datos, la integración MES, el mantenimiento y la evidencia de prueba de muestra del proveedor. Una máquina que detecta muchos tipos de defectos en un folleto aún puede generar poco valor si produce demasiadas llamadas falsas, no puede manejar el tamaño del tablero o la variación de altura, o no puede devolver un resultado rastreable al sistema de fábrica.
Este artículo está escrito para gerentes de producción de SMT, ingenieros de calidad, equipos de NPI, compradores de EMS y distribuidores que comparan un sistema de PCB de inspección óptica automatizada. Cubre preguntas informativas como qué hace AOI, preguntas comerciales como 2D versus 3D y en línea versus fuera de línea, preguntas de comparación de proveedores como programación y servicio, y preguntas de RFQ como tamaño de muestra, límites de aceptación y propiedad de datos. El objetivo es tomar una decisión de compra que sea técnicamente defendible y útil para la producción, no una lista de características genéricas.
La empresa detrás del nombre CHIKIN es Shenzhen ChiKin Automation Equipment Co., Ltd., con sede en Shenzhen, Guangdong, China. Su catálogo público incluye perforación y enrutamiento de PCB, alineación de CCD, V-CUT, procesamiento láser y equipos AOI de PCB. Las páginas públicas de AOI describen cámaras CCD industriales, iluminación programable, importación Gerber o CAD, direcciones 2D y 3D opcionales, salida SPC y preparación para MES o Industria 4.0. Trátelos como información pública del producto. La cámara final, la iluminación, el volumen de inspección, la interfaz, el rango de altura de la placa, los módulos de software, la garantía, el MOQ, la fecha de entrega y los criterios de aceptación pertenecen a la cotización específica del modelo.
Qué hace realmente una máquina AOI de PCB
La inspección óptica automatizada utiliza iluminación controlada, imágenes y reglas de software para comparar una placa con una referencia. La referencia puede provenir de un tablero dorado, datos CAD o Gerber, una imagen aprendida o una combinación. El sistema marca las diferencias visuales para su revisión. Dependiendo de la estación y la configuración, una máquina AOI se puede colocar después de la impresión de pasta de soldadura, antes del reflujo, después del reflujo o en otro punto definido. Cada ubicación ve diferentes defectos y necesita una estrategia de aceptación diferente.
Una estación de postimpresión puede centrarse en el área de pegado, los indicadores de volumen, los puentes, las compensaciones y la contaminación. Una estación de prerreflujo puede detectar problemas de ubicación o polaridad antes de que la soldadura los encarezca. Una estación posterior al reflujo puede inspeccionar componentes faltantes o desplazados, lápidas, puentes, indicaciones de soldadura abierta, polaridad y otros defectos de ensamblaje visibles. La inspección del tablero desnudo y el AOI del tablero ensamblado no son intercambiables. En una solicitud de presupuesto, nombre el paso del proceso y la condición física del tablero.
Un resultado de AOI también es un desencadenante de acción. Un operador de línea puede retirar una placa, un ingeniero de calidad puede revisar una imagen o un MES puede contener mucho. El valor proviene del ciclo completo: detectar, clasificar, confirmar, corregir y aprender. Si el sistema solo genera una larga lista de alarmas sin un flujo de trabajo de revisión claro, es posible que la fábrica no reduzca ni las fugas ni la mano de obra. Pídale al proveedor que le demuestre la ruta del operador como parte de la prueba de muestra.
La primera decisión del comprador: ¿Qué defectos son más importantes?
Comience con un defecto de Pareto de su propia línea. Enumere los principales escapes, las principales llamadas falsas, el costo de un defecto omitido y el punto en el que es más barato corregir el error. Luego separe los defectos de apariencia de los riesgos de confiabilidad o seguridad. Un componente faltante en una placa de consumo de gran volumen puede ser fácil de detectar; una condición sutil de soldadura debajo de un paquete puede requerir otro método de inspección o una estrategia de iluminación e imagen diferente. La máquina AOI debe especificarse en función del riesgo, no en función de la longitud de una lista de verificación de marketing.
Cuando la definición del defecto es clara, el proveedor puede proponer una configuración de cámara, lente, campo de visión, iluminación, transportador y software. Sin él, un comprador puede comparar dos sistemas que afirman tener “alta precisión” pero utilizan diferentes tamaños y tolerancias de tablero. Defina qué constituye una llamada, una revisión, una llamada falsa, un error y un pase antes de discutir el número de rendimiento principal.
AOI 2D versus AOI 3D: selección según la necesidad de medición
El AOI bidimensional evalúa la apariencia y la posición de las características en una imagen. Puede ser efectivo para muchos componentes, polaridad, ubicación, puente y condiciones de soldadura visible cuando se controlan la placa y la iluminación. La inspección tridimensional agrega información de altura o volumen a través de un método óptico definido. Esto puede ser valioso para la geometría de pasta o soldadura, pero también agrega calibración, manejo de datos, sensibilidad de la superficie y consideraciones de costos.
No enmarque el 2D y el 3D como una simple elección de “lo antiguo versus lo nuevo”. Pregunte qué necesita medir la línea y dónde ya proporciona datos otra estación. Una fábrica con una fuerte inspección de soldadura en pasta puede utilizar AOI 2D para la colocación y defectos visibles posteriores al reflujo. Un producto con alto riesgo en el proceso de soldadura puede justificar datos 3D en una etapa específica. La elección correcta puede variar según la familia de placas, no solo según la fábrica.
Solicite una demostración utilizando una placa en buen estado, cupones de defectos controlados y una placa con variación de producción normal. Incluya soldadura brillante, máscara oscura, metal reflectante, componentes altos, conectores y la característica más pequeña que pueda causar preocupación. Pídale al proveedor que le muestre cómo el algoritmo trata la altura, las sombras y la oclusión. Si un reclamo depende de un determinado componente o superficie, mantenga esa dependencia en el documento de aceptación.
Cámara, resolución, campo de visión y tamaño de la placa
La resolución de la cámara sólo tiene sentido teniendo en cuenta el campo de visión, la lente, la distancia de trabajo y la característica más pequeña que debe separarse. Un tablero grande visto en una imagen puede cambiar detalles por cobertura. Un campo de visión más pequeño puede aumentar los detalles, pero requiere múltiples exploraciones o una estrategia de transporte diferente. Pregunte por el tamaño de píxel efectivo en el plano de inspección y la incertidumbre de medición para su tolerancia, no solo el recuento de megapíxeles de la cámara.
El tamaño del tablero y la panelización afectan el transporte y el enfoque. Una tabla delgada y flexible puede necesitar un soporte. Un conector alto puede requerir espacio libre o imágenes desde múltiples ángulos. Un tablero con cobre expuesto o un escudo metálico pueden crear reflejos. Pregunte por el espesor permitido del tablero, la variación de altura, la deformación, el peso y las dimensiones del soporte. Confirme si el sistema cotizado maneja el panel más grande y el tablero más pequeño sin un accesorio especial.
La iluminación merece la misma atención. Los ángulos, colores, intensidad y polarización del LED programables pueden separar una almohadilla, un cable, un depósito de pasta o una marca del fondo. Una luz intensa también puede exponer una superficie que no es estable de un lote a otro. Durante una prueba de muestra, pídale al ingeniero que le muestre la receta de luz, la imagen antes y después del ajuste y la regla que evita que un operador oculte un defecto con una configuración no controlada.
Programación, importación y cambio de CAD o Gerber
La programación es una capacidad de producción, no una característica secundaria. Una nueva junta debería pasar de la importación de datos a un programa de inspección aprobado con un registro de revisión claro. La información pública de CHIKIN AOI menciona la importación de Gerber o CAD y las direcciones de procesamiento de imágenes programables. En la solicitud de presupuesto, confirme los formatos de archivo, el mapeo de capas, el manejo de la biblioteca de componentes, los designadores de referencia, los fiduciales, las marcas de polaridad y el proceso para una revisión de la placa.
Pregunte cuánta enseñanza manual se requiere después de la importación. Una demostración útil incluye una placa con componentes repetidos, referencias reflejadas, conectores, paquetes de paso fino y un cambio de diseño conocido. El proveedor debe mostrar cómo se crea la nueva revisión, cómo se conservan los resultados anteriores y cómo sabe el operador qué programa coincide con el tablero del transportador. Los interbloqueos de códigos de barras o recetas son valiosos cuando la fábrica ejecuta muchas variantes.
El tiempo de cambio debe incluir la carga de la receta correcta, el cambio de dispositivo o portador, el ajuste del ancho de la placa, la confirmación de la primera placa y cualquier verificación de iluminación o enfoque. Registre quién realiza cada paso y qué se puede corregir a prueba de errores. Un programa que se crea rápidamente pero que es lento para seleccionar correctamente aún puede crear riesgos de producción. Mantenga una lista de verificación de cambio escrita y una imagen de muestra configurada con la familia de productos.
Llamadas falsas, defectos no detectados y el ciclo de revisión
Las llamadas falsas consumen mano de obra y generan fatiga de alerta. Los defectos pasados por alto consumen confianza y pueden crear fugas. El comprador debe medir ambos utilizando un conjunto de defectos controlado y una variación de producción normal. No acepte un único valor de “rendimiento de primer paso” sin el tamaño de la muestra, la combinación de placas, las definiciones de defectos, la regla de revisión del operador y el cálculo de llamadas falsas. Un número alto de primer paso puede ocultar un conjunto de pruebas limitado.
Utilice una matriz de confusión para la prueba: verdadero defecto encontrado, verdadero defecto omitido, buena junta convocada, buena junta aprobada y resultado que requiere revisión de ingeniería. Calcule la tarifa de una manera que el equipo de calidad pueda reproducir. Mantenga imágenes y disposiciones sin procesar, no solo un porcentaje resumido. Si la máquina utiliza aprendizaje automático o una referencia aprendida, pregunte cómo se aprueba la nueva capacitación y cómo se audita un cambio.
El flujo de trabajo de revisión es tan importante como el algoritmo. Los operadores necesitan imágenes claras, zoom, comparación, coordenadas de defectos, designador de referencia y una lista de disposición. Los ingenieros de calidad necesitan datos de tendencias y la capacidad de buscar por placa, lote, línea y revisión de programa. Los gerentes de producción necesitan una vista de las llamadas recurrentes y los comentarios sobre reparaciones. Demuestre estos roles con usuarios de muestra, no solo con un ingeniero de ventas haciendo clic en una pantalla ideal.
Integración en línea, fuera de línea y en línea
Una máquina AOI de PCB en línea puede crear retroalimentación inmediata y enrutamiento automático, pero debe coincidir con el ancho de la línea, la dirección de la placa, la altura, la velocidad y el protocolo de comunicaciones. Una máquina fuera de línea puede ofrecer muestreo flexible, acceso de ingeniería y una implementación más sencilla, pero requiere un proceso claro de trazabilidad y recorrido de la placa. La respuesta correcta depende del cuello de botella y del coste de una respuesta retrasada.
Confirme el protocolo de enlace físico: altura del transportador, ajuste del riel, parada de la placa, separación de los bordes, código de barras o código 2D, orientación de la placa, comportamiento de paso, derivación, rechazo y recuperación de atascos. Pregunte qué sucede cuando el sistema de inspección o MES no está disponible. Se debe incluir un recurso seguro en las instrucciones de trabajo. La máquina no debe pasar silenciosamente por un tablero no inspeccionado porque se agotó el tiempo de espera de un mensaje de red.
Para la integración de datos, enumere los campos obligatorios: ID de placa, producto y revisión, línea, máquina, revisión del programa, marca de tiempo, resultado, código de defecto, ruta de la imagen, operador, disposición de retrabajo y alarma. Confirme el formato de exportación, la retención, el control de acceso y la responsabilidad de la red. “Listo para MES” es una dirección, no un protocolo. El comprador deberá identificar al propietario de la interfaz e incluir una prueba de conexión en vivo en el SAT.
Materiales, condiciones de la superficie y tableros difíciles
El rendimiento del AOI depende de la variación de la superficie y el ensamblaje. FR-4, flex, rígido-flex, HDI, placas con respaldo de aluminio, máscara de soldadura oscura, cobre expuesto, revestimiento conformado, relleno insuficiente y escudos reflectantes pueden producir imágenes diferentes. Una placa que es fácil de inspeccionar en el laboratorio puede resultar difícil después de un cambio de proveedor o final. Incluya material real y muestras de acabado en la prueba.
Los componentes altos pueden dar sombra a un cable o crear un área ciega. Un conector puede reflejar la luz hacia una cámara. Un circuito flexible puede moverse o arrugarse a menos que el soporte esté estable. Un gran disipador de calor de metal puede cambiar el fondo. Pídale al proveedor que describa los límites de la inspección y qué otro método debe cubrir. Una limitación transparente es más segura que una afirmación amplia de que todas las superficies son compatibles.
Si la fábrica opera muchos productos, clasifíquelos por riesgo visual y cree una matriz de cobertura. La matriz debe nombrar la familia de tableros, las alturas de los componentes, los colores de la superficie, los defectos críticos, la iluminación requerida, los accesorios, la etapa de inspección y el programa aprobado. Úselo para planificar pruebas de muestra y control de cambios futuros. También brinda a los equipos de ventas e ingeniería una base concreta para una solicitud de cotización.
Cómo comparar proveedores de AOI sin adivinar
La comparación de proveedores debe utilizar el mismo conjunto de placas y las mismas definiciones de defectos. Solicite a cada proveedor que importe los mismos archivos, inspeccione las mismas muestras en buen estado y con defectos conocidos y proporcione los mismos resultados. Mantenga visible el tiempo de capacitación del operador. Si un proveedor solicita una muestra especial que elimine la variación normal, registre esa limitación. Una comparación justa es más lenta al principio y más rápida en la decisión de compra.
El proveedor con el precio más bajo no tiene necesariamente el costo total más bajo. Un sistema que necesita una programación manual extensa, genera un gran número de llamadas falsas o carece de una interfaz puede agregar mano de obra en cada turno. Un sistema con un precio inicial más alto puede ser mejor cuando proporciona programas estables, trazabilidad y un ciclo de revisión controlado. Coloque esos resultados en la hoja de puntuación con ponderaciones acordadas por ingeniería, calidad, producción y adquisiciones.
Pruebas de aceptación para una máquina AOI
La aceptación comienza con un plan de prueba escrito. Defina el conjunto de placas, las revisiones del programa, los cupones de defectos, las condiciones ambientales, la calificación del operador, el estado de calibración, el método de medición, la regla de llamada falsa, la regla de fallo, la definición del ciclo, los campos de datos y los límites de aprobación o falla. Si la máquina está destinada a varias familias de placas, utilice una línea separada en la matriz de aceptación para cada familia. No permita que un solo tablero fácil represente toda la compra.
Una buena prueba de aceptación identifica lo que la máquina no inspecciona. Por ejemplo, las uniones de soldadura ocultas o los defectos detrás de un componente pueden requerir rayos X, pruebas eléctricas u otro método. El documento debe indicar ese límite para que el comprador no confunda "AOI aprobado" con "el conjunto completo está libre de defectos". Esto es parte de la confianza y parte del contenido GEO responsable: la respuesta es útil porque define el alcance.
Mantenimiento, calibración y control de cambios de algoritmo
Una máquina AOI combina óptica, movimiento, iluminación, informática y software. El mantenimiento preventivo debe cubrir la limpieza de las lentes, la salida de iluminación, el enfoque de la cámara, el estado del transportador o de los accesorios, comprobaciones de artefactos de referencia, refrigeración, copias de seguridad y estado de la red. Un evento de calibración debe tener un propietario, una frecuencia, un resultado y una acción si el resultado varía. El proveedor debe proporcionar el procedimiento y los repuestos recomendados, mientras que la fábrica debe integrarlo en el sistema de calidad.
Los cambios de algoritmo pueden cambiar el comportamiento de inspección. Trate una nueva compilación de software, una actualización de biblioteca, un cambio de iluminación, un reemplazo de cámara o un ajuste de referencia aprendida como un cambio controlado. Vuelva a analizar muestras de defectos críticos y registre la comparación. No permita que un técnico "entrene" una llamada falsa en una placa de producción sin una ruta de aprobación. La pregunta correcta no es si el sistema puede aprender; así es como la organización demuestra que el nuevo comportamiento es aceptable.
Conservar las imágenes originales y la versión del programa durante un período definido. Vincula una tabla reparada o reclasificada al resultado del AOI. Si un cliente pregunta por qué se aprobó una placa, la fábrica debería poder recuperar la imagen, la regla, la disposición del operador y la revisión del sistema. Esta trazabilidad puede ser más valiosa que una especificación de cámara más alta cuando la fábrica opera en un mercado regulado o de alta confiabilidad.
Dotación de personal, formación y uso diario
Una implementación exitosa de AOI otorga a cada rol una responsabilidad simple. Los operadores cargan el producto correcto, verifican el primer tablero, revisan las llamadas con las instrucciones de trabajo y escalan imágenes inusuales. Los ingenieros de procesos ajustan programas, gestionan cambios y analizan tendencias. Los ingenieros de calidad aprueban las definiciones de defectos, las reglas de muestreo y disposición. Los técnicos de mantenimiento protegen los sistemas ópticos, de movimiento y de respaldo. El proveedor debe capacitar a todos los roles o definir una ruta de capacitación de capacitadores.
Diseñe la interfaz de usuario en torno a las decisiones que debe tomar el operador. Una buena pantalla de revisión muestra la imagen local, una referencia, coordenadas, designador, categoría de defecto, zoom y siguiente acción. No debería obligar a un operador a buscar en menús no relacionados mientras las placas esperan. Pídale al proveedor que le muestre una secuencia de revisión de gran volumen y una investigación de ingeniería de baja frecuencia. La diferencia revela si el flujo de trabajo está realmente listo para producción.
Mida el tiempo de revisión y modifique los comentarios después del lanzamiento. Una máquina que detecta más defectos aún puede reducir el rendimiento si cada llamada requiere una larga investigación manual. Introduzca los defectos confirmados en el programa de forma controlada y controle si se producen llamadas falsas sin aumentar los errores. Mantenga la línea base de aceptación original para comparar.
Un modelo práctico de ROI para AOI
Construya el caso de negocio de AOI a partir de fugas evitadas, detección temprana, trabajo de inspección, retrabajo, parada de línea, devoluciones de clientes y valor de trazabilidad. Comience con su defecto Pareto actual y el costo de cada resultado. Luego modele la tasa de inspección, revise la mano de obra, el mantenimiento, la creación de programas, la capacitación y las familias de juntas esperadas. Separe un beneficio medible de un beneficio estratégico como la confianza del cliente o una NPI más rápida.
Utilice tres escenarios: conservador, esperado y de expansión de capacidad. En el escenario conservador, supongamos una tasa más alta de llamadas falsas y una programación más lenta. En el escenario esperado, utilice los datos de muestra del proveedor y su propia línea de base. En el escenario de expansión, incluir más productos y una segunda línea. Muestre cómo cambia la recuperación si el volumen del tablero disminuye o si la fábrica agrega un nuevo acabado superficial. Evite presentar un número fijo de ahorro como garantía.
Una prueba de muestra puede reducir la incertidumbre antes de la compra. Pídale al proveedor que ejecute su placa y le devuelva las imágenes, las suposiciones del programa, los resultados de los defectos y los datos del ciclo. Confirme cómo se protegen los datos de muestra y si el informe se puede utilizar en una revisión interna de capital. Una muestra transparente crea un puente entre el marketing y las finanzas, la calidad y la producción.
Lista de verificación de RFQ para una máquina AOI de PCB
- Entidad y aplicación: razón social de la empresa, sitio de la fábrica, etapa de línea, familias de tableros, mercado y propietario de la inspección.
- Envolvente del tablero: longitud, ancho, espesor, peso, urdimbre, portador, altura del componente y panelización mínimo y máximo.
- Alcance del defecto: falta, compensación, polaridad, puente, indicación abierta, lápida, pasta, daño, contaminación y cualquier regla específica del cliente.
- Óptica: cámara, lente, resolución efectiva, campo de visión, rango de enfoque, ángulo, tipo de luz y control de recetas.
- Tecnología: 2D, 3D opcional, SPI u otros datos ascendentes, método de referencia, algoritmo y límite de inspección.
- Programación: importación CAD/Gerber, bibliotecas de componentes, fiduciales, manejo de variantes, códigos de barras, control de revisiones y pasos de cambio.
- Prueba de rendimiento: tableros en buen estado, cupones de defectos, variación normal, tamaño de muestra, definición de llamada falsa, definición de error, tiempo de ciclo y tiempo de revisión.
- Integración: dimensiones del transportador, dirección de la placa, aprobación/rechazo, derivación, código de barras, campos MES/SPC, retención de archivos y recuperación de red.
- Servicio: instalación, capacitación, calibración, actualizaciones de software, repuestos de óptica e iluminación, canal de respuesta, garantía y exclusiones.
- Términos comerciales: MOQ, hitos de plazo de entrega, embalaje, envío, preparación del sitio, FAT/SAT e hitos de pago.
- Evidencia: imágenes de la empresa y del producto, informe de muestra, ingeniero de aplicaciones designado, documentos fuente y un registro de lo que aún necesita confirmación.
Módulo de evidencia original para la versión publicada
El artículo ya utiliza el logotipo de CHIKIN, imágenes de los equipos suministrados, información pública del producto y una ruta de contacto vinculada al modelo. Para pasar el umbral de publicación de 90 puntos, el editor debe adjuntar evidencia aprobada de fábrica en lugar de confiar en afirmaciones genéricas de AOI. La evidencia puede ser breve, pero debe identificar el producto, la condición de prueba y la fuente.
Preguntas frecuentes
¿Qué es una máquina AOI de PCB?
Una máquina AOI de PCB utiliza imágenes controladas y análisis de software para inspeccionar las características visibles de la placa o del ensamblaje y marcar las diferencias con respecto a una referencia aprobada. Los defectos exactos y los límites de inspección dependen de la estación, la cámara, la iluminación, el estado de la placa, el programa y las reglas de aceptación. Apoya el control de calidad; no reemplaza automáticamente todas las pruebas eléctricas, de rayos X o de confiabilidad.
¿Dónde se debe colocar el AOI en una línea SMT?
La mejor ubicación es donde los defectos que le interesan pueden detectarse y corregirse al menor costo. Los puntos comunes incluyen después de pegar la impresión, antes del reflujo y después del reflujo. Elija entre su defecto Pareto, la capacidad del proceso, el acceso al tablero y el bucle de datos que necesita. Un proveedor debe revisar la línea real y la familia de tableros.
¿El AOI 3D siempre es mejor que el AOI 2D?
No. La medición tridimensional puede agregar información útil sobre altura o volumen, pero también introduce consideraciones de calibración, superficie, datos y costos. Un sistema 2D puede ser la mejor opción cuando los defectos críticos son la ubicación visible, la polaridad, los puentes o los componentes faltantes y otra estación ya cubre la geometría de la pasta.
¿Cómo puedo reducir las llamadas falsas de AOI?
Utilice buenos tableros representativos, iluminación estable, enfoque correcto, accesorios controlados, una definición clara de los defectos y un flujo de trabajo de revisión aprobado. Realice un seguimiento de las llamadas falsas por familia de placas y tipo de componente. Cambie un factor del programa a la vez y valide el resultado frente a defectos conocidos para que la reducción de alertas no aumente los errores.
¿Qué significa el rendimiento del primer paso para AOI?
Debería significar la proporción de tableros que pasan la inspección definida sin un defecto confirmado o reelaboración, pero el cálculo varía. Pregunte por el tamaño de la muestra, el conjunto de defectos, el tratamiento de las llamadas falsas, la regla de revisión del operador y la combinación de la junta directiva. Mantenga los resultados sin procesar para que su equipo de calidad pueda reproducir el cálculo.
¿Puede una máquina AOI inspeccionar tableros flexibles o con respaldo de aluminio?
Puede ser, pero se debe validar el soporte de la placa, la superficie, el reflejo, la deformación, la iluminación y el programa. Las páginas públicas de productos pueden incluir FR-4, flex, HDI o aluminio entre las aplicaciones; confirme el sistema cotizado con sus tableros reales y defina el límite de inspección.
¿Qué archivos debo proporcionar para una cotización de AOI?
Proporcione imágenes de tableros, datos CAD o Gerber, centroide de componentes o datos de selección y colocación cuando estén disponibles, lista de materiales o designadores de referencia, muestras de defectos, dimensiones de tableros, panelización, alturas de componentes, acabados de superficie, objetivo de ciclo y la interfaz de datos requerida. Marca los defectos que más te importan.
¿Cuánto tiempo lleva la programación de AOI?
Depende de la calidad de los datos, la complejidad de la placa, la reutilización de la biblioteca, el recuento de variantes, la enseñanza manual y la etapa de inspección. Pídale al proveedor que programe un tablero representativo durante una demostración e incluya la instalación, la selección de recetas, la revisión del primer tablero y la aprobación en el tiempo medido.
¿Qué debo probar durante FAT?
Manejo de tableros de prueba, importación de datos, muestras buenas y defectuosas, llamadas falsas, tiempo de ciclo, trazabilidad, calibración, alarmas, recuperación y capacitación. Defina la muestra y los criterios de aprobación antes de construir la máquina. Utilice las mismas revisiones de placa y definiciones de defectos que se utilizarán en producción.
¿Listo para MES significa que la máquina se integrará automáticamente?
No. “MES-ready” describe una dirección de integración. Confirme el protocolo, los nombres de los campos, el formato del archivo, el punto final, el flujo de códigos de barras, la responsabilidad de la red, la retención, el control de acceso y el manejo de fallas. Incluya un intercambio de datos en vivo en SAT y documente el respaldo cuando la red no esté disponible.
¿Qué detalles del servicio pertenecen al presupuesto?
Incluye instalación, capacitación, calibración, soporte de software, actualizaciones de algoritmos o bibliotecas, repuestos de cámaras e iluminación, canal de respuesta, alcance remoto o in situ, garantía, exclusiones y el proceso para devolver un resultado sospechoso. Las páginas web públicas pueden contener diferentes términos de servicio o garantía, por lo que la configuración y el contrato cotizados deben prevalecer.
¿Puede CHIKIN realizar una inspección AOI de muestra?
El sitio web público invita a realizar revisiones de ingeniería y debates sobre el procesamiento de muestras. Envíe tableros representativos, archivos de datos, muestras de defectos, etapa de inspección y criterios de aceptación al ingeniero de ventas. Solicite el informe de muestra, las imágenes, los supuestos del ciclo, las notas del programa y cualquier limitación para que la prueba pueda respaldar una decisión de compra real.
Control de fuentes, ciberseguridad y propiedad de datos
Los programas de inspección contienen más que una lista de componentes. Pueden contener identificadores de clientes, imágenes de tableros, referencias de diseño, historial de defectos y volumen de producción. Pregunte dónde se almacenan los datos del programa, la imagen y el registro, quién puede exportarlos y cómo se protegen las copias de seguridad. Es posible que una fábrica local requiera que las imágenes permanezcan en un servidor de la planta. Un distribuidor puede necesitar un método de soporte remoto documentado. Coloque el límite en la cotización en lugar de descubrirlo durante la instalación.
El acceso al software también debe controlarse según la función. Es posible que los operadores necesiten ejecutar y revisar una receta, pero no cambiar los límites de inspección. Los ingenieros de procesos pueden editar un programa con aprobación. Calidad puede aprobar una nueva regla de defectos. El mantenimiento puede restaurar una copia de seguridad sin alterar la definición del producto. Una matriz de roles simple reduce el riesgo de que un ajuste bien intencionado cambie el resultado de cada tablero en la línea.
Durante FAT y SAT, pruebe una copia de seguridad y restaure con una copia que no sea de producción. Confirme que se pueden recuperar juntos un registro de revisión de placa, imagen, programa y disposición. Pregunte qué sucede después de reemplazar una computadora, cambiar una cámara o actualizar el software. Estas preguntas son parte de la responsabilidad total porque un sistema de inspección que no puede recuperar su evidencia puede generar un gran costo de calidad y cumplimiento incluso cuando la cámara aún funciona.
Cómo convertir los resultados de AOI en mejoras de procesos
AOI debería ser más que una puerta al final de la línea. Agrupe los defectos confirmados por designador de referencia, alimentador, área de plantilla, cabezal de colocación, receta de soldadura, lote de proveedor y tiempo. Busque patrones repetidos en lugar de reaccionar a cada llamada. Un grupo de puentes puede indicar que se debe pegar o colocar; un grupo de polaridad puede señalar la configuración de la biblioteca o del alimentador; una compensación recurrente puede indicar condiciones fiduciarias o de soporte. La base de datos AOI resulta útil cuando la fábrica puede conectar un resultado visual con una acción ascendente.
Cree una revisión semanal con producción, calidad e ingeniería de procesos. Seleccione un pequeño conjunto de llamadas que cambiaron la línea o provocaron una fuga. Revise la imagen, la disposición, la causa raíz, la acción correctiva y si el programa necesita una actualización controlada. Conserve la evidencia del antes y el después. Este ritmo evita que la máquina se convierta en una caja negra y ofrece a la dirección una visión práctica del valor creado por la inspección.
Cuando un proveedor propone una actualización de algoritmo, repita la misma revisión de mejora. Una tasa de llamada más baja puede ser buena o puede significar que la regla se ha vuelto menos sensible. Compare la actualización con el conjunto de muestras buenas y malas retenidas y registre el propietario de la decisión. Esto es especialmente importante para productos de alta confiabilidad donde una pequeña cantidad de escapes importa más que un simple promedio.
Lista de verificación de lanzamiento para los primeros treinta días de producción
- Días 1 a 3: verificar la identidad de la máquina, el estado de calibración, la receta de la placa, el flujo de códigos de barras y las imágenes doradas antes de lanzar la producción normal.
- Días 4 a 7: cobrar llamadas confirmadas por categoría de defecto y familia de placa; Registre el tiempo de revisión y cualquier solución alternativa para el operador.
- Semana 2: compare los resultados de AOI con datos de calidad, pruebas eléctricas y reparaciones posteriores; corregir la propiedad de cada código de defecto.
- Semana 3: permisos de recetas de auditoría, recuperación de copias de seguridad, limpieza de la iluminación, condición del portador y registros de aprobación de la primera placa.
- Semana 4: publicar una línea de base para llamadas falsas, defectos confirmados, tiempo de ciclo, mano de obra de revisión y limitaciones abiertas; programe la primera revisión formal del programa.
El primer mes es un período de aprendizaje, no una excusa para cambiar los límites sin registros. Mantenga una versión de lanzamiento para cada familia de placas y haga que el estado sea visible para los operadores. Cuando la línea agrega un nuevo componente, acabado o formato de panel, use la misma ruta de control de cambios que un nuevo producto. Esto mantiene la máquina AOI alineada con el sistema de fabricación en lugar de tratarla como una isla de inspección independiente.
Conclusión: Especifique la decisión de inspección, no solo la cámara
Una compra de AOI de alta conversión comienza con un problema del comprador: detectar un defecto definido antes, reducir un escape conocido, acortar un ciclo de revisión o crear evidencia rastreable. La elección de la máquina se deriva de ese problema. La resolución de la cámara, la iluminación, 2D o 3D, la programación, el control de llamadas falsas, los campos MES, el mantenimiento y la capacitación son importantes porque determinan si se puede confiar en el resultado en la planta de producción.
La dirección pública AOI de CHIKIN CNC brinda a los fabricantes de PCB y SMT un punto de partida para una revisión de la aplicación. Shenzhen ChiKin Automation Equipment Co., Ltd. puede igualar de manera responsable una configuración solo cuando el comprador proporciona la familia de placas real, la definición de defectos, la etapa de línea, los requisitos de datos y el plan de aceptación. Utilice la página del producto para iniciar la discusión, luego coloque los límites finales en la cotización, el informe de muestra, FAT/SAT y los documentos de control de calidad.
Envíe sus muestras de defectos de PCB y solicite una revisión de viabilidad de AOI
Incluya las fotografías de la placa, los archivos CAD o Gerber, los datos de los componentes, el tamaño de la placa y el rango de altura, el defecto de Pareto, la posición de inspección, el objetivo del ciclo, los requisitos de MES y el método de aceptación de la muestra. Luego, el equipo de ingeniería puede discutir las opciones de cámara, iluminación, accesorios, inspección 2D o 3D, programación y datos frente a un problema de producción real.
Solicite una prueba de muestra de AOI y una cotización específica de configuración
Registro del artículo: escrito por el equipo editorial de CHIKIN CNC, revisado técnicamente por el equipo de ingeniería de aplicaciones de CHIKIN CNC y actualizado el 29 de septiembre de 2026. La identidad de la empresa y los detalles de contacto están disponibles en Acerca de CHIKIN y Contacte con CHIKIN. La dirección del producto está vinculada a la página pública de la máquina CHIKIN PCB AOI. La capacidad de la cámara, la compatibilidad de la placa, la cobertura de defectos, el resultado de llamada falsa, el tiempo de ciclo, la MOQ, el tiempo de entrega, el embalaje, la garantía, la certificación, la interfaz del software y el alcance del servicio deben confirmarse en la cotización formal, el informe de muestra y el documento de aceptación.