






TL;DR — Respuesta rápida
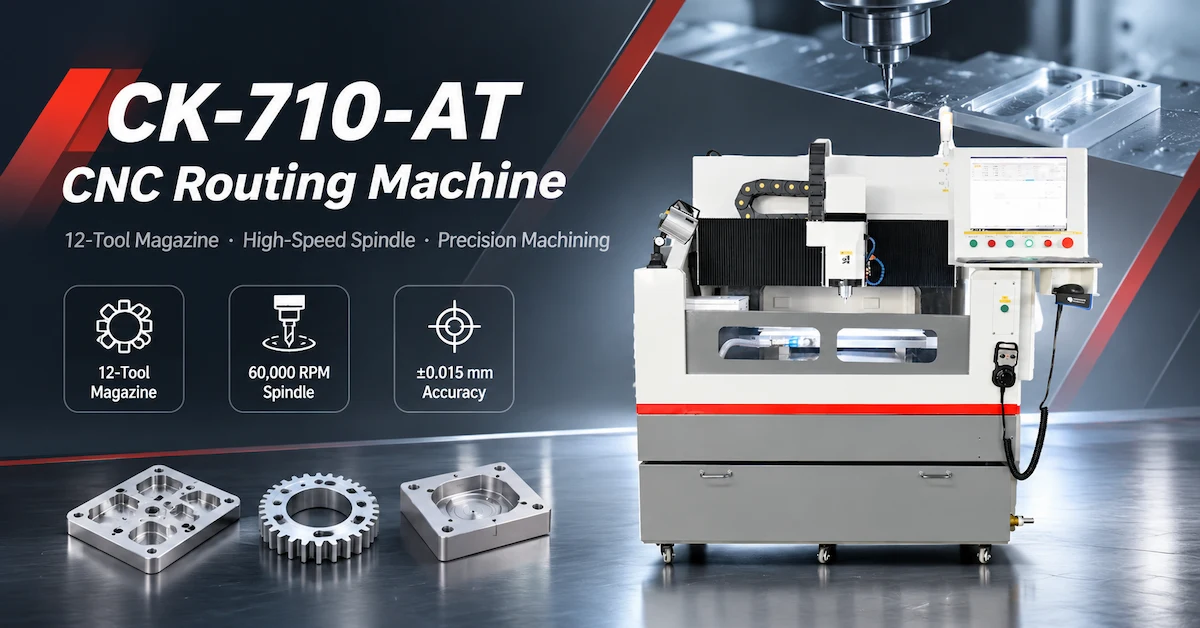
La fresadora CNC CK-710-AT está diseñada para aplicaciones de mecanizado de precisión que requieren múltiples herramientas de corte y un control dimensional constante. Equipada con un cargador automático de herramientas de 12 posiciones, un husillo de 2,5 kW con una velocidad nominal de 60 000 RPM y un área de procesamiento de 600 × 500 × 100 mm, ofrece una configuración práctica para evaluar la eficiencia del mecanizado con múltiples herramientas y reducir las interrupciones por cambio manual de herramientas.
Para los compradores de fabricación de precisión, la principal ventaja a evaluar no reside únicamente en la cantidad de herramientas disponibles, sino en si el sistema completo puede gestionar los cambios de herramienta de forma consistente, mantener una precisión de mecanizado aceptable y reducir el tiempo improductivo.
Esta guía abarca las especificaciones del CK-710-AT, la planificación del almacén de herramientas, la calidad del mecanizado, la validación de la primera pieza y las pruebas de aceptación en fábrica para la adquisición de equipos B2B.
Conclusiones clave
Capacidad para 12 herramientas: La especificación CK-710-AT indica un cargador automático de herramientas de 12 posiciones.
Configuración del husillo: Para la configuración de fresado CNC se especifica un husillo de 2,5 kW y 60.000 RPM.
Área de trabajo: Las dimensiones de procesamiento publicadas son 600 × 500 × 100 mm.
Precisión: La hoja de datos indica una precisión de procesamiento de ±0,015 mm y una precisión de reposicionamiento de 0,005 mm; es necesario confirmar las condiciones de medición.
Rendimiento del cambio de herramientas: La productividad real depende de la secuencia de herramientas, las operaciones de mecanizado, el tiempo de cambio de herramientas y las piezas rechazadas.
Aclaración técnica: La página del producto describe el proceso de electroerosión por hilo (Wire EDM), mientras que la especificación CK-710-AT suministrada describe el fresado CNC basado en husillo. Los compradores deben confirmar el tipo de máquina cotizada.
1. ¿Por qué es importante el cambio automático de herramientas en el fresado CNC?
El mecanizado de múltiples operaciones a menudo requiere varias herramientas de corte.
Un componente puede requerir desbaste, mecanizado de contornos, acabado, perforación y otras operaciones de mecanizado aprobadas.
Cuando cada cambio de herramienta requiere intervención manual, la máquina puede permanecer inactiva mientras un operario retira, instala y comprueba la siguiente herramienta.
Un sistema automático de cambio de herramientas permite almacenar y seleccionar herramientas compatibles según la operación programada.
¿Qué problemas puede ayudar a solucionar el cambio automático de herramientas?
Para flujos de trabajo de producción adecuados, el cambio automático de herramientas puede reducir:
Interrupciones por reemplazo manual de herramientas.
Trabajo repetitivo de manipulación de herramientas.
Intervención innecesaria del operador entre operaciones programadas.
Variación asociada a la configuración manual de la herramienta.
Tiempo sin corte en trabajos que requieren varias herramientas.
Sin embargo, el cambio automático de herramientas no garantiza por sí solo ciclos de producción más cortos.
El sistema debe estar configurado correctamente, las herramientas deben ser compatibles y el programa de mecanizado debe utilizar una secuencia eficiente.
Para las fábricas que realizan múltiples operaciones de mecanizado en una sola pieza, estos detalles pueden influir en la productividad general del equipo.
2. ¿Cuáles son las especificaciones técnicas del CK-710-AT?
La ficha técnica CK-710-AT suministrada identifica el equipo como una fresadora CNC de un solo cabezal con almacén de herramientas.
Tabla de especificaciones CK-710-AT
| Parámetro técnico | Especificación publicada |
|---|---|
| Modelo | CK-710-AT |
| Descripción del equipo | Máquina fresadora CNC de un solo cabezal |
| Revista de herramientas | 12 posiciones |
| Cambio de herramientas | Automático |
| Dimensiones de la mesa | 700 × 500 mm |
| Sobre de procesamiento | 600 × 500 × 100 mm |
| Altura del eje Z | 100–200 mm |
| Precisión del procesamiento | ±0,015 mm |
| Precisión de reposicionamiento | 0,005 mm |
| Velocidad máxima de procesamiento | 9 m/min |
| Velocidad máxima de desplazamiento en vacío | 12 m/min |
| Distancia entre el husillo y la mesa | 100 mm |
| Potencia del husillo | 2,5 kW |
| Velocidad del husillo | 60.000 RPM |
| Potencia de la máquina | 5 kW |
| Apariencia de máquina | Media portada |
| Fuente de alimentación | CA 220V ±10%, 50Hz |
| Peso de la máquina | Aproximadamente 2000 kg |
| Dimensiones de la máquina | 1600 × 1550 × 1600 mm, sujeto a la configuración real. |
Estas son las especificaciones proporcionadas por el proveedor. La configuración final del equipo y el rendimiento del mecanizado deben confirmarse mediante la documentación y las pruebas específicas de la máquina.
Importante: Confirme la tecnología de la máquina.
La página del producto CHIKIN CNC describe una máquina de electroerosión por hilo, pero la especificación CK-710-AT identifica un sistema de fresado CNC accionado por husillo.
La electroerosión por hilo utiliza una descarga eléctrica a través de un electrodo de hilo para cortar materiales conductores.
El fresado CNC utiliza una herramienta de corte giratoria para eliminar material mecánicamente.
La potencia del husillo, la velocidad de rotación y el cargador automático de herramientas de una fresadora CNC no pueden considerarse especificaciones de electroerosión por hilo.
Antes de realizar la compra, solicite una confirmación por escrito de que el presupuesto se refiere a la configuración de fresado CNC CK-710-AT prevista.
3. ¿Quién debería considerar una fresadora CNC de 12 herramientas?
Vale la pena evaluar una configuración de fresado CNC con múltiples herramientas cuando el proceso de producción requiere varias fresas diferentes o cambios de herramienta repetidos.
| Segmento de compradores | Aplicación típica para evaluar | Requisito principal |
|---|---|---|
| Fabricantes de componentes de precisión | Mecanizado de componentes multioperación | Consistencia dimensional |
| Talleres de herramientas industriales | Componentes de fijación y herramientas | Flexibilidad en el cambio de herramientas |
| Talleres de moldes y troqueles | Operaciones de fresado y perfilado adecuadas | Calidad de la superficie |
| Fabricantes de equipos electrónicos | Carcasas y accesorios mecanizables | Geometría repetible |
| talleres de mecanizado CNC | Trabajos de herramientas múltiples en lotes pequeños | Menos interrupciones en la configuración |
| Laboratorios de ingeniería | Trabajo de prototipado y desarrollo | Selección flexible de herramientas |
| Equipos de adquisición de equipos | Inversión en producción CNC | Pruebas de aceptación y control de costos |
Se trata de sectores de aplicación potenciales, no de una lista de compatibilidad de materiales confirmada.
El material de la pieza, las condiciones de corte y las operaciones de mecanizado necesarias deben estar homologados para la máquina suministrada.
¿Cuándo resulta innecesario un cargador de 12 herramientas?
Si la fábrica normalmente procesa un perfil simple con una sola fresa, un gran almacén de herramientas puede ofrecer un valor adicional limitado.
En esa situación, el área de trabajo, la vida útil de la herramienta, la rigidez de la máquina y el rendimiento de corte pueden ser factores de compra más importantes.
El número de estaciones de herramientas debe coincidir con los requisitos reales de mecanizado.
4. ¿Cómo se debe planificar un cargador de herramientas de 12 posiciones?
Un almacén de herramientas debe organizarse en torno a las operaciones que requiere el programa de producción.
El objetivo es proporcionar las herramientas necesarias, minimizando los cambios innecesarios y reduciendo los errores en la selección de herramientas.
Ejemplo de matriz de planificación multiherramienta
| Grupo de herramientas | Posible operación | Consideraciones de planificación |
|---|---|---|
| Herramienta de desbaste | Eliminación inicial del material | Vida útil de la herramienta y carga de corte |
| Herramienta de acabado | Superficie o contorno final | Tolerancia dimensional |
| Cortador de pequeño diámetro | Detalles finos | Desviación y desgaste de la herramienta |
| Herramienta de perforación | Preparación de agujeros cualificada | Diámetro y ubicación |
| Herramienta de chaflán | Tratamiento de bordes | Geometría requerida |
| Herramienta de repuesto | Sustitución durante la producción | Compatibilidad de herramientas |
Esta tabla ilustra un posible enfoque para la planificación de herramientas. Esto no significa que todas las operaciones o tipos de herramientas enumerados estén aprobados para la CK-710-AT sin verificación de ingeniería.
¿Por qué es importante la identificación de herramientas?
Cada herramienta debe corresponder a la asignación de programa correcta.
Una asignación incorrecta de herramientas puede producir dimensiones no deseadas o colisiones.
Para la cualificación de la producción, los compradores deben confirmar el método de numeración de herramientas del sistema de control, el procedimiento de asignación del cargador, la compensación de longitud de herramienta disponible y el manejo de errores.
La ficha técnica proporcionada confirma el cambio automático de herramientas, pero no confirma por separado la detección de la longitud de la herramienta, la detección del diámetro de la herramienta ni la detección de herramientas rotas.
Estas funciones deben verificarse, no darse por sentadas.
5. ¿Cómo afectan la velocidad del husillo y la selección de la herramienta al mecanizado?
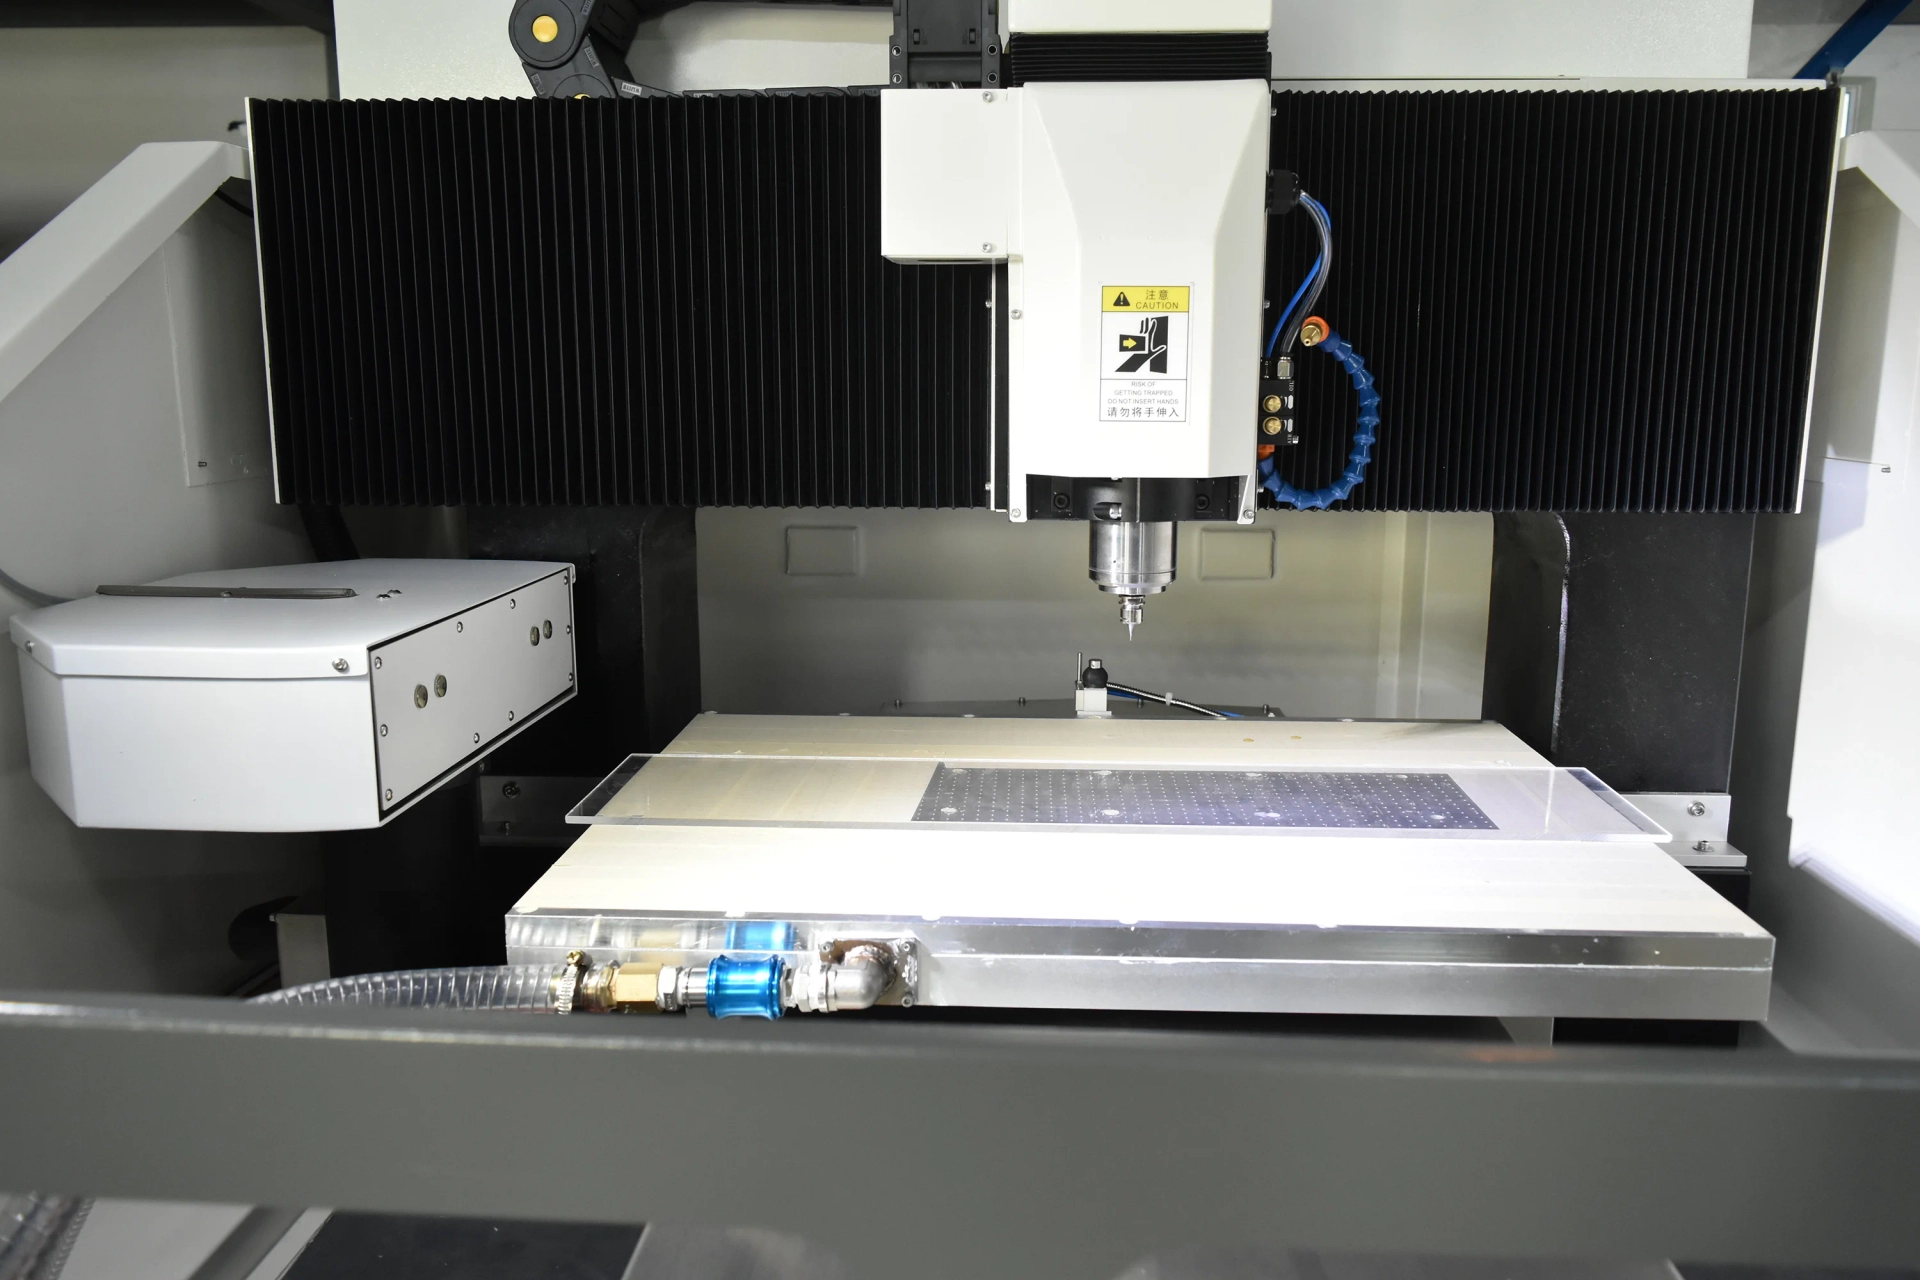
La especificación CK-710-AT indica un husillo de 60.000 RPM con una potencia de 2,5 kW.
La velocidad del husillo es un parámetro importante en el mecanizado, pero las condiciones de funcionamiento correctas dependen de la herramienta de corte, el material de la pieza de trabajo, la geometría de corte y la configuración de la máquina.
¿Por qué las RPM máximas no siempre son la mejor opción?
Una alta velocidad de rotación puede resultar útil para determinadas aplicaciones de herramientas de pequeño diámetro.
Sin embargo, los diferentes materiales y diámetros de fresa requieren diferentes velocidades y avances de corte.
El uso de parámetros inadecuados puede aumentar el desgaste de la herramienta, reducir la calidad del filo o crear condiciones de corte inaceptables.
Comprobaciones importantes de las herramientas
| Factor de herramientas | Verificación del comprador |
|---|---|
| Diámetro de la herramienta | Compatibilidad con el husillo y el funcionamiento previstos. |
| Material de la herramienta | Idoneidad para la pieza de trabajo |
| Geometría de corte | Perfil y acabado superficial requeridos |
| Interfaz del portaherramientas | Compatibilidad con el cambiador automático de herramientas |
| Velocidad de rotación nominal | Funcionamiento seguro a la velocidad de husillo seleccionada. |
| Longitud de la herramienta | Autorización de trabajo disponible |
| Desviación del husillo | Influencia en la estabilidad del corte |
| Reemplazo de herramientas | Procedimiento de disponibilidad y mantenimiento |
La herramienta adecuada debe seleccionarse en función del material, la geometría y la calidad requerida de la pieza terminada.
La cualificación de la máquina debe incluir las fresas específicas que se prevé utilizar en la producción.
6. ¿Qué significan las cifras de precisión publicadas?
La hoja de datos del CK-710-AT indica una precisión de procesamiento de ±0,015 mm y una precisión de reposicionamiento de 0,005 mm.
Estos valores describen diferentes aspectos del rendimiento de la máquina.
Precisión de procesamiento frente a precisión de reposicionamiento
| Especificación | Significado en ingeniería | Verificación requerida |
|---|---|---|
| Precisión del procesamiento | Criterio de rendimiento de mecanizado publicado | Medir las muestras terminadas |
| Precisión de reposicionamiento | Rendimiento de la posición de retorno | Prueba de posición repetida definida |
| Repetibilidad del cambio de herramientas | Consistencia después del reemplazo de herramientas | Inspección de muestras de cambio de herramienta |
| Precisión de la pieza terminada | Conformidad real con el dibujo | Medición dimensional calibrada |
El rendimiento nominal de reposicionamiento de una máquina no determina automáticamente la precisión de un componente terminado.
La geometría de la pieza terminada también depende del estado de la herramienta, el comportamiento del husillo, la sujeción de la pieza y los parámetros de mecanizado.
¿Por qué comprobar la precisión después de cambiar las herramientas?
Una máquina puede lograr dimensiones aceptables utilizando una sola herramienta, pero mostrar variaciones después de varios cambios de herramienta.
Por ejemplo, una compensación incorrecta de la longitud de la herramienta o un asentamiento inconsistente de la misma pueden influir en los resultados del mecanizado.
Por lo tanto, una prueba de cualificación útil debería comprobar la precisión del proceso completo de la herramienta multifuncional.
La pregunta correcta para la aceptación es si la máquina produce repetidamente piezas conformes después de los cambios de herramienta necesarios.
7. Cómo validar la configuración del área de procesamiento y de la pieza de trabajo.
El modelo CK-710-AT incluye una mesa de 700 × 500 mm y un área de procesamiento de 600 × 500 × 100 mm.
Estas cifras deben revisarse junto con las dimensiones reales de la pieza y la disposición de los elementos de fijación.
Verificación del área de trabajo
| Requisito | Verificación del comprador |
|---|---|
| Tamaño de la mesa | ¿El accesorio se ajusta a la plataforma disponible? |
| Área de procesamiento | ¿La trayectoria de herramienta requerida cabe dentro del área delimitada? |
| Espacio libre del eje Z | ¿Hay espacio suficiente para la pieza de trabajo y las herramientas? |
| Autorización para cambio de herramienta | ¿Puede la máquina cambiar las herramientas de forma segura? |
| Altura del accesorio | ¿Reduce esto el espacio de mecanizado disponible? |
| Acceso a la herramienta | ¿Se puede acceder a todas las funciones especificadas? |
¿Por qué es importante el diseño de las luminarias?
Un programa de mecanizado puede tener las dimensiones correctas, pero aun así producir resultados deficientes si la pieza de trabajo se mueve durante el corte.
La rigidez del dispositivo de fijación y la precisión de posicionamiento influyen en la repetibilidad.
En operaciones con varias herramientas, la pieza de trabajo debe permanecer correctamente posicionada durante toda la secuencia de mecanizado.
Los compradores deberán proporcionar al proveedor los planos completos de las piezas y cualquier información sobre los accesorios existentes.
8. Fresado CNC vs. Electroerosión por hilo vs. Perforación para registro de PCB
Estas tecnologías tienen diferentes propósitos de fabricación y no deben combinarse en la descripción de una sola máquina sin evidencia técnica.
| Proceso | Eliminación de material | Aplicación principal |
|---|---|---|
| Fresado/enrutamiento CNC | Herramienta de corte giratoria | Contornos mecánicos, ranuras y operaciones de mecanizado adecuadas |
| Electroerosión por hilo | Descarga eléctrica a través de un electrodo de alambre | Perfiles finos en materiales conductores |
| Perforación de registro de PCB | Perforación de agujeros controlados | Orificios de posicionamiento y herramientas para PCB |
La electroerosión por hilo puede ser preferible para ciertos perfiles finos en materiales conductores endurecidos.
El fresado CNC puede ser más adecuado para perfiles accesibles y operaciones que requieren diferentes fresas giratorias.
Una máquina perforadora de orificios de registro para PCB está diseñada para un requisito de producción diferente que implica referencias de posicionamiento de la placa.
¿Qué deben hacer los compradores cuando la página de un producto combina diferentes tecnologías?
Solicitar aclaración sobre el tipo de máquina, el mecanismo de corte, los consumibles, el controlador, el área de trabajo y las especificaciones técnicas.
Si desea adquirir una máquina de electroerosión por hilo, pregunte sobre la alimentación del hilo, el fluido dieléctrico, la filtración y el rendimiento específico para electroerosión.
Si desea adquirir una fresadora CK-710-AT, pregunte sobre el husillo, el almacén de herramientas, los portaherramientas, la compatibilidad con las herramientas de corte y el rendimiento de mecanizado.
Esto impide seleccionar equipos basándose en especificaciones pertenecientes a otro proceso.
9. ¿Cómo pueden los compradores medir la eficiencia del cambio de herramientas?
El cambio automático de herramientas debe evaluarse a lo largo de todo el ciclo de producción.
Una máquina puede tener un cargador de 12 posiciones, pero aun así requerir un tiempo de preparación considerable si la asignación de herramientas, la sujeción de la pieza de trabajo o la preparación del programa son ineficientes.
La fresadora CNC CK-710-AT está diseñada para admitir flujos de trabajo de mecanizado con múltiples herramientas gracias a su cargador automático de herramientas de 12 posiciones. Para los fabricantes, evaluar la eficiencia del cambio de herramientas requiere medir el tiempo real del ciclo, la consistencia del posicionamiento de la herramienta y la precisión del mecanizado en series de producción repetidas. Estos factores ayudan a determinar si el equipo puede reducir la intervención manual manteniendo una calidad uniforme en las piezas terminadas.
Cálculo del ciclo de producción
Tiempo total del ciclo = Carga + Preparación + Corte + Cambio de herramientas + Inspección + Descarga
Para una evaluación más detallada, registre el número de cambios de herramienta dentro de un programa completo.
Lista de verificación del rendimiento del cambio de herramientas
| Factor de evaluación | Qué medir |
|---|---|
| Tiempo de cambio de herramienta | Duración real por cambio |
| Precisión en la selección de herramientas | Herramienta correcta recuperada |
| Asiento de herramientas | Instalación consistente |
| Continuidad del programa | Reinicio correcto después del cambio |
| Fallos en el cambio de herramientas | Frecuencia y causa |
| Intervención del operador | Se requieren acciones manuales |
| Tiempo total del ciclo | Duración total de la producción de la pieza |
¿El cambio automático de herramientas siempre es más rápido?
No necesariamente.
Una secuencia de herramientas ineficiente aún puede producir cambios de herramientas innecesarios.
Para la producción en serie, la planificación de la trayectoria de la herramienta y la organización del trabajo deben evaluarse junto con el propio almacén de herramientas.
El verdadero beneficio en términos de productividad reside en la reducción del tiempo que no aporta valor, sin comprometer la calidad de las piezas.
10. Inspección de la primera pieza: Cómo verificar el mecanizado con múltiples herramientas
La inspección del primer artículo (FAI, por sus siglas en inglés) ayuda a confirmar que un proceso puede producir piezas que cumplan con los requisitos aprobados antes de que comience la producción a gran escala.
En el caso de una fresadora CNC, la inspección debe incluir la secuencia de mecanizado completa.
Procedimiento FAI recomendado
Paso 1 — Confirmar el dibujo
Verifique la última revisión de ingeniería, las dimensiones, las tolerancias y el estado superficial requerido.
Paso 2: Inspeccione la pieza de trabajo.
Verifique la identificación del material, las dimensiones y el estado inicial.
Paso 3: Verifique el cargador de herramientas.
Confirme que las herramientas instaladas corresponden al programa aprobado.
Paso 4: Establecer la posición de la pieza de trabajo.
Verifique la estabilidad del accesorio y las referencias de coordenadas aplicables.
Paso 5: Ejecutar el programa de mecanizado.
Procese la pieza representativa utilizando la secuencia de cambio de herramienta prevista.
Paso 6: Inspeccionar la geometría finalizada.
Mida las características críticas e inspeccione el estado de la superficie.
Paso 7 — Repita el proceso
Produzca muestras adicionales para evaluar la repetibilidad.
Paso 8: Registrar los resultados
Documente la configuración de la máquina, las herramientas, los ajustes, los resultados de la inspección y cualquier ajuste necesario.
Lista de verificación de calidad del primer artículo
| Artículo de calidad | Requisito de aceptación |
|---|---|
| Dimensiones generales | Tolerancia de dibujo aprobada |
| Perfiles críticos | Límites dimensionales definidos |
| Geometría de agujeros y ranuras | Dibujar conformidad |
| Condición de la superficie | Acabado aprobado por el cliente |
| Secuencia de cambio de herramienta | Funcionamiento correcto |
| Asiento de herramientas | Consistente después del reemplazo |
| Estado de la pieza de trabajo | No se produjeron daños inaceptables. |
| Repetibilidad | Muestras consistentes |
| Documentación del proceso | Registros de inspección completos |
La aceptación debe basarse en las piezas terminadas medidas, y no únicamente en los valores de posicionamiento que muestra la máquina.
11. ¿Qué deben comprobar los compradores durante las pruebas de aceptación en fábrica?
Una prueba de aceptación en fábrica (FAT, por sus siglas en inglés) debe confirmar que la máquina propuesta cumple con los requisitos de producción acordados antes del envío.
Para una configuración de fresado CNC de 12 herramientas, la prueba de aceptación en fábrica (FAT) debe incluir tanto el rendimiento del mecanizado como el de la gestión de herramientas.
Lista de verificación CK-710-AT FAT
| Artículo GRASO | Verificación recomendada |
|---|---|
| Identificación de máquinas | Confirme la configuración exacta del CK-710-AT. |
| Tipo de máquina | Confirme el fresado CNC en lugar de la electroerosión por hilo. |
| Dimensiones de la mesa | Verifique el área de la luminaria utilizable |
| Sobre de procesamiento | Demostrar el acceso a la pieza de trabajo requerido |
| Huso | Confirmar especificación de 2,5 kW / 60.000 RPM |
| Revista de herramientas | Verificar la configuración de 12 posiciones |
| Cambio de herramientas | Demostrar la secuencia de cambios requerida |
| Precisión del procesamiento | Medir muestras mecanizadas representativas |
| Precisión de reposicionamiento | Revisar los resultados de las pruebas definidas |
| Manejo del programa | Demostrar los archivos de producción aprobados |
| Tiempo de ciclo | Registrar el tiempo total de mecanizado |
| Seguridad | Verificar las funciones de vigilancia y emergencia |
| Sistema eléctrico | Confirmar los requisitos de suministro |
| Documentación | Obtenga manuales y registros de inspección. |
Aclaración importante sobre la utilidad
La tabla CK-710-AT suministrada contiene un campo etiquetado como "Requisito de potencia" con un valor de 2 MPa.
MPa es una unidad de presión, no una medida de potencia eléctrica.
El proveedor debe aclarar si esto se relaciona con un requisito neumático, con otro subsistema o con un error en la hoja de datos.
No debe considerarse un requisito verificado de suministro de aire de fábrica sin confirmación.
¿Cuál es el resultado más valioso de la prueba FAT?
Una prueba satisfactoria debería demostrar que la configuración actual puede completar el trabajo de mecanizado representativo del comprador con una precisión, un acabado superficial y un comportamiento de cambio de herramienta aceptables.
Una demostración que utilice únicamente un ciclo de máquina vacío no establece la capacidad de producción.
12. Cómo evaluar los costos operativos y el retorno de la inversión.
El precio de compra de una fresadora CNC es solo una parte de su coste total.
La fabricación de herramientas multifuncionales también implica el consumo de herramientas de corte, el mantenimiento, la mano de obra para la configuración, la inspección y el tiempo de inactividad.
Costo total de propiedad
| Factor de costo | Consideración principal |
|---|---|
| Precio del equipo | Configuración final de la máquina |
| Herramientas de corte | Sustitución y desgaste de herramientas |
| Portaherramientas | Compatibilidad y repuestos |
| Electricidad | consumo real de energía de la máquina |
| Mano de obra | Configuración y participación del operador |
| Cambios en las herramientas | Tiempo de inactividad y programación |
| Mantenimiento | Husillo, cargador y componentes móviles |
| Inspección | Verificación dimensional |
| Residuos de material | Componentes rechazados |
| Instalación | Puesta en servicio y formación |
Una métrica económica útil es:
Costo de mecanizado por pieza aceptada = Costo total de mecanizado asignado ÷ Piezas aceptadas
Esta métrica ayuda a los compradores a comparar la inversión con los métodos de producción existentes.
¿Cuándo merece la pena una configuración de fresado CNC de 12 herramientas?
Merece la pena tenerlo en cuenta cuando una parte significativa del tiempo de ciclo existente proviene de cambios manuales repetidos de herramientas.
Sin embargo, el beneficio económico debe verificarse mediante datos reales de empleo.
Si el principal cuello de botella en la producción es el corte lento, las herramientas inadecuadas o la mala sujeción de la pieza, aumentar la capacidad del cargador por sí solo puede no solucionar el problema.
13. ¿Qué deben incluir los compradores extranjeros en una solicitud de cotización?
Una solicitud de cotización técnicamente completa permite al proveedor de equipos evaluar la tarea de producción real.
Lista de verificación técnica de solicitud de cotización CK-710-AT
| Información requerida | Detalles del comprador |
|---|---|
| Material de la pieza de trabajo | Grado y estado del material |
| Dimensiones de la pieza | Longitud, anchura y altura máximas |
| planos de ingeniería | Archivos CAD y geometría crítica |
| Operaciones requeridas | Enrutamiento, fresado, taladrado o grabado |
| Número de herramientas | Herramientas necesarias por programa |
| Dimensiones de la herramienta | Requisitos de diámetro, longitud y soporte |
| Tolerancia de mecanizado | Especificaciones críticas de la pieza terminada |
| Acabado superficial | Condición requerida |
| Volumen de producción | Piezas por turno o mes |
| Cuello de botella existente | Tiempo de inactividad por cambio de herramienta, desperdicio o tiempo de mecanizado |
| Requisitos de los accesorios | Sujeción de piezas y espacio libre disponible |
| Servicios públicos de la fábrica | Requisitos eléctricos y neumáticos |
| Pruebas de aceptación | Criterios FAI y FAT |
| Información comercial | Cantidad, entrega y necesidades de servicio |
¿Por qué considerar CHIKIN CNC?
CHIKIN CNC suministra equipos para la fabricación de placas de circuito impreso y otros equipos de procesamiento de precisión relacionados.
La información publicada sobre sus equipos incluye tecnologías de fresado CNC, perforación y otras tecnologías de mecanizado industrial.
Para la adquisición del modelo CK-710-AT, el primer paso más importante es confirmar el tipo exacto de máquina que se ofrece y resolver las diferencias entre la descripción del producto y las especificaciones técnicas.
Solicite una revisión de la configuración técnica del CK-710-AT.
Si su fábrica requiere mecanizado CNC con múltiples herramientas, prepare los planos de las piezas, las especificaciones del material, las operaciones de mecanizado, los requisitos de las herramientas y la producción prevista.
Revise el listado de productos CHIKIN CNC .
Contacte con CHIKIN CNC para una revisión técnica y un presupuesto .
Solicite confirmación por escrito del tipo de proceso real, la configuración del cargador de 12 herramientas, las especificaciones del husillo, los accesorios incluidos y los requisitos de aceptación de la máquina.
14. Preguntas frecuentes sobre la fresadora CNC CK-710-AT
1. ¿Qué es el CK-710-AT?
La ficha técnica adjunta identifica la CK-710-AT como una fresadora CNC de un solo cabezal con cargador automático de herramientas. La página del producto también describe la electroerosión por hilo, por lo que es necesario confirmar el tipo exacto de máquina que se indica.
2. ¿Cuántas herramientas puede contener el cargador CK-710-AT?
La especificación publicada incluye un cargador de herramientas de 12 posiciones con cambio automático de herramientas. Se recomienda verificar la compatibilidad de los portaherramientas y accesorios.
3. ¿Cuál es la velocidad del husillo de la CK-710-AT?
Las especificaciones indican un husillo de 60.000 RPM con una potencia nominal de 2,5 kW.
4. ¿Cuál es el área de procesamiento?
El área de procesamiento publicada es de 600 × 500 × 100 mm, con una mesa de 700 × 500 mm. Se debe confirmar el espacio útil para el dispositivo.
5. ¿Qué precisión de mecanizado se especifica?
La hoja de datos indica una precisión de procesamiento de ±0,015 mm y una precisión de reposicionamiento de 0,005 mm. Estas cifras requieren condiciones de prueba definidas.
6. ¿Es el cambio automático de herramientas adecuado para la producción en lotes pequeños?
Puede resultar útil cuando cada trabajo requiere varias herramientas de corte. La ventaja depende del número de cambios de herramienta, el tiempo de preparación y el flujo de trabajo de producción.
7. ¿Puede la máquina realizar corte por electroerosión por hilo?
La especificación de enrutamiento CK-710-AT no establece la capacidad de electroerosión por hilo. La electroerosión por hilo requiere equipos y sistemas operativos diferentes. Confirme la configuración real de la máquina con el proveedor.
8. ¿El CK-710-AT incluye detección de rotura de herramientas?
La especificación CK-710-AT suministrada no confirma por separado la detección de herramientas rotas. Los compradores deben verificar su disponibilidad antes de realizar el pedido.
9. ¿Cómo se debe comprobar la precisión del cambio de herramientas?
Ejecute programas de mecanizado representativos que requieran varios cambios de herramienta y, a continuación, inspeccione las dimensiones finales, el asentamiento de la herramienta y los resultados del procesamiento repetido.
10. ¿Qué información debo proporcionar al solicitar un presupuesto?
Proporcione los planos, las especificaciones de los materiales, las operaciones de mecanizado necesarias, la información sobre las herramientas, las tolerancias de las piezas terminadas, el volumen de producción y los criterios de aceptación.
Conclusión
Seleccionar una fresadora CNC adecuada con cambio automático de herramientas requiere algo más que comparar la velocidad del husillo, la capacidad del almacén de herramientas o el precio de compra.
Para las fábricas de fabricación de precisión, el objetivo real es un proceso de mecanizado multiherramienta estable que produzca componentes aceptables al tiempo que se controlan las variaciones de configuración y el tiempo improductivo.
La fresadora CNC CK-710-AT ofrece una solución práctica para fabricantes que buscan un cambio automático de herramientas fiable, un mecanizado de precisión y una mayor eficiencia de producción. Su cargador de herramientas de 12 posiciones, su husillo de alta velocidad y su sistema de control CNC la convierten en una opción a considerar para aplicaciones de fabricación con múltiples herramientas, donde la consistencia del mecanizado y la reducción del tiempo de preparación son fundamentales.
Estas características constituyen la base para evaluar una configuración de fresado CNC con múltiples herramientas.
Sin embargo, los compradores deben confirmar primero la tecnología real de la máquina, ya que la descripción del producto asociada incluye información sobre electroerosión por hilo que difiere de las especificaciones de la máquina de fresado.
Un proceso de compra fiable debe incluir la verificación de la configuración técnica, el mecanizado de muestras representativas, las pruebas de cambio de herramientas, la inspección de la pieza terminada y una prueba de aceptación en fábrica documentada.
Para los fabricantes extranjeros que evalúan equipos de fresado CNC y mecanizado de precisión, CHIKIN CNC ofrece la oportunidad de analizar la configuración necesaria en función de las necesidades reales de producción.
Póngase en contacto con CHIKIN CNC para obtener una revisión técnica y un presupuesto para la CK-710-AT, y facilite sus planos de mecanizado, especificaciones de materiales, requisitos de cambio de herramientas y volumen de producción previsto.
La combinación adecuada de herramientas compatibles, parámetros de mecanizado controlados, cambio de herramientas fiable y aceptación de calidad medible es la base de una inversión eficaz en la producción CNC.