






TL;DR — Respuesta rápida
La alineación entre perforación y fresado de PCB describe la relación posicional entre los orificios perforados y las características de la placa fresadas posteriormente. Cuando ambas operaciones comparten una configuración CNC controlada, los fabricantes pueden reducir la necesidad de una alineación independiente de las piezas, siempre que la placa permanezca correctamente ubicada durante todo el proceso de mecanizado.
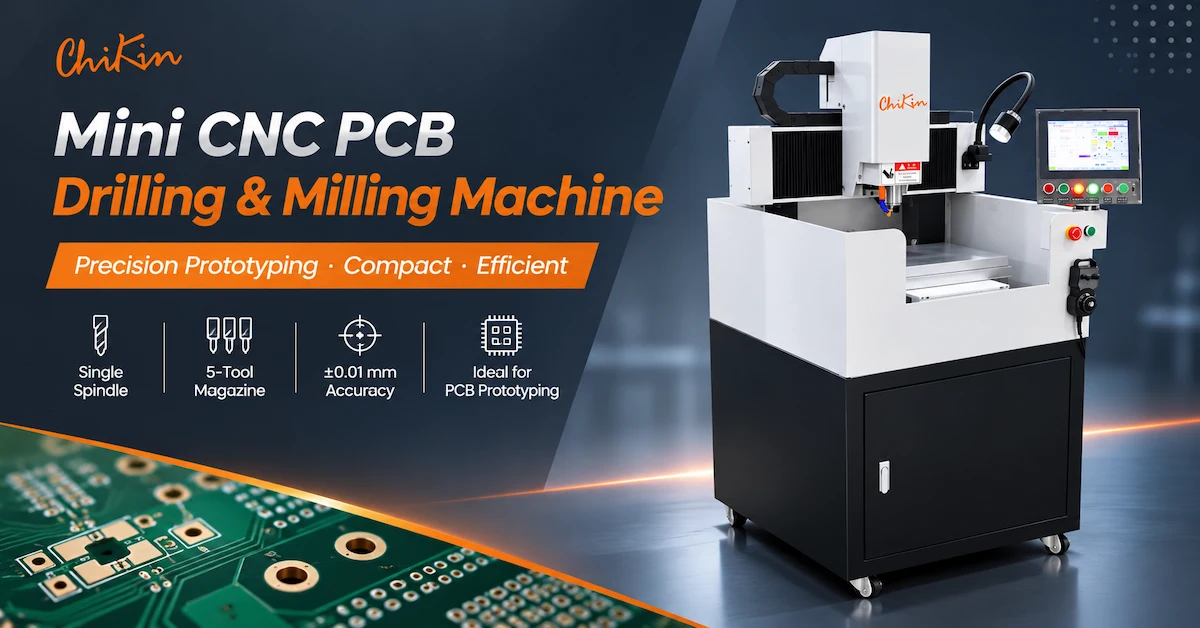
La CHIKIN CNC Mini CK-01R es una máquina de perforación y fresado de PCB de un solo husillo con un husillo refrigerado por agua de 60.000 RPM (según las especificaciones publicadas), un almacén de herramientas de cinco posiciones, detección de longitud de herramienta y especificaciones de posicionamiento y repetibilidad de ±0,01 mm.
Para los laboratorios de creación de prototipos de PCB y los fabricantes de lotes pequeños, la principal cuestión a la hora de comprar una máquina es si esta puede producir orificios correctamente posicionados y contornos acabados sin introducir errores inaceptables durante los cambios de herramienta o la manipulación de la placa.
Esta guía explica cómo planificar un flujo de trabajo de perforación y fresado, proteger la referencia de mecanizado, verificar los ajustes de longitud de la herramienta y evaluar la calidad de la primera pieza.
Conclusiones clave
Una configuración controlada: el taladrado y el fresado pueden compartir la misma referencia de la pieza de trabajo cuando el dispositivo de fijación y el programa CNC están configurados correctamente.
Configuración de cinco herramientas: La especificación Mini CK-01R suministrada indica un cargador de herramientas de cinco posiciones para herramientas de perforación y fresado compatibles.
Detección de la longitud de la herramienta: Esta función, incluida en la especificación, permite verificar la configuración de la herramienta, pero no garantiza de forma independiente la precisión de la pieza terminada.
Precisión publicada: Tanto el posicionamiento como la repetibilidad se indican con una precisión de ±0,01 mm, sujeta a verificación específica de la máquina.
Prioridad de calidad: La precisión de la alineación entre el orificio y el contorno debe medirse en los paneles terminados.
Recomendación de compra: Confirme la configuración exacta de la máquina, el sistema de sujeción de piezas, las funciones de cambio de herramientas y los criterios de aceptación antes de realizar un pedido.
1. ¿Qué es la alineación de perforación a enrutamiento de PCB?
La alineación entre la perforación y el enrutamiento de la placa de circuito impreso (PCB) es la relación posicional entre los orificios perforados en una placa de circuito impreso y los contornos, ranuras o perfiles creados durante el enrutamiento.
En la fabricación de placas de circuitos impresos, la perforación y el fresado suelen tener propósitos diferentes.
La perforación crea agujeros para componentes, puntos de montaje, vías u otras características específicas.
El proceso de fresado elimina material siguiendo rutas programadas para crear contornos de placas, aberturas internas, ranuras u otras características mecánicas.
Ambos procesos deben seguir sistemas de coordenadas compatibles.
¿Por qué es importante la precisión entre el agujero y el contorno?
Una placa de circuito impreso puede tener orificios individualmente aceptables y un contorno con la forma correcta, pero aun así fallar en el montaje mecánico si los dos grupos de características están desalineados.
Los posibles problemas incluyen:
Los orificios de montaje están colocados incorrectamente con respecto al borde de la placa.
Aberturas para conectores que no coinciden con la geometría de la carcasa.
Espacio libre irregular en los bordes alrededor de las características especificadas.
Ranuras desplazadas con respecto a los puntos de montaje.
Dificultad para instalar la placa en el dispositivo de montaje.
Retrabajo causado por un posicionamiento inconsistente entre operaciones.
El objetivo de fabricación es mantener el patrón de orificios y la geometría del trazado dentro de las tolerancias establecidas por el plano de PCB aprobado.
¿Qué causa la desalineación entre la perforación y la ruta de corte?
| Causa potencial | Efecto en la placa de circuito impreso terminada | Verificación recomendada |
|---|---|---|
| Datos de diferentes programas | Patrón de agujeros y cambio de contorno | Comparar orígenes de coordenadas |
| movimiento de la pieza de trabajo | Variación posicional | Inspeccione la sujeción y el soporte. |
| Desplazamiento de herramienta incorrecto | Errores dimensionales o de profundidad | Verificar la compensación de la herramienta |
| Diámetro incorrecto de la herramienta de enrutamiento | Contornos finales incorrectos | Inspeccione la herramienta y el programa. |
| Reposicionamiento de la fijación | Diferencias de registro | Verificar la ubicación de las referencias |
| Desviación del husillo | Variación de orificio o contorno | Mida el sistema de sujeción de herramientas. |
| Deformación del material | Cambios en la geometría del tablero | Inspeccione la planitud y el estado del laminado. |
Un flujo de trabajo con una sola máquina puede reducir ciertos riesgos relacionados con la transferencia, pero no puede eliminar todas las causas de errores de mecanizado.
2. CHIKIN CNC Mini CK-01R: Especificaciones técnicas
CHIKIN CNC proporciona equipos para perforación, fresado y fabricación de placas de circuito impreso (PCB).
La máquina de fresado y perforación de PCB Mini 1 Spindle se presenta como un sistema CNC compacto y cerrado para la creación de prototipos y aplicaciones de lotes pequeños.
La especificación MINI CK-01R suministrada describe una configuración de un solo husillo con husillo refrigerado por agua, ejes controlados por CNC, almacén de herramientas y detección de longitud de herramienta.
Tabla de especificaciones del Mini CK-01R
| Parámetro técnico | Especificación suministrada |
|---|---|
| Modelo | MINI CK-01R |
| Número de husos | 1 |
| Velocidad máxima del husillo | 60.000 RPM |
| Potencia del husillo | 1,8 kW |
| Refrigeración del husillo | Refrigeración por agua |
| Rieles lineales X/Y/Z | Taiwán |
| Husillos de bolas X/Y/Z | Taiwán |
| Velocidad máxima de desplazamiento en los ejes X/Y | 12 m/min |
| Velocidad máxima de desplazamiento en el eje Z | 12 m/min |
| Repetibilidad | ±0,01 mm |
| Precisión de posicionamiento | ±0,01 mm |
| Dimensiones de la mesa de trabajo | 350 × 350 mm |
| Material de la carcasa de la máquina | Hierro fundido |
| Sistema CNC | CHIKIN CNC |
| Lenguaje operativo | Chino / Inglés |
| Capacidad del cargador de herramientas | 5 posiciones |
| Diámetro de la herramienta de perforación | 0,5–6,35 mm |
| Diámetro de la herramienta de fresado | 0,8–3,175 mm |
| Detección de la longitud de la herramienta | Incluido |
| Protección contra sobrecarga del husillo | Opcional |
| Protección contra sobrecalentamiento del husillo | Opcional |
| suministro de aire | 0,6–0,8 MPa |
| Consumo de aire indicado | 30 L/min |
| Fuente de alimentación | Monofásico 220V / 50Hz |
| Requisitos de potencia indicados | 2 kW |
| Dimensiones de la máquina | 780 × 900 × 1700 mm |
| Peso de la máquina | Aproximadamente 500 kg |
| Temperatura de instalación | 18–23 °C |
| Humedad de instalación | 45–65% |
Estas especificaciones corresponden a la configuración MINI CK-01R que se incluye en este artículo. Otros materiales públicos sobre la CK-01R describen potencias de husillo, capacidades de cargador y dimensiones de mesa diferentes. Confirme la configuración exacta por escrito antes de realizar el pedido.
¿Qué deben verificar los compradores?
La medida de 350 × 350 mm describe las dimensiones publicadas de la mesa de trabajo. No debe considerarse automáticamente como el área total utilizable para taladrar y fresar.
Los límites de recorrido exactos, la holgura entre el husillo y la mesa, la compatibilidad de los accesorios y la secuencia de cambio automático de herramientas deben verificarse con respecto a la máquina solicitada.
Las especificaciones de posicionamiento y repetibilidad de ±0,01 mm que se indican también requieren condiciones de prueba definidas.
3. ¿Por qué realizar el taladrado y el fresado de la placa de circuito impreso en una sola operación?
En el procesamiento tradicional con varias máquinas, un panel de PCB puede perforarse en una máquina y luego transferirse a una máquina de fresado independiente.
Esto requiere volver a colocar la pieza de trabajo en su posición original.
Si las dos operaciones utilizan diferentes accesorios o referencias de coordenadas, puede producirse una variación adicional en el registro.
Una máquina perforadora y fresadora monohusillo adecuada puede realizar ambas operaciones utilizando un único sistema de coordenadas CNC controlado.
Configuración única frente a máquinas separadas
| Evaluación | Perforación y fresado en una sola configuración | Perforación y enrutamiento por separado |
|---|---|---|
| Transferencia de piezas | Potencialmente reducido | Generalmente requerido |
| Coordinación de datos | Posibilidad de configuración compartida | Las configuraciones separadas requieren alineación |
| Cambios en las herramientas | Requerido entre diferentes operaciones | Depende de cada máquina. |
| Flexibilidad de producción | Útil para operaciones mixtas | Los procesos pueden ejecutarse de forma independiente. |
| Rendimiento máximo | Limitado por la capacidad del husillo disponible | Depende de la disposición del equipo. |
| Riesgo principal | Control de herramientas y dispositivos | Variación de transferencia y registro |
¿Cuándo merece la pena considerar un proceso de configuración única?
Un sistema compacto puede resultar útil cuando una fábrica produce prototipos o series cortas que contienen varias características perforadas y fresadas.
La principal ventaja es la posibilidad de un procesamiento repetible con menos oportunidades de errores de reposicionamiento.
Sin embargo, las fábricas de alto volumen pueden preferir equipos con husillos separados o múltiples cuando el rendimiento es el requisito principal.
Para obtener una visión general más amplia, consulte la Guía de máquinas de perforación y fresado CNC para PCB de CHIKIN.
4. Cómo establecer un datum común de perforación y trazado.
Un datum es la referencia utilizada para definir las posiciones de los elementos.
Para el procesamiento de perforación y trazado de rutas, el programa de perforación y el programa de trazado deben utilizar orígenes y referencias de orientación compatibles.
Flujo de trabajo de control de datos recomendado
Paso 1: Revisar los archivos de ingeniería
Verifique que las coordenadas de perforación y las rutas de enrutamiento utilicen la revisión de diseño y el sistema de coordenadas aprobados.
Paso 2: Definir el origen de la pieza de trabajo.
Establezca la referencia de la máquina prevista de acuerdo con el dispositivo y el programa aprobados.
Paso 3: Asegure el panel.
Utilice un sistema de sujeción adecuado al tamaño, el grosor y las operaciones de mecanizado previstas de la placa.
Paso 4 — Realizar la perforación
Realice el mecanizado de los orificios según el patrón aprobado, utilizando las herramientas y los parámetros de mecanizado necesarios.
Paso 5: Verificar la configuración de la herramienta.
Confirme la longitud de la herramienta y la compensación del diámetro adecuadas antes de realizar el fresado.
Paso 6 — Realizar el enrutamiento
Procese los perfiles requeridos manteniendo la referencia de la pieza de trabajo aprobada.
Paso 7: Inspeccionar la geometría finalizada.
Mida las relaciones entre el agujero y el contorno una vez completados.
Este flujo de trabajo presupone que las herramientas y el sistema de control instalados son compatibles con la secuencia de procesos prevista.
¿Por qué debería mantenerse segura la Junta Directiva?
Incluso cuando ambos programas utilizan el mismo origen de coordenadas, el movimiento físico de la pieza de trabajo puede invalidar la relación.
Un panel que se desplaza durante el proceso de fresado puede producir un contorno final desplazado con respecto a los orificios perforados previamente.
Por lo tanto, las condiciones de sujeción y de corte deben evaluarse conjuntamente.
5. ¿Cómo debería organizarse la revista Five-Tool?
La especificación Mini CK-01R suministrada indica que dispone de un cargador de herramientas de cinco posiciones.
Para un trabajo combinado de perforación y fresado, la planificación del almacén de herramientas debe reflejar las herramientas reales que requiere el programa de fabricación.
Configuración ilustrativa de cinco herramientas
| Posición de la herramienta | Herramienta de ejemplo | Operación prevista |
|---|---|---|
| T1 | Broca de pequeño diámetro | Patrón de agujeros finos |
| T2 | Broca de diámetro medio | agujeros adicionales necesarios |
| T3 | Taladro más grande | Orificios de montaje o de herramientas |
| T4 | fresa de enrutamiento pequeña | Ranuras estrechas o perfiles internos |
| T5 | Fresa de enrutamiento | Procesamiento del esquema de la junta |
Esta tabla ilustra la posible asignación de herramientas. Es necesario confirmar los tamaños reales de las herramientas, las interfaces del cargador y las operaciones compatibles.
¿Por qué es importante la secuencia de uso de las herramientas?
Una secuencia ineficiente puede generar cambios innecesarios entre las herramientas.
Por ejemplo, alternar repetidamente entre una herramienta de perforación y una fresa puede aumentar el tiempo de inactividad.
Cuando el diseño y el proceso lo permiten, las operaciones pueden agruparse por herramienta para mejorar la coherencia del flujo de trabajo.
Sin embargo, el orden de procesamiento debe seleccionarse en función de los requisitos de calidad y sujeción de la pieza, y no únicamente del número de cambios de herramienta.
¿Se ha confirmado el cambio automático de herramientas?
La mesa de trabajo en miniatura suministrada permite establecer cinco posiciones de herramienta e incluye un sistema de detección de la longitud de la herramienta.
Para esta configuración, se debe confirmar el mecanismo exacto de cambio automático de herramientas y la secuencia del programa.
Los compradores no deben asumir que todas las variantes del CK-01R utilizan el mismo cargador o sistema de cambio de herramientas.
6. ¿Qué controla realmente la detección de la longitud de la herramienta?
La detección de la longitud de la herramienta ayuda a establecer una referencia asociada con la herramienta de corte instalada.
Esto es relevante porque las diferentes brocas y fresas pueden tener diferentes longitudes totales y proyecciones de corte.
Una compensación incorrecta de la longitud de la herramienta puede afectar la posición vertical real de la fresa.
Detección de la longitud de la herramienta frente a compensación del diámetro de la herramienta
| Función | Propósito principal | Error potencial |
|---|---|---|
| Detección de la longitud de la herramienta | Establecer referencia de herramienta vertical | Profundidad de perforación o enrutamiento incorrecta |
| Compensación del diámetro de la herramienta | Tenga en cuenta el diámetro de la fresa. | Dimensiones de perfil incorrectas |
| Referencia de la pieza de trabajo | Establecer referencia de coordenadas de la parte | Ubicaciones de las características modificadas |
| Inspección de la excentricidad del husillo | Evaluar la consistencia de la rotación de herramientas | Variación de agujeros y bordes |
| Inspección del estado de la herramienta | Identificar herramientas de corte inadecuadas | Rebabas, roturas o mal acabado |
¿La detección de la longitud de la herramienta evita automáticamente los errores de alineación?
No.
La detección de la longitud de la herramienta se refiere principalmente a la posición axial de la misma.
No corrige de forma independiente las coordenadas X/Y incorrectas, los filos de corte desgastados, el movimiento de la fijación o el diámetro inadecuado de la fresa.
Un proceso completo debería verificar estos factores por separado.
¿Por qué es importante la verificación de herramientas para las cortadoras de PCB pequeñas?
Las herramientas de perforación y fresado de pequeño diámetro pueden ser sensibles a la excentricidad, la vibración y las condiciones de corte inadecuadas.
La especificación CK-01R suministrada menciona la refrigeración por agua y la detección de la longitud de la herramienta, pero no establece la detección automática de herramientas rotas para esta configuración en miniatura.
Las fábricas deben confirmar qué funciones de control se incluyen y definir los procedimientos de inspección adecuados.
Para el mantenimiento de los sistemas de sujeción de herramientas, la guía de limpieza de pinzas para husillos de PCB de CHIKIN explica cómo la contaminación, el desgaste y la excentricidad pueden afectar la calidad del taladrado y el fresado.
7. ¿Cómo afecta el diseño del accesorio a la consistencia entre el orificio y el contorno?
El diseño del dispositivo de sujeción determina cómo se apoya y se coloca la placa de circuito impreso durante el mecanizado.
Un dispositivo de fijación mal diseñado puede permitir el movimiento incluso cuando el sistema de movimiento CNC funciona correctamente.
Consideraciones sobre la sujeción de la pieza
| Factor de fijación | Impacto potencial | Verificación del comprador |
|---|---|---|
| Apoyo de la junta directiva | Flexión o vibración | Compruebe la planitud y la estabilidad. |
| Características de localización | Coordinar la coherencia | Confirmar datos aprobados |
| Fuerza de sujeción | Distorsión de la placa | Inspeccione las zonas de contacto. |
| Despeje del enrutador | interferencia de herramientas | Revisar las trayectorias de las herramientas |
| Cortar pestañas | Retención de piezas | Comprueba la ubicación de la pestaña |
| retención de vacío | Seguridad de la pieza de trabajo | Verificar el rendimiento real de retención |
| Altura del accesorio | Espacio libre reducido para herramientas | Compruebe el acceso al husillo y al soporte. |
¿Por qué es importante el orden de operación?
Durante el proceso de corte, la etapa de corte puede separar progresivamente la placa de circuito impreso terminada del material circundante.
Si la junta pierde apoyo antes de que se complete el último recorte, podría cambiar de postura.
Esto puede dañar el borde o cambiar la posición del material restante.
Un proceso cualificado debe utilizar fijaciones, pestañas u otros métodos de retención aprobados, según sea necesario.
En el caso de prototipos pequeños de placas de circuito impreso, mantener el soporte hasta que finalicen todas las operaciones críticas puede ser tan importante como la precisión nominal de la máquina.
8. ¿Qué materiales y herramientas para PCB requieren una validación por separado?
La Mini CK-01R se presenta para la creación de prototipos de PCB, perforación, fresado y operaciones de mecanizado ligero adecuadas.
La compatibilidad real del material depende del husillo, las fresas, el dispositivo de sujeción y las condiciones de procesamiento instalados.
Matriz de cualificación de materiales
| Material | Problema de procesamiento | Requisito de validación |
|---|---|---|
| FR4 | Refuerzo de fibra de vidrio abrasiva | Desgaste de la herramienta y calidad del filo |
| PCB rígido multicapa | Construcción de cobre y laminado | Integridad del agujero y del contorno |
| PCB delgada y rígida | Flexión durante el mecanizado | Soporte y sujeción |
| PCB a base de aluminio | Fuerzas de corte de metal y rebabas | Herramientas y parámetros adecuados |
| Dispositivos de ingeniería | Mecanizado específico para cada material | Compatibilidad con husillos y herramientas |
¿Cuáles son los rangos de diámetro de herramienta publicados?
Las especificaciones proporcionadas incluyen:
Herramientas de perforación: 0,5–6,35 mm
Herramientas de fresado: 0,8–3,175 mm
Estos rangos describen la compatibilidad del diámetro de la herramienta en la configuración suministrada.
No garantizan que todas las herramientas de la gama puedan procesar todos los materiales o profundidades.
¿Cómo pueden los compradores reducir los defectos relacionados con las herramientas?
Verifique la geometría de la herramienta, la compatibilidad del vástago, la excentricidad y la idoneidad real del material.
Utilice los parámetros de corte aprobados para el material y la herramienta específicos.
Inspeccione los orificios terminados y los bordes fresados representativos antes de lanzar un lote de producción.
9. Cómo realizar una inspección del primer artículo mediante perforación para trazado
La inspección del primer artículo (FAI, por sus siglas en inglés) verifica si una pieza de trabajo terminada inicialmente cumple con los requisitos aprobados antes de que comience la producción a mayor escala.
En el caso de la perforación y el enrutamiento combinados, la inspección debe centrarse en la relación entre ambas operaciones.
Lista de verificación recomendada por la FAI
| Elemento de inspección | Requisito de aceptación |
|---|---|
| Diámetro del orificio | Cumple con la tolerancia de dibujo |
| Posición del centro del agujero | Cumple con la referencia de datos aprobada |
| Distancia del agujero al contorno | Coincide con la geometría requerida |
| Dimensiones de la ranura | Se ajusta al plano de ingeniería. |
| Contorno enrutado | Cumple con la tolerancia dimensional |
| Calidad del borde de la tabla | Sin rebabas ni erupciones inaceptables. |
| Integridad del laminado | Sin grietas ni daños inaceptables |
| Configuración de la longitud de la herramienta | Referencia de herramienta aprobada verificada |
| Estabilidad de la pieza de trabajo | Ningún movimiento inaceptable |
| Repetibilidad | Resultados consistentes en todas las muestras. |
Procedimiento de inspección práctica
En primer lugar , confirme el diseño de la placa y los programas CNC aprobados.
En segundo lugar , compruebe la fijación de la pieza de trabajo y el juego de herramientas instalado.
En tercer lugar , taladre los agujeros necesarios.
En cuarto lugar , procese los elementos de ruta relevantes utilizando el mismo sistema de referencia aprobado.
En quinto lugar , mida la posición final de los orificios en relación con el contorno trazado.
Sexto , repita la operación en otros paneles representativos.
Finalmente , documente los resultados e investigue cualquier característica que se encuentre fuera de la tolerancia acordada.
¿Cuál es la medida más importante?
Para esta aplicación, un resultado fundamental es la posición relativa de los orificios perforados con respecto a las características fresadas.
Una placa puede cumplir con las comprobaciones individuales de perforación y enrutamiento, pero aun así no cumplir con la relación requerida entre esas características.
Por lo tanto, el plan de inspección debe incluir las dimensiones del orificio con respecto al contorno que son importantes para el ensamblaje final.
10. Cómo medir la eficiencia real de la producción
Una máquina CNC compacta de taladrado y fresado debe evaluarse en función de su rendimiento aceptable, en lugar de la velocidad nominal del husillo.
El proceso completo incluye carga, alineación, perforación, cambio de herramientas, enrutamiento, inspección y descarga.
Cálculo del ciclo de producción
Tiempo total del ciclo = Carga + Preparación + Perforación + Cambio de herramientas + Enrutamiento + Inspección + Descarga
Para la producción repetida, la fábrica puede calcular:
Paneles aceptados por hora = Paneles completados por hora × Tasa de aceptación
¿Qué factores afectan al rendimiento real?
| Factor | Impacto en la producción |
|---|---|
| Número de agujeros | Carga de trabajo de perforación |
| Diámetros de los agujeros | Requisitos de la herramienta |
| Longitud del contorno enrutado | Recortar tiempo |
| Número de herramientas | Requisitos de cambio de herramientas |
| Grosor de la tabla | Condiciones de corte |
| Sujeción de piezas | Configuración y manejo |
| Desgaste de herramientas | Frecuencia de reemplazo |
| Inspección | Tiempo requerido para el control de calidad |
¿Cuándo resulta económica una máquina de un solo husillo?
Una máquina de un solo husillo puede resultar atractiva cuando una fábrica valora la flexibilidad en los procesos, el espacio limitado y los cambios frecuentes de producto.
Para la producción en grandes volúmenes, el uso de varios husillos puede reducir los cuellos de botella, dependiendo de la aplicación.
La elección correcta del equipo debe tener en cuenta la demanda real, la complejidad de la fabricación y la producción aceptada.
11. Prueba de aceptación en fábrica del Mini CK-01R: ¿Qué deben verificar los compradores?
Una prueba de aceptación en fábrica (FAT, por sus siglas en inglés) debe demostrar si el equipo especificado puede completar el proceso de mecanizado de PCB previsto.
Para la Mini CK-01R, la prueba de aceptación en fábrica (FAT) debe verificar tanto las operaciones individuales como la alineación de la perforación con la ruta.
Lista de verificación FAT del Mini CK-01R
| Elemento de prueba | Verificación recomendada |
|---|---|
| Configuración de la máquina | Confirmar la variante MINI CK-01R |
| Huso | Verificar la especificación de 1,8 kW / 60.000 RPM |
| Mesa de trabajo | Confirmar dimensiones de 350 × 350 mm |
| Revista de herramientas | Verificar la capacidad de cinco posiciones |
| Detección de la longitud de la herramienta | Demostrar el funcionamiento real |
| Herramientas de perforación | Diámetros de prueba requeridos |
| Herramientas de enrutamiento | Tamaños de cortadores necesarios para la prueba |
| Precisión de posicionamiento | Revisar los resultados de medición definidos |
| Repetibilidad | Probar múltiples ciclos de procesamiento |
| Alineación de perforación con la ruta | Medir las relaciones de las características terminadas |
| Sujeción de piezas | Estabilidad del tablero de control |
| Enfriamiento | Verifique el sistema de refrigeración por agua instalado. |
| Extracción | Confirme el sistema de control de polvo requerido. |
| Seguridad | Verificar la vigilancia y los controles de emergencia. |
| Documentación | Revise los manuales y los informes de inspección. |
Calificación de muestra recomendada
Utilice materiales de PCB reales y planos de producción.
Prepare un programa de mecanizado que contenga operaciones representativas de taladrado y fresado.
Procese la muestra utilizando la secuencia de herramientas aprobada.
Mida los agujeros terminados, los perfiles y las distancias críticas entre el agujero y el contorno.
Repita la prueba utilizando la misma configuración para evaluar la consistencia.
El proveedor y el comprador deben acordar los criterios de aceptación antes de la aprobación del equipo.
¿Por qué es importante la verificación de la configuración?
Otra información pública sobre la CK-01R describe diferentes potencias de husillo, capacidad del almacén de herramientas y construcción de la máquina.
Por lo tanto, el presupuesto debe especificar la variante exacta del MINI CK-01R y los componentes que tiene instalados.
Para los compradores extranjeros, el nombre del modelo por sí solo no es suficiente cuando diferentes configuraciones pueden compartir nombres similares.
12. Instalación, mantenimiento y consideraciones de seguridad
La configuración Mini CK-01R suministrada tiene unas dimensiones publicadas de 780 × 900 × 1700 mm y un peso aproximado de 500 kg.
Estos valores son útiles para la planificación preliminar de la fábrica.
Requisitos de instalación
| Requisito | Valor suministrado |
|---|---|
| suministro eléctrico | Monofásico 220V / 50Hz |
| Potencia nominal de la máquina | 2 kW |
| Presión atmosférica | 0,6–0,8 MPa |
| Consumo de aire indicado | 30 L/min |
| Temperatura ambiente | 18–23 °C |
| Humedad ambiental | 45–65% |
| Peso de la máquina | Aproximadamente 500 kg |
La ficha técnica también incluye parámetros relacionados con el polvo. Los compradores deben confirmar el caudal de aire de extracción requerido, la presión de vacío, las dimensiones de conexión y si se incluye el equipo de extracción.
¿Por qué el mantenimiento afecta a la alineación?
Un husillo, un portaherramientas o un dispositivo de fijación que no reciban el mantenimiento adecuado pueden provocar variaciones en el proceso de fabricación.
La planificación del mantenimiento debe abarcar el estado de las herramientas, la sujeción del husillo, la refrigeración, la sujeción de la pieza de trabajo y las comprobaciones de posicionamiento de la máquina pertinentes.
Los operarios deben seguir los procedimientos de seguridad y mantenimiento del fabricante, incluido el aislamiento seguro antes de trabajar en componentes móviles o giratorios.
No se debe asumir automáticamente que una máquina cerrada cumple con una norma de seguridad de maquinaria determinada sin la documentación que lo respalde.
13. Lista de verificación técnica de la solicitud de cotización para compradores extranjeros
Una solicitud de presupuesto detallada ayuda al proveedor a determinar si la configuración Mini CK-01R puede procesar los diseños de PCB previstos.
| Información requerida | Qué proporcionar |
|---|---|
| Material de PCB | FR4, multicapa u otro material especificado |
| Dimensiones del tablero | Longitud, anchura y espesor máximos |
| Patrón de agujeros | Archivo de perforación y diámetros requeridos |
| Geometría de enrutamiento | Esquema, ranuras y características internas |
| Requisito de registro | Tolerancia de agujero a contorno |
| Cantidades de herramientas | Herramientas de perforación y fresado necesarias |
| Dimensiones de la herramienta | Información sobre el diámetro de corte y el vástago |
| Sujeción de piezas | Soporte de fijación o tablero preferido |
| Volumen de producción | Paneles por lote o turno |
| Inspección de calidad | Requisitos de FAI y FAT |
| Servicios públicos de la fábrica | Electricidad, aire acondicionado, refrigeración y extracción |
| Requisitos comerciales | Cantidad, destino de entrega y alcance del soporte |
Solicite una evaluación técnica del Mini CK-01R
CHIKIN CNC suministra equipos para perforación, fresado y fabricación de placas de circuito impreso (PCB).
La Mini CK-01R resulta relevante para los fabricantes de PCB que buscan una plataforma compacta de un solo husillo para operaciones de mecanizado combinadas.
Antes de realizar la compra, confirme la configuración exacta suministrada, las funciones del cargador de herramientas, la mesa de trabajo y el recorrido útil, el procedimiento de detección de la longitud de la herramienta y la compatibilidad del material.
Análisis de la mini máquina CNC de perforación y fresado de PCB CHIKIN .
Para una evaluación técnica más útil, proporcione los archivos de perforación de la placa de circuito impreso, los esquemas de enrutamiento, las especificaciones del material y la tolerancia requerida entre el orificio y el contorno.
14. Preguntas frecuentes sobre las máquinas de perforación y fresado de mini placas de circuito impreso
1. ¿Qué es la alineación de perforación a enrutamiento de PCB?
Se trata de la relación posicional entre los orificios perforados y las características fresadas de la placa. Una alineación adecuada ayuda a garantizar que las placas terminadas se ajusten a los planos mecánicos y encajen en sus ensamblajes previstos.
2. ¿Puede una máquina de un solo husillo realizar tanto taladrado como fresado?
Sí, siempre que el husillo, las herramientas, el controlador y la configuración de la máquina permitan las operaciones requeridas. El Mini CK-01R está diseñado para herramientas de taladrado y fresado compatibles.
3. ¿Cuál es la capacidad del cargador de herramientas del Mini CK-01R?
La especificación MINI CK-01R suministrada indica cinco posiciones de herramienta. Otras configuraciones del CK-01R pueden variar, por lo que conviene confirmar la variante exacta indicada.
4. ¿Qué husillo utiliza la Mini CK-01R?
La configuración suministrada incluye un husillo refrigerado por agua de 1,8 kW y 60.000 RPM.
5. ¿Cuál es el tamaño de la mesa de trabajo?
Las dimensiones publicadas de la mesa son 350 × 350 mm. El área de mecanizado útil real y el espacio libre para la fijación requieren confirmación por separado.
6. ¿La detección de la longitud de la herramienta garantiza una profundidad de fresado precisa?
No. Admite la medición de la configuración de la herramienta, pero la profundidad de fresado real también depende del punto de referencia de la pieza de trabajo, el desplazamiento de la herramienta, la fijación, el movimiento de la máquina y las condiciones de procesamiento.
7. ¿Qué tamaños de herramientas de perforación y fresado son compatibles?
La especificación suministrada incluye herramientas de perforación de 0,5 a 6,35 mm y herramientas de fresado de 0,8 a 3,175 mm, sujetas a la compatibilidad real del portaherramientas y la aplicación.
8. ¿Es posible realizar el taladrado y el fresado sin retirar la placa?
Un flujo de trabajo CNC adecuado puede realizar ambas operaciones utilizando una única configuración controlada de la pieza. La viabilidad real depende del dispositivo de sujeción, los cambios de herramienta, el programa y la geometría de mecanizado requerida.
9. ¿Cómo deben los fabricantes inspeccionar la precisión de la perforación con respecto a la ruta de corte?
Mida la posición final de los orificios con respecto al contorno fresado de la placa, las ranuras y demás características especificadas, utilizando los puntos de referencia del plano aprobado y el equipo de inspección calibrado.
10. ¿Cómo pueden los compradores extranjeros solicitar un presupuesto para el Mini CK-01R?
Proporcione el material de la placa de circuito impreso, las dimensiones de la placa, los archivos de perforación, la geometría de enrutamiento, los requisitos de herramientas, las tolerancias de los orificios con respecto al contorno y el volumen de producción previsto. Solicite la confirmación de la variante exacta de la máquina y el procesamiento de una muestra representativa.
Conclusión
Una alineación precisa entre las perforaciones y las rutas de la placa de circuito impreso es esencial cuando un proceso de fabricación requiere que los orificios perforados y las características de la placa fresada mantengan una relación posicional controlada.
La CHIKIN CNC Mini CK-01R ofrece una configuración de un solo husillo, con un husillo refrigerado por agua de 60.000 RPM, un cargador de herramientas de cinco posiciones, detección de longitud de herramienta y especificaciones de posicionamiento y repetibilidad de ±0,01 mm.
Estas características constituyen la base para evaluar un flujo de trabajo CNC compacto que combina perforación y fresado dentro de una configuración controlada.
Sin embargo, la producción exitosa de placas de circuito impreso depende de algo más que las especificaciones de la máquina.
El punto de referencia de la pieza, la estabilidad de la fijación, el estado de la herramienta, las compensaciones de la herramienta, la secuencia de procesamiento y la inspección de la pieza terminada influyen en el resultado final.
Para los laboratorios de prototipos de PCB y los fabricantes de lotes pequeños, el método de compra más valioso consiste en verificar la precisión real de la relación entre el orificio y el contorno utilizando muestras de producción representativas.
Una inspección documentada del primer artículo y una prueba de aceptación en fábrica pueden ayudar a determinar si la configuración de la máquina seleccionada cumple con las condiciones de fabricación requeridas.
Póngase en contacto con CHIKIN CNC para obtener una evaluación técnica y un presupuesto para la Mini CK-01R, y comparta sus planos de PCB, requisitos de perforación, patrones de enrutamiento y objetivos de producción.
Una máquina CNC seleccionada en función del flujo de trabajo completo, desde la perforación hasta el fresado, puede proporcionar una base más sólida para la fabricación de PCB en lotes pequeños de forma consistente, repetible y económica.




