






باختصار شديد — إجابة سريعة
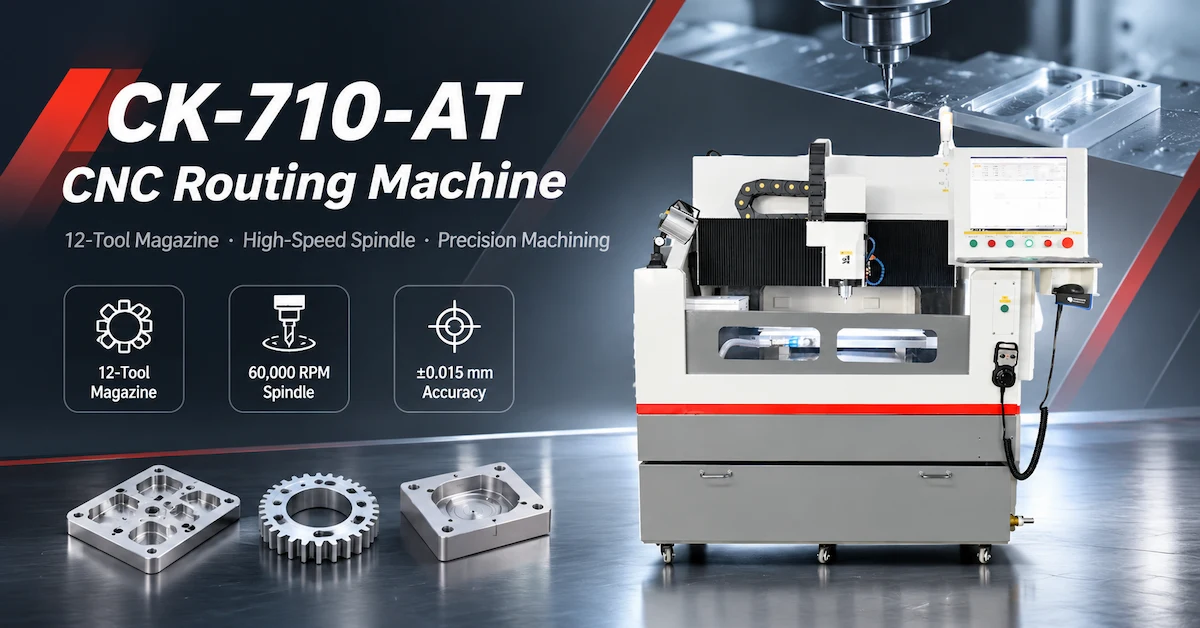
صُممت ماكينة التوجيه CNC طراز CK-710-AT لتطبيقات التشغيل الدقيق التي تتطلب أدوات قطع متعددة وتحكمًا دقيقًا في الأبعاد. وهي مزودة بمخزن أدوات أوتوماتيكي ذي 12 موضعًا، ومغزل بقدرة 2.5 كيلوواط يعمل بسرعة 60,000 دورة في الدقيقة، ومساحة معالجة محددة تبلغ 600 × 500 × 100 مم، مما يوفر تكوينًا عمليًا لتقييم كفاءة التشغيل باستخدام أدوات متعددة وتقليل حالات التوقف الناتجة عن تغيير الأدوات يدويًا.
بالنسبة لمشتري التصنيع الدقيق، لا تكمن الميزة الرئيسية التي يجب تقييمها في عدد الأدوات المتاحة فحسب، بل في قدرة النظام المتكامل على إدارة تغييرات الأدوات باستمرار، والحفاظ على دقة تشغيل مقبولة، وتقليل وقت التوقف عن القطع.
يغطي هذا الدليل مواصفات CK-710-AT، وتخطيط مخزن الأدوات، وجودة التشغيل الآلي، والتحقق من صحة النموذج الأولي، واختبار قبول المصنع لشراء معدات B2B.
أهم النقاط
سعة 12 أداة: تشير مواصفات CK-710-AT إلى وجود مخزن أدوات أوتوماتيكي بـ 12 موضعًا.
تكوين المغزل: تم تحديد مغزل بقدرة 2.5 كيلو واط وسرعة 60000 دورة في الدقيقة لتكوين التوجيه باستخدام الحاسوب.
مساحة العمل: أبعاد المعالجة المنشورة هي 600 × 500 × 100 مم.
الدقة: تشير ورقة البيانات إلى دقة معالجة تبلغ ±0.015 مم ودقة إعادة التموضع تبلغ 0.005 مم؛ تتطلب شروط القياس تأكيدًا.
أداء تغيير الأدوات: تعتمد الإنتاجية الحقيقية على تسلسل الأدوات وعمليات التشغيل الآلي ووقت تغيير الأدوات والأجزاء المرفوضة.
توضيح فني: تصف صفحة المنتج عملية القطع الكهربائي السلكي، بينما تصف مواصفات CK-710-AT المرفقة عملية التوجيه باستخدام الحاسوب (CNC) القائمة على المغزل. يجب على المشترين التأكد من نوع الآلة المذكور فعلياً.
1. لماذا يُعد تغيير الأدوات التلقائي أمراً مهماً في التوجيه باستخدام الحاسوب (CNC)؟
غالباً ما تتطلب عمليات التشغيل الآلي المتعددة عدة أدوات قطع.
قد يحتاج أحد المكونات إلى عمليات تشكيل خشنة، وتشكيل محيطي، وتشطيب، وحفر، وعمليات تشغيل أخرى معتمدة.
عندما يتطلب استبدال كل أداة تدخلاً يدوياً، قد تبقى الآلة في وضع الخمول بينما يقوم المشغل بإزالة الأداة التالية وتركيبها وفحصها.
يسمح نظام تغيير الأدوات التلقائي بتخزين الأدوات المتوافقة واختيارها وفقًا للعملية المبرمجة.
ما المشاكل التي يمكن أن يساعد تغيير الأدوات التلقائي في حلها؟
لضمان سير عمليات إنتاج مناسبة، يمكن أن يقلل تغيير الأدوات التلقائي مما يلي:
انقطاعات استبدال الأدوات اليدوية.
العمل المتكرر في التعامل مع الأدوات.
تدخل المشغل غير الضروري بين العمليات المبرمجة.
التباين المرتبط بإعداد الأدوات اليدوية.
وقت عدم القطع في وظائف الأدوات المتعددة المناسبة.
ومع ذلك، فإن تغيير الأدوات التلقائي لا يضمن بشكل مستقل تقصير دورات الإنتاج.
يجب تهيئة النظام بشكل صحيح، ويجب أن تكون الأدوات متوافقة، ويجب أن يستخدم برنامج التشغيل الآلي تسلسلًا فعالًا.
بالنسبة للمصانع التي تتعامل مع عمليات تشغيل متعددة على قطعة عمل واحدة، يمكن أن تؤثر هذه التفاصيل على الإنتاجية الإجمالية للمعدات.
2. ما هي المواصفات الفنية لجهاز CK-710-AT؟
تحدد ورقة البيانات الفنية المرفقة CK-710-AT الجهاز بأنه آلة توجيه CNC أحادية الرأس مزودة بمخزن أدوات.
جدول مواصفات CK-710-AT
| المعايير الفنية | المواصفات المنشورة |
|---|---|
| نموذج | CK-710-AT |
| وصف المعدات | ماكينة توجيه CNC أحادية الرأس |
| مجلة الأدوات | 12 وظيفة |
| تغيير الأدوات | معادلة |
| أبعاد الطاولة | 700 × 500 مم |
| ظرف المعالجة | 600 × 500 × 100 مم |
| ارتفاع المحور Z | 100-200 ملم |
| دقة المعالجة | ±0.015 مم |
| دقة إعادة التموضع | 0.005 مم |
| أقصى سرعة معالجة | 9 م/دقيقة |
| أقصى سرعة سفر فارغة | 12 متر/دقيقة |
| المسافة بين المغزل والطاولة | 100 مم |
| قوة المغزل | 2.5 كيلوواط |
| سرعة المغزل | 60,000 دورة في الدقيقة |
| قوة الآلة | 5 كيلوواط |
| مظهر الآلة | نصف غلاف |
| مزود الطاقة | تيار متردد 220 فولت ±10%، 50 هرتز |
| وزن الآلة | حوالي 2000 كجم |
| أبعاد الآلة | 1600 × 1550 × 1600 مم، رهناً بالتكوين الفعلي |
هذه مواصفات مُدرجة من قِبل المورّد. يجب التأكد من التكوين النهائي للمعدات وأداء التشغيل الآلي من خلال الوثائق والاختبارات الخاصة بكل آلة.
هام: تأكد من تقنية الآلة
تصف صفحة منتج CHIKIN CNC آلة قطع الأسلاك EDM، لكن مواصفات CK-710-AT تحدد نظام توجيه CNC مدفوع بالمغزل.
تستخدم تقنية القطع الكهربائي السلكي التفريغ الكهربائي من خلال قطب كهربائي سلكي لقطع المواد الموصلة.
تستخدم عملية التوجيه باستخدام الحاسوب أداة قطع دوارة لإزالة المواد ميكانيكياً.
لا يمكن اعتبار قوة مغزل جهاز التوجيه CNC وسرعته الدورانية ومخزن الأدوات الأوتوماتيكي بمثابة مواصفات لتقنية القطع الكهربائي السلكي.
قبل الشراء، اطلب تأكيدًا كتابيًا بأن عرض الأسعار يشير إلى تكوين التوجيه CNC المقصود CK-710-AT.
3. من ينبغي عليه التفكير في شراء ماكينة توجيه CNC ذات 12 أداة؟
يستحق تكوين التوجيه باستخدام الحاسوب متعدد الأدوات التقييم عندما تتطلب عملية الإنتاج العديد من القواطع المختلفة أو تغييرات متكررة في الأدوات.
| شريحة المشترين | تطبيق نموذجي للتقييم | المتطلبات الرئيسية |
|---|---|---|
| مصنعي المكونات الدقيقة | تشغيل المكونات متعددة العمليات | الاتساق البُعدي |
| ورش عمل الأدوات الصناعية | مكونات التثبيت والأدوات | مرونة تغيير الأدوات |
| ورش عمل القوالب والتشكيل | عمليات الطحن والتشكيل المناسبة | جودة السطح |
| مصنعي المعدات الإلكترونية | الهياكل والتجهيزات القابلة للتصنيع | هندسة قابلة للتكرار |
| ورش تصنيع باستخدام الحاسوب (CNC) | أعمال متعددة الأدوات بكميات صغيرة | تقليل انقطاعات الإعداد |
| مختبرات الهندسة | أعمال النماذج الأولية والتطوير | اختيار الأدوات المرنة |
| فرق شراء المعدات | الاستثمار في إنتاج CNC | اختبار القبول والتحكم في التكاليف |
هذه قطاعات تطبيق محتملة، وليست قائمة توافق مواد مؤكدة.
يجب أن تكون مادة قطعة العمل الفعلية وظروف القطع وعمليات التشغيل المطلوبة مؤهلة للآلة التي يتم توريدها.
متى يكون مخزن الأدوات ذو الـ 12 أداة غير ضروري؟
إذا كان المصنع يعالج عادةً ملفًا بسيطًا واحدًا باستخدام قاطع واحد، فقد توفر مخزن الأدوات الكبير قيمة إضافية محدودة.
في تلك الحالة، قد تكون مساحة العمل، وعمر الأداة، وصلابة الآلة، وأداء القطع من الاعتبارات الأكثر أهمية عند الشراء.
ينبغي أن يتناسب عدد محطات الأدوات مع متطلبات التشغيل الفعلية.
4. كيف ينبغي تخطيط مخزن أدوات ذي 12 موضعًا؟
ينبغي تنظيم مجلة الأدوات بما يتناسب مع العمليات المطلوبة في برنامج الإنتاج.
الهدف هو توفير الأدوات اللازمة مع تقليل التغييرات غير الضرورية والحد من أخطاء اختيار الأدوات.
مثال على مصفوفة تخطيط متعددة الأدوات
| مجموعة الأدوات | عملية محتملة | اعتبارات التخطيط |
|---|---|---|
| أداة التخشين | إزالة المواد الأولية | عمر الأداة وحمل القطع |
| أداة التشطيب | السطح النهائي أو المحيط | التفاوتات البُعدية |
| قاطع ذو قطر صغير | تفاصيل دقيقة | انحراف الأداة وتآكلها |
| أداة حفر | تحضير الثقوب بشكل مؤهل | القطر والموقع |
| أداة تشذيب الحواف | معالجة الحواف | الهندسة المطلوبة |
| أداة احتياطية | الاستبدال أثناء الإنتاج | توافق الأدوات |
يوضح هذا الجدول نهجًا محتملاً لتخطيط الأدوات. ولا يعني ذلك أن كل عملية أو نوع أداة مدرج معتمد للاستخدام مع جهاز CK-710-AT دون التحقق الهندسي.
لماذا يُعد تحديد الأدوات أمراً مهماً؟
يجب أن تتوافق كل أداة مع البرنامج المخصص لها بشكل صحيح.
قد يؤدي تعيين الأدوات بشكل غير صحيح إلى إنتاج أبعاد غير مرغوب فيها أو حدوث تصادمات.
لضمان تأهيل الإنتاج، يجب على المشترين التأكد من طريقة ترقيم الأدوات في نظام التحكم، وإجراءات تخصيص المخزن، وتعويض طول الأدوات المتاح، ومعالجة الأخطاء.
تؤكد ورقة البيانات المقدمة تغيير الأدوات التلقائي ولكنها لا تؤكد بشكل منفصل اكتشاف طول الأداة، أو اكتشاف قطر الأداة، أو اكتشاف الأداة المكسورة.
يجب التحقق من هذه الوظائف بدلاً من افتراضها.
5. كيف تؤثر سرعة دوران المغزل واختيار الأدوات على عملية التشغيل الآلي؟
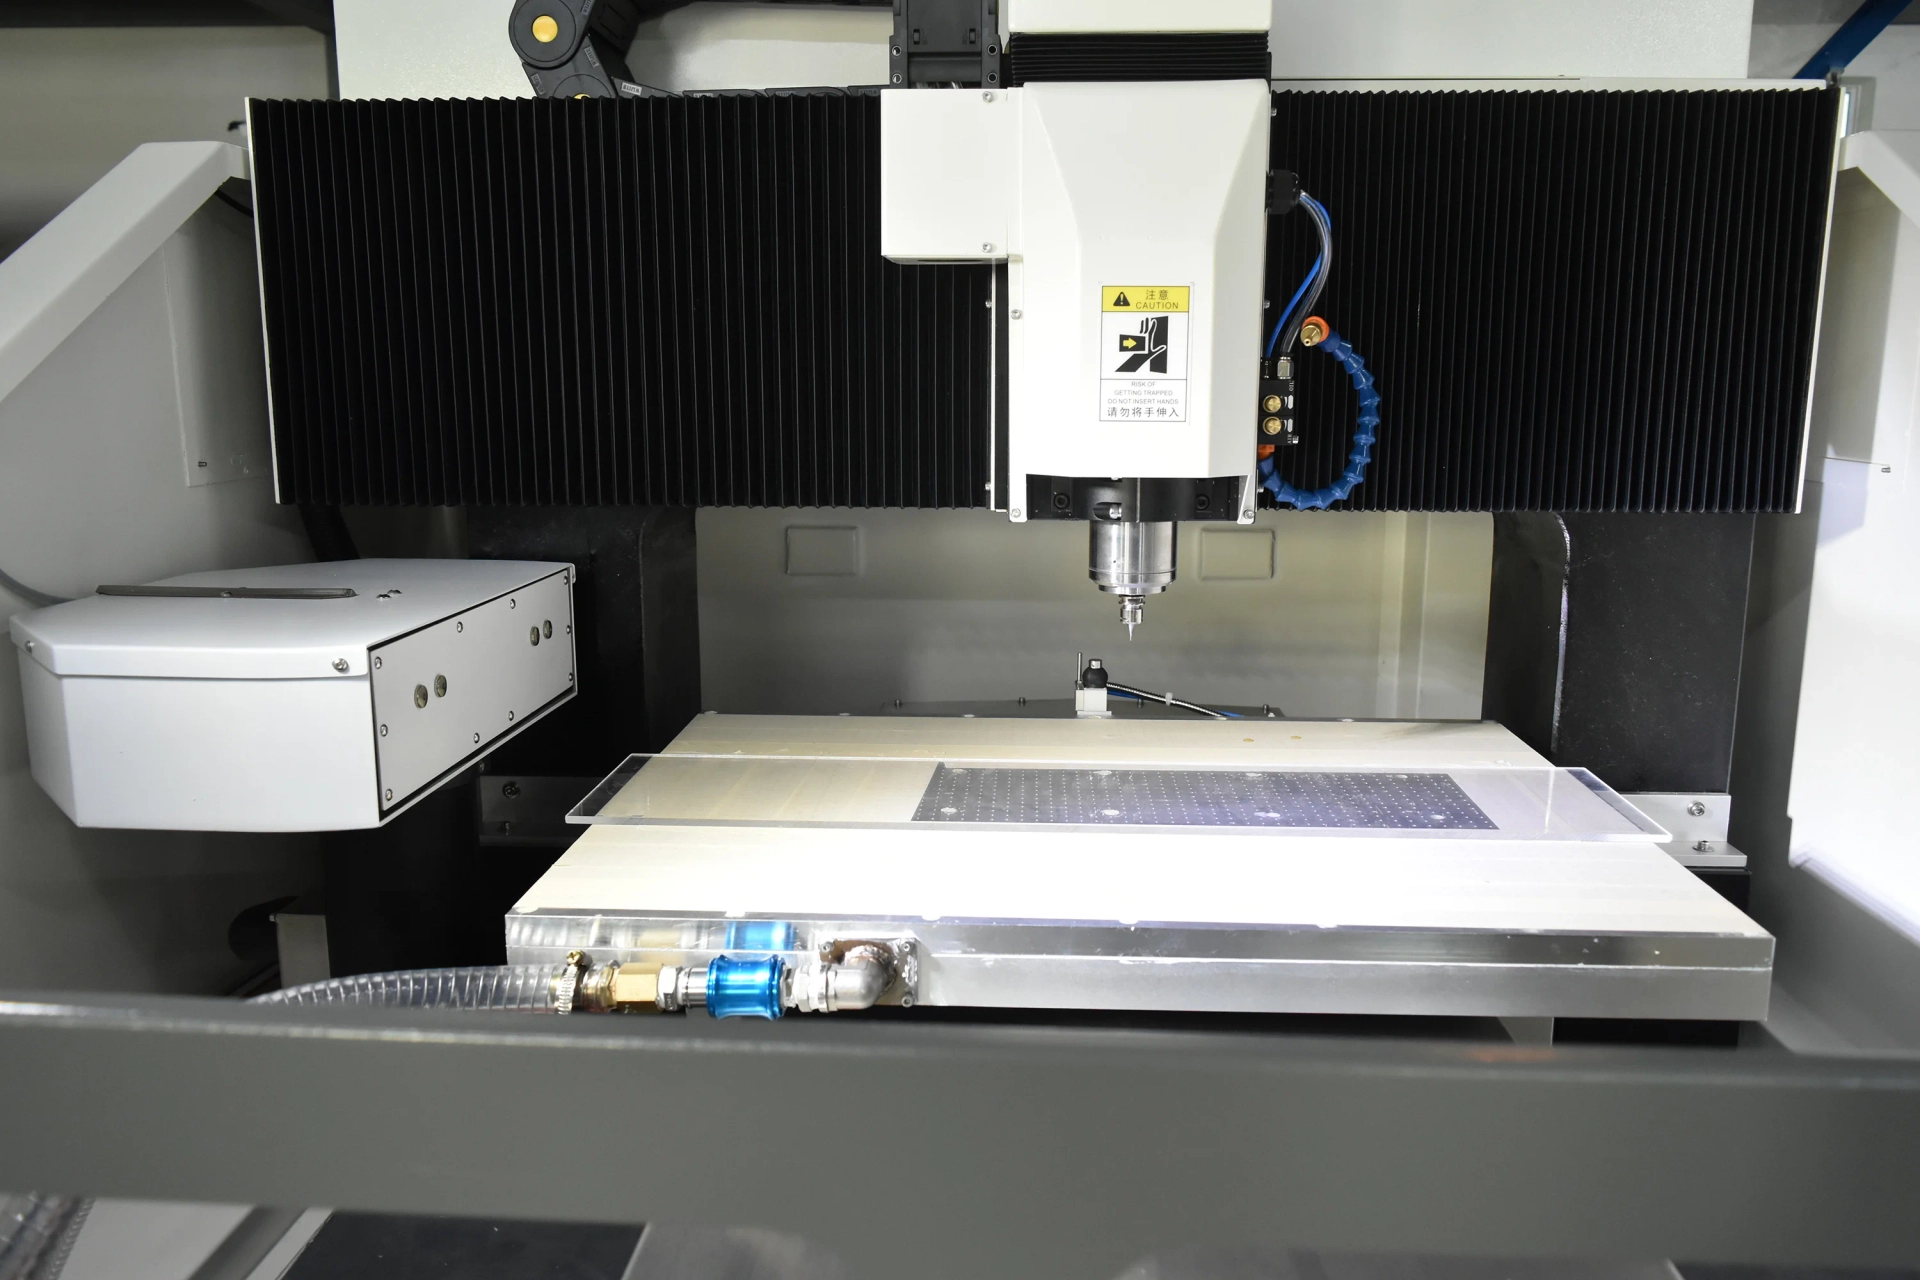
تتضمن مواصفات CK-710-AT مغزلًا بسرعة 60000 دورة في الدقيقة بقدرة 2.5 كيلو واط.
تُعد سرعة دوران المغزل أحد معايير التشغيل المهمة، ولكن حالة التشغيل الصحيحة تعتمد على أداة القطع ومادة قطعة العمل وهندسة القطع وتكوين الآلة.
لماذا لا يُعدّ الحد الأقصى لعدد دورات المحرك في الدقيقة دائمًا الإعداد الأمثل؟
قد تكون سرعة الدوران العالية مفيدة لتطبيقات أدوات ذات أقطار صغيرة معينة.
ومع ذلك، تتطلب المواد المختلفة وأقطار القواطع سرعات قطع وتغذية مختلفة.
إن استخدام معايير غير مناسبة يمكن أن يزيد من تآكل الأداة، ويقلل من جودة الحافة، أو يخلق ظروف قطع غير مقبولة.
فحوصات الأدوات المهمة
| عامل الأدوات | التحقق من هوية المشتري |
|---|---|
| قطر الأداة | التوافق مع المغزل والتشغيل المقصودين |
| مادة الأداة | مدى ملاءمتها لقطعة العمل |
| هندسة القطع | الشكل المطلوب والتشطيب السطحي |
| واجهة حامل الأدوات | التوافق مع مبدل الأدوات الأوتوماتيكي |
| سرعة الدوران المقدرة | تشغيل آمن عند سرعة دوران المغزل المحددة |
| طول الأداة | تصريح عمل متاح |
| انحراف محور الدوران | التأثير على ثبات القطع |
| استبدال الأدوات | إجراءات التوافر والصيانة |
ينبغي اختيار الأداة الصحيحة بناءً على المادة والهندسة وجودة الجزء النهائي المطلوبة.
ينبغي أن يشمل تأهيل الآلة القواطع الفعلية المخطط لها للإنتاج.
6. ماذا تعني أرقام الدقة المنشورة؟
تشير ورقة بيانات CK-710-AT إلى دقة معالجة تبلغ ±0.015 مم ودقة إعادة التموضع تبلغ 0.005 مم.
تصف هذه القيم جوانب مختلفة من أداء الآلة.
دقة المعالجة مقابل دقة إعادة التموضع
| مواصفة | معنى الهندسة | التحقق المطلوب |
|---|---|---|
| دقة المعالجة | معايير أداء التشغيل الآلي المنشورة | قياس العينات النهائية |
| دقة إعادة التموضع | أداء وضع العودة | اختبار الموضع المتكرر المحدد |
| قابلية تكرار تغيير الأدوات | الاتساق بعد استبدال الأداة | فحص عينة تغيير الأدوات |
| دقة الجزء النهائي | المطابقة الفعلية للرسم | القياس البُعدي المُعاير |
لا يضمن الأداء الاسمي لإعادة التموضع للآلة دقة المكون المكتمل تلقائيًا.
يعتمد شكل الجزء النهائي أيضًا على حالة الأداة، وسلوك المغزل، وتثبيت قطعة العمل، ومعايير التشغيل.
لماذا يتم اختبار الدقة بعد تغيير الأدوات؟
قد تحقق الآلة أبعادًا مقبولة باستخدام أداة واحدة، ولكنها قد تُظهر تباينًا بعد تغييرات متعددة في الأدوات.
على سبيل المثال، يمكن أن يؤثر التعويض غير الصحيح لطول الأداة أو عدم اتساق وضع الأداة على نتائج التشغيل الآلي.
لذا، ينبغي أن تختبر تجربة التأهيل المفيدة دقة عملية الأدوات المتعددة الكاملة.
السؤال الصحيح للقبول هو ما إذا كانت الآلة تنتج أجزاء مطابقة بشكل متكرر بعد تغييرات الأدوات المطلوبة.
7. كيفية التحقق من صحة منطقة المعالجة وإعداد قطعة العمل
يذكر طراز CK-710-AT طاولة بحجم 700 × 500 مم ومساحة معالجة بحجم 600 × 500 × 100 مم.
ينبغي مراجعة هذه الأرقام جنبًا إلى جنب مع أبعاد قطعة العمل الفعلية وترتيب التثبيت.
التحقق من غلاف العمل
| متطلبات | شيك المشتري |
|---|---|
| حجم الطاولة | هل يتناسب هذا الجهاز مع المنصة المتاحة؟ |
| منطقة المعالجة | هل يمكن أن يتناسب مسار الأداة المطلوب مع النطاق المحدد؟ |
| خلوص المحور Z | هل توجد مساحة كافية لقطعة العمل والأدوات؟ |
| تصريح تغيير الأدوات | هل يمكن للآلة تغيير الأدوات بأمان؟ |
| ارتفاع التركيب | هل يقلل ذلك من مساحة التشغيل المتاحة؟ |
| الوصول إلى الأدوات | هل يمكن الوصول إلى جميع الميزات المحددة؟ |
لماذا يُعد تصميم التجهيزات مهمًا؟
قد يكون برنامج التشغيل الآلي صحيح الأبعاد ولكنه قد ينتج نتائج سيئة إذا تحركت قطعة العمل أثناء القطع.
تؤثر صلابة التثبيت ودقة تحديد الموقع على قابلية التكرار.
بالنسبة لعمليات الأدوات المتعددة، يجب أن تظل قطعة العمل في وضعها الصحيح طوال عملية التشغيل.
ينبغي على المشترين تزويد المورد برسومات كاملة لقطعة العمل وأي معلومات موجودة عن التجهيزات.
8. التوجيه باستخدام الحاسوب مقابل القطع الكهربائي السلكي مقابل حفر تسجيل لوحة الدوائر المطبوعة
تخدم هذه التقنيات أغراض تصنيعية مختلفة، ولا ينبغي دمجها في وصف آلة واحدة دون وجود أدلة فنية.
| عملية | إزالة المواد | التطبيق الأساسي |
|---|---|---|
| التوجيه/الطحن باستخدام الحاسوب | أداة قطع دوارة | الخطوط الميكانيكية والفتحات وعمليات التشغيل المناسبة |
| قطع الأسلاك بالكهرباء | التفريغ الكهربائي عبر قطب سلكي | ملامح دقيقة في المواد الموصلة |
| حفر تسجيل لوحة الدوائر المطبوعة | حفر ثقوب مضبوط | تحديد مواقع لوحة الدوائر المطبوعة وفتحات الأدوات |
قد يكون استخدام تقنية القطع الكهربائي السلكي (Wire EDM) مفضلاً لبعض الأشكال الدقيقة في المواد الموصلة المقواة.
قد يكون التوجيه باستخدام الحاسوب (CNC) أكثر ملاءمة للملفات الشخصية التي يسهل الوصول إليها والعمليات التي تتطلب قواطع دوارة مختلفة.
تم تصميم آلة حفر ثقوب تسجيل لوحات الدوائر المطبوعة لتلبية متطلبات إنتاج مختلفة تتضمن مراجع تحديد موضع اللوحة.
ماذا ينبغي على المشترين فعله عندما تجمع صفحة المنتج بين تقنيات مختلفة؟
طلب توضيح لنوع الآلة الفعلي، وآلية القطع، والمواد الاستهلاكية، ووحدة التحكم، ونطاق العمل، والمواصفات الفنية.
لشراء جهاز القطع الكهربائي السلكي، اسأل عن تغذية السلك، والسائل العازل، والترشيح، والأداء الخاص بالقطع الكهربائي.
عند شراء جهاز التوجيه CK-710-AT، اسأل عن المغزل، ومخزن الأدوات، وحوامل الأدوات، وتوافق أدوات القطع، وأداء التشغيل الآلي.
وهذا يمنع اختيار المعدات بناءً على مواصفات تخص عملية أخرى.
9. كيف يمكن للمشترين قياس كفاءة تغيير الأدوات؟
ينبغي تقييم تغيير الأدوات التلقائي خلال دورة الإنتاج الكاملة.
قد تحتوي الآلة على مخزن ذي 12 موضعًا ولكنها لا تزال تتطلب وقتًا كبيرًا للإعداد إذا كان تخصيص الأدوات أو تثبيت العمل أو إعداد البرنامج غير فعال.
صُممت ماكينة التوجيه CNC طراز CK-710-AT لدعم عمليات التشغيل الآلي متعددة الأدوات من خلال مخزن الأدوات الأوتوماتيكي ذي 12 موضعًا. بالنسبة للمصنّعين، يتطلب تقييم كفاءة تغيير الأدوات قياس زمن الدورة الفعلي، وثبات موضع الأداة، ودقة التشغيل الآلي عبر عمليات الإنتاج المتكررة. تساعد هذه العوامل في تحديد ما إذا كان بإمكان الجهاز تقليل التدخل اليدوي مع الحفاظ على جودة متسقة للجزء النهائي.
حساب دورة الإنتاج
إجمالي زمن الدورة = التحميل + الإعداد + القطع + تغيير الأدوات + الفحص + التفريغ
للحصول على تقييم أكثر تفصيلاً، قم بتسجيل عدد تغييرات الأدوات ضمن برنامج كامل.
قائمة التحقق من أداء تغيير الأدوات
| عامل التقييم | ما الذي يجب قياسه؟ |
|---|---|
| وقت تغيير الأدوات | المدة الفعلية لكل تغيير |
| دقة اختيار الأداة | تم استرجاع الأداة الصحيحة |
| تثبيت الأدوات | التثبيت المتسق |
| استمرارية البرنامج | إعادة التشغيل الصحيحة بعد التغيير |
| أعطال تغيير الأدوات | التكرار والسبب |
| تدخل المشغل | الإجراءات اليدوية مطلوبة |
| إجمالي زمن الدورة | مدة إنتاج الجزء بالكامل |
هل تغيير الأدوات الأوتوماتيكي أسرع دائماً؟
ليس بالضرورة.
قد يؤدي تسلسل الأدوات غير الفعال إلى تغييرات غير ضرورية في الأدوات.
لضمان تكرار الإنتاج، ينبغي تقييم تخطيط مسار الأدوات وتنظيم العمل جنبًا إلى جنب مع مخزن الأدوات نفسه.
إن الفائدة الحقيقية للإنتاجية تكمن في تقليل الوقت غير ذي القيمة المضافة دون المساس بجودة الأجزاء.
10. فحص القطعة الأولى: كيفية التحقق من تشغيل الأدوات المتعددة
يساعد فحص العينة الأولى (FAI) في التأكد من أن العملية قادرة على إنتاج أجزاء مطابقة للمتطلبات المعتمدة قبل بدء الإنتاج الكامل.
بالنسبة لآلة التوجيه CNC، يجب أن يشمل الفحص تسلسل التشغيل الكامل.
الإجراء الموصى به في حالات انحشار القدم
الخطوة 1 - تأكيد الرسم
تحقق من أحدث مراجعة هندسية، والأبعاد، والتفاوتات، وحالة السطح المطلوبة.
الخطوة الثانية - فحص قطعة العمل
تحقق من هوية المادة وأبعادها وحالتها الأولية.
الخطوة 3 - التحقق من مخزن الأدوات
تأكد من أن الأدوات المثبتة تتوافق مع البرنامج المعتمد.
الخطوة 4 - تحديد موضع قطعة العمل
تحقق من ثبات التركيبات ومراجع الإحداثيات المطبقة.
الخطوة 5 - تشغيل برنامج التشغيل الآلي
قم بمعالجة الجزء التمثيلي باستخدام تسلسل تغيير الأدوات المقصود.
الخطوة 6 - فحص الشكل الهندسي النهائي
قم بقياس الخصائص الأساسية وفحص حالة السطح.
الخطوة 7 - كرر العملية
قم بإنتاج عينات إضافية لتقييم إمكانية التكرار.
الخطوة 8 - تسجيل النتائج
قم بتوثيق تكوين الآلة والأدوات والإعدادات ونتائج الفحص وأي تعديلات مطلوبة.
قائمة التحقق من جودة المقالة الأولى
| منتج عالي الجودة | متطلبات القبول |
|---|---|
| الأبعاد الكلية | التفاوت المسموح به في الرسم |
| نبذة عن الشخصيات الرئيسية | حدود الأبعاد المحددة |
| هندسة الثقوب والشقوق | رسم المطابقة |
| حالة السطح | تشطيب معتمد من قبل العميل |
| تسلسل تغيير الأدوات | التشغيل الصحيح |
| تثبيت الأدوات | متسق بعد الاستبدال |
| حالة قطعة العمل | لا توجد أضرار غير مقبولة |
| قابلية التكرار | عينات متسقة |
| توثيق العمليات | سجلات التفتيش الكاملة |
ينبغي أن يستند القبول إلى الأجزاء النهائية المقاسة بدلاً من قيم تحديد المواقع المعروضة على الجهاز فقط.
11. ما الذي يجب على المشترين فحصه أثناء اختبار قبول المصنع؟
يجب أن يؤكد اختبار القبول في المصنع (FAT) أن الآلة المقترحة تلبي متطلبات الإنتاج المتفق عليها قبل الشحن.
بالنسبة لتكوين توجيه CNC مكون من 12 أداة، يجب أن يشمل اختبار القبول النهائي (FAT) أداء كل من التشغيل الآلي وإدارة الأدوات.
قائمة فحص الدهون CK-710-AT
| عنصر دهني | التحقق الموصى به |
|---|---|
| التعرف على الآلة | تأكد من التكوين الدقيق لجهاز CK-710-AT |
| نوع الآلة | تأكد من استخدام التوجيه باستخدام الحاسوب (CNC) بدلاً من القطع الكهربائي السلكي (Wire EDM). |
| أبعاد الطاولة | تحقق من مساحة التركيبات القابلة للاستخدام |
| ظرف المعالجة | إظهار إمكانية الوصول المطلوبة إلى قطعة العمل |
| مغزل | تأكد من مواصفات 2.5 كيلوواط / 60,000 دورة في الدقيقة |
| مجلة الأدوات | تحقق من تكوين 12 موضعًا |
| تغيير الأدوات | إظهار تسلسل التغيير المطلوب |
| دقة المعالجة | قياس عينات تمثيلية مصنعة آليا |
| دقة إعادة التموضع | مراجعة نتائج الاختبارات المحددة |
| معالجة البرامج | عرض ملفات الإنتاج المعتمدة |
| زمن الدورة | سجل وقت التشغيل الكامل |
| أمان | التحقق من وظائف الحراسة والطوارئ |
| النظام الكهربائي | تأكيد متطلبات التوريد |
| الوثائق | الحصول على الكتيبات وسجلات الفحص |
توضيح هام بشأن الاستخدام
يحتوي الجدول المرفق CK-710-AT على حقل بعنوان "متطلبات الطاقة" بقيمة 2 ميجا باسكال.
وحدة قياس الضغط بالميغاباسكال (MPa) ليست وحدة قياس للطاقة الكهربائية.
ينبغي على المورد توضيح ما إذا كان هذا يتعلق بمتطلبات هوائية، أو نظام فرعي آخر، أو خطأ في ورقة البيانات.
لا ينبغي التعامل مع ذلك على أنه متطلب مؤكد لتزويد المصنع بالهواء دون تأكيد.
ما هي النتيجة الأكثر قيمة لفقدان الدهون؟
ينبغي أن يثبت الاختبار الناجح أن التكوين الفعلي يمكنه إكمال مهمة التشغيل التمثيلية للمشتري بدقة مقبولة، وتشطيب سطحي جيد، وسلوك تغيير الأدوات.
إن إجراء عرض توضيحي باستخدام دورة تشغيل آلة فارغة فقط لا يثبت القدرة الإنتاجية.
12. كيفية تقييم تكلفة التشغيل والعائد على الاستثمار
إن سعر شراء آلة التوجيه CNC ليس سوى جزء واحد من تكلفتها الإجمالية.
يشمل تصنيع الأدوات المتعددة أيضًا استهلاك أدوات القطع والصيانة وعمالة الإعداد والفحص ووقت التوقف.
التكلفة الإجمالية للملكية
| عامل التكلفة | الاعتبار الرئيسي |
|---|---|
| سعر المعدات | التكوين النهائي للجهاز |
| أدوات القطع | استبدال الأدوات وتآكلها |
| حوامل الأدوات | التوافق وقطع الغيار |
| كهرباء | استهلاك الطاقة الفعلي للآلة |
| تَعَب | الإعداد ومشاركة المشغل |
| تغييرات الأدوات | وقت التوقف والبرمجة |
| صيانة | المغزل والمخزن والمكونات المتحركة |
| تقتيش | التحقق من الأبعاد |
| نفايات المواد | المكونات المرفوضة |
| تثبيت | التكليف والتدريب |
أحد المقاييس الاقتصادية المفيدة هو:
تكلفة التشغيل لكل قطعة مقبولة = إجمالي تكلفة التشغيل المخصصة ÷ عدد القطع المقبولة
يساعد هذا المقياس المشترين على مقارنة الاستثمار بأساليب الإنتاج الحالية.
متى يكون تكوين التوجيه باستخدام آلة CNC مكونة من 12 أداة مجديًا؟
يستحق الأمر النظر فيه عندما يأتي جزء كبير من وقت الدورة الحالي من تغييرات الأدوات اليدوية المتكررة.
ومع ذلك، ينبغي التحقق من الفائدة المالية من خلال بيانات العمل الفعلية.
إذا كانت المشكلة الرئيسية في الإنتاج هي بطء القطع، أو الأدوات غير المناسبة، أو ضعف تثبيت القطع، فإن إضافة سعة المخزن وحدها قد لا تحل المشكلة.
13. ما الذي يجب على المشترين الأجانب تضمينه في طلب عرض الأسعار؟
يُمكّن طلب عرض الأسعار الكامل من الناحية الفنية مورد المعدات من تقييم مهمة الإنتاج الفعلية.
قائمة التحقق الفنية لطلب عرض الأسعار CK-710-AT
| المعلومات المطلوبة | تفاصيل المشتري |
|---|---|
| مادة قطعة العمل | درجة وحالة المادة |
| أبعاد القطعة | أقصى طول وعرض وارتفاع |
| الرسومات الهندسية | ملفات التصميم بمساعدة الحاسوب والهندسة الحرجة |
| العمليات المطلوبة | التوجيه، والطحن، والحفر، أو النقش |
| عدد الأدوات | الأدوات المطلوبة لكل برنامج |
| أبعاد الأداة | متطلبات القطر والطول والحامل |
| تفاوتات التشغيل الآلي | مواصفات الأجزاء النهائية الحرجة |
| تشطيب السطح | الشرط المطلوب |
| الإنتاج | عدد القطع لكل وردية أو شهريا |
| عنق الزجاجة الحالي | وقت التوقف لتغيير الأدوات، أو وقت الخردة أو وقت التشغيل الآلي |
| متطلبات التجهيزات | تثبيت العمل والمساحة المتاحة |
| مرافق المصنع | المتطلبات الكهربائية والهوائية |
| اختبار القبول | معايير FAI و FAT |
| معلومات تجارية | احتياجات الكمية والتسليم والخدمة |
لماذا تفكر في استخدام نظام التحكم الرقمي بالكمبيوتر من تشيكن؟
تُوفر شركة CHIKIN CNC معدات تصنيع لوحات الدوائر المطبوعة ومعدات المعالجة الدقيقة ذات الصلة.
تتضمن معلومات المعدات المنشورة تقنيات التوجيه باستخدام الحاسوب (CNC) والحفر وغيرها من تقنيات التشغيل الصناعي.
بالنسبة لعملية شراء CK-710-AT، فإن أهم خطوة أولى هي التأكد من نوع الآلة المعروضة بالضبط وحل الاختلافات بين وصف المنتج والمواصفات الفنية.
اطلب مراجعة التكوين الفني لجهاز CK-710-AT
إذا كان مصنعك يتطلب تشغيل آلات CNC متعددة الأدوات، فقم بإعداد رسومات قطعة العمل، ومواصفات المواد، وعمليات التشغيل، ومتطلبات الأدوات، والإنتاج المتوقع.
راجع قائمة منتجات CHIKIN CNC .
اتصل بشركة CHIKIN CNC لإجراء مراجعة فنية والحصول على عرض أسعار .
اطلب تأكيدًا كتابيًا لنوع العملية الفعلي، وتكوين مخزن الأدوات المكون من 12 أداة، ومواصفات المغزل، والملحقات المضمنة، ومتطلبات قبول الآلة.
14. الأسئلة الشائعة حول جهاز التوجيه CNC CK-710-AT
1. ما هو جهاز CK-710-AT؟
تُعرّف ورقة البيانات المرفقة جهاز CK-710-AT بأنه ماكينة توجيه CNC أحادية الرأس مزودة بمخزن أدوات أوتوماتيكي. كما تصف صفحة المنتج ذات الصلة عملية القطع الكهربائي السلكي، لذا يجب التأكد من نوع الماكينة المذكور بدقة.
2. كم عدد الأدوات التي يمكن أن تستوعبها مخزن CK-710-AT؟
تتضمن المواصفات المنشورة مخزن أدوات ذو 12 موضعًا مع تغيير تلقائي للأدوات. يجب التحقق من توافق حوامل الأدوات والملحقات.
3. ما هي سرعة دوران المغزل في جهاز CK-710-AT؟
تتضمن المواصفات مغزلًا بسرعة 60000 دورة في الدقيقة بقدرة مصنفة تبلغ 2.5 كيلو واط.
4. ما هي منطقة المعالجة؟
يبلغ حجم منطقة المعالجة المنشورة 600 × 500 × 100 مم، مع طاولة بحجم 700 × 500 مم. يجب التأكد من مساحة التثبيت القابلة للاستخدام.
5. ما هي دقة التشغيل المحددة؟
تُشير ورقة البيانات إلى دقة معالجة تبلغ ±0.015 مم ودقة إعادة تموضع تبلغ 0.005 مم. تتطلب هذه الأرقام ظروف اختبار محددة.
6. هل يُعد تغيير الأدوات الآلي مناسبًا للإنتاج بكميات صغيرة؟
قد يكون ذلك مفيدًا عندما تتطلب كل مهمة عدة أدوات قطع. وتعتمد الفائدة على عدد مرات تغيير الأدوات، ووقت الإعداد، وسير العمل الإنتاجي.
7. هل يمكن للآلة القيام بعملية القطع الكهربائي السلكي؟
لا تتضمن مواصفات التوجيه CK-710-AT إمكانية استخدام تقنية القطع الكهربائي السلكي (Wire EDM). تتطلب هذه التقنية معدات وأنظمة تشغيل مختلفة. يُرجى التأكد من تكوين الجهاز الفعلي مع المورّد.
8. هل يتضمن جهاز CK-710-AT خاصية اكتشاف كسر الأدوات؟
لا تتضمن مواصفات جهاز CK-710-AT المرفقة تأكيداً منفصلاً على خاصية اكتشاف الأدوات المكسورة. لذا، ينبغي على المشترين التحقق من توفرها قبل الطلب.
9. كيف ينبغي اختبار دقة تغيير الأدوات؟
قم بتشغيل برامج تشغيل نموذجية تتطلب عدة تغييرات في الأدوات، ثم افحص الأبعاد النهائية، وموضع الأدوات، ونتائج المعالجة المتكررة.
10. ما المعلومات التي يجب عليّ تقديمها عند طلب عرض سعر؟
قم بتوفير الرسومات، ومواصفات المواد، وعمليات التشغيل المطلوبة، ومعلومات الأدوات، وتفاوتات الأجزاء النهائية، وحجم الإنتاج، ومعايير القبول.
خاتمة
إن اختيار ماكينة توجيه CNC مناسبة مع تغيير الأدوات التلقائي يتطلب أكثر من مجرد مقارنة سرعة المغزل أو سعة مخزن الأدوات أو سعر الشراء.
بالنسبة لمصانع التصنيع الدقيق، يتمثل الهدف الحقيقي في عملية تشغيل متعددة الأدوات مستقرة تنتج مكونات مقبولة مع التحكم في تباين الإعداد ووقت عدم القطع.
توفر ماكينة التوجيه CNC طراز CK-710-AT حلاً عملياً للمصنعين الذين يسعون إلى تغيير الأدوات تلقائياً بشكل موثوق، وتصنيع دقيق، وتحسين كفاءة الإنتاج. بفضل مخزن الأدوات ذي الـ 12 موضعاً، والمغزل عالي السرعة، ونظام التحكم CNC، تستحق هذه الماكينة التقييم لتطبيقات التصنيع متعددة الأدوات حيث يُعد اتساق التصنيع وتقليل وقت الإعداد أمراً بالغ الأهمية.
توفر هذه الخصائص أساسًا لتقييم تكوين التوجيه باستخدام أدوات CNC متعددة.
ومع ذلك، ينبغي على المشترين أولاً التأكد من تقنية الآلة الفعلية، لأن وصف المنتج المصاحب يتضمن معلومات عن تقنية القطع الكهربائي السلكي التي تختلف عن مواصفات آلة التوجيه.
ينبغي أن تتضمن عملية الشراء الموثوقة التحقق من التكوين الفني، وتصنيع عينة تمثيلية، واختبار تغيير الأدوات، وفحص الجزء النهائي، واختبار قبول المصنع الموثق.
بالنسبة للمصنعين الأجانب الذين يقومون بتقييم معدات التوجيه CNC ومعدات التشغيل الدقيق، يوفر معرض CHIKIN CNC فرصة لمناقشة التكوين المطلوب فيما يتعلق باحتياجات الإنتاج الفعلية.
اتصل بشركة CHIKIN CNC للحصول على مراجعة فنية وعرض أسعار لجهاز CK-710-AT وقم بتزويدهم برسومات التشغيل الخاصة بك، ومواصفات المواد، ومتطلبات تغيير الأدوات، وحجم الإنتاج المستهدف.
إن المزيج الصحيح من الأدوات المتوافقة، ومعايير التشغيل الآلي المتحكم بها، وتغيير الأدوات الموثوق به، وقبول الجودة القابل للقياس هو أساس الاستثمار الفعال في إنتاج CNC.