






باختصار شديد — إجابة سريعة
تصف عملية محاذاة الحفر والتوجيه في لوحة الدوائر المطبوعة العلاقة الموضعية بين الثقوب المحفورة وميزات اللوحة التي يتم توجيهها لاحقًا. عندما تشترك العمليتان في إعداد تحكم رقمي باستخدام الحاسوب (CNC)، يمكن للمصنعين تقليل الحاجة إلى محاذاة منفصلة لقطعة العمل، شريطة أن تظل اللوحة في موضعها الصحيح طوال عملية التصنيع.
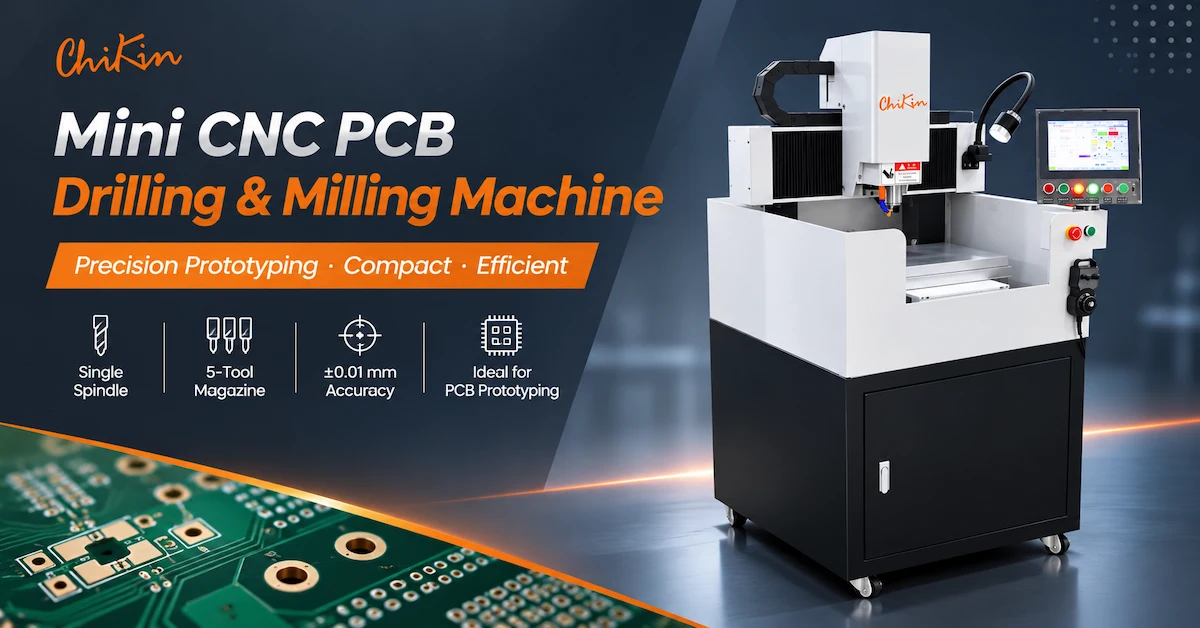
إن آلة CHIKIN CNC Mini CK-01R هي آلة حفر وتوجيه لوحات الدوائر المطبوعة أحادية المغزل مزودة بمغزل مبرد بالماء بسرعة 60000 دورة في الدقيقة، ومخزن أدوات بخمسة مواضع، واكتشاف طول الأداة، ومواصفات تحديد المواقع والتكرار ±0.01 مم.
بالنسبة لمختبرات تصميم النماذج الأولية للوحات الدوائر المطبوعة ومصنعي الدفعات الصغيرة، فإن السؤال الرئيسي للشراء هو ما إذا كانت الآلة قادرة على إنتاج ثقوب موضوعة بشكل صحيح وخطوط نهائية دون إدخال أخطاء غير مقبولة أثناء تغيير الأدوات أو التعامل مع اللوحة.
يشرح هذا الدليل كيفية تخطيط سير عمل الحفر والتوجيه، وحماية مرجع التشغيل، والتحقق من إعدادات طول الأداة، وتقييم جودة النموذج الأولي.
أهم النقاط
إعداد واحد مُتحكم به: يمكن أن تشترك عمليات الحفر والتوجيه في نفس مرجع قطعة العمل عندما يتم تكوين المثبت وبرنامج CNC بشكل صحيح.
تكوين الأدوات الخمس: تتضمن مواصفات Mini CK-01R المرفقة مخزن أدوات بخمسة مواضع لأدوات الحفر والتوجيه المتوافقة.
اكتشاف طول الأداة: هذه الوظيفة، المضمنة في المواصفات، تدعم التحقق من إعداد الأداة ولكنها لا تضمن بشكل مستقل دقة الجزء النهائي.
الدقة المنشورة: تم إدراج كل من تحديد المواقع والتكرارية على أنها ±0.01 مم، وتخضع للتحقق الخاص بالآلة.
أولوية الجودة: يجب قياس دقة الثقوب بالنسبة للخطوط الخارجية على الألواح النهائية الفعلية.
توصية الشراء: تأكد من التكوين الدقيق للآلة، ونظام تثبيت العمل، ووظائف تغيير الأدوات، ومعايير القبول قبل تقديم الطلب.
1. ما هو محاذاة الحفر لتوجيه مسار لوحة الدوائر المطبوعة؟
محاذاة الحفر والتوجيه في لوحة الدوائر المطبوعة هي العلاقة الموضعية بين الثقوب المحفورة في لوحة الدوائر والخطوط الخارجية أو الفتحات أو الأشكال التي تم إنشاؤها أثناء التوجيه.
في تصنيع لوحات الدوائر المطبوعة، غالباً ما يخدم الحفر والتوجيه أغراضاً مختلفة.
تُنشئ عملية الحفر ثقوبًا للمكونات، ونقاط التثبيت، والوصلات، أو غيرها من الميزات المحددة.
تقوم عملية التوجيه بإزالة المواد على طول المسارات المبرمجة لإنشاء مخططات اللوحة، والفتحات الداخلية، والفتحات، أو غيرها من الميزات الميكانيكية.
يجب أن تتبع كلتا العمليتين مراجع إحداثيات متوافقة.
لماذا تُعدّ دقة تحديد موقع الثقب بالنسبة للخط الخارجي مهمة؟
قد تحتوي لوحة الدوائر المطبوعة على ثقوب مقبولة بشكل فردي ومخطط خارجي صحيح الشكل، ولكنها قد تفشل في التجميع الميكانيكي إذا كانت مجموعتا الميزات غير متطابقتين.
تشمل المشاكل المحتملة ما يلي:
تم وضع فتحات التثبيت بشكل غير صحيح بالنسبة لحافة اللوحة.
فتحات الموصلات التي لا تتطابق مع هندسة الغلاف.
خلوص الحواف غير المتساوي حول الميزات المحددة.
تم إزاحة الفتحات بالنسبة لنقاط التثبيت.
صعوبة في تركيب اللوحة في جهاز التجميع.
إعادة العمل ناتجة عن عدم اتساق التموضع بين العمليات.
يتمثل الهدف من التصنيع في الحفاظ على نمط الثقوب والهندسة الموجهة ضمن التفاوتات المحددة في رسم لوحة الدوائر المطبوعة المعتمدة.
ما الذي يسبب عدم محاذاة الحفر مع مسار التوجيه؟
| السبب المحتمل | التأثير على لوحة الدوائر المطبوعة النهائية | الفحص الموصى به |
|---|---|---|
| بيانات البرنامج المختلفة | تغير نمط الثقوب ومحيطها | قارن أصول الإحداثيات |
| حركة قطعة العمل | التباين الموضعي | افحص التثبيت والدعم |
| إزاحة أداة غير صحيحة | أخطاء الأبعاد أو العمق | التحقق من تعويض الأداة |
| قطر أداة التوجيه غير صحيح | خطوط نهائية غير صحيحة | افحص الأداة والبرنامج |
| إعادة وضع التجهيزات | التسجيل. | تحقق من المراجع المحددة |
| انحراف محور الدوران | اختلاف في شكل الثقب أو المحيط | قم بقياس نظام تثبيت الأدوات |
| تشوه المادة | تغييرات في هندسة اللوحة | افحص استواء السطح وحالة الطبقة الرقيقة |
يمكن لسير العمل باستخدام آلة واحدة أن يقلل من بعض المخاطر المتعلقة بالنقل، ولكنه لا يستطيع القضاء على كل سبب من أسباب أخطاء التشغيل الآلي.
2. ماكينة CHIKIN CNC Mini CK-01R: المواصفات الفنية
توفر شركة CHIKIN CNC معدات حفر وتوجيه لوحات الدوائر المطبوعة ومعدات التصنيع ذات الصلة.
يتم تقديم آلة التوجيه والحفر للوحات الدوائر المطبوعة Mini 1 Spindle كنظام CNC مغلق صغير الحجم لتطبيقات النماذج الأولية والدفعات الصغيرة.
يصف المواصفات المرفقة لجهاز MINI CK-01R تكوينًا أحادي المغزل مع مغزل مبرد بالماء، ومحاور يتم التحكم فيها بواسطة CNC، ومخزن أدوات، واكتشاف طول الأداة.
جدول مواصفات جهاز Mini CK-01R
| المعايير الفنية | المواصفات المرفقة |
|---|---|
| نموذج | MINI CK-01R |
| عدد المغازل | 1 |
| أقصى سرعة دوران المغزل | 60,000 دورة في الدقيقة |
| قوة المغزل | 1.8 كيلوواط |
| تبريد المغزل | التبريد المائي |
| قضبان خطية X/Y/Z | تايوان |
| براغي كروية X/Y/Z | تايوان |
| أقصى سرعة للتنقل على المحورين X وY | 12 متر/دقيقة |
| أقصى سرعة حركة على المحور Z | 12 متر/دقيقة |
| قابلية التكرار | ±0.01 مم |
| دقة تحديد المواقع | ±0.01 مم |
| أبعاد طاولة العمل | 350 × 350 مم |
| مادة جسم الآلة | حديد الزهر |
| نظام التحكم الرقمي بالحاسوب (CNC) | دجاج سي إن سي |
| لغة التشغيل | الصينية / الإنجليزية |
| سعة مخزن الأدوات | 5 وظائف |
| قطر أداة الحفر | 0.5–6.35 مم |
| قطر أداة التوجيه | 0.8–3.175 مم |
| الكشف عن طول الأداة | مشمول |
| حماية من الحمل الزائد على المغزل | خياري |
| حماية من ارتفاع درجة حرارة المغزل | خياري |
| إمداد الهواء | 0.6–0.8 ميجا باسكال |
| استهلاك الهواء المُدرج | 30 لتر/دقيقة |
| مزود الطاقة | أحادي الطور 220 فولت / 50 هرتز |
| متطلبات الطاقة المدرجة | 2 كيلو واط |
| أبعاد الآلة | 780 × 900 × 1700 مم |
| وزن الآلة | حوالي 500 كجم |
| درجة حرارة التركيب | 18-23 درجة مئوية |
| رطوبة التركيب | 45-65% |
تنطبق هذه المواصفات على جهاز MINI CK-01R المرفق بهذه المقالة. تصف مصادر أخرى متاحة للجمهور لجهاز CK-01R قدرات مختلفة للمغزل، وسعة المخزن، وأبعاد الطاولة. يرجى التأكد من المواصفات الدقيقة كتابيًا قبل الطلب.
ما الذي يجب على المشترين التحقق منه؟
يشير قياس 350 × 350 مم إلى أبعاد طاولة العمل المنشورة. ولا ينبغي اعتباره تلقائياً بمثابة المساحة الكاملة القابلة للاستخدام للحفر والتوجيه.
ينبغي التحقق من حدود الحركة الدقيقة، والمسافة بين المغزل والطاولة، وتوافق التثبيت، وتسلسل تغيير الأدوات التلقائي مقابل الآلة المطلوبة.
تتطلب مواصفات تحديد الموضع والتكرارية المدرجة ±0.01 مم أيضًا ظروف اختبار محددة.
3. لماذا يتم إجراء عملية حفر وتوجيه لوحة الدوائر المطبوعة في عملية إعداد واحدة؟
في عمليات المعالجة التقليدية متعددة الآلات، يمكن حفر لوحة الدوائر المطبوعة على آلة واحدة ثم نقلها إلى آلة توجيه منفصلة.
وهذا يتطلب إعادة وضع قطعة العمل في مكانها.
إذا استخدمت العمليتان تجهيزات أو مراجع إحداثيات مختلفة، فقد يحدث اختلاف إضافي في التسجيل.
يمكن لآلة الحفر والتوجيه أحادية المغزل المناسبة تنفيذ العمليتين باستخدام نظام إحداثيات CNC واحد يتم التحكم فيه.
إعداد واحد مقابل أجهزة منفصلة
| تقييم | الحفر والتوجيه بإعداد واحد | الحفر والتوجيه المنفصلان |
|---|---|---|
| نقل قطعة العمل | انخفاض محتمل | مطلوب عادة |
| تنسيق البيانات | إمكانية الإعداد المشترك | تتطلب الإعدادات المنفصلة محاذاة |
| تغييرات الأدوات | مطلوب بين العمليات المختلفة | يعتمد ذلك على كل آلة |
| مرونة الإنتاج | مفيد للعمليات المختلطة | يمكن تشغيل العمليات بشكل مستقل |
| أقصى إنتاجية | محدود بسعة المغزل المتاحة | يعتمد ذلك على ترتيب المعدات |
| الخطر الرئيسي | التحكم في الأدوات والتجهيزات | تغيير النقل والتسجيل |
متى يكون من المفيد التفكير في عملية الإعداد الفردي؟
يمكن أن يكون النظام المدمج مناسبًا عندما ينتج المصنع نماذج أولية أو دفعات قصيرة تحتوي على العديد من الميزات المثقوبة والموجهة.
تتمثل القيمة الرئيسية في إمكانية تكرار المعالجة مع تقليل فرص حدوث أخطاء إعادة التموضع.
ومع ذلك، قد تفضل المصانع ذات الإنتاجية العالية المعدات المنفصلة أو متعددة المحاور عندما يكون معدل الإنتاج هو المتطلب الأساسي.
للحصول على نظرة عامة أوسع، راجع دليل CHIKIN لماكينات الحفر والتوجيه CNC للوحات الدوائر المطبوعة .
4. كيفية تحديد مرجع مشترك للحفر والتوجيه
البيانات هي المرجع المستخدم لتحديد مواقع المعالم.
بالنسبة لمعالجة عملية الحفر والتوجيه، يجب أن يستخدم برنامج الحفر وبرنامج التوجيه أصولًا ومراجع توجيه متوافقة.
سير العمل الموصى به للتحكم في البيانات
الخطوة 1 - مراجعة الملفات الهندسية
تحقق من أن إحداثيات الحفر ومسارات التوجيه تستخدم مراجعة التصميم المعتمدة ونظام الإحداثيات.
الخطوة 2 - تحديد نقطة أصل قطعة العمل
قم بتحديد مرجع الآلة المقصود وفقًا للتجهيزات والبرنامج المعتمدين.
الخطوة 3 - تأمين اللوحة
استخدم ترتيب تثبيت مناسب لحجم اللوح وسمكه وعمليات التشغيل المخطط لها.
الخطوة الرابعة - تنفيذ عملية الحفر
قم بتنفيذ نمط الثقوب المعتمد باستخدام الأدوات ومعايير التشغيل المطلوبة.
الخطوة 5 - التحقق من إعداد الأداة
تأكد من طول الأداة المناسب وتعويض القطر قبل التوجيه.
الخطوة 6 - تنفيذ التوجيه
قم بمعالجة الملفات الشخصية المطلوبة مع الحفاظ على مرجع قطعة العمل المعتمد.
الخطوة 7 - فحص الشكل الهندسي النهائي
قم بقياس العلاقات بين الثقب المكتمل والمخطط الخارجي.
يفترض سير العمل هذا أن الأدوات المثبتة ونظام التحكم يدعمان تسلسل العملية المقصود.
لماذا يجب أن يبقى المجلس آمناً؟
حتى عندما يستخدم كلا البرنامجين نفس نقطة الأصل الإحداثية، فإن حركة قطعة العمل المادية يمكن أن تبطل العلاقة.
قد يؤدي تحرك اللوحة أثناء عملية التوجيه إلى إنتاج محيط نهائي منحرف عن الثقوب المحفورة مسبقًا.
لذلك ينبغي تحديد شروط تثبيت القطع وقطعها معًا.
5. كيف ينبغي تنظيم مجلة الأدوات الخمس؟
تحدد مواصفات Mini CK-01R المرفقة مخزن أدوات بخمسة أوضاع.
بالنسبة لعملية الحفر والتوجيه المشتركة، يجب أن يعكس تخطيط المخزن الأدوات الفعلية المطلوبة من قبل برنامج التصنيع.
إعداد توضيحي لخمس أدوات
| موقع الأدوات | أداة مثال | العملية المقصودة |
|---|---|---|
| T1 | مثقاب صغير القطر | نمط الثقوب الدقيقة |
| T2 | مثقاب متوسط القطر | ثقوب إضافية مطلوبة |
| T3 | مثقاب أكبر | فتحات التثبيت أو الأدوات |
| T4 | قاطع توجيه صغير | فتحات ضيقة أو ملامح داخلية |
| T5 | قاطع التوجيه | معالجة مخطط مجلس الإدارة |
يوضح هذا الجدول التوزيع المحتمل للأدوات. يجب التأكد من أحجام الأدوات الفعلية، وواجهات المخزن، والعمليات المتوافقة.
لماذا يُعدّ ترتيب الأدوات أمراً مهماً؟
قد يؤدي التسلسل غير الفعال إلى حدوث تغييرات غير ضرورية بين الأدوات.
على سبيل المثال، قد يؤدي التناوب المتكرر بين أداة الحفر وقاطع التوجيه إلى زيادة وقت عدم القطع.
حيثما يسمح التصميم والعملية، يمكن تجميع العمليات حسب الأداة لتحسين اتساق سير العمل.
ومع ذلك، ينبغي اختيار ترتيب المعالجة وفقًا لمتطلبات الجودة وتثبيت العمل - وليس عدد تغييرات الأدوات فقط.
هل تم تأكيد تغيير الأداة التلقائي؟
تُحدد طاولة الآلة المصغرة المرفقة خمسة مواضع للأداة وتتضمن خاصية الكشف عن طول الأداة.
ينبغي التأكد من آلية تغيير الأدوات التلقائية وتسلسل البرنامج بدقة لهذا التكوين.
لا ينبغي للمشترين أن يفترضوا أن جميع أنواع CK-01R تستخدم نفس المخزن أو نظام تغيير الأدوات.
6. ما الذي يتحكم فيه اكتشاف طول الأداة فعلياً؟
يساعد اكتشاف طول الأداة في تحديد مرجع مرتبط بأداة القطع المثبتة.
هذا الأمر ذو صلة لأن المثاقب وقواطع التوجيه المختلفة قد يكون لها أطوال إجمالية مختلفة وبروزات قطع مختلفة.
قد يؤثر التعويض غير الصحيح لطول الأداة على الوضع الرأسي الفعلي للقاطع.
الكشف عن طول الأداة مقابل تعويض قطر الأداة
| وظيفة | الغرض الرئيسي | خطأ محتمل |
|---|---|---|
| الكشف عن طول الأداة | تحديد مرجعية الأدوات الرأسية | عمق الحفر أو التوجيه غير الصحيح |
| تعويض قطر الأداة | يجب مراعاة قطر القاطع | أبعاد الملف الشخصي غير صحيحة |
| مرجع قطعة العمل | تحديد مرجع إحداثيات الجزء | مواقع الميزات المتغيرة |
| فحص انحراف محور الدوران | تقييم اتساق دوران الأداة | تفاوت في الثقوب والحواف |
| فحص حالة الأدوات | تحديد أدوات القطع غير المناسبة | نتوءات، أو كسور، أو تشطيب رديء |
هل يمنع الكشف التلقائي عن طول الأداة أخطاء المحاذاة؟
لا.
يتعلق اكتشاف طول الأداة بشكل أساسي بالموضع المحوري للأداة.
لا يقوم هذا الجهاز بتصحيح إحداثيات X/Y غير الصحيحة، أو حواف القطع البالية، أو حركة التثبيت، أو قطر القاطع غير المناسب بشكل مستقل.
ينبغي أن تتحقق العملية الكاملة من هذه العوامل بشكل منفصل.
لماذا يُعد التحقق من الأدوات أمرًا مهمًا لقواطع لوحات الدوائر المطبوعة الصغيرة؟
يمكن أن تكون أدوات الحفر والتوجيه ذات الأقطار الصغيرة حساسة للانحراف والاهتزاز وظروف القطع غير المناسبة.
تتضمن مواصفات CK-01R المرفقة التبريد المائي واكتشاف طول الأداة، لكنها لا تحدد اكتشاف الأداة المكسورة تلقائيًا لهذا التكوين المصغر.
ينبغي على المصانع التأكد من وظائف المراقبة المشمولة وتحديد إجراءات التفتيش المناسبة.
فيما يتعلق بصيانة حاملات الأدوات، يشرح دليل تنظيف كوليت مغزل لوحة الدوائر المطبوعة من CHIKIN كيف يمكن أن يؤثر التلوث والتآكل والانحراف على جودة الحفر والتوجيه.
7. كيف يؤثر تصميم التركيب على اتساق الثقب مع المحيط الخارجي؟
يحدد تصميم التثبيت كيفية دعم لوحة الدوائر المطبوعة وتحديد موقعها أثناء عملية التصنيع.
قد يسمح تصميم التركيبات بشكل سيئ بالحركة حتى عندما يعمل نظام الحركة CNC بشكل صحيح.
اعتبارات تثبيت المشغولات
| عامل التثبيت | الأثر المحتمل | التحقق من هوية المشتري |
|---|---|---|
| دعم مجلس الإدارة | الانحناء أو الاهتزاز | تحقق من استواء السطح وثباته |
| ميزات تحديد المواقع | اتساق التنسيق | تأكيد البيانات المعتمدة |
| قوة التثبيت | تشوه اللوحة | افحص مناطق التلامس |
| تم إزالة جهاز التوجيه | تداخل الأدوات | مراجعة مسارات الأدوات |
| علامات القطع | الاحتفاظ بالأجزاء | تحقق من موضع علامة التبويب |
| تثبيت الفراغ | قطعة العمل الآمنة | تحقق من أداء الاحتجاز الفعلي |
| ارتفاع التركيب | مساحة أدوات أقل | تحقق من إمكانية الوصول إلى المغزل والحامل |
لماذا يُعدّ ترتيب العمليات مهماً؟
أثناء عملية توجيه الخطوط الخارجية، قد تؤدي عملية القطع تدريجياً إلى فصل لوحة الدوائر المطبوعة النهائية عن المواد المحيطة بها.
إذا فقد المجلس الدعم قبل اكتمال القطع النهائي، فقد ينتقل.
قد يؤدي ذلك إلى تلف الحافة أو تغيير موضع المادة المتبقية.
ينبغي أن تستخدم العملية المؤهلة تجهيزات أو علامات تبويب أو طرق تثبيت معتمدة أخرى عند الضرورة.
بالنسبة للنماذج الأولية الصغيرة للوحات الدوائر المطبوعة، فإن الحفاظ على الدعم حتى الانتهاء من جميع العمليات الحرجة يمكن أن يكون بنفس أهمية الدقة الاسمية للجهاز.
8. ما هي مواد وأدوات لوحات الدوائر المطبوعة التي تتطلب تحققًا منفصلاً؟
يتم تقديم جهاز Mini CK-01R لأغراض تصميم النماذج الأولية للوحات الدوائر المطبوعة، والحفر، والتوجيه، وعمليات التشغيل الخفيفة المناسبة.
يعتمد التوافق الفعلي للمواد على المغزل والقواطع والتجهيزات وظروف المعالجة المثبتة.
مصفوفة تأهيل المواد
| مادة | معالجة المخاوف | متطلبات التحقق |
|---|---|---|
| FR4 | تقوية من الألياف الزجاجية الكاشطة | تآكل الأداة وجودة الحافة |
| لوحة دوائر مطبوعة صلبة متعددة الطبقات | هيكل من النحاس والصفائح | سلامة الثقوب والخطوط الخارجية |
| لوحة دوائر مطبوعة رقيقة وصلبة | الانثناء أثناء التشغيل الآلي | الدعم والتثبيت |
| لوحة الدوائر المطبوعة المصنوعة من الألومنيوم | قوى قطع المعادن والنتوءات | الأدوات والمعايير المناسبة |
| تجهيزات هندسية | التشغيل الآلي الخاص بالمواد | توافق المغزل والأدوات |
ما هي نطاقات أقطار الأدوات المنشورة؟
تتضمن قائمة المواصفات المرفقة ما يلي:
أدوات الحفر: 0.5–6.35 مم
أدوات التوجيه: 0.8–3.175 مم
تصف هذه النطاقات مدى توافق قطر الأداة في التكوين المرفق.
لا يضمنون أن كل أداة ضمن النطاق يمكنها معالجة كل المواد أو الأعماق.
كيف يمكن للمشترين تقليل العيوب المتعلقة بالأدوات؟
تحقق من هندسة الأداة، وتوافق الساق، والانحراف، ومدى ملاءمة المادة الفعلية.
استخدم معايير القطع المعتمدة للمادة والأداة المحددة.
افحص الثقوب النهائية والحواف المشذبة بشكل نموذجي قبل إطلاق دفعة الإنتاج.
9. كيفية إجراء فحص أولي للقطعة باستخدام تقنية الحفر لتحديد المسار
تتحقق عملية فحص القطعة الأولى (FAI) مما إذا كانت قطعة العمل المكتملة الأولية تفي بالمتطلبات المعتمدة قبل بدء الإنتاج الأكبر.
بالنسبة لعمليات الحفر والتوجيه المدمجة، يجب أن يركز الفحص على العلاقة بين العمليتين.
قائمة التحقق الموصى بها من الاتحاد الدولي لكرة القدم
| بند الفحص | متطلبات القبول |
|---|---|
| قطر الثقب | يفي بمعايير الرسم المسموح بها |
| مركز الثقب | يفي بالمرجع المرجعي المعتمد |
| المسافة بين الثقب والمحيط | يطابق الشكل الهندسي المطلوب |
| أبعاد الفتحة | مطابق للرسم الهندسي |
| محيط محفور | يفي بالتفاوتات الأبعاد |
| حافة اللوح لـ | لا توجد نتوءات أو بثور غير مقبولة |
| سلامة الرقائق | لا توجد تشققات أو أضرار غير مقبولة |
| إعداد طول الأداة | تم التحقق من مرجع الأداة المعتمد |
| استقرار قطعة العمل | لا حركة غير مقبولة |
| قابلية التكرار | نتائج متسقة عبر العينات |
إجراءات الفحص العملي
أولاً ، تأكد من تصميم اللوحة المعتمد وبرامج التحكم الرقمي بالحاسوب (CNC).
ثانيًا ، تحقق من تثبيت قطعة العمل ومجموعة الأدوات المثبتة.
ثالثًا ، قم بحفر الثقوب المطلوبة.
رابعاً ، قم بمعالجة الميزات الموجهة ذات الصلة باستخدام نظام البيانات المعتمد نفسه.
خامساً ، قم بقياس مواضع الثقوب النهائية بالنسبة للمخطط الموجه.
سادساً ، كرر العملية على لوحات تمثيلية إضافية.
وأخيراً ، قم بتوثيق النتائج والتحقق من أي خصائص خارج نطاق التسامح المتفق عليه.
ما هو المقياس الأكثر أهمية؟
بالنسبة لهذا التطبيق، تتمثل إحدى النتائج الحاسمة في الموضع النسبي للثقوب المحفورة بالنسبة للميزات الموجهة.
قد تستوفي اللوحة فحوصات الحفر والتوجيه الفردية مع أنها لا تزال تفشل في العلاقة المطلوبة بين تلك الميزات.
لذلك ينبغي أن تتضمن خطة الفحص أبعاد الثقب بالنسبة للمحيط الخارجي التي تهم عملية التجميع النهائية.
10. كيفية قياس كفاءة الإنتاج الحقيقية
ينبغي تقييم آلة الحفر والتوجيه CNC المدمجة من خلال الناتج المقبول بدلاً من سرعة الدوران الاسمية.
تشمل العملية الكاملة التحميل والمحاذاة والحفر وتغيير الأدوات والتوجيه والفحص والتفريغ.
حساب دورة الإنتاج
إجمالي زمن الدورة = التحميل + الإعداد + الحفر + تغيير الأدوات + التوجيه + الفحص + التفريغ
بالنسبة للإنتاج المتكرر، يمكن للمصنع حساب ما يلي:
عدد اللوحات المقبولة في الساعة = عدد اللوحات المكتملة في الساعة × معدل القبول
ما الذي يؤثر على الإنتاجية الفعلية؟
| عامل | تأثير الإنتاج |
|---|---|
| عدد الثقوب | حجم العمل في عمليات الحفر |
| أقطار الثقوب | متطلبات الأدوات |
| طول الخط الخارجي الموجه | وقت القطع |
| عدد الأدوات | متطلبات تغيير الأدوات |
| سمك اللوح | ظروف القطع |
| حاملات العمل | الإعداد والتشغيل |
| تآكل الأدوات | تردد الاستبدال |
| تقتيش | الوقت المطلوب لمراقبة الجودة |
متى تكون آلة المغزل الواحد اقتصادية؟
قد تكون الآلة ذات المغزل الواحد جذابة عندما يقدر المصنع المعالجة المرنة والمساحة المحدودة والتغييرات المتكررة في المنتج.
بالنسبة للإنتاج بكميات أكبر، قد يؤدي استخدام مغازل متعددة إلى تقليل الاختناقات اعتمادًا على التطبيق.
ينبغي أن يراعي اختيار المعدات الصحيحة الطلب الفعلي، وتعقيد التصنيع، والإنتاج المقبول.
11. اختبار قبول المصنع لجهاز Mini CK-01R: ما الذي يجب على المشترين التحقق منه؟
يجب أن يوضح اختبار القبول في المصنع (FAT) ما إذا كان بإمكان المعدات المحددة إكمال عملية تصنيع لوحة الدوائر المطبوعة المقصودة.
بالنسبة لجهاز Mini CK-01R، يجب أن يتحقق اختبار القبول النهائي (FAT) من كل من العمليات الفردية ومحاذاة الحفر مع المسار.
قائمة فحص الدهون المصغرة CK-01R
| عنصر الاختبار | التحقق الموصى به |
|---|---|
| تكوين الآلة | تأكيد نوع MINI CK-01R |
| مغزل | تحقق من مواصفات 1.8 كيلو واط / 60000 دورة في الدقيقة |
| طاولة العمل | تأكد من الأبعاد 350 × 350 مم |
| مجلة الأدوات | تحقق من سعة الخمسة أماكن |
| الكشف عن طول الأداة | إظهار الوظيفة الفعلية |
| أدوات الحفر | اختبار الأقطار المطلوبة |
| أدوات التوجيه | اختبار أحجام القواطع المطلوبة |
| دقة تحديد المواقع | نتائج القياس المحددة في المراجعة |
| قابلية التكرار | اختبار دورات معالجة متعددة |
| محاذاة الحفر مع المسار | قياس العلاقات بين ميزات التشطيب |
| حاملات العمل | تحقق من استقرار اللوحة |
| تبريد | تحقق من نظام التبريد المائي المثبت |
| اِستِخلاص | تأكيد ترتيبات مكافحة الغبار المطلوبة |
| أمان | تحقق من إجراءات الحماية وضوابط الطوارئ |
| الوثائق | مراجعة الكتيبات وتقارير الفحص |
مؤهلات العينة الموصى بها
استخدم مواد لوحات الدوائر المطبوعة الفعلية ورسومات الإنتاج.
قم بإعداد برنامج تشغيل آلي يتضمن عمليات حفر وتوجيه نموذجية.
قم بمعالجة العينة باستخدام تسلسل الأدوات المعتمد.
قم بقياس الثقوب النهائية، والملامح، والمسافات الحرجة بين الثقب والمحيط الخارجي.
كرر الاختبار باستخدام نفس الإعداد لتقييم الاتساق.
ينبغي على المورد والمشتري الاتفاق على معايير القبول قبل الموافقة على المعدات.
لماذا يُعد التحقق من التكوين أمراً مهماً؟
تتضمن المعلومات العامة الأخرى الخاصة بـ CK-01R وصفًا لقوة المغزل المختلفة، وسعة مخزن الأدوات، وبنية الآلة.
لذلك، يجب أن يحدد عرض الأسعار طراز MINI CK-01R المحدد ومكوناته المثبتة.
بالنسبة للمشترين الأجانب، فإن اسم الطراز وحده غير كافٍ عندما تشترك التكوينات المختلفة في تسمية مماثلة.
12. اعتبارات التركيب والصيانة والسلامة
يبلغ حجم التكوين Mini CK-01R المرفق 780 × 900 × 1700 مم ووزنه حوالي 500 كجم.
تُعد هذه القيم مفيدة للتخطيط الأولي للمصنع.
متطلبات التركيب
| متطلبات | القيمة المقدمة |
|---|---|
| مصدر الطاقة الكهربائية | أحادي الطور 220 فولت / 50 هرتز |
| القدرة الكهربائية للآلة المدرجة | 2 كيلو واط |
| ضغط الهواء | 0.6–0.8 ميجا باسكال |
| استهلاك الهواء المُدرج | 30 لتر/دقيقة |
| درجة الحرارة المحيطة | 18-23 درجة مئوية |
| الرطوبة المحيطة | 45-65% |
| وزن الآلة | حوالي 500 كجم |
تتضمن ورقة البيانات أيضًا معايير متعلقة بالغبار. يجب على المشترين التأكد من تدفق هواء الشفط المطلوب، وضغط الفراغ، وأبعاد التوصيل، وما إذا كانت معدات الشفط مشمولة.
لماذا تؤثر الصيانة على المحاذاة؟
يمكن أن يؤدي سوء صيانة المغزل أو حامل الأدوات أو التركيب إلى حدوث تباين في عملية التصنيع.
ينبغي أن تشمل خطة الصيانة حالة الأدوات، وتثبيت المغزل، والتبريد، وتثبيت القطع، وفحوصات تحديد موضع الماكينة ذات الصلة.
ينبغي على المشغلين اتباع إجراءات السلامة والصيانة الخاصة بالشركة المصنعة، بما في ذلك العزل الآمن قبل العمل على المكونات المتحركة أو الدوارة.
لا ينبغي افتراض أن الآلة المغلقة متوافقة تلقائيًا مع معيار سلامة الآلات المحدد دون وجود وثائق داعمة.
13. قائمة التحقق الفنية لطلبات عروض الأسعار للمشترين الأجانب
يساعد طلب عرض الأسعار المفصل المورد على تحديد ما إذا كان تكوين Mini CK-01R قادرًا على معالجة تصميمات لوحات الدوائر المطبوعة المقصودة.
| المعلومات المطلوبة | ما يجب تقديمه |
|---|---|
| مادة لوحة الدوائر المطبوعة | مادة FR4، متعددة الطبقات أو أي مادة أخرى محددة |
| أبعاد اللوحة | أقصى طول وعرض وسمك |
| نمط الثقوب | ملف الحفر والأقطار المطلوبة |
| هندسة التوجيه | المخطط، والفتحات، والميزات الداخلية |
| متطلبات التسجيل | التفاوت المسموح به بين الثقب والمحيط |
| كميات الأدوات | الأدوات اللازمة للحفر والتوجيه |
| أبعاد الأداة | معلومات عن قطر القطع وساق القطع |
| حاملات العمل | دعامة التثبيت أو اللوحة المفضلة |
| الإنتاج | عدد الألواح لكل دفعة أو وردية |
| فحص الجودة | متطلبات الاتحاد الدولي للطيران (FAI) والاتحاد الدولي للاختبارات (FAT) |
| مرافق المصنع | الكهرباء، والهواء، والتبريد، والتهوية |
| المتطلبات التجارية | الكمية، وجهة التسليم، ونطاق الدعم |
اطلب تقييمًا فنيًا مصغرًا لجهاز CK-01R
توفر شركة CHIKIN CNC معدات حفر وتوجيه لوحات الدوائر المطبوعة ومعدات التصنيع ذات الصلة.
يُعد جهاز Mini CK-01R مناسبًا لمصنعي لوحات الدوائر المطبوعة الذين يبحثون عن منصة مدمجة ذات مغزل واحد لعمليات التصنيع المدمجة.
قبل الشراء، تأكد من التكوين الدقيق المرفق، ووظائف مخزن الأدوات، وطاولة العمل، والمسافة القابلة للاستخدام، وإجراءات الكشف عن طول الأداة، وتوافق المواد.
مراجعة آلة الحفر والتوجيه المصغرة للوحات الدوائر المطبوعة CNC من CHIKIN .
اتصل بشركة CHIKIN CNC للحصول على مراجعة وعرض أسعار لمعالجة العينات باستخدام جهاز Mini CK-01R .
قم بتوفير ملفات حفر لوحة الدوائر المطبوعة، ومخططات التوجيه، ومواصفات المواد، والتفاوت المطلوب بين الثقوب والمخطط للحصول على تقييم فني أكثر فائدة.
14. الأسئلة الشائعة حول آلات حفر وتوجيه لوحات الدوائر المطبوعة الصغيرة
1. ما هو محاذاة الحفر والتوجيه في لوحة الدوائر المطبوعة؟
إنها العلاقة الموضعية بين الثقوب المحفورة وميزات اللوحة المشغولة. يساعد المحاذاة الصحيحة على ضمان توافق اللوحات المكتملة مع الرسومات الميكانيكية وملاءمتها للتجميعات المقصودة.
2. هل يمكن لآلة ذات مغزل واحد أن تقوم بكل من الحفر والتوجيه؟
نعم، عندما يدعم المغزل والأدوات ووحدة التحكم وتكوين الماكينة العمليات المطلوبة. تم تحديد Mini CK-01R لأدوات الحفر والتوجيه المتوافقة.
3. ما هي سعة مخزن الأدوات في جهاز Mini CK-01R؟
تتضمن مواصفات جهاز MINI CK-01R المرفقة خمسة مواضع للأدوات. قد تختلف تكوينات CK-01R الأخرى، لذا يُرجى التأكد من الطراز المذكور تحديدًا.
4. ما نوع المغزل الذي يستخدمه جهاز Mini CK-01R؟
تتضمن المواصفات المرفقة مغزلًا مبردًا بالماء بقدرة 1.8 كيلو واط وسرعة 60000 دورة في الدقيقة.
5. ما هو حجم طاولة العمل؟
أبعاد الطاولة المنشورة هي 350 × 350 مم. يتطلب تحديد مساحة التشغيل الفعلية المتاحة ومساحة التثبيت تأكيدًا منفصلاً.
6. هل يضمن اكتشاف طول الأداة عمق التوجيه الدقيق؟
لا. إنه يدعم قياس إعداد الأداة، لكن عمق التوجيه الفعلي يعتمد أيضًا على مرجع قطعة العمل، وإزاحة الأداة، والتثبيت، وحركة الآلة، وظروف المعالجة.
7. ما هي أحجام أدوات الحفر والتوجيه المدعومة؟
تتضمن المواصفات المرفقة أدوات الحفر من 0.5 إلى 6.35 مم وأدوات التوجيه من 0.8 إلى 3.175 مم، وذلك رهناً بتوافق الحامل والتطبيق الفعلي.
8. هل يمكن إتمام عملية الحفر والتوجيه دون إزالة اللوحة؟
قد تُنفّذ عملية تشغيل مناسبة باستخدام الحاسوب (CNC) كلا العمليتين باستخدام إعداد واحد مُتحكّم به لقطعة العمل. وتعتمد الجدوى الفعلية على أداة التثبيت، وتغييرات الأدوات، والبرنامج، وهندسة التشغيل المطلوبة.
9. كيف ينبغي للمصنعين فحص دقة الحفر بالنسبة للمسار؟
قم بقياس مواضع الثقوب النهائية بالنسبة إلى مخطط اللوحة الموجهة والفتحات والميزات الأخرى المحددة باستخدام بيانات الرسم المعتمدة ومعدات الفحص المعايرة.
10. كيف يمكن للمشترين الأجانب طلب عرض أسعار لجهاز Mini CK-01R؟
يرجى تقديم معلومات عن مادة لوحة الدوائر المطبوعة، وأبعاد اللوحة، وملفات الحفر، وهندسة التوجيه، ومتطلبات الأدوات، وتفاوتات المسافة بين الثقوب والخطوط الخارجية، وحجم الإنتاج المتوقع. يرجى طلب تأكيد نوع الآلة المستخدمة بالتحديد، وعرض عينة نموذجية للمعالجة.
خاتمة
يعد المحاذاة الدقيقة بين حفر لوحة الدوائر المطبوعة وتوجيهها أمرًا ضروريًا عندما تتطلب عملية التصنيع حفر ثقوب وتوجيه ميزات اللوحة للحفاظ على علاقة موضعية محكمة.
يوفر جهاز CHIKIN CNC Mini CK-01R تكوينًا أحادي المغزل منشورًا مع مغزل مبرد بالماء بسرعة 60000 دورة في الدقيقة، ومخزن أدوات بخمسة مواضع، واكتشاف طول الأداة، ومواصفات تحديد المواقع والتكرار ±0.01 مم.
توفر هذه الخصائص أساسًا لتقييم سير عمل CNC المدمج الذي يجمع بين الحفر والتوجيه ضمن إعداد متحكم فيه.
ومع ذلك، فإن نجاح إنتاج لوحات الدوائر المطبوعة يعتمد على أكثر من مجرد مواصفات الآلة.
تؤثر جميع العوامل التالية على النتيجة النهائية: بيانات قطعة العمل، وثبات التثبيت، وحالة الأداة، وإزاحات الأداة، وتسلسل المعالجة، وفحص الجزء النهائي.
بالنسبة لمختبرات النماذج الأولية للوحات الدوائر المطبوعة ومصنعي الدفعات الصغيرة، فإن أفضل نهج للشراء هو التحقق من دقة الثقوب الفعلية بالنسبة للمخطط باستخدام عينات إنتاج تمثيلية.
يمكن أن يساعد فحص العينة الأولى الموثق واختبار قبول المصنع في تحديد ما إذا كان تكوين الآلة المحدد يفي بشروط التصنيع المطلوبة.
اتصل بشركة CHIKIN CNC للحصول على تقييم فني وعرض أسعار لجهاز Mini CK-01R وشارك رسومات لوحة الدوائر المطبوعة الخاصة بك، ومتطلبات الحفر، وأنماط التوجيه، وأهداف الإنتاج.
يمكن لآلة CNC المختارة بناءً على سير العمل الكامل من الحفر إلى التوجيه أن توفر أساسًا أقوى لتصنيع لوحات الدوائر المطبوعة بكميات صغيرة بشكل متسق وقابل للتكرار واقتصادي.




