يجب اختيار آلة قطع لوحات الدوائر المطبوعة الأوتوماتيكية على شكل حرف V وفقًا لتصميم لوحة الدوائر المطبوعة، والتشغيل المطلوب، وترتيب القواطع، والإجهاد المقبول للوحة، وحجم الإنتاج... وليس فقط بناءً على عدد القواطع المذكور في اسم المنتج.
بالنسبة لمصنعي لوحات الدوائر المطبوعة الصلبة، يمكن أن تدعم عملية القطع الأوتوماتيكية على شكل حرف V إعداد اللوحات أو فصلها بشكل متسق عندما يكون شكل اللوحة والأدوات مناسبة. ومع ذلك، فإن الآلة المصممة لإنشاء أخاديد على شكل حرف V ليست بالضرورة هي نفسها المعدات التي تفصل اللوحات على طول الأخاديد التي تم تشكيلها بالفعل أثناء التصنيع. يجب على المشترين تحديد هذا التمييز قبل مقارنة عروض الأسعار. قد توفر تكوينات القواطع الأربعة والستة والثمانية إمكانيات إنتاج مختلفة، ولكن القواطع الإضافية لا تؤدي تلقائيًا إلى زيادة الإنتاجية بشكل متناسب. يحدد تخطيط اللوحة، واستخدام الأدوات الفعلي، ووقت التحميل، والتغيير، والصيانة، وإنتاجية اللوحة المقبولة النتيجة النهائية. تشرح هذه المقالة كيفية تقييم آلة قطع لوحات الدوائر المطبوعة الأوتوماتيكية على شكل حرف V من منظور هندسي وشرائي. صُممت هذه الآلة لأصحاب مصانع لوحات الدوائر المطبوعة، ومديري الإنتاج، ومهندسي العمليات، ومصنعي الإلكترونيات المتعاقدين، ومشتري المعدات من الخارج الذين يحتاجون إلى عملية قابلة للتكرار بدلاً من مجرد ورقة مواصفات مطولة.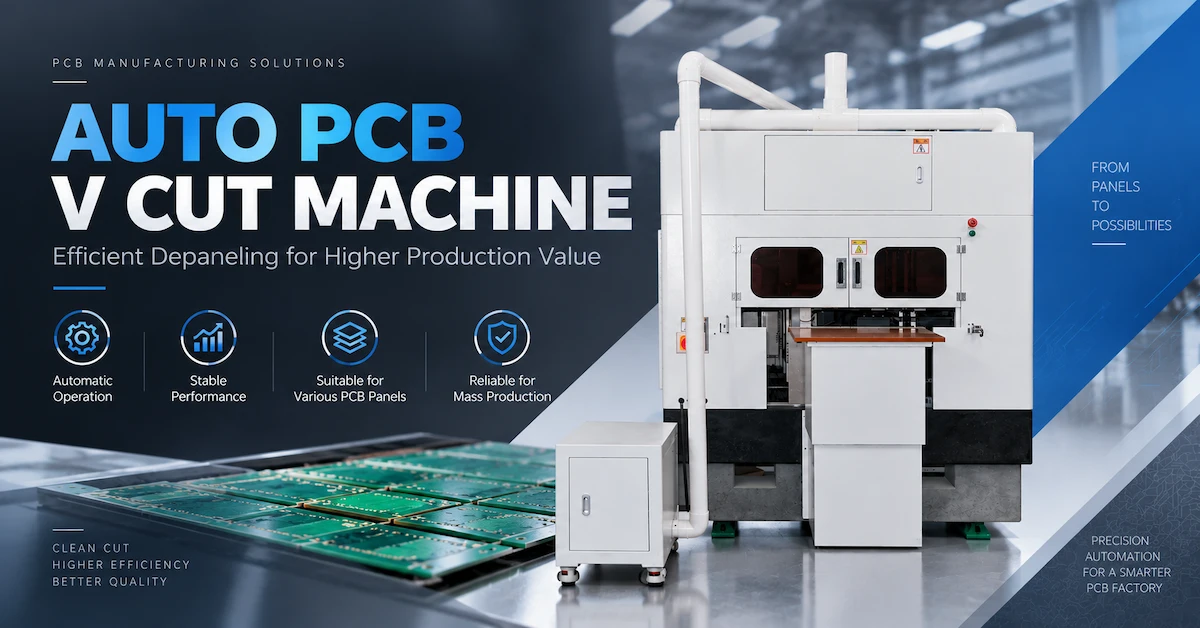
1. ما هي آلة قطع لوحات الدوائر المطبوعة الأوتوماتيكية على شكل حرف V؟
آلة قطع لوحات الدوائر المطبوعة الأوتوماتيكية على شكل حرف V هي معدات صناعية تُستخدم لمعالجة لوحات الدوائر المطبوعة بشكل مُتحكم به على طول مسارات قطع أو فصل محددة على شكل حرف V.
بحسب تصميم الآلة، قد تقوم بإنشاء أخاديد على شكل حرف V في لوحة الدوائر المطبوعة الصلبة، أو فصل اللوحات على طول أخاديد V الموجودة، أو دعم عملية معالجة آلية للوحات ذات صلة. يجب تحديد العملية بدقة لأن مرحلتين مختلفتين من مراحل التصنيع غالبًا ما تُوصفان بمصطلحات تجارية متشابهة. التشكيل على شكل حرف V: إنشاء الأخدود أثناء تصنيع لوحات الدوائر المطبوعة، تقوم آلة التشكيل على شكل حرف V بإزالة المادة على طول خطوط مستقيمة محددة مسبقًا، عادةً باستخدام أدوات قطع بزاوية. في عملية التشكيل التقليدية على شكل حرف V على الوجهين، تُزال المادة من السطحين العلوي والسفلي مع بقاء سماكة محددة من المادة بين الأخاديد. تُسمى هذه المادة المتبقية عادةً بالشبكة المتبقية. وظيفتها مهمة: يجب أن تظل اللوحة مستقرة بما يكفي أثناء المناولة والتجميع مع السماح في الوقت نفسه بفصل اللوحات الفردية في مرحلة الإنتاج المناسبة. إذا كان الأخدود ضحلًا جدًا، فقد تفشل عملية الفصل اللاحقة. قد يتطلب الأمر قوة مفرطة. إذا كان الأخدود عميقًا جدًا، فقد تصبح اللوحة هشة أثناء النقل، أو طباعة معجون اللحام، أو وضع المكونات، أو عمليات المناولة الأخرى. لذلك، يُعدّ طول الشبكة المتبقية الصحيح مواصفة تصنيعية، وليس مجرد إعداد للآلة. فصل اللوحات: فصل اللوحات التي تم تشكيلها مسبقًا تؤدي آلة فصل لوحات الدوائر المطبوعة عملية مختلفة. فهي تفصل لوحات الدوائر الفردية عن اللوحة بعد تشكيل خط V. اعتمادًا على المعدات، قد يشمل ذلك شفرة دوارة، أو عملية قص مُتحكَّم بها، أو آلية فصل موجهة أخرى. الهدف ليس تصنيع هندسة خط V الأصلية. يُستخدم هذا الجهاز لتقسيم اللوحة مع التحكم في انحرافها، وتلف الحواف، والأحمال الميكانيكية المنتقلة إلى المكونات المجاورة. بالنسبة للوحة الدوائر المطبوعة المُجمّعة، تُعدّ هذه الأحمال بالغة الأهمية، لأنّ الانحناء المفرط قد يؤثر على وصلات اللحام، والمكثفات الخزفية، أو غيرها من العناصر الحساسة للإجهاد بالقرب من خط الفصل. لماذا يُعدّ هذا التمييز مهمًا عند شراء المعدات؟ يستخدم بعض الموردين مصطلحات مثل "آلة قطع V للوحات الدوائر المطبوعة"، و"آلة تسجيل V للوحات الدوائر المطبوعة"، و"آلة حفر V للوحات الدوائر المطبوعة"، و"فاصل لوحات الدوائر المطبوعة" في قوائم منتجات مماثلة. لا تُحدّد هذه الأسماء وحدها الوظيفة الفعلية للجهاز. قبل الشراء، اطلب من الشركة المصنّعة تحديد ما يلي: ما إذا كانت الآلة تُنشئ أخدودًا جديدًا أم تفصل أخدودًا موجودًا واحد.هل تتم المعالجة قبل أو بعد تجميع المكونات.
هل تقطع الآلة من سطح واحد أو من كلا السطحين.
هل تعمل عدة قواطع في وقت واحد أو بالتتابع.
هل تدعم الآلة تجميعات لوحات الدوائر المطبوعة الجاهزة والمجهزة.
هل يشمل التكوين المذكور أنظمة التغذية والتحديد والاستخراج المطلوبة.
تقدم شركة CHIKIN CNC معدات تحت مسميات القطع على شكل حرف V وفصل لوحات الدوائر المطبوعة.
يمكن للمشترين الاطلاع على خيارات معدات قطع وفصل لوحات الدوائر المطبوعة (PCB) على شكل حرف V وطلب تأكيد آلية التشغيل المُعتمدة لكل طراز.توصية عملية: اطلب فيديو توضيحيًا يُظهر تفاعل أداة القطع مع اللوحة، وليس فقط المظهر الخارجي للجهاز. يُعدّ عرض توضيحي عملي باستخدام لوحتك الخاصة أكثر فائدة من صورة عامة للمنتج.
2. متى يكون القطع التلقائي للوحات الدوائر المطبوعة على شكل حرف V هو الخيار الأمثل؟
تكون معدات القطع التلقائي على شكل حرف V مناسبة عندما يسمح شكل لوحة الدوائر المطبوعة بمعالجة متسقة وقابلة للتكرار على طول خطوط مستقيمة محددة.
تُعدّ لوحات FR4 الصلبة ذات التصميمات المستطيلة المتكررة من الخيارات الشائعة. ومع ذلك، فإن مادة اللوحة وحدها لا تُحدد مدى ملاءمتها.
يجب أيضًا مراجعة رسم اللوحة، ومرحلة المعالجة، وهندسة القطع، ومتطلبات التجميع النهائي.تصنيع لوحات الدوائر المطبوعة الصلبة بكميات كبيرة
بالنسبة للمصانع التي تنتج لوحات دوائر مطبوعة صلبة ذات تنسيقات متكررة، يمكن أن تساعد الأتمتة في توحيد العلاقة بين وضع اللوحة وأدوات القطع وإجراءات المشغل ومتطلبات الفحص.
قد يستفيد المصنع الذي يصنع نفس اللوحة على مدار عدة نوبات إنتاج من إعداد ثابت وقابل للتكرار.
تكمن القيمة في تقليل تباين العملية والمعالجة غير الضرورية - وليس مجرد زيادة سرعة الآلة.
إذا تغير جدول الإنتاج كل بضع ساعات، فقد يوفر تكوين أكثر مرونة مع تعقيد إعداد أقل إنتاجية فعالة أفضل.
تجميع الإلكترونيات وإنتاج خدمات التصنيع الإلكتروني
غالبًا ما يتلقى مصنعو الإلكترونيات المتعاقدون لوحات دوائر مطبوعة بها تم بالفعل تحديد أخدود القطع من قبل مُصنِّع اللوحات الإلكترونية.
قد يكون شرطهم هو فصل اللوحة نهائيًا بعد تجميع SMT بدلاً من تشكيل الأخدود.
في هذه الحالة، يجب على فريق المشتريات تقييم آلية فصل اللوحة، ومسافة المكونات، ودعم اللوحة، والإجهاد الميكانيكي المقبول.
لا ينبغي اعتبار المعدات المناسبة لعمل قطع V للوحات الإلكترونية العارية مناسبة تلقائيًا لفصل لوحات الدوائر المطبوعة المُجهزة.
إنتاج لوحات الدوائر المطبوعة لمصابيح LED ووحدات التحكم الصناعية
قد تستخدم مشغلات مصابيح LED، ووحدات التحكم الصناعية، وإلكترونيات الاتصالات، والمنتجات المماثلة لوحات دوائر مطبوعة مستطيلة متكررة.
يمكن أن تكون هذه التطبيقات مناسبة لمعالجة القطع V التلقائية عندما يسمح تصميم اللوحة وتوافق المواد بذلك.
ومع ذلك، تتطلب التطبيقات التي تتضمن ركائز من الألومنيوم، أو لوحات سميكة بشكل غير عادي، أو تجميعات حساسة لدرجة الحرارة، تحققًا منفصلاً من العملية.
متى تكون طريقة قطع أخرى أفضل
القطع V ليس الحل الأمثل لجميع أنواع لوحات الدوائر المطبوعة الفصل.
بالنسبة للمقاطع غير المنتظمة، والفتحات الداخلية، والخطوط المنحنية، أو مسارات التوجيه المعقدة، قد توفر عملية التوجيه باستخدام الحاسوب (CNC) مرونة هندسية أكبر.
بالنسبة للدوائر المرنة الحساسة، قد يكون من المفيد تقييم القطع بالليزر بدون تلامس، شريطة التحقق من تأثيرات المواد والحرارة بشكل صحيح.
يوفر دليل اختيار طريقة فصل لوحات الدوائر المطبوعة (PCB) من CHIKIN CNC دليل اختيار طريقة فصل لوحات الدوائر المطبوعة سياقًا إضافيًا لتقييم طرق الفصل المختلفة.
3. ابدأ بهندسة لوحة الدوائر المطبوعة، وليس بكتالوج الآلات.
من أكثر أخطاء اختيار المعدات تكلفةً طلب عروض أسعار قبل تأكيد تصميم تجميع اللوحات.
لا يمكن لآلة القطع الأوتوماتيكية للوحات الدوائر المطبوعة أن تعمل بكفاءة إلا عند توافق هندسة اللوحة مع إمكانيات الآلة.
يجب أن تشمل المراجعة الهندسية عدة متغيرات.
مادة لوحة الدوائر المطبوعة وتكوينها.
حدد المادة الأساسية، والسماكة الإجمالية، وبنية الطبقات، وأي خصائص مميزة.
قد تتطلب لوحة صلبة بسيطة ثنائية الطبقات ولوحة صلبة سميكة متعددة الطبقات ظروف أدوات مختلفة، وتصميم أخاديد، ومعايير فحص مختلفة.
يجب مراعاة طبقات النحاس الداخلية، والمسافة بين النحاس والحافة، وسلوك المادة عند تحديد عمق الأخدود المسموح به.
يمكن أن يؤدي وجود النحاس بالقرب من خط القطع إلى مخاطر إضافية على التصميم والجودة.
طول وعرض اللوحة
يجب أن تتناسب أبعاد لوحة الدوائر المطبوعة القصوى مع نطاق المعالجة والتحميل الفعلي للآلة.
ينبغي على المشترين التمييز بين:
-
أقصى أبعاد مدعومة للوحة.
-
طول القطع القابل للاستخدام.
-
خلوص التثبيت أو الناقل.
-
متطلبات حدود اللوحة.
-
مسافة الحركة المتاحة لتحديد الموضع.
-
المساحة اللازمة للتحميل والتفريغ.
قد تقبل الآلة لوحة مادية على الرغم من عدم وجود مسافة حركة أو خلوص أدوات كافٍ لترتيب أخدود معين.
موقع خط القطع والاتجاه
تكون عملية التقطيع التقليدية على شكل حرف V أبسط ما يكون عندما تتبع الأخاديد خطوطًا مستقيمة متصلة.
تشمل الأسئلة المهمة ما إذا كانت الآلة تعالج التقطيعات الطولية والعرضية، وما إذا كان يجب تدوير اللوحة، وما إذا كان من الممكن الوصول إلى خطوط التقطيع المطلوبة دون عوائق.
قد تتطلب اللوحة التي تحتوي على خطوط تقطيع متعددة متقاربة متطلبات مختلفة عن اللوحة التي تحتوي على خط فصل مركزي واحد.
ينبغي على المشتري تقديم رسم ميكانيكي يوضح مواقع التقطيعات بدلاً من الاعتماد فقط على الأبعاد الخارجية للوحة.
مسافة المكونات والنحاس
عند حدوث الفصل النهائي بعد التجميع، قد تتعرض المكونات القريبة من خط التقطيع لإجهاد ميكانيكي.
تستحق المكثفات الخزفية وبعض وصلات اللحام وغيرها من العناصر الحساسة ميكانيكيًا عناية خاصة.
تعتمد متطلبات المسافة على تصميم اللوحة وعملية الفصل الفعلية.
لا ينبغي افتراض مسافة دنيا عالمية دون مراجعة متطلبات التصميم ذات الصلة. سُمك الشبكة المتبقي لشكل هندسي مبسط للتثقيب على الوجهين: سُمك الشبكة المتبقي = سُمك لوحة الدوائر المطبوعة - عمق الأخدود العلوي عمق الأخاديد الأقلعلى سبيل المثال، توضح العلاقة أن التغيرات في عمق أي من الأخاديد تؤثر على المادة المتبقية بينها.
هذا تعبير هندسي، وليس إعدادًا موصى به للعملية.
يعتمد سُمك الشبكة المقبول فعليًا على بنية لوحة الدوائر المطبوعة، ومواصفات العميل، ومتطلبات المناولة، وطريقة الفصل اللاحقة.
يجب التحقق من ذلك من خلال القياسات والتجارب الإنتاجية.
دعم اللوحة واستوائها
قد تُنتج اللوحة التي تنحني أو تتحرك أو تهتز أثناء المعالجة نتائج غير متناسقة حتى عند وضع القاطع بدقة.
يجب أن تدعم الآلة لوحة الدوائر المطبوعة بشكل كافٍ للعملية المقصودة.
اسأل عن كيفية تعامل الجهاز مع انحناء اللوحة، ودعم الحواف، وضغط التثبيت، والحركة أثناء القطع.
غالبًا ما يكون لهذه التفاصيل تأثير أكبر على جودة الإنتاج الفعلية من مظهر غلاف الآلة.
4. كم عدد القواطع التي تحتاجها: واحدة، أربع، ست، أم ثماني؟ يُعدّ عدد القواطع معيارًا تجاريًا هامًا للمقارنة، ولكن لا ينبغي أبدًا اعتباره مقياسًا مباشرًا للطاقة الإنتاجية. السؤال الأول هو: كيف يتم ترتيب القواطع واستخدامها؟ قد تقوم آلة مزودة بعدة قواطع بمعالجة مواضع مختلفة في دورة واحدة، أو تنفيذ عمليات متسلسلة، أو استخدام أدوات ذات وظائف مختلفة. يجب تأكيد الترتيب الفعلي من خلال إعدادات الماكينة.
تقدم شركة CHIKIN CNC حاليًا خيارات منتجات أحادية القطع وعدة خيارات متعددة القطع.
ماكينة قطع لوحات الدوائر المطبوعة على شكل حرف V أحادية القطع
تستحق ماكينة قطع لوحات الدوائر المطبوعة على شكل حرف V أحادية القطع التقييم عندما يعطي المصنع الأولوية للتشغيل البسيط، أو تقليل تعقيد العملية، أو المرونة في التعامل مع مختلف أنواع لوحات الدوائر المطبوعة.
بالنسبة للإنتاج بكميات صغيرة، قد تكون الميزة الاقتصادية الرئيسية هي تجنب تعقيد الماكينة غير الضروري.
يمكن أن يكون تصميم القطع الأحادي مفيدًا أيضًا عندما يكون عدد مسارات الفصل محدودًا.
مع ذلك، لا يعني ترتيب القطع الأبسط بالضرورة انخفاض التكلفة الإجمالية للماكينة.
لا يزال يتعين مراجعة عرض الأسعار، والتجهيزات، ومتطلبات التغيير، ووظائف التشغيل الآلي المتاحة.ماكينة قطع لوحات الدوائر المطبوعة الأوتوماتيكية ذات 4 قواطع على شكل حرف V
تقع ماكينة ماكينة قطع لوحات الدوائر المطبوعة الأوتوماتيكية ذات 4 قواطع على شكل حرف V ضمن مجموعة معدات القطع المتعددة من CHIKIN.
قد يكون هذا الخيار مناسبًا عندما يحتاج المصنع إلى محطة إنتاج أكثر قابلية للتكرار ويتوقع حجم عمل كافيًا لتبرير استخدام ترتيب متعدد القواطع.
يشير وصف المنتج المنشور من قبل الشركة المصنعة إلى تكوين صناعي مغلق ويؤكد على معالجة القطع على شكل حرف V المُتحكم بها.
قبل اختيار هذه المعدات، اطلب تأكيدًا على ترتيب القواطع الفعلي، وما إذا كانت مواضع القواطع قابلة للتعديل، وأشكال اللوحات المدعومة، ووقت المعالجة المُقاس.
ماكينة قطع لوحات الدوائر المطبوعة الأوتوماتيكية ذات 6 قواطع على شكل حرف V آلة
تُقدَّم آلة القطع الأوتوماتيكية للوحات الدوائر المطبوعة ذات القواطع الستة (6 قواطع) كنظام معالجة صناعي مغلق لعمليات قطع لوحات الدوائر المطبوعة المتكررة.
تصف صفحة المنتج واجهة شاشة لمس، ومؤشر حالة، ومنطقة عمل محمية. بالنسبة لفرق المشتريات، تُعد هذه الميزات مهمة للعمليات اليومية، ولكن تظل الأسئلة الحاسمة هي آلية التشغيل، واستخدام الأدوات، ونطاق القطع المتاح، واحتياجات الصيانة، والوقت الزمني المُمكن تحقيقه. لا ينبغي تفسير الرقم ستة على أنه دليل على وجود ستة مسارات معالجة مستقلة.آلة القطع الأوتوماتيكية للوحات الدوائر المطبوعة ذات القواطع الثمانية
آلة آلة القطع الأوتوماتيكية للوحات الدوائر المطبوعة (PCB) ذات 8 قواطع هي خيار آخر للمشترين الذين يبحثون عن معالجة متكررة للوحات الدوائر المطبوعة الصلبة.
يؤكد وصف المنتج على وجود قواطع متعددة، وتشغيل مغلق، وتحميل مُتحكم به، ومعالجة متسقة.
هذا يجعلها جديرة بالاهتمام لأحمال العمل الأكبر أو الأكثر تكرارًا، رهناً بالتحقق الفني.
قبل الاستثمار في آلة ذات عدد قواطع أكبر، يجب على المشتري تحديد ما إذا كان شكل اللوحة يسمح باستخدام ترتيب القواطع المتاح.
وإلا، فقد تؤدي الأجهزة الإضافية إلى زيادة تكاليف الشراء والصيانة دون تحقيق زيادة ملحوظة في الإنتاج المقبول.
جدول مقارنة القواطع المتعددة
| منتج CHIKIN الخيار | تحديد القاطع المنشور | سيناريو الشراء المحتمل | ما يجب التحقق منه |
|---|---|---|---|
| قاطع واحد | قاطع واحد | عمليات ألواح مرنة أو ذات حجم منخفض | آلية المعالجة، نطاق الألواح، زمن الدورة |
| آلية 4 قواطع | 4 قواطع | مهام متكررة تتطلب معالجة متعددة القواطع | تحديد موضع القاطع، التشغيل المتزامن، التغيير |
| آلية 6 قواطع | 6 قواطع | معالجة الألواح الموجهة للإنتاج | الاستخدام الفعلي للقواطع، الإنتاجية، سهولة الوصول إلى الأدوات |
| 8 قواطع أوتوماتيكية | 8 قواطع | تكرار عالٍ ومتطلبات إنتاج عالية محتملة | السعة الفعالة، تخطيط القواطع، الصيانة، والعائد على الاستثمار |
يوضح الجدول تكوينات المنتج المنشورة وسيناريوهات التقييم المحتملة. ولا يمثل سرعة أو دقة أو استقلالية القواطع أو تصنيفات السعة التي تم التحقق منها.
للمقارنة بشكل أوسع، راجع دليل CHIKIN CNC للمقارنة بين قاطع واحد وقاطع أوتوماتيكي لقطع لوحات الدوائر المطبوعة على شكل حرف V.
توصية للمشتري: اطلب اختبار معالجة عينة مماثل لكل تكوين مُختار. الآلة الفائزة هي التي تنتج ألواحًا مقبولة بالمعدل المطلوب وبتكاليف تشغيل معقولة.
5. كيفية حساب الإنتاجية الفعلية
تركز العديد من مقارنات المعدات على سرعة الآلة الاسمية دون مراعاة دورة الإنتاج الكاملة.
بالنسبة للمشترين الصناعيين، يُعدّ عدد الألواح أو القطع الفردية المقبولة المنتجة خلال فترة تشغيل فعلية هو المقياس المهم.
قد تُنجز الآلة عملية الحفر بسرعة، ولكنها تُهدر الوقت أثناء التحميل أو المحاذاة أو التفريغ أو الفحص أو التغيير.
حساب الدورة الكاملة
يمكن التعبير عن دورة الإنتاج المبسطة كما يلي:
إجمالي زمن الدورة = التحميل + التموضع + القطع/الفصل + التفريغ + أنشطة الدورة المتكررة الأخرى
عند تداخل العمليات، يجب قياس الوقت الفعلي المنقضي بدلاً من مجرد جمع مدد المهام المستقلة.
بالنسبة لآلة القطع المتعددة، يجب أن يعكس مكون القطع تسلسل التشغيل الفعلي وعدد الأدوات المستخدمة فعليًا مستخدم.
حساب الإنتاج الساعي الفعلي
الحساب العملي هو:
عدد الألواح الفعالة/الساعة = (3600 ÷ زمن الدورة المقاس بالثواني) × توافر التشغيل
لتقدير عدد الألواح الفردية المقبولة:
عدد الألواح المقبولة/الساعة = عدد الألواح الفعالة/الساعة × عدد الألواح لكل لوحة × معدل الإنتاج من المحاولة الأولى
لنفترض مثالًا افتراضيًا للإنتاج:
| المتغير | افتراض توضيحي |
|---|---|
| إجمالي زمن الدورة المقاس | 30 ثانية لكل لوحة |
| معدل التوافر التشغيلي | 80% |
| عدد اللوحات الفردية لكل لوحة | 8 |
| معدل الإنتاج المقبول من المحاولة الأولى | 98% |
الحساب:
3600 ÷ 2 30 = 120 لوحة نظرية/ساعة
120 × 0.80 = 96 لوحة فعلية/ساعة
96 × 8 × 0.98 = 753 لوحة مقبولة/ساعة تقريبًا
هذا المثال يوضح طريقة حسابية فقط. وهي ليست نتيجة أداء منشورة لأي طراز من طرازات CHIKIN.
يمكن تطبيق الصيغة نفسها على نتائج التجارب المقاسة من آلات مختلفة.
لماذا لا يضمن وجود عدد أكبر من القواطع زيادة الإنتاج؟
لنفترض أن آلتين تحتويان على عدد مختلف من القواطع، لكنهما تعالجان نفس اللوحة.
قد تقلل الآلة ذات القواطع الأكثر من وقت القطع.
مع ذلك، إذا استغرقت عمليات التحميل والتثبيت والتفريغ معظم وقت الدورة، فقد يكون التحسن في إجمالي الإنتاج أقل بكثير من المتوقع. وبالمثل، يمكن أن تؤدي التغييرات المتكررة في المنتج إلى تقليل الاستخدام إذا تطلب ترتيب القطع المتعدد وقتًا أطول لإعادة التكوين. لذا، ينبغي على المشترين طلب ما يلي: وقت الدورة الكاملة المقاس. عدد لوحات الدوائر المطبوعة التي تمت معالجتها أثناء الاختبار. الكمية الفعلية للوحات لكل لوحة. وقت التبديل بين المنتجات المختلفة. تدخلات المشغل لكل فترة إنتاج. أسباب التوقف. الخردة وإعادة العمل النتائج.تكرار استبدال أو ضبط القاطع.
توفر هذه القياسات مقارنة شراء أكثر فائدة من ادعاء مثل "الإنتاج الآلي عالي السرعة".
6. المواصفات الفنية الأكثر أهمية
لا توفر جميع صفحات منتجات آلات قطع لوحات الدوائر المطبوعة الأوتوماتيكية على شكل حرف V ورقة مواصفات نصية كاملة.
لا تُحدد قوائم قطع V المتاحة للجمهور من CHIKIN مجموعة متسقة من المواصفات الرقمية الموثقة عبر تكوينات القطع الفردية والرباعية والسداسية والثمانية.
لذلك، ينبغي على المشترين طلب ورقة بيانات فنية خاصة بالطراز قبل اتخاذ أي قرارات شراء.
| المواصفات | أهميتها | التحقق الموصى به |
|---|---|---|
| الحد الأقصى والأدنى لحجم اللوحة | يحدد توافق اللوحة | مراجعة الرسم واختبار ملاءمة العينة |
| اللوحات المدعومة السُمك | يؤثر على تعشيق أداة القطع والأدوات | أدنى وأقصى سُمك تمثيلي للاختبار |
| نوع العملية | يميز بين التخديد والفصل | مخطط التشغيل وعرض توضيحي للآلة |
| كمية أداة القطع وترتيبها | يؤثر على تسلسل العملية المحتمل | رسم تخطيط الأدوات |
| مادة أداة القطع وهندستها | يؤثر على سلوك القطع والتآكل | مواصفات الأداة وإجراءات استبدالها |
| التحكم في عمق الأخدود أو الفصل | يؤثر على اللوح النهائي الجودة | عينات الإنتاج المقاسة |
| طريقة تحديد المواقع | تؤثر على المحاذاة والتكرارية | تجارب الألواح المتكررة |
| التغذية والمناولة | تؤثر على زمن الدورة والعمالة | مراقبة الدورة الكاملة |
| متطلبات الطاقة والمرافق | تحدد توافق المصنع | الرسم النهائي للكهرباء والمرافق |
| متطلبات الاستخراج | تؤثر على نظافة العملية | مواصفات المرافق وعرض التشغيل |
| المشغل واجهة المستخدم | تؤثر على الإعداد والتغيير | عرض توضيحي لواجهة المستخدم الرسومية |
| ميزات السلامة | تؤثر على التشغيل الآمن والامتثال | مراجعة الحماية والتعشيق |
| أبعاد ووزن الآلة | تحدد جدوى التركيب | رسم التخطيط العام المعتمد |
| توافق البرامج والبيانات | تؤثر على البرمجة والتكامل | التحقق من الملفات والواجهات |
هذه متطلبات طلب عرض الأسعار، وليست ادعاءات بأن كل ميزة مدرجة موجودة في كل آلة.
هندسة القاطع والشفرة الحالة
تتأثر جودة القطع بحالة أداة القطع وهندستها.
بحسب العملية، قد تشمل المتغيرات ذات الصلة زاوية الشفرة، وحالة الحافة، والمحاذاة، وتداخل القطع، وسلوك التغذية.
يمكن أن تؤدي الأداة البالية إلى زيادة قوى القطع، أو تلف حواف الرقائق، أو إنتاج أخاديد غير منتظمة.
اسأل الشركة المصنعة عن كيفية فحص أدوات القطع واستبدالها ومحاذاتها وصيانتها.
التحديد والتكرارية
يجب تقييم تحديد موضع الماكينة في ظل ظروف المعالجة الفعلية.
لا تضمن دقة التحكم العالية نفس الدقة على لوحة الدوائر المطبوعة النهائية.
تؤثر صلابة اللوحة، وحالة الأداة، ومحاذاة التثبيت، والسلوك الميكانيكي جميعها على النتيجة النهائية.
بدلاً من قبول بيان دقة عام، حدد نقاط القياس وتفاوتات القبول في مواصفات الشراء.
التحويل القدرة
إذا كان المصنع يُعالج تصميمات لوحات الدوائر المطبوعة المختلفة، فقد تكون كفاءة تغيير التصميم عاملاً حاسماً.
اسأل المشغلين عن كيفية تغيير تباعد القطع، والتجهيزات، وبرامج المعالجة، ومراجع تحديد المواقع.
يمكن لآلة ذات سرعة اسمية أقل ولكن فترات تغيير أقصر أن تتفوق على آلة أكثر تعقيدًا في بيئة إنتاج متنوعة.
7. كيف تؤثر عملية القطع الآلي على جودة لوحات الدوائر المطبوعة؟ لا يقتصر الغرض من الأتمتة على إزالة المواد أو تقسيم اللوحات بسرعة أكبر. يجب أن تحافظ العملية على المتطلبات الكهربائية والميكانيكية والأبعاد للوحة الدوائر المطبوعة. ينبغي مراعاة العديد من مخاطر الجودة أثناء اختيار المعدات وتأهيلها. عدم انتظام عمق الأخدود إذا اختلف عمق الأخدود على طول اللوحة، فقد يختلف أيضًا سمك الجزء المتبقي من اللوحة. قد يؤدي ذلك إلى عدم انتظام عملية الفصل، أو كسر اللوحة قبل الأوان، أو استخدام قوة زائدة أثناء عملية الفصل النهائية. تشمل العوامل المحتملة المساهمة في ذلك: اختلاف سمك المادة، وأخطاء تحديد المواقع، وتآكل أداة القطع، وانحناء اللوحة، وعدم استقرار الدعامة. ينبغي أن تقيس خطة الفحص العملية نقاطًا تمثيلية على طول الأخدود، وليس نقطة واحدة فقط. نتوءات الحواف والرقائق التلف
قد تؤدي الأدوات أو ظروف التصنيع غير المناسبة إلى ظهور نتوءات أو حواف خشنة أو تلف موضعي.
بالنسبة للرقائق الصلبة، يمكن أن تساهم القوى الميكانيكية المفرطة أيضًا في حدوث تشققات أو انفصال الطبقات.
ينبغي على المشترين فحص عينات تمثيلية باستخدام الطرق المطلوبة في نظام الجودة الخاص بهم.
قد لا يدل المظهر الأملس للحافة وحده على عدم وجود تلف داخلي.
عدم محاذاة الأخاديد العلوية والسفلية
في حالة التثقيب على الوجهين، تُعد العلاقة بين موضعَي الأخدودين مهمة.
إذا كانت الأخاديد غير متطابقة، فقد لا تتطابق المادة المتبقية الناتجة مع التصميم المقصود.
ينبغي مراعاة ذلك في مواصفات العملية وخطة فحص العينات.
الإجهاد المفرط أثناء الفصل
ينقل فصل الألواح القوى الميكانيكية إلى اللوح.
إذا انحنى اللوح بشكل مفرط، يصبح حساسًا قد تتعرض المكونات ووصلات اللحام لإجهاد مُتلف.
تعتمد طريقة الاختبار المناسبة على متطلبات موثوقية المنتج.
بالنسبة للتجميعات ذات الموثوقية العالية، قد يطلب العميل تقييمًا إضافيًا للإجهاد، أو فحصًا مُكبَّرًا، أو اختبارًا كهربائيًا.
توليد الجسيمات والتلوث
يمكن أن يُولِّد القطع الميكانيكي جسيمات يجب التعامل معها بشكل مناسب.
يجب أن يكون نظام الشفط، وممارسات التنظيف، وتصميم منطقة العمل متوافقة مع بيئة الإنتاج.
يُعد وجود خزانة مُغلقة مفيدًا، ولكن وجودها وحده لا يُثبت مستوى مُعينًا من احتواء الغبار أو أداء الشفط.
قائمة مراجعة عملية لمراقبة الجودة
| نقطة الفحص | ما يجب على المهندس تقييمه |
|---|---|
| الأخدود الهندسة | الموقع والعمق والاتساق الصحيحان |
| الشبكة المتبقية | التوافق مع مواصفات اللوحة المعتمدة |
| محاذاة الأخاديد | علاقة المسار العلوي/السفلي عند الاقتضاء |
| الحافة النهائية | النتوءات، والتشققات، والخشونة، وتلف الرقائق المرئي |
| ثبات اللوحة | قوة كافية قبل مرحلة الفصل المقصودة |
| سلوك الفصل | انفصال مُتحكم به دون انحناء مفرط |
| المكون الشرط | لا يوجد تشقق أو حركة أو تلف غير مقبول في وصلات اللحام |
| إمكانية التكرار | نتائج ثابتة عبر عينات إنتاجية تمثيلية |
يجب أن تستند حدود قبول الفحص إلى رسم العميل، ومتطلبات المنتج المعمول بها، وخطة التأهيل المتفق عليها.
بالنسبة للوحات المطبوعة الصلبة، يمكن لوثائق تصميم وأداء ومقبولية IPC ذات الصلة أن تُفيد نظام الجودة الأوسع. ومع ذلك، يجب أن تُحدد مواصفات الشراء الإصدارات والمتطلبات المعمول بها. لا يمكن استنتاج الامتثال من فئة منتج الآلة.
8. اختبار القبول في المصنع: ما يجب على المشترين الأجانب طلبه
يُعدّ اختبار القبول في المصنع (FAT) من أقوى الطرق لتقليل مخاطر شراء المعدات.
لا ينبغي للمشتري الاعتماد كليًا على الصور الفوتوغرافية أو مقطع فيديو ترويجي قصير أو رقم سرعة قصوى غير مُؤكّد.
يجب أن تُبيّن عملية القبول ما إذا كانت المعدات قادرة على معالجة لوحات الدوائر المطبوعة (PCB) الفعلية الخاصة بالمشتري وفقًا لمعيار مُتفق عليه.
المرحلة 1: الموافقة على مواصفات التطبيق
قبل اختبار القبول في المصنع، يجب على المشتري والمورد الاتفاق على ما يلي:
-
العملية المقصودة: قطع V أو الفصل النهائي.
-
مادة لوحة الدوائر المطبوعة وتكوينها.
-
لوحة نموذجية الرسومات.
-
سُمك اللوح وحدود أبعاده.
-
خصائص الأخاديد أو الفواصل المطلوبة.
-
معدل الإنتاج المتوقع.
-
طرق الفحص.
-
معايير العيوب المقبولة.
-
معدات التشغيل المطلوبة.
-
متطلبات السلامة والتشغيل.
بدون هذا الاتفاق، قد يُفسر الطرفان نجاح الاختبار بشكل مختلف.
المرحلة 2: اختبار عينات إنتاجية تمثيلية
استخدم ألواحًا تمثل الإنتاج الفعلي، وليس فقط التصميم الأسهل معالجة.
عند الاقتضاء، قم بتضمين لوح نموذجي ولوح أكثر تطلبًا ضمن نطاق التشغيل المقترح.
يجب أن يستخدم الاختبار أدوات معتمدة، وإجراءات تشغيل واقعية، ونفس تكوين العملية المُعتمد للتسليم.
إذا كان المورد يقترح عدة تكوينات مختلفة للآلة، فاختبرها في ظل ظروف قابلة للمقارنة.
المرحلة 3: تسجيل أداء الدورة الكاملة
راقب تسلسل الإنتاج بالكامل.
قم بقياس التحميل، والتموضع، والمعالجة، والتفريغ، وأي تأخيرات متكررة.
سجل ما إذا كانت الآلة تعمل بمشغل واحد، أو تتطلب تعديلات يدوية متكررة، أو تتعرض لانقطاعات.
لا ينبغي الاستعاضة عن دورة الإنتاج الكاملة بادعاء وقت القطع المنفرد البيانات.
المرحلة 4: فحص العينات النهائية
فحص الألواح المُعالجة باستخدام الطريقة المتفق عليها.
قد يشمل ذلك قياس الأبعاد، والفحص البصري، وفحص المقاطع العرضية للأخاديد، وفحص الحواف، واختبار الفصل.
في حال معالجة اللوحات المُجمّعة، قد تتطلب خطة التأهيل أيضًا إجراء فحوصات تتعلق بإجهاد المكونات أو الأداء الوظيفي.
المرحلة 5: مراجعة الصيانة والسلامة
التأكد من أن المورّد يُظهر استبدال القاطع وتنظيفه وإعداده ومعالجة الأعطال بشكل روتيني.
التحقق من وظائف الحماية والسلامة المحددة، بما في ذلك أزرار التوقف الطارئ وأجهزة التعشيق عند الاقتضاء.
يجب اختبار أجهزة السلامة وفقًا للإجراء المعتمد دون تجاوز وظائف الحماية.
مصفوفة قبول اختبار القبول النهائي
| عنصر الاختبار | الدليل | مطلوبأساس القبول |
|---|---|---|
| تكوين الآلة | قائمة فحص المعدات والرسومات الفنية | مواصفات الشراء المعتمدة |
| توافق اللوحة | تجربة لوحة نموذجية | قائمة العينات المتفق عليها |
| جودة المعالجة | تقرير الفحص والعينات المحفوظة | التفاوتات المحددة من قبل العميل |
| زمن الدورة | قياسات الدورة الكاملة المسجلة | المخرجات المتفق عليها الهدف |
| إمكانية التكرار | نتائج المعالجة المتكررة | معايير إحصائية أو بُعدية معتمدة |
| صيانة القاطع | إجراء الاستبدال الموضح | متطلبات الصيانة المعتمدة |
| تشغيل آمن | سجل التحقق الوظيفي | متطلبات السلامة المطبقة |
| تدريب المشغل | عرض التدريب أو سجلاته | نطاق العقد |
| الوثائق | الكتيبات والرسومات وقطع الغيار قائمة | قائمة التحقق من التسليم |
لا يضمن اختبار القبول في المصنع (FAT) تلقائيًا أداء الإنتاج المستقبلي، ولكنه يوفر أساسًا موثقًا لقبول المعدات.
بالنسبة للمشترين الذين يستوردون الآلات، فإن الاحتفاظ بمقاطع الفيديو وسجلات القياسات ومعرفات العينات والتقارير الموقعة يمكن أن يساعد أيضًا في حل المشكلات الفنية بعد التسليم.
9. تكامل خط الإنتاج ومتطلبات المصنع
يجب تقييم آلة القطع الأوتوماتيكية للوحات الدوائر المطبوعة (PCB) على شكل حرف V كجزء من عملية إنتاج لوحات الدوائر المطبوعة الشاملة، وليس كوحدة منفصلة.
قد تُصبح الآلة، حتى لو كانت مناسبة تقنيًا، عائقًا إذا لم يتناسب ترتيب تحميلها أو متطلباتها التشغيلية أو سهولة الوصول إليها للصيانة مع متطلبات المصنع.
تحديد موقع الآلة
إذا كانت الآلة تُنشئ تجاويف على شكل حرف V أثناء تصنيع لوحات الدوائر المطبوعة، فيجب أن يتوافق موقعها مع تسلسل تصنيع اللوحات المعتمد.
إذا كانت تفصل لوحات الدوائر المطبوعة المُجهزة، فيجب أن يتوافق تركيبها مع عملية التجميع السطحي (SMT) وعمليات التجميع اللاحقة.
يُحدد هذا التمييز كيفية دخول اللوحات إلى منطقة العمل وخروجها منها، وما هي احتياطات المناولة اللازمة.
التشغيل المستقل مقابل التشغيل ضمن خط الإنتاج
قد تكون الآلة المستقلة مناسبة عندما تكون كميات الإنتاج متوسطة أو عندما تتغير المهام بشكل متكرر.
قد يصبح التشغيل ضمن خط الإنتاج خيارًا جذابًا عندما يحتاج المصنع إلى عمليات قابلة للتكرار. عمليات النقل بين مراحل الإنتاج المتصلة.
مع ذلك، يتطلب التكامل المباشر أكثر من مجرد وضع ناقل بجانب الآلة.
ينبغي على المشترين التأكد من ارتفاع لوحة النقل، واتجاهها، وإشارات المصافحة، وسلوك الأعطال، وسعة المخزن المؤقت في المنبع والمصب، وأي واجهات اتصال مطلوبة.
لا تفترض أن الآلة تدعم SMEMA أو اتصال MES أو تتبع الباركود أو غيرها من الواجهات ما لم يتم تأكيد التكوين المحدد.
مرافق المصنع وبيئة العمل
قبل التسليم، اطلب متطلبات التركيب للنموذج الفعلي.
تشمل المعلومات المهمة مصدر الطاقة الكهربائية، والهواء المضغوط إذا لزم الأمر، ووصلات التهوية، وحمولة الأرضية، ومساحات الوصول، وأي حدود بيئية محددة.
ينبغي على المورد أيضًا تقديم أبعاد الآلة وتخطيط الوصول للصيانة.
بالنسبة للمشاريع الدولية، تحقق من التوافق الكهربائي المحلي والتزامات سلامة الآلة المعمول بها قبل الشحن.
تدريب المشغل و الصيانة
ينبغي أن يشمل التدريب إعداد الآلة، والتشغيل العادي، والتعامل مع أدوات القطع، والتنظيف، وأجهزة الإنذار، والفحوصات الدورية.
ينبغي أن يشمل تخطيط الصيانة تحديد قطع الغيار، وإجراءات استبدال الأدوات، والتوثيق، وترتيبات الدعم.
ينبغي تضمين هذه البنود في المراجعة التجارية بدلاً من مناقشتها فقط بعد وصول الآلة.
10. التكلفة الإجمالية للملكية: انظر إلى ما هو أبعد من سعر الشراء
كثيرًا ما يقارن مشتري المعدات عروض الأسعار دون حساب تكلفة إنتاج لوحة دوائر مطبوعة مقبولة.
لإجراء مقارنة عادلة، يجب تقييم التكلفة الرأسمالية جنبًا إلى جنب مع الإنتاجية الفعلية، واستهلاك الأدوات، والعمالة، ووقت التوقف، وخسائر الجودة.
فئات تكلفة الملكية الرئيسية
جدول
فئة التكلفة
أمثلة
الاستثمار الأولي
الآلة، والخيارات المطلوبة، والتجهيزات، والتركيب
الآلة، والخيارات الإضافية المطلوبة، والتركيب
الآلة، والتجهيزات، والتركيب
الأدوات
القواطع، وأدوات الاستبدال، والمحاذاة، والصيانة
القواطع، وأدوات الاستبدال، والمحاذاة، والصيانة
العمالة
التحميل، والتفريغ، والفحص، والإعداد تغيير
المرافق
الكهرباء، والهواء المضغوط، والتهوية
الصيانة
الخدمة الوقائية، والمواد الاستهلاكية، وقطع الغيار
خسائر الجودة
الخردة، وإعادة العمل، وعيوب الحواف، والتجميعات التالفة
انقطاعات الإنتاج
التوقف غير المخطط له وتأخير الطلبات
الدعم والتدريب
تدريب المشغلين والمساعدة الفنية
حساب تكلفة اللوحة المقبولة
مقارنة مبسطة هو:
تكلفة اللوحة المقبولة = إجمالي تكلفة التشغيل ذات الصلة ÷ إجمالي اللوحات المقبولة
للمقارنات طويلة الأجل، وزّع التكلفة الرأسمالية للآلة على فترة الملكية المفترضة وحجم الإنتاج المتوقع.
أدرج فئات التكلفة نفسها لكل آلة مختارة.
قد تكون الآلة الأقل سعرًا اقتصادية إذا كانت تلبي متطلبات الإنتاج بسهولة.
قد يكون نموذج القطع المتعدد ذو السعر الأعلى مبررًا إذا عوضت مكاسب الإنتاجية الموثقة، أو انخفاض نسبة الخردة، أو انخفاض تكاليف المناولة الاستثمار الإضافي.
لا ينبغي افتراض أي من النتيجتين قبل الاختبار.
قيّم تكلفة عمليات التغيير
قد يستفيد المصنع الذي ينتج نفس اللوحة طوال اليوم من إعداد ثابت مُحسَّن.
قد تهتم عملية تصنيع إلكترونيات ذات تشكيلة واسعة من المنتجات بتغييرات التثبيت السريعة والبرمجة البسيطة.
لهذا السبب، يُعد جدول الإنتاج وتنوع المنتجات عنصرين أساسيين في اختيار المعدات.
الهدف الصحيح للشراء ليس أقل سعر أو أكبر عدد من القاطعين.
هي أقل تكلفة مستدامة للوح الواحد المقبول مع تلبية متطلبات الجودة والسلامة والتسليم.
11. كيفية تقييم مُصنِّع آلة قطع لوحات الدوائر المطبوعة الأوتوماتيكية (PCB) بتقنية القطع العمودي (V-cut)
اختيار المورِّد يتجاوز مجرد التأكد من وجود المنتج في الكتالوج.
يجب أن يكون المورِّد قادرًا على شرح كيفية معالجة آلته للوحات العميل الفعلية، وظروف التشغيل التي تم التحقق منها.
التواصل الهندسي
يجب أن يكون المورِّد ذو الكفاءة التقنية على استعداد لمراجعة رسومات اللوحات، ومناقشة آلية القطع أو الفصل، وشرح قيود التطبيق.
إذا لم يتمكن المورِّد من تحديد ما إذا كانت الآلة تُنشئ أخاديد أو تفصل أخاديد موجودة، فعلى المشتري توضيح هذا الأمر قبل المتابعة.
معلومات خاصة بالطراز
اطلب ورقة بيانات كاملة تغطي الطراز والتكوين المذكورين.
تجنب الاعتماد على المواصفات العامة للشركة فيما يتعلق بأداء الآلة.
في حال اقتراح خيارات، ميّز بين المعدات القياسية والمكونات الاختيارية في عرض سعر.
إمكانية معالجة العينات
استفسر عما إذا كان بإمكان الشركة المصنعة إجراء تجربة عينة باستخدام لوحات الدوائر المطبوعة (PCB) الخاصة بالعميل ومتطلبات الفحص.
وضّح كميات العينات، وشروط الاختبار، وإعداد التقارير، وأي تكاليف متعلقة بالتجربة قبل ترتيب الاختبار.
دعم ما بعد البيع
بالنسبة للمشترين من خارج البلاد، يجب توثيق ترتيبات الدعم.
أكّد من التدريب، وقنوات استكشاف الأخطاء وإصلاحها، وتوافر قطع الغيار، ونطاق الضمان، والاستثناءات، وعملية حل المشكلات الفنية.
لا يُعدّ بيان التسويق الخاص بالمورد بشأن الدعم العالمي بديلاً عن اتفاقية خدمة محددة.
CHIKIN CNC كخيار مورد
CHIKIN CNC تُورّد معدات معالجة لوحات الدوائر المطبوعة (PCB) ومعدات التشغيل الآلي، بما في ذلك معدات الحفر، والتوجيه، والآلات المتعلقة بالقطع على شكل حرف V، والمعالجة بالليزر ومعدات الفحص.
بالنسبة لتطبيقات القطع على شكل حرف V، تشمل المجموعة المنشورة خيارات القطع الأحادي والقطع المتعدد.
يمنح هذا مشتري معدات لوحات الدوائر المطبوعة (PCB) خيارات متعددة من تكوينات المنتجات للاطلاع عليها ضمن مجموعة منتجات مورد واحد.
الخطوة التالية الأكثر فائدة هي أن يقوم الفريق الفني لشركة CHIKIN بتقييم رسومات لوحة العميل، والإنتاج المستهدف، ومرحلة المعالجة المقصودة، ومتطلبات التركيب.
يجب تأكيد هندسة القاطع المحددة، والإنتاجية، وحدود التشغيل، وتوافر التخصيص، وشروط الضمان من خلال عرض الأسعار والوثائق الفنية الخاصة بالنموذج.
12. أخطاء شائعة في الشراء وكيفية تجنبها
الخطأ الأول: الخلط بين عملية التقطيع على شكل حرف V والفصل النهائي للألواح
قد لا تقوم الآلة التي تُنشئ الأخاديد بالفصل النهائي للوح المُجمّع.
النهج الأمثل: حدد عملية التصنيع بدقة قبل طلب عروض الأسعار.
الخطأ الثاني: اختيار المعدات بناءً على عدد القواطع فقط
لا يعني وجود عدد أكبر من القواطع بالضرورة زيادة الإنتاجية إذا لم يسمح تصميم اللوحة باستخدامها بفعالية.
النهج الأمثل: قارن وقت الدورة الفعلي والإنتاج المقبول باستخدام عينات ألواح متطابقة.
الخطأ الثالث: تجاهل متطلبات الشبكة المتبقية
يمكن أن يؤثر عمق الأخدود غير الصحيح على قوة المناولة وسلوك الفصل.
النهج الأمثل: أدرج هندسة التقطيع المطلوبة ومعايير الفحص في الرسم الحزمة.
الخطأ 4: افتراض أن جميع مواد لوحات الدوائر المطبوعة الصلبة تتصرف بنفس الطريقة
يؤثر سمك اللوحة، وبنية المادة، وموضع النحاس، والخواص الميكانيكية على متطلبات العملية.
النهج الأفضل: تحديد المواد والتركيبات التمثيلية.
الخطأ 5: إغفال إجهاد اللوحة المُجمَّعة
قد تُسبب عملية فصل اللوحة إجهادًا ضارًا حتى عندما تبدو حافة اللوحة المرئية مقبولة.
النهج الأفضل: تقييم المكونات الحساسة واستخدام عمليات فحص إضافية حيثما تتطلب موثوقية المنتج ذلك.
الخطأ 6: الشراء بناءً على ادعاءات السرعة القصوى
قد لا تشمل سرعة المعالجة القصوى التحميل والتفريغ وعمليات التغيير ووقت التوقف.
النهج الأفضل: حساب الناتج المقبول الفعلي من الناتج الكامل المقاس دورات.
الخطأ السابع: الطلب بدون اختبار قبول المصنع الموثق
بدون معايير قبول متفق عليها، يصبح حل الخلافات الفنية أكثر صعوبة بعد الشحن.
النهج الأفضل: تضمين متطلبات اختبار قبول المصنع في اتفاقية الشراء.
13. قائمة مراجعة طلب عرض أسعار لماكينة قطع لوحات الدوائر المطبوعة الأوتوماتيكية (PCB) للمشترين الدوليين
يساعد طلب عرض الأسعار الكامل الموردين على التوصية بالمعدات المناسبة ويقلل من مخاطر مقارنة العروض غير المتوافقة.
قبل التواصل مع شركة CHIKIN CNC، يرجى تجهيز المعلومات التالية.
| حقل طلب عرض الأسعار | المعلومات المطلوب تقديمها |
|---|---|
| العملية المقصودة | قطع V، أو فصل اللوحة ذات القطع المسبق، أو أي عملية أخرى محددة |
| مادة لوحة الدوائر المطبوعة | FR4 أو أي تسمية أخرى للمادة |
| تكوين لوحة الدوائر المطبوعة | عدد الطبقات، والسماكة، وتفاصيل البناء ذات الصلة |
| اللوحة الأبعاد | الأحجام الدنيا والقصوى والشائعة |
| رسم الخطوط المتقطعة | مواضع الخطوط على شكل حرف V، والاتجاه، ومتطلبات الأخاديد |
| تخطيط اللوحة | عدد اللوحات في كل لوحة، وأنواع المنتجات |
| مرحلة المعالجة | تصنيع اللوحة الأساسية أو المعالجة اللاحقة للتجميع |
| قيود المكونات | المكونات الحساسة، ومسافات الحواف، وحدود المناولة |
| هدف الإنتاج | عدد اللوحات المطلوبة أو المقبولة في الساعة |
| المنتج مزيج | عدد الطرازات وتكرار التغيير المتوقع |
| متطلبات الجودة | التفاوتات الأبعادية، ومعايير الفحص والقبول |
| الأتمتة | متطلبات التشغيل المستقل، أو بمساعدة المشغل، أو المدمج |
| ظروف المصنع | الكهرباء، والهواء، والتهوية، والمساحة، وبلد التركيب |
| احتياجات الخدمة | التدريب، والوثائق، والضمان، وقطع الغيار |
| الجدول الزمني للمشروع | الهدف من اختبار القبول في المصنع، والشحن، والتركيب الجدول الزمني |
رسالة نموذجية لإرسالها إلى المورد
الموضوع: طلب عرض أسعار لماكينة قطع لوحات الدوائر المطبوعة (PCB) الأوتوماتيكية على شكل حرف V لإنتاج لوحات الدوائر المطبوعة الصلبة
فريق CHIKIN CNC الأعزاء،
نحن بصدد تقييم حل قطع لوحات الدوائر المطبوعة (PCB) الأوتوماتيكي على شكل حرف V لخط إنتاج لوحات الدوائر المطبوعة الصلبة لدينا.
تفاصيل طلبنا كالتالي:
-
العملية المطلوبة: [قطع على شكل حرف V / فصل الألواح المقطوعة مسبقًا]
-
مادة لوحة الدوائر المطبوعة (PCB): [المادة والتركيب]
-
سُمك اللوحة: [نطاق السُمك]
-
أبعاد اللوحة: [الطول × العرض]
-
ترتيب خطوط القطع: [الرسم مرفق]
-
المخرجات المطلوبة: [ألواح أو لوحات في الساعة]
-
جدول الإنتاج: [عدد الورديات في اليوم]
-
متطلبات الأتمتة: [مستقلة / مدمجة]
-
موقع التركيب: [الدولة]
يرجى التوصية بتكوين مناسب للآلة وتزويدنا ببياناتها الفنية، وترتيب القطع، وخيارات اختبار العينات، ودورة الإنتاج المقدرة، ومتطلبات التركيب، وعرض سعر تجاري.
نود أيضًا مناقشة اختبار القبول في المصنع، وتدريب المشغلين، ودعم قطع الغيار.
مع خالص التحيات،
[الاسم / الشركة]
يمكن للمشترين إرسال متطلبات تطبيقاتهم عبر صفحة الاتصال وطلب عروض الأسعار لشركة CHIKIN CNC.
إن تقديم حزمة رسومات كاملة وأهداف إنتاج واضحة سيجعل المناقشة الفنية أكثر إنتاجية من طلب عرض أسعار يعتمد فقط على أسماء الآلات.
14. الأسئلة الشائعة
ما الفرق بين آلة القطع الأوتوماتيكية على شكل حرف V للوحات الدوائر المطبوعة وآلة فصل لوحات الدوائر المطبوعة؟
تقوم آلة القطع الأوتوماتيكية على شكل حرف V بإنشاء أخاديد على شكل حرف V في لوحة الدوائر المطبوعة، عادةً أثناء تصنيع اللوحات العارية. أما آلة فصل اللوحات فتفصل اللوحات الفردية على طول خطوط القطع الموجودة أو غيرها من ميزات الفصل المصممة.
تستخدم بعض قوائم المنتجات هذه المصطلحات بشكل عام.
ينبغي على المشترين التأكد من آلية عمل الآلة ومرحلة الإنتاج التي تدعمها. هل آلة قطع لوحات الدوائر المطبوعة الأوتوماتيكية ذات 8 قواطع أسرع دائمًا من تلك ذات 4 قواطع؟ لا. لا يضمن ارتفاع عدد القواطع زيادةً متناسبةً في الإنتاج. يعتمد الأداء على تشغيل القواطع، وتصميم اللوحة، ووقت الإعداد، وتسلسل المعالجة، والتحميل، والتفريغ، وتوافر التشغيل. قارن قياسات الدورة الكاملة باستخدام نفس لوحات الدوائر المطبوعة التمثيلية قبل اختيار التكوين. هل يمكن لآلة قطع لوحات الدوائر المطبوعة الأوتوماتيكية على شكل حرف V معالجة لوحات FR4 متعددة الطبقات؟ ربما، بشرط أن تدعم الآلة المادة، والسماكة، والترتيب، وشكل الأخدود أو الفصل المطلوب. يُضيف التركيب متعدد الطبقات اعتبارات إضافية، بما في ذلك الخلوص النحاسي الداخلي وجودة اللوحة النهائية. يجب مراجعة التطبيق مع المورد والتأكد من مطابقته للمواصفات باستخدام لوحات تمثيلية. هل يمكن للآلة معالجة لوحات الدوائر المطبوعة المرنة؟ يُعد القطع التقليدي على شكل حرف V أكثر ملاءمةً للوحات الدوائر المطبوعة الصلبة المناسبة من الدوائر المرنة. غالبًا ما يتطلب فصل لوحات الدوائر المطبوعة المرنة طرقًا أخرى نظرًا لمرونتها. لا تتصرف الركائز مثل الصفائح الصلبة أثناء عملية التقطيع والفصل. في تطبيقات الدوائر المطبوعة المرنة، قد تكون العمليات البديلة، مثل التوجيه أو القطع بالليزر، أكثر ملاءمة بعد التقييم الهندسي. كيف يتم التحقق من عمق القطع على شكل حرف V؟ يمكن تقييم عمق الأخدود والشبكة المتبقية باستخدام طرق القياس البُعدي المناسبة أو طرق فحص المقطع العرضي. يجب تحديد طريقة القبول والتفاوتات المسموح بها قبل الإنتاج. ينبغي أن تشمل القياسات مواقع تمثيلية وعينات متكررة بدلاً من الاعتماد على الملاحظة البصرية لمرة واحدة. هل يمكن استخدام معدات القطع على شكل حرف V بعد تجميع SMT؟ يعتمد ذلك على ما إذا كانت المعدات تُجري عملية الفصل النهائي وما إذا كان تصميم لوحة الدوائر المطبوعة المُجمَّعة مناسبًا لهذه العملية. يتطلب الفصل بعد التجميع عناية خاصة بالمكونات المجاورة، ووصلات اللحام، ودعامة اللوحة، والإجهاد الميكانيكي. آلة مصممة فقط لإنشاء لا يُفترض أن تقوم القطع على شكل حرف V أثناء التصنيع بفصل اللوحات المجمعة. كيف أحسب طاقة ماكينة القطع الأوتوماتيكية للوحات الدوائر المطبوعة على شكل حرف V؟ قِس الوقت الإجمالي اللازم لمعالجة لوحة واحدة، بما في ذلك عمليات التحميل والتفريغ المتكررة. حوّل هذه الدورة إلى عدد نظري من اللوحات في الساعة، ثم اضبطها وفقًا لتوافر التشغيل الفعلي. لحساب إنتاجية اللوحات المقبولة، اضرب في عدد اللوحات لكل لوحة في نسبة الإنتاج المقاسة من المحاولة الأولى. هذا يعطي مقارنة أكثر واقعية من أرقام أقصى سرعة للقاطع. ما المواصفات التي يجب أن أطلبها قبل الشراء؟ اطلب مبدأ تشغيل الماكينة، وترتيب القاطع، وأحجام اللوحات المدعومة، وحدود المواد والسماكة، وتفاوتات المعالجة ذات الصلة، ومتطلبات المرافق، وأداء الدورة الكاملة، وأبعاد الماكينة، وتدابير السلامة. اطلب أيضًا وثائق الصيانة، وقطع الغيار المتاحة، وشروط الضمان، واختبار العينات. الترتيبات.لا تُعامل المعايير غير المحددة كميزات قياسية.
هل تُناسب معالجة القطع على شكل حرف V التلقائية مصنعًا لإنتاج لوحات الدوائر المطبوعة بتشكيلة واسعة؟
قد تكون كذلك، لكن الإجابة تعتمد بشكل كبير على معدل تغيير التصميم وتوافق اللوحات.
قد يستفيد المصنع الذي يُعالج عددًا قليلًا من تصميمات اللوحات المتكررة من ترتيب قطع متعدد أكثر تخصصًا.
ينبغي على المصنع الذي يُنتج تشكيلات واسعة التركيز بشكل أكبر على مرونة التثبيت، ووقت الإعداد، ومتطلبات البرمجة، وعبء عمل المشغل.
ما الذي يجب فحصه أثناء اختبار قبول المصنع؟
يجب أن يتحقق اختبار قبول المصنع الفعال من تكوين الماكينة، وتوافق اللوحات الفعلي، وجودة المعالجة، وأداء الدورات المتكررة، وضوابط التشغيل، ووظائف السلامة ذات الصلة، والوثائق المطلوبة.
يجب أن يستخدم الاختبار لجانًا تمثل العملاء ومعايير قبول متفق عليها.
لا يُعدّ عرض التشغيل وحده كافيًا لإجراء اختبار قبول المصنع (FAT) كاملًا.
كيف يُمكنني الحصول على توصية مناسبة بشأن معدات القطع V من CHIKIN CNC؟
جهّز رسم لوحة الدوائر المطبوعة (PCB)، والمادة، والسُمك، وتخطيط خطوط القطع، والعملية المُراد تنفيذها، وحجم الإنتاج، ومتطلبات الجودة.
ثم تواصل مع CHIKIN CNC لمناقشة تكوين المعدات المناسب وطلب مراجعة فنية.
يمكنك البدء بكتالوج معدات CHIKIN CNC أو إرسال متطلباتك عبر صفحة الاستفسارات الرسمية .
الخلاصة
يبدأ اختيار آلة القطع V الأوتوماتيكية المناسبة للوحات الدوائر المطبوعة (PCB) مع فهم عملية تصنيع لوحات الدوائر المطبوعة، وليس اختيار الآلة ذات أكبر عدد من القواطع. في إنتاج لوحات الدوائر المطبوعة الصلبة، تشمل العوامل المهمة هندسة اللوحة، ومتطلبات التقطيع أو الفصل، وترتيب القواطع، وتوافق الأدوات، وقابلية التكرار، ومراقبة الجودة، وكفاءة الإنتاج. قد يكون تكوين قاطع واحد كافيًا لبعض العمليات، بينما قد توفر آلة متعددة القواطع مزايا لتصميمات اللوحات المتكررة وجداول الإنتاج المكثفة. يعتمد الاختيار المناسب على الأداء المقاس، ومزيج المنتجات، والتكلفة الإجمالية للملكية. قبل تقديم الطلب، يجب على مصنعي لوحات الدوائر المطبوعة وفرق الشراء الخارجية تأكيد وظيفة الآلة المطلوبة، وطلب مواصفات خاصة بالطراز، وتقييم عينات تمثيلية، ووضع متطلبات قبول واضحة من المصنع. توفر شركة CHIKIN CNC العديد من خيارات المعدات المتعلقة بالقطع على شكل حرف V لتطبيقات معالجة لوحات الدوائر المطبوعة الصناعية. يمكن للمشترين الاطلاع على صفحات المنتجات المتاحة ذات القاطع الواحد، والأربعة، والستة، والثمانية، ومناقشة ظروف الإنتاج الخاصة بهم مع الفريق الفني للشركة المصنعة. هل تخطط لتحديث عملية قطع لوحات الدوائر المطبوعة (PCB) أو فصل الألواح؟ شارك رسومات لوحة الدوائر المطبوعة، ومادة اللوحة، وتصميم خط القطع، والإنتاج المستهدف، ومتطلبات المصنع مع شركة CHIKIN CNC. تواصل مع شركة CHIKIN CNC لمناقشة متطلباتك من ماكينة القطع الأوتوماتيكية للوحات الدوائر المطبوعة (PCB) وطلب عرض أسعار مناسب للمعدات.