Bir PCB delik inceleme makinesinin yanıtlaması gerekenler
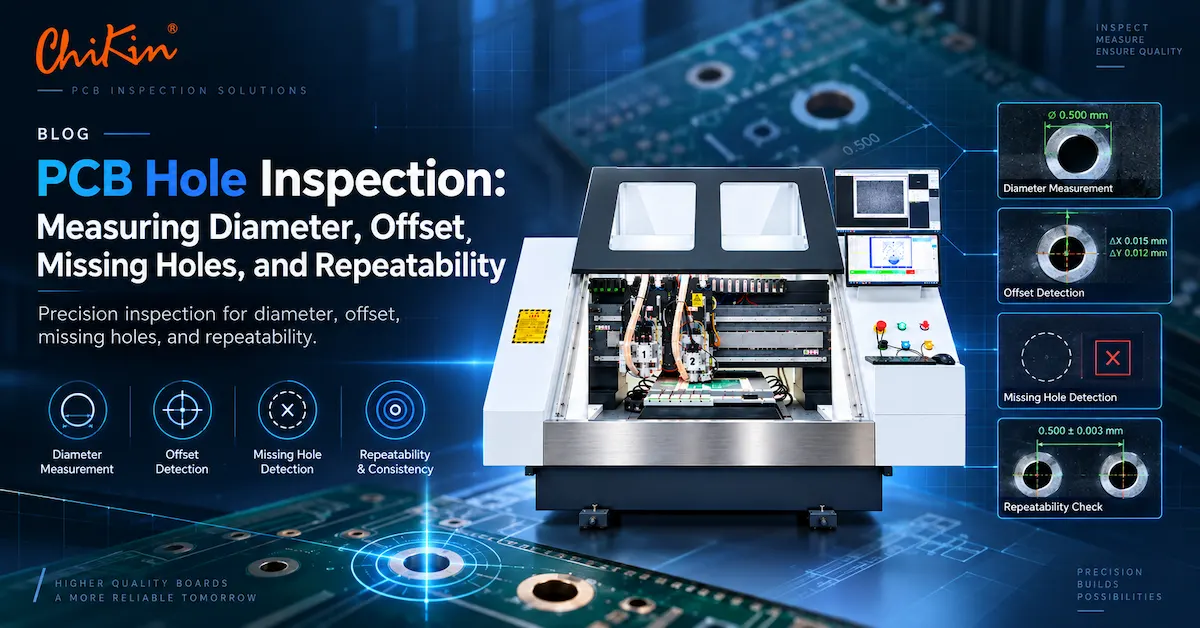
Delik muayenesi genellikle sanki tek bir ölçümmüş gibi tartışılır. Gerçek bir fabrikada bu bir kararlar grubudur. Sistem bir deliğin var olup olmadığına, doğru konumda olup olmadığına, çapının gerekli pencere dahilinde olup olmadığına ve tahta, alet, operatör veya fikstür değiştiğinde sonucun sabit kalıp kalmadığına cevap vermelidir. Bu soruların farklı nedenleri vardır ve farklı optikler, aydınlatma, inceleme, yazılım veya süreç kontrolleri gerektirebilir.
Bu sonuçlar RFQ'da ayrılmalıdır. Örneğin, "muayene doğruluğu 0,01 mm", tedarikçi bunun kamera piksel çözünürlüğü, görüntülenen çözünürlük, tekrarlanabilirlik, ölçüm belirsizliği veya kalibre edilmiş bir referansla gerçek uyum anlamına mı geldiğini açıklamadığı sürece eksiktir. Yüksek çözünürlüklü bir görüntü, kart düz değilse, kenar hasar görmüşse, ışık değişiyorsa veya yazılım dengesiz bir eşik kullanıyorsa yine de güvenilmez bir karar üretebilir.
Bu inceleme yeteneğine kimin ihtiyacı var
Doğrudan kullanıcı bir kalite mühendisi olabilir, ancak satın alma kararı genellikle birkaç kişiyi içerir. Üretim müdürü verim ve basit operasyon istiyor. Proses mühendisi istikrarlı kayıt ve faydalı hata verileri ister. Kalite ekibi izlenebilirlik ve net kabul kuralları istiyor. Satın alma ekibi karşılaştırılabilir bir fiyat teklifi, teslimat taahhüdü, yedek parça planı ve tedarikçi yanıtı istiyor. Son müşteri delik modelinin, çapının ve kusurdan kaçma riskinin kontrol edildiğine dair kanıt isteyebilir.
Bu nedenle iyi bir inceleme makalesi ve iyi bir makine teklifi, üreticiyi, ürünü, malzemeyi, uygulamayı ve pazarı açıkça tanımlamalıdır. CHIKIN CNC, Shenzhen merkezli bir PCB delme, yönlendirme, lazer işleme ve testle ilgili ekipman üreticisidir. Halka açık ürün bilgileri arasında CCD konumlandırma, granit tabanlı platformlar, otomatik alet kullanımı, hassas doğrusal raylar ve hedef delme konfigürasyonları yer almaktadır. Herkese açık bir hedef sondaj sayfası, 0,15-3,175 mm'lik bir delme aralığına, yaklaşık 560 x 680 mm'lik bir tablaya ve artı veya eksi 0,005 mm tekrarlanabilirlik iddiasına atıfta bulunur. Bunlar halka açık referans noktalarıdır, projeye özel spesifikasyonların yerine geçmez. Tam model, tahta yığını, fikstür, alet ve kabul yöntemi teklifte onaylanmalıdır.
Çin dışındaki alıcılar için "nerede" de önemlidir. Makinenin nerede üretileceğini, fabrika kabul testinin nerede yapılacağını, uzaktan desteğin nasıl sağlanacağını, yedek parçaların nerede stoklanacağını ve hangi kurulum veya eğitimin dahil olacağını sorun. Bu ayrıntılar genellikle gerçek maliyeti, ana makine fiyatındaki küçük bir farktan daha fazla etkiler.
Muayene yöntemini hangi malzemeler ve delik türleri değiştirir
Bir kartta işe yarayan ölçüm yöntemi diğerinde başarısız olabilir. FR-4 reçine bulaşmasını, cam elyaf kırılmasını, çapakları ve kenar kontrastındaki değişiklikleri gösterebilir. Alüminyum destekli paneller parlama ve farklı bir kontrast sınırı oluşturabilir. Esnek veya sert-esnek malzemeler vakum veya kenetlenme altında hareket edebilir. Ağır bakır, çok katmanlı yığınlar, kaplamalı delikler, mikro geçişler, yuvalar ve havşaların tümü farklı görsel ve boyutsal koşullar yaratır. Bu nedenle RFQ, yalnızca nominal delik çapını değil, malzemeyi ve bitmiş durumu da açıklamalıdır.
Delik popülasyonunu ailelere ayırarak başlayın. Bir aile, bitmiş çap, matkap ucu, kaplamalı veya kaplamasız durum, levha katman yapısı veya müşteri toleransı ile tanımlanabilir. 0,20 mm'lik bir mikro delik ve 3,175 mm'lik bir takım deliği, tek bir ölçüm sınıfı olarak değerlendirilmemelidir. Kaplamalı bir delik, bakır kaplamanın duvarı değiştirmesi nedeniyle mekanik matkaptan farklı bir bitmiş çapa sahip olabilir. Kaplamasız bir delik, sınırı tanımlayacak bakır varil olmadığından farklı bir kenar eşiğine ihtiyaç duyabilir. Yuvalar ve frezelenmiş açıklıklar, dairesel çap hesaplaması yerine kontur veya genişlik kontrolü gerektirebilir.
Malzeme bilgileri aynı zamanda tedarikçinin doğru makine mimarisini seçmesine de yardımcı olur. Kamera tabanlı bir sistem, mevcudiyet ve konum için ideal olabilirken, daha dar bir çap gereksinimi için bir temas veya optik metroloji yöntemine ihtiyaç duyulabilir. CCD konumlandırmalı bir delme makinesi, bir sonraki denetim hatasına dönüşmeden önce bir ofseti önleyebilir. Birden fazla süreç adımının denetlenmesi gerektiğinde veya aynı hattın birden fazla ürün ailesini kontrol ettiği durumlarda ayrı bir denetim istasyonu daha iyi olabilir.
PCB delik çapı ölçümü nasıl belirtilmelidir
Çap basit gibi görünüyor: Daireyi ölçün ve çizimle karşılaştırın. Zor kısım sistemin hangi daireyi ölçtüğünü tanımlamaktır. Görünür açıklık, bakır kenar, takım yolu, kaplamalı duvar ve iç duvar aynı boyutu temsil etmeyebilir. Bir pcb delik çapı ölçümü çözümünü seçmeden önce ölçüm konumu, kart durumu, referans yapı ve tolerans bandı üzerinde anlaşın.
Faydalı bir spesifikasyon; nominal çapı, alt limiti, üst limiti, ölçüm aşamasını, kart sıcaklığını, fikstür durumunu, kalibrasyon sıklığını ve rapor formatını içerir. Gereksinim 1,00 mm artı veya eksi 0,05 mm ise, muayenenin tamamlanması aşamasında kuralın tamamını 0,95 ila 1,05 mm olarak yazın. Boyut kaplamalı bir delikse, ölçümün kaplamadan önce mi, kaplamadan sonra mı yoksa herhangi bir temizlik ve yüzey işleminden sonra mı yapıldığını belirtin. Müşteri çizimi bir delik sınıfı veya istatistiksel süreç kuralı kullanıyorsa, bunu genel bir "yüksek doğruluk" iddiasına dönüştürmek yerine bu kuralı dahil edin.
Üç ortak ölçüm yaklaşımı vardır. Birincisi görüntüye dayalı ölçümdür. Hızlıdır, temassızdır ve kenar görünürken ve panel sabitken mevcudiyet, konum ve birçok çap kontrolü için uygundur. İkincisi ise temas ölçümüdür. Seçilen referans parçaları veya ölçü çalışmaları için faydalı olabilir ancak daha yavaş olabilir ve üretim panelindeki her deliği temsil etmeyebilir. Üçüncüsü süreç korelasyonudur. Burada fabrika, makine sonucunu kalibre edilmiş bir mikroskop, optik karşılaştırıcı, CMM, pin göstergesi veya müşteri onaylı referansla karşılaştırır. Tekrarlanabilir bir yanlış ölçümün hala yanlış olması nedeniyle korelasyon adımı kritiktir.
Resim tabanlı bir sistem için alıcının dört soru sorması gerekir. Gerçek malzeme ve ışık altında kameranın çözebileceği en küçük özellik nedir? Duvarda çapak veya lekeler olduğunda yazılım kenarı nasıl tanımlar? Tahta hareketi sonuçtan nasıl kaldırılır? Borderline görseller nasıl incelenir? Bu noktaları açıklayamayan bir tedarikçinin hâlâ kullanışlı bir makinesi olabilir ancak teklif henüz teknik olarak tamamlanmamıştır.
Kabul raporuna ait çap verileri
Yüksek hacimli üretim için yalnızca ortalama çapı bildirmeyin. Alıcı, araca, panele, yığına ve zamana göre minimum, maksimum, aralık ve trendi görebilmelidir. Bir takım ailesinde ani bir değişiklik, aşınma, salgı, pens kirliliği, malzeme hareketi veya bir program sorununa işaret edebilir. Bu nedenle çap ölçümü, bakım ve proses kontrolü iş akışıyla birleştirildiğinde daha değerli hale gelir.
Delik konumu ve ofset nasıl denetlenir
Delik konumu genellikle basit bir görüntü sorunu değil, bir koordinat sorunudur. Bir kart mükemmel bir dairesel açıklık gösterebilir ve açıklık bir yastığa, bakır özelliğe, yuvaya, takım deliğine veya müşteri verisine göre kaydırıldığı için yine de başarısız olabilir. Yararlı bir pcb delik konumu denetimi iş akışı öncelikle koordinat sistemini tanımlamalıdır. Sistem çizim verilerini, referansları, takım deliklerini, panel raylarını veya diğer kayıt referanslarını tanımlamalı ve ardından aynı sistemde delik merkezini hesaplamalıdır.
Makineyi değiştirmeden önce üç ofset kaynağını ayırın. Makine hareketi hatası eksen kalibrasyonundan, boşluktan, enterpolasyondan, iş mili salgısından veya yanlış iş koordinatından kaynaklanabilir. Kart kayıt hatası panel hareketinden, takım deliği aşınmasından, vakum zayıflığından, fikstür kirliliğinden veya bozuk panelden kaynaklanabilir. Malzeme ve proses hatası yığının hareketinden, termal genleşmeden, bakır dağıtımından, laminat hareketinden veya yük altında sapan bir delme aletinden kaynaklanabilir. Bu nedenler birbirine karışırsa düzeltici eylem bir semptomu azaltırken diğerini artırabilir.
CCD konumlandırma, kartta güvenilir görsel referanslar bulunduğunda değerlidir. Kamera, iyi bir bağlantı elemanına veya sabit bir tahtaya olan ihtiyacı ortadan kaldırmaz; kontrol sistemine görünür referansları kullanarak kaydı düzeltmenin bir yolunu sunar. RFQ sırasında kameranın referans bilgilerini otomatik olarak bulup bulmadığını, kaç referans noktasının önerildiğini, sistemin eksik veya hasarlı referans bilgisini nasıl ele aldığını ve operatörün üretim çalıştırmasından önce düzeltmeyi inceleyip inceleyemeyeceğini sorun.
Pratik bir ofset çalışmasında en az üç bölge kullanılır: merkez, köşe ve en uzun seyahat yönü. Her bölgede belirli sayıda delik ölçün, ardından X hatasını, Y hatasını, radyal hatayı ve herhangi bir yön modelini hesaplayın. Sonuçlar bir kenara doğru düzgün bir artış gösteriyorsa geometriye veya tahta hareketine bakın. Sonuçlar rastgele ise tekrarlanabilirliğe, işlemeye, fikstür stabilitesine ve ölçüm gürültüsüne bakın. Sonuçlar tutarlı ancak taraflıysa veri tanımına ve telafiye bakın.
Konum doğruluğu ve tekrarlanabilirlik neden farklıdır?
Doğruluk, sonucun referans değerine ne kadar yakın olduğunu açıklar. Tekrarlanabilirlik, aynı koşullar altında tekrarlanan ölçümlerin birbirine ne kadar yakın olduğunu açıklar. Bir sistem tekrarlanabilir olabilir ancak yanlış veriyi kullanıyorsa veya sistematik bir ofsete sahipse hatalı olabilir. Ortalama olarak doğru olabilir ancak kart hareket ederse veya görüntü eşiği değişirse tekrarlanabilirliği zayıf olabilir. Ciddi bir satın alma spesifikasyonu için her iki terimin de olması gerekir.
Gereksinimi test edilebilecek şekilde yazın. Örneğin: "Tedarik edilen FR-4 numunesini, onaylanmış fikstürü, tanımlanan referans tarifini ve mutabakata varılan ölçüm yöntemini kullanarak makine, seçilen her deliğin merkezini belirlenen X/Y toleransı dahilinde, kararlaştırılan değerin altında tekrarlanan ölçüm aralığıyla ölçecektir." Yalnızca "yüksek hassasiyetli CCD" yazan bir ifadeyi kabul etmekten kaçının. Örnek boyutunu, koordinat referansını, çevre durumunu, operatör adımlarını ve rapor çıktısını isteyin.
Eksik delik tespiti bir varlık kararıdır
Eksik delik tespiti gerçek kusur örnekleriyle test edilmelidir. Bir sistem, çevredeki yüzey temiz olduğunda tamamen yok olan bir deliği kolayca tespit edebilir, ancak zorluk genellikle kısmen delinmiş bir delik, tıkanmış bir delik, yanlış katman durumu, leke, çapak, bakır kalıntısı veya yanlış yere yerleştirilmiş bir deliktir. Bu nedenle alıcı, tek bir tanıtım görseline güvenmek yerine kusur kitaplığını tanımlamalıdır.
Muayene tarifi beklenen delik haritasını bilmelidir. Bu bir sondaj dosyasından, CAD verilerinden, Gerber verilerinden, müşteri referans görselinden veya programlanmış bir koordinat listesinden gelebilir. Beklenen harita, sisteme bir deliğin nerede olması gerektiğini söyler. Daha sonra görüntü veya sensör, özelliğin mevcut olup olmadığını ve gerekli boyut veya şekli karşılayıp karşılamadığını doğrular. Bu kombinasyon, fazladan bir deliği, yanlış koordinattaki bir deliği veya beklenmeyen çaptaki bir deliği tespit edebildiğinden koyu halkaları aramaktan daha güçlüdür.
Yanlış reddetmeler, gözden kaçan kusurlar kadar önemlidir. Sistem, parlama, toz, yüzey dokusu veya küçük kontrast değişiklikleri nedeniyle iyi panoları reddederse operatörler alarmları geçersiz kılmaya başlayabilir. Bu, görünür bir yanlış çağrıdan daha büyük bir kalite riski yaratır. Bir inceleme ekranı, alarm görüntüsü, kusur koordinatları, tarif sürümü ve yanlış çağrıyı sınıflandırma yeteneği talep edin. Tedarikçi aydınlatmanın, odaklamanın, pozlamanın, tahta düzlüğünün ve temizliğin nasıl kontrol edildiğini açıklamalıdır.
PCB matkap denetiminin sürece bağlanması gerekir
Aşağı yönlü bir pcb sondaj inceleme istasyonu, sondaj süreci geri bildirimi sağladığında en kullanışlı olanıdır. Amaç sadece iyi ve kötü tahtaları sıralamak değildir. Veriler, fabrikanın takım aşınmasını, kırık matkapları, yanlış takım yüklemesini, fener mili salgısını, pens kirliliğini, vakum sorunlarını, fikstür hareketini ve program hatalarını, kusur müşterinin kaçabileceği bir duruma dönüşmeden önce tespit etmesine yardımcı olmalıdır.
Örneğin, bir takım ailesi için delik çapı kademeli olarak artarsa bakım tepkisi, her deliği etkileyen ani bir değişimden farklı olabilir. Panelin yalnızca bir köşesinde kayma görülüyorsa yanıt, fikstür temasına veya panel hareketine odaklanabilir. Eksik delik modeli bir takım numarasıyla eşleşiyorsa yanıt, takım kırılmasının tespitine ve takım değişikliği onayına odaklanabilir. Yararlı bir rapor, her şeyi yeşil veya kırmızı ekrana indirgemek yerine bu kalıpları görünür hale getirir.
Denetim sisteminin CSV, PDF, resim kanıtları veya makine tarafından okunabilen bir sonucu dışa aktarıp aktaramayacağını sorun. Raporun pano kimliğini, panel kimliğini, tarif versiyonunu, operatörü, zamanı, kusur koordinatını, ölçülen değeri, limiti ve durumu içerip içermediğini sorun. Fabrika MES veya kalite veri tabanı kullanıyorsa, satın almadan önce iletişim yöntemini onaylayın. Yalnızca yerel bir görüntüyü saklayan bir sistem, küçük bir atölye için kabul edilebilir ancak izlenebilir yüksek hacimli bir hat için yetersiz olabilir.
Satın almadan önce tekrarlanabilirliği nasıl kanıtlayabilirsiniz?
Tekrarlanabilirlik, makine teklifinin en önemli ve en yanlış anlaşılan kısımlarından biridir. Görüntülenen çözünürlük, sistemin aynı sonucu tekrar tekrar üretebileceğini kanıtlamaz. Tekrarlanabilirliği değerlendirmek için aynı ölçümü veya incelemeyi kontrollü koşullar altında tekrarlayın ve yayılmayı ölçün. Ardından pano değişikliği, operatör değişikliği, fikstür yeniden yüklemesi veya tarifin yeniden yüklenmesi gibi olaylar normal üretimin parçasıysa bu alıştırmayı tekrarlayın.
Pratik bir çalışma, temsili bir pano veya panel boyunca seçilen on ila otuz delikle başlayabilir. Küçük, orta ve büyük çapları seçin; merkez ve kenar konumları; farklı takım aileleri; ve yüksek riskli özellikler. Kartı değiştirmeden her özelliği birkaç kez ölçün, ardından kartı yeniden yükleyin ve tekrarlayın. Makine birden fazla vardiya için tasarlanmışsa, operatörün devreden çıkarılmasını veya kontrollü bir zaman aralığını ekleyin. Amaç laboratuvar deneyi oluşturmak değil. Satın alma riskini fiilen etkileyecek koşulları ölçmektir.
Çap ölçümü için aralığa, ortalamaya, referansa göre sapmaya ve aynı özellik tekrar ölçüldüğünde değişen kararların yüzdesine bakın. Konum için X, Y ve radyal hataya ayrı ayrı bakın. Eksik delik tespiti için gerçek pozitiflere, yanlış negatiflere ve yanlış pozitiflere bakın. Tedarikçi farklı istatistiksel terminoloji kullanabilir ancak alıcı yine de sonuçları ve ham numune koşullarını sade bir dille almalıdır.
RFQ için tekrarlanabilirlik soruları
- Tekrarlanabilirlik iddiasında yer alan en küçük delik veya özellik nedir?
- İddia bir çözüm, doğruluk, tekrarlanabilirlik veya ölçüm belirsizliği değeri mi?
- Hangi levha malzemesi, kalınlığı, yüzey kalitesi ve durumu kullanıldı?
- Ölçümler arasında kart yeniden yüklendi mi?
- Kaç tane delik ve tahta dahil edildi?
- Sonuç kalibre edilmiş bir referansla karşılaştırıldı mı?
- Sınırdaki değerler ve yanlış çağrılar nasıl inceleniyor?
- Hangi kalibrasyon veya temizleme rutini gereklidir?
Tedarikçinin hazır bir çalışması yoksa bunu fabrika kabul testine dahil edin. Kabul planında numune panosu, kusur numuneleri, ölçüm noktaları, başarılı/başarısız limitleri, rapor formatı ve makinenin kararlaştırılan sonucu karşılamaması durumunda ne olacağı belirtilmelidir. Performansı değerlendirmek için aynı yöntem kullanıldığından bu, hem alıcıyı hem de tedarikçiyi korur.
Sondaj makinesi, inceleme istasyonu ve her ikisi arasında seçim yapma
Bazı alıcıların yalnızca incelemeye ihtiyacı vardır. Diğerleri ise inceleme öncesinde kusurları azaltan CCD konumlandırma, takım izleme ve proses kontrollerine sahip bir sondaj platformuna ihtiyaç duyar. Doğru seçim, kalite sorununun nerede başladığına bağlıdır.
CHIKIN'in halka açık ürün kataloğu, CCD ile tek iş mili, tek delme-bir yönlendirme, iki iş mili, dört iş mili, CCD ile hedef delme ve test/muayene ekipmanı kategorilerini içerir. Genel katalog aynı zamanda otomatik takım değişimine, takım uzunluğu veya kırık takım tespitine, granit tabanlara ve seçilen konfigürasyonlarda hassas konumlandırmaya da atıfta bulunuyor. Alıcının iş mili sayısını veya kamera özelliklerini tek başına seçmek yerine bu özellikleri uygulamaya göre karşılaştırması gerekir.
Karma atölyeler için, tek iş milli veya kombine delme/freze makinesi daha esnek olabilir. İstikrarlı, yüksek hacimli bir kart ailesi için, kart boyutu, takım kütüphanesi, fikstür ve çevrim süresi yatırımı destekliyorsa iki veya dört iş mili daha anlamlı olabilir. Hedef deliği kaydı için CCD donanımlı bir hedef delme platformu genel bir inceleme kamerasından daha uygun olabilir. Birçok süreç adımında nihai kusur ayıklama için özel bir test veya inceleme istasyonu daha uygun olabilir.
Yüksek kaliteli PCB delik inceleme RFQ'suna neler dahil edilmelidir?
Belirsiz bir RFQ, belirsiz fiyat teklifleri üretir. Tedarikçinin doğru sensörü, fikstürü, yazılımı ve makine konfigürasyonunu önermek için yeterli bilgiye ihtiyacı vardır. Alıcının ayrıca farklı tedarikçileri aynı temelde karşılaştırabilmesi için yeterli bilgiye ihtiyacı vardır.
En az bir gerçek örnek veya ayrıntılı bir çizim ekleyin. Tedarikçinin gerçek panoyu test etmesi mümkün değilse, sınırlamanın teklife yazılmasını isteyin. Bir makine, genel optik spesifikasyonları karşılamasına rağmen belirli bir bakır kaplama, levha çarpıklığı, delik duvarı durumu veya üretim hedefi için yine de uygun olmayabilir.
Makaleyi alıcılar için yararlı kılan fabrika kanıtları
Alıcı, üreticinin makineyi gerçek bir üretim iş akışına nasıl bağladığını görebildiğinde teknik tavsiye daha güvenilir hale gelir. Ürün görselleri faydalıdır ancak ürün görseli tek başına ölçüm performansının kanıtı değildir. Güçlü kanıtlar arasında net bir makine görünümü, bir fabrika veya paketleme sahnesi, bir numune raporu, bir test panosu, bir kalibrasyon veya referans yöntemi ve mühendisin sevkıyattan önce neyi kontrol ettiğine ilişkin bir açıklama yer alır.
Bir proje tartışmasında, mümkün olduğunda üreticiden şu öğeleri göstermesini isteyin: teklifle eşleşen makine konfigürasyonu, iş tutma alanı, kamera veya sensör konumu, aydınlatma düzenlemesi, operatör ekranı, temsil panosu, kusur görüntü kitaplığı, rapor çıktısı ve paketleme yöntemi. Ekipman ihraç edilecekse planlanan kasa veya paketleme standardını, neme karşı korumayı, darbeye karşı korumayı, yedek parça ambalajını ve kurulum talimatlarını isteyin. CHIKIN'in medya kütüphanesi, alıcıların tedarikçinin ekipmanını anlamalarına ve iş akışını desteklemelerine yardımcı olabilecek ürün, fabrika, paketleme ve satış sonrası hizmet görsellerini içerir. Nihai proje kanıtı yine de seçilen modele ve müşteri örneğine bağlı olmalıdır.
Fabrika fotoğrafını desteklenmeyen bir örnek olaya dönüştürmeyin. Sorumlu bir makale, resmin neyi gösterdiğini ve alıcının bundan sonra ne sorması gerektiğini söyleyebilir. Örneğin, bir ambalaj görseli, tedarikçinin ekipmanı sevkıyat için hazırladığını gösterebilir ancak belirli bir teslimat süresini veya hasarsız bir teslimatı kanıtlamaz. Servis resmi, destek iş akışını gösterebilir ancak yazılı bir garanti ve yanıt sözleşmesinin yerine geçmez. Bir ürün resmi CCD donanımlı bir delme platformunu gösterebilir ancak her PCB malzemesi için kesin doğruluğu kanıtlamaz.
Bir tedarikçi sayfası için önerilen kanıt bloğu
Bu yaklaşım aynı zamanda arama motorlarının ve yapay zeka sistemlerinin sayfanın arkasındaki varlığı anlamasına da yardımcı olur. Sayfada, CHIKIN CNC'nin üretici veya ekipman tedarikçisi olduğu, ne ürettiği, nerede çalıştığı, hangi PCB malzemelerini ve uygulamalarını desteklediği ve bir alıcının nasıl konfigürasyon incelemesi talep edebileceği açıkça belirtilmelidir. Açık varlık bilgileri dekoratif değildir. Alıcı bir makine, fabrika, ürün ailesi veya tedarikçi karşılaştırması aradığında belirsizliği azaltır.
Başlığın doğruluğuna aldanmadan tedarikçileri nasıl karşılaştırabilirsiniz?
Tedarikçi karşılaştırması ticari bir araştırmadır, spesifikasyon tablosundaki en küçük rakam için yapılan bir yarışma değildir. Ölçüm zincirinin tamamını karşılaştırın: kart kaydı, fikstürleme, sensör, aydınlatma, yazılım, kalibrasyon, raporlama, operatör adımları, bakım ve servis. Her tedarikçiden aynı test panosunu ve kabul yöntemini kullanmasını isteyin. Bir tedarikçi kamera çözünürlüğünü bildirirken diğeri tekrarlanabilirliği bildirirse rakamlar doğrudan karşılaştırılamaz.
Tedarikçinin, sistem sınırda bir delik gördüğünde ne olacağını açıklayıp açıklamadığını kontrol edin. Operatör özelliği yakınlaştırabilir mi? Sistem görüntüyü saklayabilir mi? Operatör orijinal sonucu değiştirmeden yeniden ölçüm yapabilir mi? Kalite yöneticisi bir düzenlemeyi onaylayabilir mi? Tarif yetkisiz değişikliklere karşı korunabilir mi? Bu iş akışı ayrıntıları, makinenin ilk kurulumdan sonra kullanışlı olup olmayacağını belirler.
Ayrıca toplam sahip olma maliyetini de karşılaştırın. Fabrikanın sık sık manuel temizliğe, pahalı ışık kaynaklarına, her kart için özel donanımlara, ücretli yazılım seçeneklerine, zor kalibrasyona veya yavaş uzaktan desteğe ihtiyacı varsa daha düşük bir satın alma fiyatı pahalı olabilir. Sabit bir fikstür, numune doğrulama, operatör eğitimi, yedek parçalar, rapor entegrasyonu ve açık bir kabul sürecini içeriyorsa daha yüksek bir başlangıç fiyatı makul olabilir. Dahil edilen ve isteğe bağlı öğelerin yazılı bir listesini isteyin.
Yaygın hata modları ve pratik düzeltmeler
Bu sorunların çoğu, yalnızca kamera megapikselinin artırılmasıyla çözülmez. Denetim yöntemini malzeme ve üretim süreciyle eşleştirerek, referansı kontrol ederek ve sonucu, bu konuda işlem yapması gereken kişilere görünür hale getirerek çözülürler.
Pazara ve üretim aşamasına göre uygulamalar
Aynı denetim dili, farklı pazarlarda farklı anlamlara gelebilir. Bir prototip mağazası, program değişikliğinden sonra hızlı bir doğrulamaya ihtiyaç duyabilir ve daha fazla manuel incelemeyi kabul edebilir. Bir otomotiv tedarikçisi, müşteri denetimleri için daha güçlü izlenebilirliğe, kontrollü tariflere ve kanıtlara ihtiyaç duyabilir. Bir LED veya alüminyum levha üreticisi, standart FR-4 iş akışından farklı aydınlatma ve malzeme doğrulamaya ihtiyaç duyabilir. Yüksek yoğunluklu bir ara bağlantı tedarikçisi, küçük özellikli çözümlemeye ve kayda öncelik verebilir. Fason imalatçının hızlı geçişle birçok kart ailesini desteklemesi gerekebilir.
Uygulama değiştiğinde makine önerisi de değişebilir. Teknik olarak küçük bir deliği ölçebilen bir sistem, hattın günde yüzlerce kart değişimi gerektirmesi durumunda ticari açıdan mantıklı olmayabilir. Kritik riskin küçük, müşteriye özel bir kayıt özelliği olması durumunda, yüksek verimli bir makine uygun olmayabilir. En iyi satın alma kararı, ölçüm riskini, verimi, geçiş süresini, işçiliği, hizmeti ve gelecekteki ürün karışımını dengeler.
Teslimat, kurulum, eğitim ve satış sonrası sorular
Muayene ekipmanı yalnızca kutulu bir cihaz değil, bir üretim sistemidir. Bir satın alma siparişi vermeden önce, beklenen üretim ve teslimat programını, alıcının hangi bilgileri sağlaması gerektiğini, fabrika kabul testlerinin nasıl organize edildiğini ve varıştan sonra hangi faaliyetlerin dahil edileceğini sorun. Tedarikçi kurulum gereksinimlerini, güç, hava veya vakum, ağ, sıcaklık, zemin alanı, operatör eğitimi, bakım, kalibrasyon ve yedek parçaları açıklamalıdır.
Bir ihracat projesi için ambalajın teknik ve ticari tartışmaya dahil edilmesi gerekir. Sandık boyutlarını, brüt ağırlığı, neme karşı korumayı, darbeye karşı korumayı, kaldırma noktalarını, belgeleri ve yedek parçaların ayrı olarak paketlenip paketlenmediğini doğrulayın. Gümrük belgelerinden kimin sorumlu olduğunu ve tedarikçinin paketleme listesi, elektrik şeması, yazılım yedeklemesi ve bakım planı sağlayıp sağlamadığını sorun. Net bir gönderi paketi, makine fabrikaya ulaştığında gecikmeleri azaltır.
Satış sonrası destek de ölçülebilir olmalıdır. "Küresel destek" yararlı bir başlangıç ifadesidir ancak RFQ'da iletişim kanalları, çalışma saatleri, uzaktan teşhis yöntemi, yanıt hedefi, üst kademeye iletme yolu, yedek parça bulunabilirliği ve nelerin garanti kapsamı dışında olduğu tanımlanmalıdır. CHIKIN'in halka açık materyalleri uzaktan destek, kurulum rehberliği, eğitim, yedek parça desteği ve satış sonrası hizmetleri açıklamaktadır. Web sitesinde ayrıca farklı sayfalarda farklı garanti ve kesinlik ifadeleri yer aldığından, alıcıların seçilen model ve yapılandırma için tam garanti dilini sorması gerekir.
Alıcıya hazır bir kabul planı
Makine sevk edilmeden önce kabul planı yazılmalıdır. Kısa olabilir ama spesifik olmalıdır. Yararlı bir plan; pano çizimini, numune miktarını, delik popülasyonunu, kusur numunelerini, fikstürleri, tarifleri, ölçüm referansını, çevresel koşulları, döngü süresi hedefini, rapor alanlarını ve başarılı/başarısız kurallarını içerir.
- Örnek panosunu onaylayın ve malzemeyi, kalınlığı, yüzey durumunu ve delik sayısını doğrulayın.
- Fikstür, veri, referans veya takım deliği referansını onaylayın.
- Çap, konum, eksik delik, ekstra delik ve tekrarlanabilirlik sınırlarını tanımlayın.
- İyi olduğu bilinen bir örneği çalıştırın ve raporun tamamını kaydedin.
- Kontrollü kusur örneklerini çalıştırın ve doğru çağrıları ve yanlış çağrıları kaydedin.
- Yeniden yükleme ve operatör aktarımından sonra seçilen ölçümleri tekrarlayın.
- Döngü süresini, geçiş süresini, temizleme adımlarını ve operatör işlemlerini inceleyin.
- Raporun dışa aktarımını, resim depolamayı, tarif yedeklemeyi ve kullanıcı izinlerini onaylayın.
- Açık öğeleri, sorumlu tarafı ve tamamlanma tarihini belgeleyin.
Bu plan her iki tarafı da koruyor. Alıcı, amaçlanan üretim kullanımına uygun kanıtlar alır. Tedarikçi, genel bir "yüksek doğruluk" talebi yerine net bir hedef alır. Yönetim kurulu veya süreç daha sonra değişirse aynı plan revize edilebilir ve yeni bir doğrulama için kullanılabilir.
Teklifinizde neler istenmeli?
Tedarikçiden makine donanımını, yazılımını, donanımlarını, seçeneklerini, eğitimini, nakliyesini, kurulumunu, yedek parçalarını ve yinelenen maliyetlerini ayırmasını isteyin. Model numarasını, konfigürasyon çizimini, çalışma alanını, desteklenen kart kalınlığını, delik aralığını, sensör veya kamera bilgilerini, aydınlatmayı, kayıt yöntemini, rapor formatını, çevrim süresi varsayımlarını, güç, hava veya vakum gerekliliklerini ve bakım programını isteyin. Hangi rakamların garanti edildiğini, hangilerinin tipik olduğunu ve hangilerinin numune doğrulamasına bağlı olduğunu sorun.
CHIKIN CNC'den hedefli bir fiyat teklifi almak için pano malzemesini, maksimum pano boyutunu, kalınlığı, en küçük ve en büyük deliği, kaplamalı veya kaplamasız durumu, pano başına beklenen delikleri, günlük hacmi, gerekli toleransı, mevcut örnek dosyaları ve varış ülkesini gönderin. Zor özelliklerin fotoğraflarını veya çizimlerini ekleyin. Bu, mühendislik ekibinin CCD'li bir hedef sondaj makinesinin mi, bir sondaj/freze platformunun, özel bir test/kontrol makinesinin mi yoksa birleşik iş akışının mı daha uygun olduğu konusunda öneride bulunmasına olanak tanır.
En güçlü soru "PCB delik inceleme makinesi ne kadardır?" sorusu değildir. Şöyle: "Bu delik ailelerini bu malzeme üzerinde, bu hacimde ve bu limitlerle doğrulamamız gerekiyor. Lütfen konfigürasyonu önerin, numunemizi test edin, ölçüm yöntemini ve tekrarlanabilirlik raporunu sağlayın ve teslimat ve destek kapsamının tamamını belirtin." Bu soru, tedarikçiye genel bir fiyat yerine faydalı bir teklifle yanıt vermesi için yeterli bilgiyi sağlar.
PCB delik denetimiyle ilgili alıcı SSS
PCB delik inceleme makinesi nedir?
PCB deliklerini tanımlanmış bir harita, boyut, koordinat referansı ve kabul kuralına göre doğrulayan bir makine veya muayene istasyonudur. Konfigürasyona bağlı olarak kameralar, kontrollü aydınlatma, problar, göstergeler veya yöntemlerin bir kombinasyonu kullanılabilir. Önemli olan yalnızca etiket değil, karar sürecidir.
Sondaj makinesi delik inceleme makinesiyle aynı mıdır?
Hayır. Bir delme makinesi delikler oluşturur. Bir inceleme makinesi, sonucun beklenen koşulla eşleşip eşleşmediğini kontrol eder. Bazı sondaj platformları, riski azaltan CCD konumlandırma, alet izleme veya süreç kontrollerini içerir ancak nihai doğrulama veya izlenebilirlik için yine de ayrı bir inceleme istasyonuna ihtiyaç duyulabilir.
Bir sistem çapı ve konumu ölçebilir mi?
Optik donanım, donanım, yazılım ve kartın durumu her iki ölçümü de destekliyorsa genellikle evet. Alıcı, doğrulanmış aralığı ve ölçüm referansını onaylamalıdır. Konum, referans noktalarından veya takım deliklerinden hesaplanabilirken çap, sabit ve tanımlanmış bir kenar koşulu gerektirir.
Eksik delik algılama nasıl çalışır?
Sistem beklenen delik haritasını gözlemlenen tahtayla karşılaştırır. Programlanan kurala göre eksik, fazla, yanlış yerleştirilmiş, engellenmiş veya görsel olarak belirsiz özellikleri tanımlamalıdır. Kuralın kanıtlanması için iyi bilinen ve kötü olduğu bilinen numuneler gereklidir.
Yanlış eksik delik alarmlarına ne sebep olur?
Yaygın nedenler arasında parlama, toz, gölge, tahta hareketi, yüzey dokusu, zayıf odaklanma, dengesiz pozlama, reçine lekesi ve yanlış tarif yer alır. Temizlik ve aydınlatma kontrolü, kamera özellikleri kadar önemlidir.
PCB delik çapı ölçümünü nasıl tanımlarım?
Nominal boyutu, alt ve üst limitleri, proses aşamasını, malzemeyi, kaplamalı veya kaplamasız durumu, referans yöntemini, kalibrasyon yöntemini ve rapor alanlarını belirtin. Tek gereklilik olarak "yüksek hassasiyet"i kullanmayın.
Bir alıntıda tekrarlanabilirlik ne anlama gelir?
Tekrarlanabilirlik, aynı tanımlanmış koşullar altında tekrarlanan sonuçların yayılmasını ifade eder. Numune boyutunu, panoyu, fikstürü, operatörün iş akışını, ölçüm yöntemini ve panonun yeniden yüklenip yüklenmediğini sorun. Tekrarlanabilirliğin ekran çözünürlüğüyle karıştırılmadığını doğrulayın.
CCD konumlandırmaya ihtiyacım var mı?
CCD konumlandırma, kart kaydı veya hedef deliği hizalaması büyük bir risk olduğunda ve güvenilir referanslar veya alet referansları mevcut olduğunda kullanışlıdır. Sabit bir fikstürün, temiz bir referansın veya doğru kart tasarım verilerinin yerini almaz.
Satın almadan önce hangi pano malzemeleri test edilmelidir?
FR-4, alüminyum destekli PCB, sert esnek, ağır bakır veya kaplamalı ve kaplamasız çeşitler gibi üretimde çalışacak gerçek malzemeleri ve yüzey koşullarını test edin. Farklı bir panodaki tedarikçi gösterimi sonucunuzu tahmin etmeyebilir.
Kabul testinde kaç tane numune deliği olmalıdır?
Evrensel bir sayı yoktur. En küçük, en büyük, en kritik, merkez, kenar ve uzun hareket özelliklerini ve ayrıca en fazla müşteri riskini oluşturan delik ailelerini ekleyin. Tedarikçi ve alıcı, testten önce numune üzerinde anlaşmaya varmalıdır.
AOI, BBT, uçan prob test cihazı veya delik inceleme sistemi satın almalı mıyım?
Algılamanız gereken arızaya göre seçim yapın. AOI görsel veya desenle ilgili kusurlara odaklanır. BBT ve uçan prob sistemleri elektriksel süreklilik ve izolasyona odaklanır. Delik denetimi delik varlığına, konumuna, boyutuna veya ilgili mekanik sonuçlara odaklanır. Bazı fabrikaların birden fazla türe ihtiyacı vardır.
Tedarikçileri nasıl adil bir şekilde karşılaştırabilirim?
Aynı örnek panosunu, özellik listesini, sınırları, döngü süresi hedefini, raporlama gerekliliklerini ve kabul yöntemini kullanın. Yalnızca başlık doğruluk numarasını veya makine fiyatını değil, tüm sistemi ve destek kapsamını karşılaştırın.
RFQ ile hangi bilgiler gönderilmelidir?
Pano malzemesini, boyutları, kalınlığı, delik aralığını, kaplama durumunu, dosyaları veya çizimleri, üretim hacmini, toleransı, örnek resimleri, varış ülkesini, güç koşullarını ve istenen teslimat tarihini gönderin. Tespit edilmesi gereken belirli kusurları ekleyin.
Son teklife neler dahil edilmelidir?
Model, konfigürasyon, donanımlar, yazılım, seçenekler, test yöntemi, garanti edilen değerler, tipik değerler, teslim süresi, paketleme, kurulum, eğitim, yedek parçalar, garanti, destek süreci ve istisnalar açık olmalıdır. Tedarikçiden numune doğrulamaya bağlı herhangi bir değeri işaretlemesini isteyin.
CHIKIN CNC PCB örneğimi test edebilir mi?
Gerçek malzemenizi, kalınlığınızı, delik aralığınızı ve kusur örneklerinizi içeren bir örnek değerlendirme talep edin. Halka açık CHIKIN kataloğu PCB delme, yönlendirme, CCD ile hedef delme ve test veya inceleme ekipmanlarını içerir ancak doğru konfigürasyon uygulamaya bağlıdır ve mühendislik incelemesi ile onaylanmalıdır.
Satın alma sorgusu göndermeden önce son kontrol listesi
- Amacın inceleme mi, önleme mi yoksa her ikisi mi olduğunu tanımladık.
- Çap, konum, eksik delik ve tekrarlanabilirlik gereksinimlerini ayırdık.
- Gerçek tahta malzemesini, kalınlığını, yüzeyini ve delik ailelerini açıkladık.
- Bilinen-iyi ve bilinen-kötü örnek bilgilerini hazırladık.
- Koordinat referansını ve ölçüm aşamasını tanımladık.
- Tekrarlanabilirlik ve yanlış arama çalışması talep ettik.
- Rapor alanları, görüntü kanıtları ve izlenebilirlik talep ettik.
- Armatür, aydınlatma, yazılım, bakım ve servis kapsamını karşılaştırdık.
- Sevkiyattan önce bir kabul planı yazdık.
- Teslimat, paketleme, eğitim, garanti ve destek sorularını dahil ettik.
Kısacası: en iyi pcb delik inceleme makinesi, en büyük başlık numarasına sahip olan makine değildir. Müşterilerinizin önemsediği özellikleri ölçen, doğru referansı kullanan, gerçek malzemeleriniz üzerinde istikrarlı kararlar üreten, kanıtları kaydeden ve ekibinize drift konusunda pratik hareket etme olanağı sunan sistemdir.