Hassas Parça Üreticileri Neden Sıradan CNC Frezeleme Yöntemlerinin Ötesine Bakmalı?
Birçok fabrika için, hassas ve tekrarlanabilir işleme gerektiğinde akla ilk gelen yöntem CNC frezelemedir. Delik, oyuk, yüzey, yuva, profil ve genel malzeme kaldırma gerektiren parçalar için tanıdık, esnek ve yaygın olarak kullanılan bir yöntemdir. İyi seçilmiş bir CNC freze makinesi, bir atölyenin boyutsal tutarlılığı kontrol etmesine, manuel iş yükünü azaltmasına ve üretim tekrarlanabilirliğini artırmasına yardımcı olabilir.
Ancak bazı hassas parçalar, sıradan frezeleme ile kolayca çözülemeyen sorunlar yaratır. Bir parçanın iç yuvası dar olabilir. Bir kalıp parçası, dönen bir kesicinin ulaşamayacağı keskin bir köşe gerektirebilir. Bir kalıp parçası, kesimden sonra çapaksız bir kenara ihtiyaç duyabilir. Sert metal bir parça, doğrudan takım temasıyla verimli bir şekilde işlenmesi çok zor olabilir. Bu durumlarda, alıcı sadece "Hangi freze makinesini satın almalıyız?" diye sormamalıdır. Daha faydalı bir soru şudur: Hangi işlem kombinasyonu parçayı güvenilir bir şekilde üretecektir?
Chikin CNC'nin ürün sayfasında bu ekipman, iletken malzemeler ve çapak oluşmayan sonuçların ve hassas geometrinin önemli olduğu ince detaylı kesimler için frezeleme işlemleriyle birlikte kullanılan bir CNC tel erozyon sistemi olarak tanımlanmaktadır. Sayfa ayrıca önemli bir ayrım da yapmaktadır: Ürün URL'sinde akrilik CNC kesimiyle ilgili ifadeler yer alsa da, sayfada açıklanan makine plastik, ahşap, kompozit veya yumuşak iletken olmayan akrilik tipi malzemeler için değil, iletken metal kesimi için tasarlanmıştır.
Bu ayrım, B2B alıcıları için önemlidir. Fabrikanız akrilik için bir CNC makinesi arıyorsa, bu doğru kategori değildir. Fabrikanız hassas metal parçalar, kalıp ek parçaları, zımbalar, kalıplar, karmaşık iletken bileşenler veya işlenmesi zor konturlar üretiyorsa, bir CNC tel erozyon makinesi ciddi olarak değerlendirilmeye değer olabilir.
Bu tür makineler hangi sorunu çözüyor?
Hassas parçalar üreten bir atölyede, zor kısım her zaman kaba malzeme kaldırma değildir. Frezeleme, malzemeyi verimli bir şekilde kaldırabilir ve birçok kullanışlı geometri oluşturabilir. Daha zorlu zorluk genellikle son şekle yakın yerlerde ortaya çıkar: iç köşeler, dar açıklıklar, sıkı profiller, ince yuvalar ve çapaklara veya ağır ikincil işlemeye tahammül edemeyen kenarlar.
Chikin CNC ürün sayfasında, CNC frezelemenin genellikle alıcıların elle veya geleneksel ekipmanlarla üretilmesi zor olan parçalar için hassas ve tekrarlanabilir işleme ihtiyacı duyduklarında tercih edildiği açıklanmaktadır. Ayrıca sayfada açıklanan makinenin, iletken malzemeleri işlemek ve ince detaylı kesim yapmak için frezeleme ile birlikte yaygın olarak kullanılan bir tel erozyonlu işleme (EDM) sistemi olduğu belirtilmektedir.
İşte bu noktada tel erozyonla işleme (wire EDM) pratik hale geliyor. Tel erozyonla işleme, doğrudan kesme kuvveti yerine elektriksel deşarj yoluyla malzeme çıkarmak için ince bir tel elektrot ve dielektrik sıvı kullanır. Sayfada, bunun tel erozyonla işlemeyi, kesme kuvvetlerinin en aza indirilmesi gereken sert metaller ve karmaşık profiller için uygun hale getirdiği belirtiliyor.
Bir fabrika için bu, şeklin geleneksel işleme yöntemleriyle kolayca tamamlanamayacak kadar hassas, dar, keskin veya sert olduğu durumlarda bu işlemin yardımcı olabileceği anlamına gelir. Her frezeleme işleminin yerini tutmaz. Geometri ve kenar kalitesinin en önemli olduğu parça bölümleri için tamamlayıcı bir işlemdir.
Tel erozyonla işleme (Wire EDM) ile CNC akrilik kesme makinesi arasındaki fark nedir?
Ürün URL'sinde akrilik CNC kesimiyle ilgili kelimeler yer alsa da, sayfa içeriği açıkça farklı bir makine türünü tanımlıyor. Chikin CNC, bu ekipmanın bir CNC tel erozyonlu kesim sistemi olduğunu ve plastik veya iletken olmayan malzemeler yerine iletken metal kesimi için tasarlandığını belirtiyor.
Bu nokta göz ardı edilmemelidir. Tel erozyonla işleme (Wire EDM), tel elektrot ile iş parçası arasında elektriksel deşarj gerektirir, bu nedenle iş parçası iletken olmalıdır. Akrilik, bu işlem için tipik hedef malzeme değildir. Akrilik tabela kesimi, akrilik levha gravürü, akrilik kontur frezeleme veya plastik oyma arayan bir alıcı, bunun yerine CNC frezeleme, lazer kesici veya akrilik frezeleme sistemlerini karşılaştırmalıdır.
Ancak metal parça üreticileri için bu ürün yönelimi daha da önem kazanmaktadır. Kalıp atölyeleri, kalıp üreticileri, hassas parça tedarikçileri, otomotiv tedarikçileri, havacılık taşeronları ve tamir atölyeleri genellikle ince geometriye ve düşük mekanik kuvvete sahip sert iletken malzemeleri kesebilen bir işleme ihtiyaç duyarlar.
Dolayısıyla alıcı, makine kategorisini doğru okumalıdır:
Bu, esas olarak akrilik CNC kesim makinesi değildir.
Bu, genel amaçlı bir ağaç işleme veya plastik oyma frezesi değildir.
Bu, sıradan bir CNC freze makinesi değil.
En iyi tanımıyla, iletken metal hassas parçalar için kullanılan bir CNC tel erozyon makinesidir.
Bu dürüst ayrım, alıcıların yanlış malzeme için yanlış makineyi seçmekten kaçınmasına yardımcı olur.
Ürün sayfasında makine yerleşimi hakkında neler gösteriliyor?
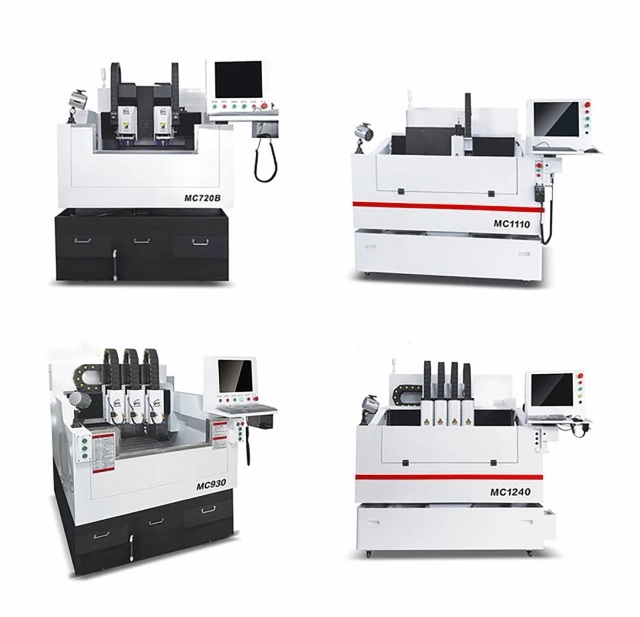
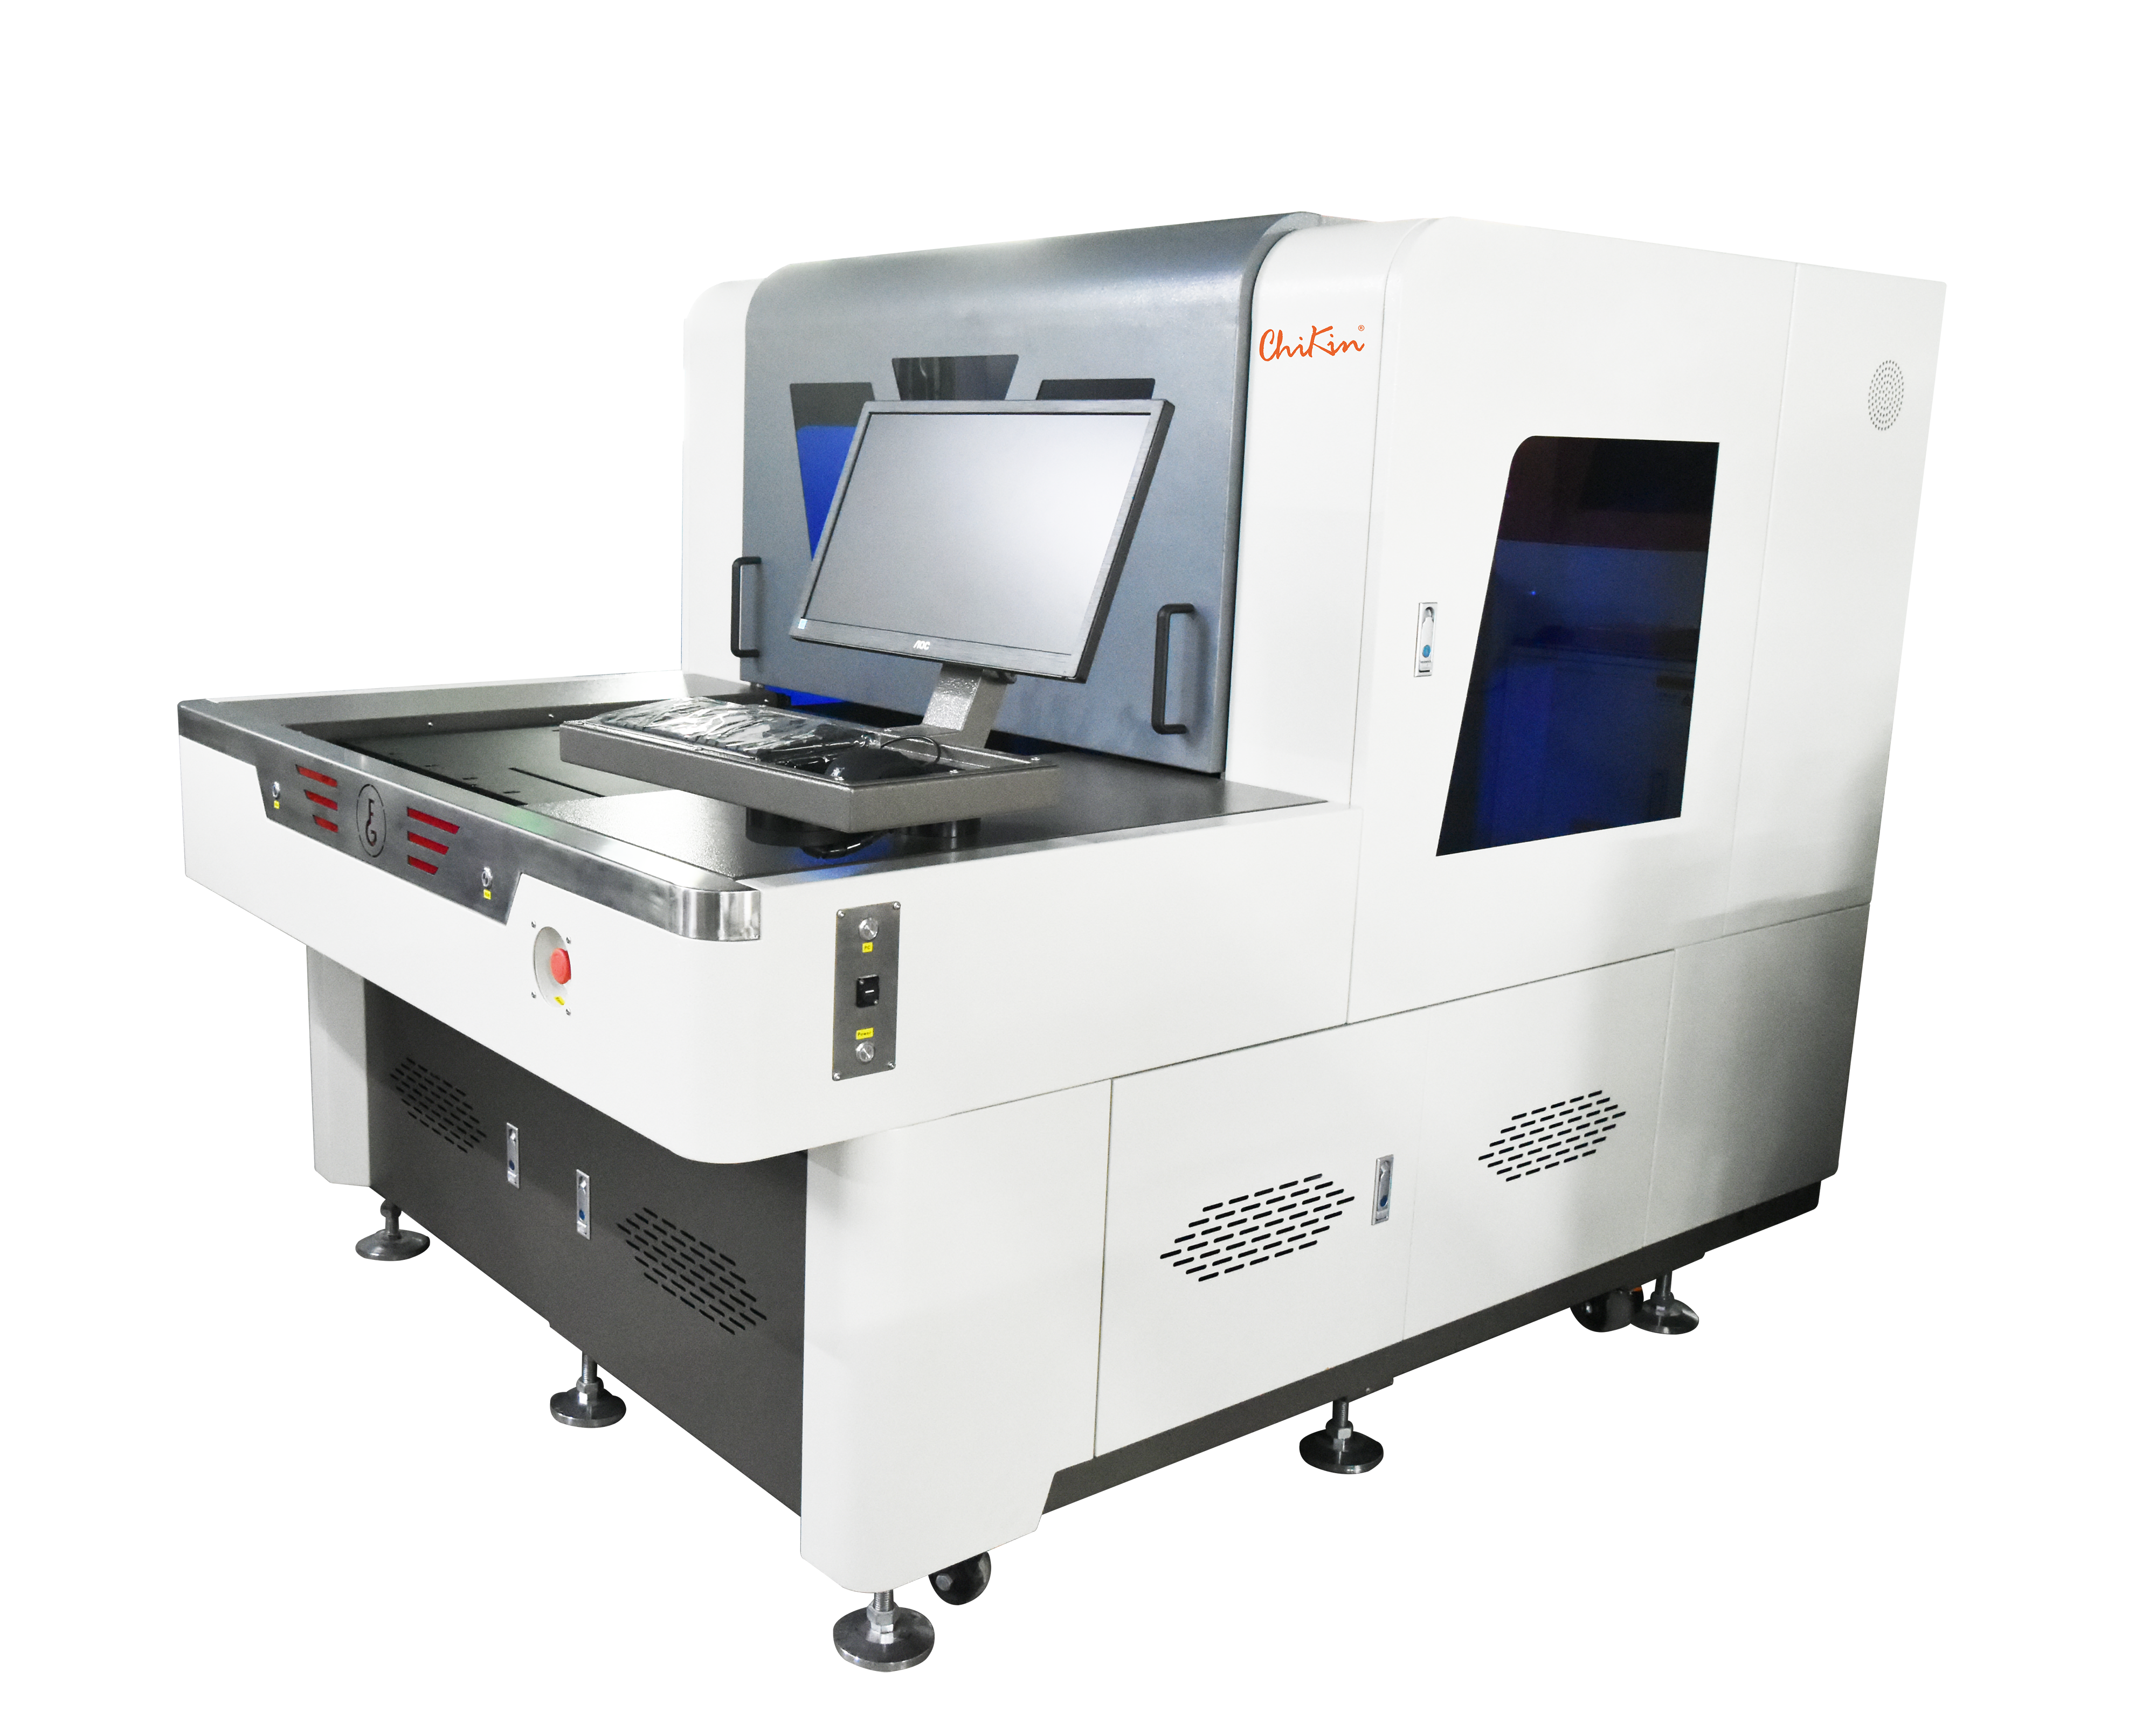
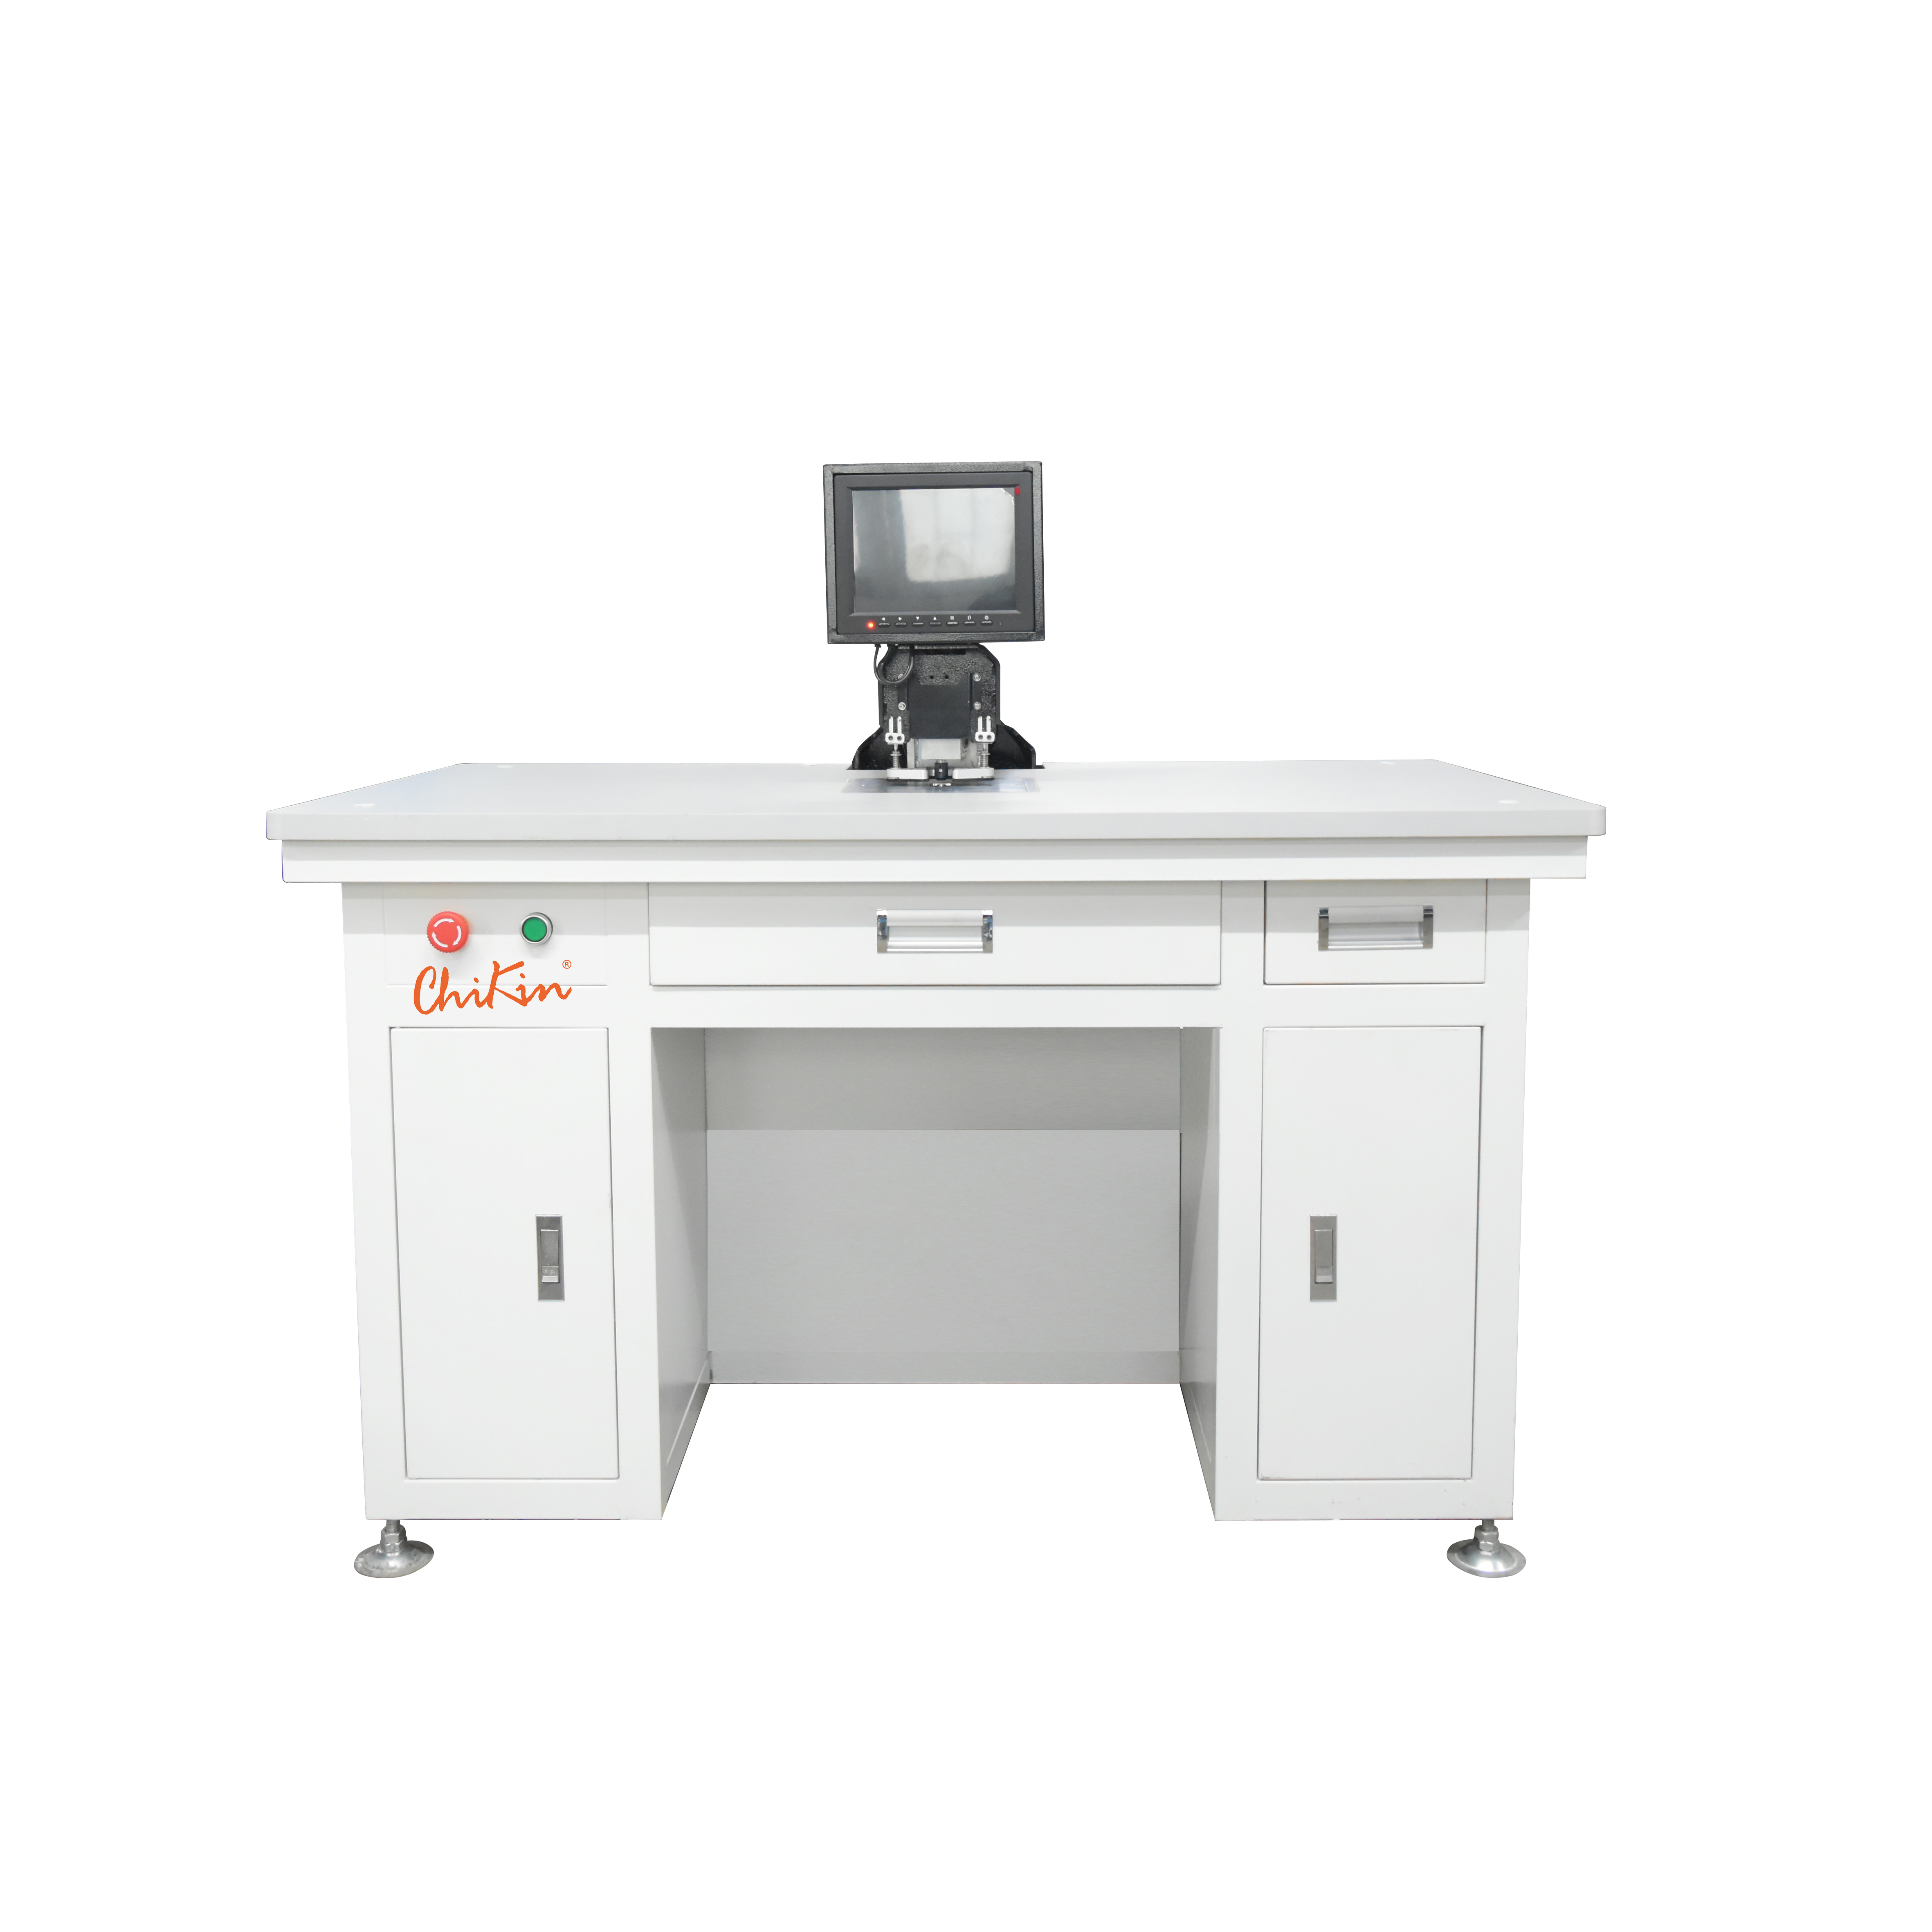
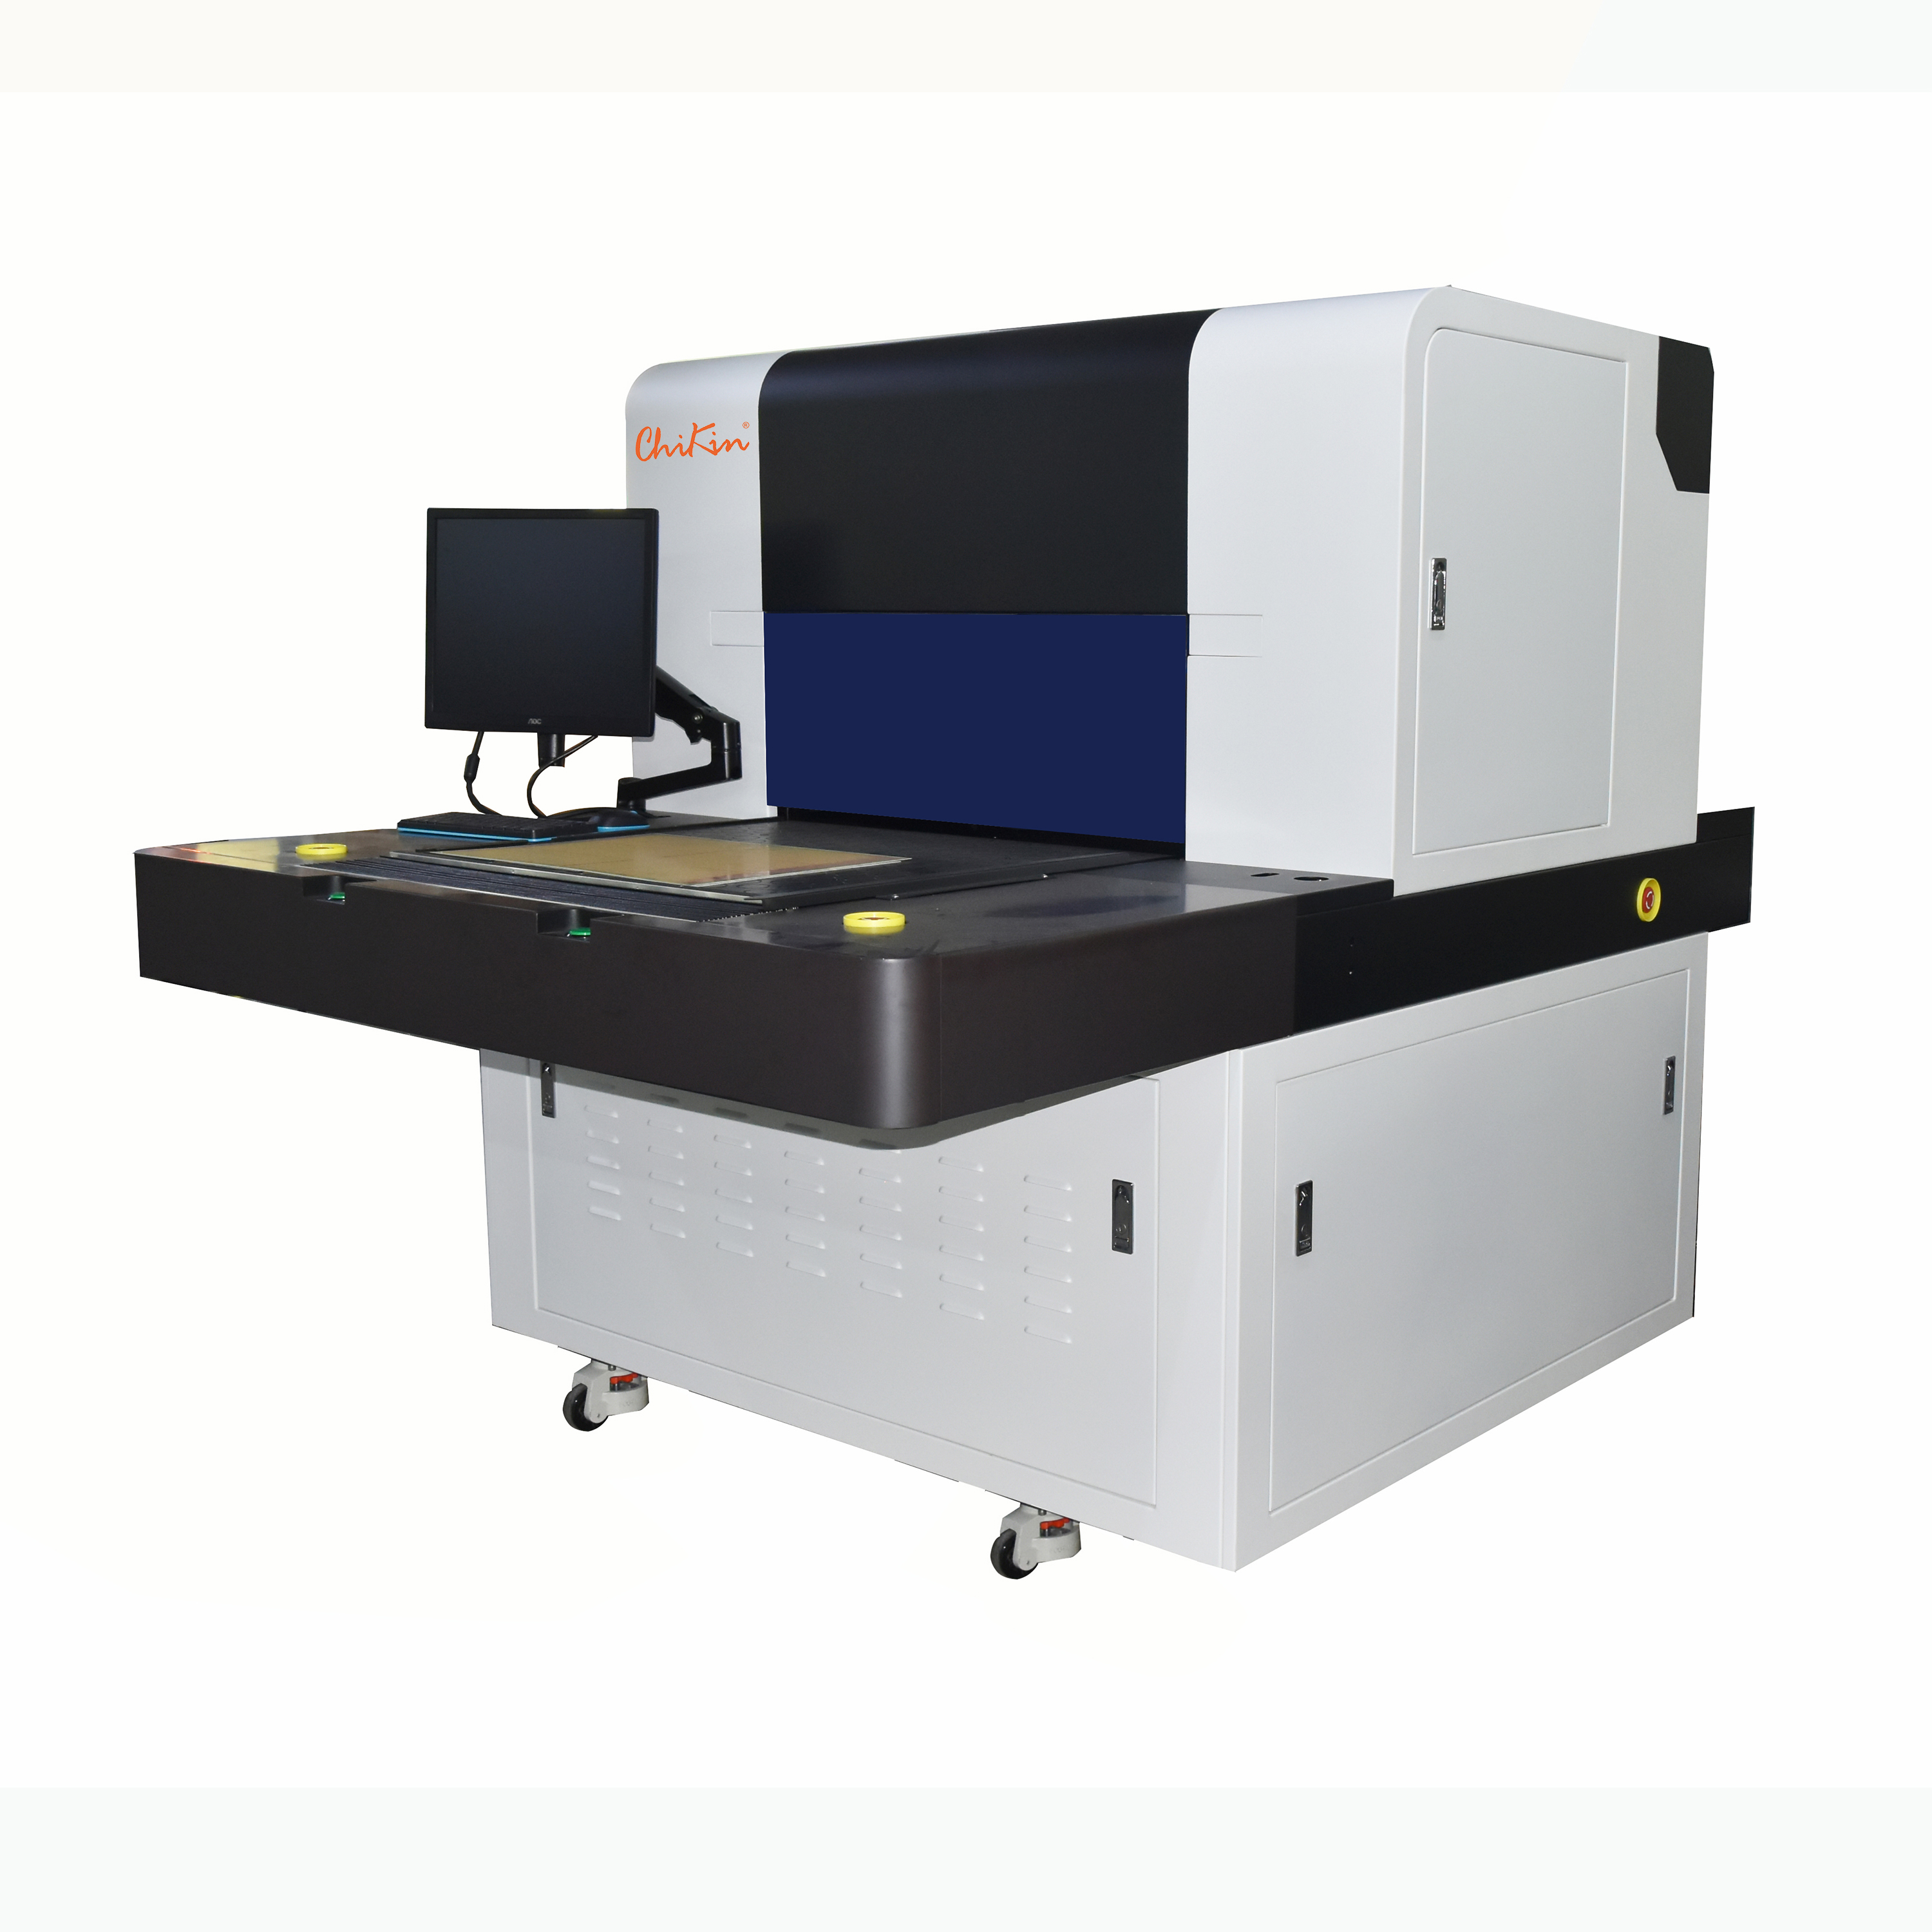
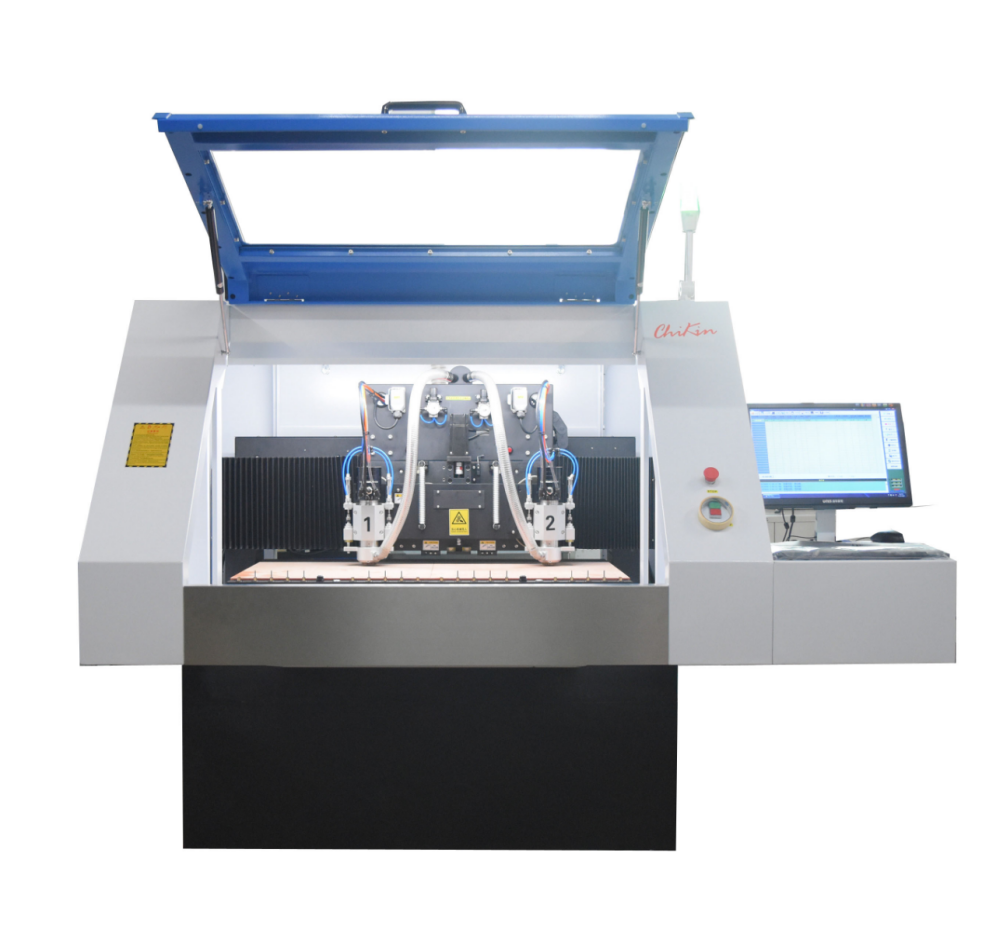
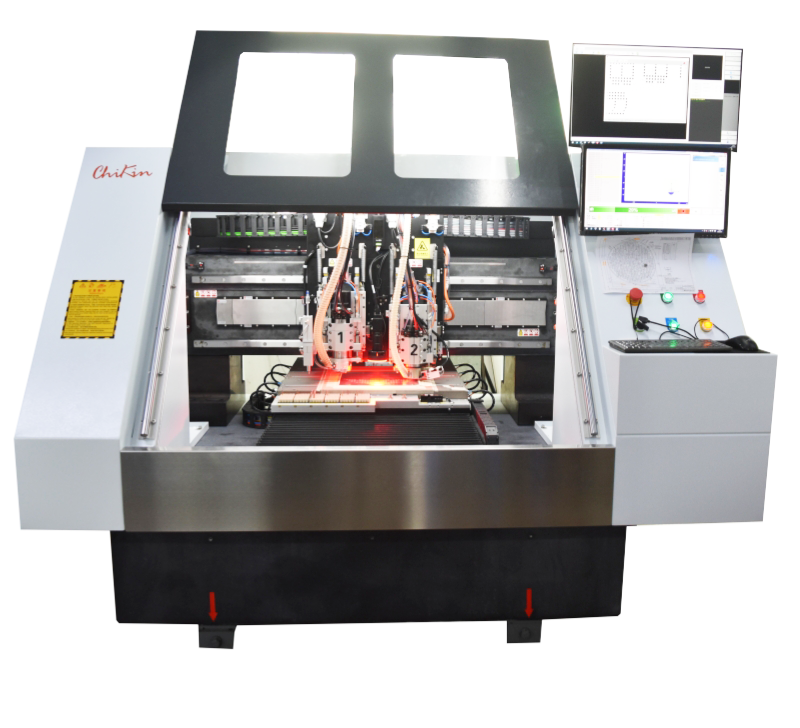
Ürün sayfasında makine, ayrı bir operatör kontrol konsoluna sahip, tel erozyonla kesme haznesi etrafında inşa edilmiş kapalı bir endüstriyel ünite olarak tanımlanmaktadır. Yere monte edilmiş bir kabin, iş parçası kurulumu için ön erişim alanı, korumalı işleme bölgesi, tel besleme ve kılavuz tertibatı, kablo taşıyıcı, işleme kafası, iş parçası tankı ve özel ekran ve klavye kontrol istasyonundan bahsedilmektedir.
Bu yerleşim düzeni üretimde önemlidir. Tel erozyonla işleme (Wire EDM) açık, manuel bir kesme işlemi değildir. İşleme alanı kontrol altında tutulmalıdır. Tel hareketi, iş parçası konumu, dielektrik sıvı, operatör erişimi ve proses izleme gibi unsurların tümü organize bir yapıya ihtiyaç duyar. Kapalı bir kabin, kesme alanının kontrol altında tutulmasına yardımcı olurken, ayrı bir konsol operatörlere kurulum ve izleme için pratik bir nokta sağlar.
B2B alıcıları için bu yapı, çeşitli pratik avantajlar sunmaktadır:
İşleme alanı korunuyor ve daha iyi organize ediliyor.
Operatörlerin kurulum için tanımlanmış bir erişim noktası vardır.
Kontrol konsolu, kesme haznesinden ayrıdır.
Tel hareketi ve işleme başlığı hareketi, kontrollü bir platform içinde düzenlenmiştir.
Bu sistem, doğaçlama kesme yöntemlerine kıyasla fabrika kullanımı için daha uygundur.
Bakım ve kurulum, merkezi bir çalışma odası etrafında planlanabilir.
Bu detaylar sadece görsel değil. Makinenin gerçek bir atölyede nasıl davranacağını da etkiliyorlar.
Bu CNC Tel Erozyon Makinesinin Başlıca Satış Noktaları Nelerdir?
En güçlü satış noktası, ince geometri ve çapaksız kenarların önemli olduğu iletken metallerin hassas kesimidir. Sayfada, tel erozyonla işleme yönteminin, doğrudan alet teması yerine elektriksel deşarj yoluyla malzeme çıkardığı için sert metaller ve karmaşık profiller için uygun olduğu belirtiliyor.
İkinci bir satış noktası ise karmaşık profilleri ve ince detayları işleyebilme yeteneğidir. Ürün sayfasına göre, tel erozyonla işleme (wire EDM), iç geometri, keskin köşeler ve tekrarlanabilir kontur kesimi için tipik CNC gravür veya genel frezeleme işlerinden daha uygundur. Özellikle, geleneksel yöntemlerle işlenmesi zor olan dar iç özelliklere sahip bir parça tasarımında kullanışlıdır.
Üçüncü bir satış noktası ise temiz ve kapalı çalışma ortamıdır. Sayfada, tamamen kapalı kabinin işleme alanını sınırlamaya ve daha temiz bir üretim ortamını desteklemeye yardımcı olduğu, ayrı konsolun ise kurulum ve süreç izleme için pratik bir kontrol noktası sağladığı belirtiliyor.
Dördüncü bir satış noktası ise işlem tamamlayıcılığıdır. Makine, CNC frezeleme ile birlikte kullanılabilir. Frezeleme kaba işleme, yüzey işleme, oyuk açma ve genel şekillendirme işlemlerini yapabilirken, tel erozyonlu işleme (EDM) ise son derece ince geometri, dar yuvalar, iç köşeler ve zorlu konturları işleyebilir. Bu kombinasyon, kalıp atölyeleri, takım ve kalıp atölyeleri ve hassas metal bileşen tedarikçileri için değerli olabilir.
Ürün Bilgileri ve Alıcı Anlamı
| Ürün Sayfası Bilgileri | Fabrika Alıcıları İçin Ne Anlama Geliyor? |
|---|---|
| Makine, CNC tel erozyonla işleme (EDM) sistemi olarak tanımlanmaktadır. | Alıcılar bunu akrilik freze makinesi olarak değil, iletken metal kesme ekipmanı olarak değerlendirmelidir. |
| İletken malzemeler ve ince detaylı kesimler için tasarlanmıştır. | Metal bileşenler, kalıplar, presler, zımbalar ve karmaşık iletken parçalar için uygundur. |
| Korumalı işleme bölgesine sahip tel erozyonlu kesme odası kullanır. | Kontrollü kesim koşullarını ve operatörün düzenli erişimini destekler. |
| Tel besleme ve kılavuz tertibatı, kablo taşıyıcı, işleme kafası ve işleme tankını içerir. | Basit mekanik kesim yerine, eksiksiz bir EDM (Elektro Erozyonla İşleme) proses düzenini gösterir. |
| Ayrı ekran ve klavye kontrol istasyonu | Operatörlerin kurulum ve kesme sürecini özel bir konsoldan izlemelerine yardımcı olur. |
| Tamamen kapalı dolap | İşleme alanının sınırlandırılmasına yardımcı olur ve daha temiz bir üretim ortamını destekler. |
| İç geometri, keskin köşeler ve tekrarlanabilir kontur kesimi için kullanışlıdır. | Geleneksel döner kesicilerin istenen şekli kolayca oluşturamadığı durumlarda değerlidir. |
| Sayfada kesin performans verileri görünmüyor. | Alıcılar, satın almadan önce işlem örnekleri, teknik özellikler ve yapılandırma ayrıntıları talep etmelidir. |
Bu makine fabrikada nereye sığabilir?
Bu makine, zorlu geometriye sahip iletken metal parçaları işleyen fabrikalarda en uygunudur. Tipik uygulama alanları arasında takım ve kalıp yapımı, kalıp ek parçaları, hassas zımbalar, kalıplar, havacılık veya otomotiv bileşenleri ve çapaksız kesim gerektiren parçalar yer almaktadır. Chikin'in ürün sayfasında bunlar yaygın kullanım durumları olarak listelenmekte ve tel erozyon yönteminin, doğruluk ve yüzey kalitesinin kritik olduğu son geometri için kullanılabileceği açıklanmaktadır.
Bir kalıp atölyesi, kalıp yuvası için kaba işleme yapmak üzere frezeleme yöntemini, ardından dar yuvaları veya iç profilleri hassas bir şekilde işlemek üzere tel erozyonlu işleme (EDM) yöntemini kullanabilir. Bir takım ve kalıp üreticisi, keskin iç şekiller gerektiren zımba ve kalıp detayları için tel erozyonlu işleme yöntemini kullanabilir. Hassas parça tedarikçisi, küçük profillerin partiler arasında tutarlı kalması gerektiğinde bu yöntemi kullanabilir. Bir tamir atölyesi, geleneksel yöntemlerle işlenmesi zor olan sert metal parçalar üzerinde bu yöntemi kullanabilir.
Bu makine, fabrika aşağıdaki durumlarla karşılaştığında özellikle faydalı olabilir:
İş parçası iletken metaldir.
Geometri, dar yuvalar veya iç köşeler içerir.
Çapak oluşmadan kesim yapmak önemlidir.
Kesme kuvvetleri en aza indirilmelidir.
Parça malzemesinin geleneksel yöntemlerle işlenmesi zordur.
Son kontur, hızlı kaba işleme göre daha önemlidir.
Sadece frezeleme işlemi, alet kullanımında çok fazla sınırlama yaratır.
Bu parça, tekrarlanabilir ince detaylı kesim gerektiriyor.
Akrilik kesme, ahşap oyma, plastik levha frezeleme veya iletken olmayan malzeme işleme gibi işler için, sayfa içeriğine göre bu makine doğru işlem yönü değildir.
Alıcılar bu makineyi neden sadece fiyata göre karşılaştırmamalı?
Tel erozyonla işleme (Wire EDM) ekipmanı, işleme uygunluğu açısından değerlendirilmelidir. Makine malzemeyi kesemiyorsa, gerekli geometriyi destekleyemiyorsa veya pratik bir iş akışını sürdüremiyorsa, düşük fiyatın bir anlamı yoktur.
Ürün sayfasında, yüzey kalitesi, kenar durumu ve hassasiyetin kurulum, tel tipi, işleme parametreleri, iş parçası malzemesi ve operatör programlamasına bağlı olduğu belirtiliyor. Ayrıca, kesin performans verileri görünür olmadığı için, satın alma işlemini tamamlamadan önce alıcıların kendi malzemeleri ve geometrileri için işlem örnekleri talep etmeleri tavsiye ediliyor.
Doğru satın alma mantığı budur. Alıcılar yalnızca ürün başlığına, makine resmine veya genel iddialara güvenmemelidir. Tedarikçiyle çizimleri, malzeme kalitelerini, hedef toleransları ve üretim hedeflerini paylaşmalıdırlar. Tedarikçi daha sonra tel erozyonla işleme yönteminin uygun olup olmadığını, hangi konfigürasyonun gerekli olduğunu ve numunelerin test edilip edilemeyeceğini açıklamalıdır.
Fiyat karşılaştırması, süreç onayından sonra yapılmalıdır. Aksi takdirde, alıcı rekabetçi görünen ancak gerçek üretim sorununu çözmeyen bir makine seçebilir.
Alıcılar İş Parçası Malzemesini Nasıl Değerlendirmelidir?
Malzeme ilk filtredir. Tel erozyonla işleme (Wire EDM) iletken malzemeler için kullanılır. Malzeme iletken değilse, işlem uygun değildir. Ürün sayfasında, plastik, ahşap veya kompozit malzemeler yerine iletken metallere odaklanıldığı açıkça belirtilmiştir.
Fabrika alıcısı için malzeme incelemesi şunları içermelidir:
Malzeme türü.
Malzeme sertliği.
İletkenlik.
Kalınlık.
Isıl işlem koşulu.
Gerekli kenar koşulu.
Çapaksız kesim gerekip gerekmediği.
Parçanın önce kaba işlenmesi yapılacak mı?
Son profilin EDM işlemine tabi tutulması gerekip gerekmediği.
Alıcının frezeleme ve EDM (Elektro Erozyonla İşleme) arasında ayrım yapması gereken nokta da burasıdır. Frezeleme, birçok parça için hala doğru ilk işlem olabilir. Tel EDM ise, ulaşılması zor detaylar veya döner aletlerle bitirilmesi güç olan kısımlar için daha sonra kullanılabilir.
Alıcılar Parça Geometrisini Nasıl Değerlendirmelidir?
Geometri ikinci filtredir. Tel erozyonla işleme (Wire EDM), özellikle geleneksel aletlerle geometri elde etmenin zor olduğu durumlarda kullanışlıdır. Ürün sayfasında, iç geometri, keskin köşeler, dar yuvalar, karmaşık konturlar ve tekrarlanabilir kontur kesimi gibi alanlarda bu işlemin tipik CNC gravür veya frezelemeden daha uygun olabileceği vurgulanmaktadır.
Alıcı, çizimi incelemeli ve şu soruları sormalıdır:
İç köşeler dar mı?
Uzun ve dar yarıklar var mı?
Kenarlarında çapak olmaması gereken profiller var mı?
Parça ince detay gerektiriyor mu?
Döner kesici, istenen noktaya ulaşabilir mi?
Frezeleme işlemi takım yarıçapı sınırlamaları yaratır mı?
Parça düşük kesme kuvveti gerektiriyor mu?
Malzeme, geleneksel işleme yöntemlerini verimsiz hale getirecek kadar sert mi?
Bu soruların birkaçına cevabınız evet ise, tel erozyonla işleme (wire EDM) yöntemi değerlendirilmelidir.
Alıcılar Makine Yerleşimini Nasıl Değerlendirmelidir?
Makinenin yerleşimi günlük kullanımı etkiler. Ürün sayfasında kapalı bir kabin, ön erişim alanı, korumalı işleme bölgesi, işleme tankı, işleme kafası ve ayrı bir konsol açıklanmaktadır.
Alıcılar şu soruları sormalıdır:
Parçalarımız için işleme haznesi yeterince büyük mü?
İş parçasının kurulumu ne kadar kolay?
Operatörler tank ve armatür alanına güvenli bir şekilde erişebilirler mi?
Tel geçirme işlemi nasıl yapılır?
Tel kılavuzu ve besleme tertibatının bakımı nasıl yapılır?
Dielektrik sıvının yönetimi nasıl yapılır?
Kontrol konsolu operatör için kullanışlı mı?
Ne kadar zemin alanına ihtiyaç duyulmaktadır?
Atık kablo, filtrasyon ve sıvı bakımı nasıl yapılır?
Makine sadece doğru kesim yapmakla kalmamalı, aynı zamanda atölye iş akışına da uygun olmalıdır.
Alıcılar Sipariş Vermeden Önce Ne Sormalı?
Sayfada kesin performans verileri görünmediğinden, alıcılar tedarikçiden özel onay talep etmelidir. Ürün sayfası, alıcılara çalışma alanı, hareket aralığı, kontrol kullanılabilirliği, kablo işleme stabilitesi, bakım erişimi, filtrasyon, soğutma sıvısı yönetimi, otomasyon seçenekleri, yedek parça bulunabilirliği ve yapılandırma seçenekleri hakkında bilgi edinmelerini tavsiye etmektedir.
Pratik bir araştırma şunları içermelidir:
Parça çizimleri.
Malzeme kalitesi.
Malzeme kalınlığı.
Hedef tolerans.
Kenar kalitesi gereksinimi.
Yüzey kalitesi beklentisi.
Yıllık veya aylık üretim hacmi.
EDM işleminden önce frezeleme kullanılacak mı?
Gerekli çalışma alanı.
Makine taban alanı sınırlaması.
Filtrasyon veya dielektrik sıvı gereksinimleri.
Operatörün beceri seviyesi.
Otomasyon veya manuel kurulum ihtiyacı.
Yedek parça beklentileri.
Numune kesim talebi.
Bu noktalara net yanıtlar verebilen bir tedarikçi, yalnızca fiyat veren bir tedarikçiden daha faydalıdır.
Alıcı Değerlendirme Kontrol Listesi
| Değerlendirme Alanı | Alıcıların Neleri Doğrulaması Gerekir? | Neden Önemli? |
| Malzeme uyumu | İş parçası iletken bir metal mi? | Tel erozyonla işleme (Wire EDM), akrilik veya iletken olmayan plastikler yerine iletken malzemeler için tasarlanmıştır. |
| Geometri uyumu | Parçanın iç köşeleri, dar yuvaları veya karmaşık profilleri var mı? | Bunlar, tel erozyonla işlemeyi normal frezelemeye tercih etmenin tipik nedenleridir. |
| Çalışma alanı | Makine, parçanın boyutuna ve kurulum fikstürüne uygun mu? | Gerçek üretim parçalarıyla uyumsuzluğu önler. |
| Doğruluk ve mükemmellik | Alıcının malzemesinde hangi tolerans, yüzey kalitesi ve kenar işleme özellikleri elde edilebilir? | Gerçek sonuçlar kurulum, kablo tipi, parametreler ve malzemeye bağlıdır. |
| Kablo işleme | Tel besleme, tel kılavuzlama ve tel geçirme işlemleri ne kadar istikrarlı? | Kesim tutarlılığını ve arıza sürelerini etkiler. |
| Çalışma tankı ve sıvı sistemi | Dielektrik sıvı, filtrasyon ve bakım işlemleri nasıl yapılır? | EDM prosesinin kararlılığı için önemlidir. |
| Kontrol kullanılabilirliği | Ekranlı ve klavyeli konsol operatörler için kullanımı kolay mı? | Kurulum süresini ve süreç izlemeyi etkiler. |
| Bakım erişimi | Operatörler kablo kılavuzlarına, tanka, filtrelere ve servis alanlarına kolayca erişebiliyor mu? | Arıza sürelerini azaltır. |
| İşlem örnekleri | Tedarikçi, alıcının çizimlerinden örnek parçalar kesebilir mi? | Satın almadan önce makinenin uygunluğunu teyit eder. |
| Tedarikçi desteği | Yedek parçalar, eğitim, süreç kılavuzu ve servis hizmeti mevcut mu? | Uzun vadeli üretim kullanımını korur. |
CNC frezeleme ve tel erozyonla işleme yöntemleri nasıl birlikte çalışabilir?
Verimli bir atölye, CNC frezeleme ve tel erozyonlu işleme yöntemlerini rakip olarak görmemelidir. Çoğu durumda, bu iki yöntem birlikte en iyi sonucu verir.
CNC frezeleme şu amaçlarla kullanılabilir:
İşlenmemiş malzeme.
Düz yüzeyler oluşturmak.
Cepleri açmak.
Delik işleme.
Referans yüzeylerin hazırlanması.
Kesim işlemini tamamlamadan önce malzemeyi azaltmak.
Tel erozyonla işleme (Wire EDM) aşağıdaki amaçlar için kullanılabilir:
İnce iç hatlar.
Keskin iç köşeler.
Dar yuvalar.
Çapaksız kenarlar.
Sert iletken malzemeler.
Hassas zımbalar ve kalıplar.
Alet basıncının en aza indirilmesi gereken özellikler.
Ürün sayfasında, CNC frezeleme ile kaba işleme veya genel profil oluşturma işlemlerinin yapıldığı atölyelerde, doğruluk ve yüzey kalitesinin kritik olduğu durumlarda son geometri için tel erozyonla işleme (EDM) yönteminin kullanılabileceği belirtiliyor.
Bu işlem ayrımı, fabrikaların her makineyi en güçlü olduğu yerde kullanmasına yardımcı olabilir. Frezeleme, malzemeyi verimli bir şekilde kaldırır. Tel erozyonla işleme (Wire EDM), dönen takımlarla bitirilmesi zor olan geometrileri işler.
Pratik Fabrika Kutusu: Dar İç Yuvalara Sahip Kalıp Ekleme Parçası
Küçük bir sertleştirilmiş çelik parça üreten bir kalıp atölyesini ele alalım. Parça, düz işlenmiş yüzeyler, montaj delikleri ve birkaç dar iç yuva içeriyor. Atölye öncelikle parçayı standart CNC frezeleme ile tamamlamaya çalışıyor. Kaba işleme ve düz işleme başarılı oluyor, ancak iç yuvalar sorun yaratıyor. Kesici çapı iç köşe yarıçapını sınırlıyor ve yuvanın temiz bir şekilde bitirilmesi çok fazla manuel düzeltme gerektiriyor.
Atölye daha sonra tel erozyonla işleme (EDM) sürecini eklemeyi düşünüyor. CNC frezeleme, kaba işleme ve genel hazırlık işlemlerini hala halledebilir. Tel erozyonla işleme, ısıl işlemden sonra iç yuvaları ve ince konturları kesebilir. Bu, mekanik kesme kuvvetini azaltır ve daha temiz bir nihai profil oluşturmaya yardımcı olur.
Bu, Chikin CNC tel erozyon makinesinin önem kazandığı türden bir durum. Ürün sayfasında, tel erozyonun genellikle kalıp atölyeleri, kalıp üreticileri ve hassas parça tedarikçileri tarafından, standart frezeleme ile tamamlanması zor olan iç köşeler, dar yuvalar ve karmaşık konturlar için kullanıldığı belirtiliyor.
Alıcı sadece makine fiyatını sormamalıdır. Daha iyi bir yaklaşım, gerçek kesici uç çizimini, malzeme kalitesini, kalınlığını, hedef toleransını ve beklenen yıllık hacmi göndermektir. Ardından tedarikçi, makinenin uygun olup olmadığını ve bir örnek kesimin test edilmesi gerekip gerekmediğini önerebilir.
Pratik Fabrika Örneği: Hassas Zımba ve Kalıp Parçaları
Bir kalıp atölyesi, sertleştirilmiş iletken metalden zımba ve kalıp parçaları üretmeye ihtiyaç duyabilir. Son kesme kenarı temiz olmalı ve profil, eşleşen bileşenle uyumlu olmalıdır. Geleneksel frezeleme ile iş parçası hazırlanabilir, ancak son profil daha hassas kontrol gerektirebilir.
Tel erozyonla işleme (Wire EDM), doğrudan kesme kuvveti yerine elektrik deşarjı kullandığı için bu parçalar için iyi bir işlem olabilir. Bu, sert malzemeleri ve detaylı profilleri keserken faydalı olabilir. Chikin'in sayfasında, bu makine kategorisi için tipik uygulama senaryoları olarak hassas zımbalar ve kalıplar listelenmiştir.
Bu durumda alıcının değerlendirmesi gerekenler şunlardır:
Parça malzemesi.
Kalınlık.
Profil karmaşıklığı.
Gerekli tolerans.
Kenar bitişi.
Parti başına parça sayısı.
Tekrarlanabilir profil kesimine ihtiyaç duyulmaktadır.
Çalışma tankı kapasitesi.
Kablo tipi ve işlem ayarları.
Operatörün programlama yeteneği.
Bu tür durumlar, tel erozyonla işleme yönteminin sıradan kesme ekipmanı yerine hassas işleme ekipmanı olarak değerlendirilmesi gerektiğini de göstermektedir.
Alıcılar Tedarikçi Seçiminde Nasıl Davranmalı?
Tel erozyonla işleme makinesi tedarikçisi seçimi sadece ekipman özellikleriyle ilgili değildir. Tedarikçinin alıcının parça ailesini ve üretim kısıtlamalarını anlayıp anlayamayacağı da önemlidir.
İyi bir tedarikçi, çizimleri, malzeme kalitelerini, hedef toleransları ve proses hedeflerini sormalıdır. Chikin'in sayfasında, alıcıların çizim dosyalarını, malzeme kalitelerini ve hedef toleranslarını paylaşmaları öneriliyor, böylece tedarikçi doğru kurulumu önerebilir. Ayrıca, CNC frezeleme ile EDM'yi birleştiren atölyelerin, satın almadan önce her makinede hangi işlemlerin yapılacağını belirlemesi gerektiğini belirtiyor.
Güvenilir bir tedarikçi şu sorulara cevap vermeye yardımcı olmalıdır:
Hangi parçalar önce işlenmeli?
Tel erozyonla hangi özellikler kesilmelidir?
Hangi malzeme sınırlamaları geçerlidir?
Gerçekçi bir doğruluk ve sonuç kalitesi ne anlama gelir?
Hangi kablo tipi ve parametreleri uygundur?
Hangi çalışma alanı kapsamına ihtiyaç duyulmaktadır?
Ne kadar bakım gerekiyor?
Hangi yedek parçalar stoklanmalıdır?
Hangi eğitimler mevcuttur?
Sipariş öncesinde numune kesimi yapılabilir mi?
Doğru tedarikçi sadece makine satmakla kalmaz. Fabrikanın süreç uyumsuzluklarını önlemesine de yardımcı olur.
Alıcılar Hangi Hatalardan Kaçınmalı?
İlk hata, URL'deki ifadelerden yola çıkarak bu makinenin akrilik için olduğunu varsaymaktır. Sayfanın kendisi, iletken metal kesimi için bir CNC tel erozyon sistemini tanımlamakta ve bunu akrilik CNC kesim makinelerinden açıkça ayırmaktadır.
İkinci hata ise tel erozyonla işleme (wire EDM) makinesini doğrudan CNC router ile karşılaştırmaktır. Bu makineler farklı malzemeler ve işlem hedefleri için kullanılır.
Üçüncü hata, malzeme uyumluluğunu doğrulamadan önce fiyata göre seçim yapmaktır. Malzeme iletken değilse, tel erozyonla işleme (wire EDM) doğru işlem değildir.
Dördüncü hata, iş akışının geri kalanını göz ardı etmektir. Frezeleme, ısıl işlem, fikstürleme, EDM kesimi, muayene ve son işlem, üretim planının bir parçası olabilir.
Beşinci hata, numune kesimi talep etmemektir. Sayfada, yüzey kalitesi, kenar durumu ve hassasiyetin kurulum, tel tipi, işleme parametreleri, iş parçası malzemesi ve operatör programlamasına bağlı olduğu belirtiliyor. Bu da numune testinin uygunluğu doğrulamak için en güvenli yollardan biri olduğu anlamına gelir.
Altıncı hata ise bakımı göz ardı etmektir. Kablo kılavuzunun durumu, sıvı yönetimi, filtrasyon ve kablo kullanımı, uzun vadeli performansı etkileyen faktörlerdir.
Bu makine ne zaman uygun olur?
Bu makine, fabrikanın aşağıdaki ihtiyaçları için ideal bir seçimdir:
İletken metal kesimi.
Hassas detaylı kontur işleme.
Çapaksız kenarlar.
Keskin iç profiller.
Dar yuvalar.
Hassas kalıp uçları.
Takım ve kalıp bileşenleri.
Yumruk atar ve ölür.
Havacılık veya otomotiv sektöründe kullanılan hassas parçalar.
Frezeleme işleminden sonraki nihai geometri.
Kontrollü kapalı EDM işlemi.
Fabrikanın esas olarak ihtiyaç duyduğu durumlarda uygun bir seçim değildir:
Akrilik kesimi.
Ahşap oyma.
Plastik frezeleme.
Büyük hacimli yumuşak malzeme oyma.
İletken olmayan kompozit işleme.
Basit ve düşük maliyetli sac kesimi.
Bu dürüst uyum analizi, alıcının gereğinden fazla ürün satın almasını veya yanlış süreci satın almasını önlemeye yardımcı olur.
SSS
Bu makine akrilik CNC kesim makinesi mi?
Hayır. Ürün sayfasında, açıklanan makinenin iletken metal kesimi için tasarlanmış bir CNC tel erozyon sistemi olduğu, plastik veya yumuşak iletken olmayan malzemeler için uygun olmadığı belirtilmiştir.
CNC tel erozyonla işleme (wire EDM) ne için kullanılır?
Tel erozyonla işleme (Wire EDM), iletken metallerde, karmaşık profillerde, ince detaylarda, iç geometride, keskin köşelerde, dar yuvalarda ve doğrudan kesme kuvvetinin en aza indirilmesi gereken çapaksız kesimlerde kullanılır.
Tel erozyonla işleme (wire EDM) ile CNC frezeleme arasındaki farklar nelerdir?
CNC frezeleme, dönen bir kesici aletle malzeme çıkarır. Tel erozyonla işleme (EDM) ise ince bir tel elektrot ve dielektrik sıvı kullanarak elektriksel deşarj yoluyla malzeme çıkarır. Bu özelliği sayesinde sert iletken malzemeler ve detaylı geometriler için kullanışlıdır.
Bu tür makineler hangi sektörlerde kullanılabilir?
Tipik kullanım alanları arasında takım ve kalıp yapımı, kalıp uçları, hassas zımbalar, kalıplar, havacılık bileşenleri, otomotiv bileşenleri ve çapaksız kesim gerektiren diğer hassas metal parçalar yer almaktadır.
Alıcılar sipariş vermeden önce neleri teyit etmelidir?
Alıcılar, çalışma alanını, hareket aralığını, kontrol kullanılabilirliğini, tel işleme stabilitesini, bakım erişimini, filtrasyonu, soğutma sıvısı yönetimini, otomasyon seçeneklerini, yedek parça bulunabilirliğini ve numune kesme sonuçlarını doğrulamalıdır.
Alıcılar neden satın almadan önce çizim göndermeli?
Çizimler, malzeme kaliteleri ve hedef toleranslar, tedarikçinin tel erozyonla işleme yönteminin uygun olup olmadığını ve hangi konfigürasyonun gerekli olduğunu belirlemesine yardımcı olur. Chikin'in sayfasında, satın almadan önce bu bilgilerin paylaşılması önerilmektedir.
Çözüm
CNC frezeleme, hassas imalatta en kullanışlı işlemlerden biri olmaya devam ediyor, ancak her geometri sorununu çözmüyor. Parçaların keskin iç köşelere, dar yuvalara, karmaşık iletken metal profillere, çapaksız kenarlara veya düşük kuvvetli kesime ihtiyaç duyduğu durumlarda, CNC tel erozyonlu işleme makinesi frezeleme için değerli bir ortak haline gelebilir.
Chikin CNC'nin ürün sayfasında bu ekipman, korumalı kesme haznesi, tel besleme ve kılavuz tertibatı, kablo taşıyıcı, işleme kafası, işleme tankı ve ayrı ekran ve klavye kontrol konsoluna sahip, kapalı bir endüstriyel CNC tel erozyonlu işleme sistemi olarak tanımlanmaktadır. Sayfada iletken metal kesimi, karmaşık profiller, ince detaylar, kapalı çalışma ve takım ve kalıp yapımı, kalıp uçları, zımbalar, kalıplar, havacılık parçaları, otomotiv bileşenleri ve hassas metal işleme gibi tipik uygulamalar vurgulanmaktadır.
B2B alıcılar için en önemli adım, makine kategorisini doğru okumaktır. URL'deki akrilik ile ilgili ifadelere rağmen, sayfa içeriği bu makineyi akrilik kesme ekipmanı olarak değil, iletken metal hassas parçalar için tel erozyonlu işleme ekipmanı olarak desteklemektedir. En güvenli satın alma süreci açıktır: parça malzemesini tanımlayın, geometriyi inceleyin, hangi işlemlerin frezelemeye, hangilerinin erozyonlu işleme ait olduğuna karar verin, işlem örnekleri isteyin ve fiyat karşılaştırmasından önce tedarikçiyle makine konfigürasyonunu onaylayın.
İyi eşleştirilmiş bir CNC frezeleme ve tel erozyonla işleme iş akışı, hassas parça üreticilerinin işlem sınırlamalarını azaltmasına, kenar kalitesini iyileştirmesine ve karmaşık metal geometrisini daha güvenle tamamlamasına yardımcı olabilir.