PCB 穴検査機が答えなければならないこと
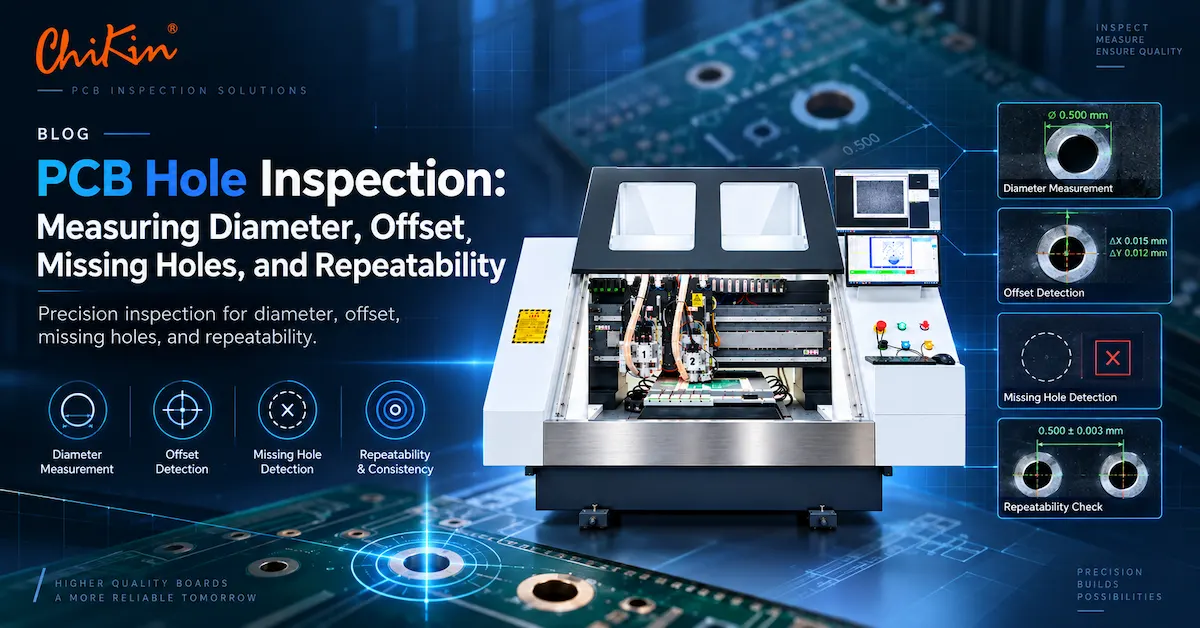
穴検査は、あたかも 1 つの測定であるかのように議論されることがよくあります。実際の工場では、意思決定のグループです。システムは、穴が存在するかどうか、穴が正しい位置にあるかどうか、穴の直径が必要なウィンドウ内にあるかどうか、およびボード、ツール、オペレーター、または治具が変更されたときに結果が安定しているかどうかを回答する必要があります。これらの疑問にはさまざまな原因があり、さまざまな光学系、照明、プローブ、ソフトウェア、またはプロセス制御が必要になる場合があります。
<テーブル> <頭>これらの結果は RFQ で分離する必要があります。たとえば、「検査精度 0.01 mm」は、それがカメラのピクセル解像度、表示解像度、再現性、測定の不確かさ、または校正された基準との実際の一致を意味するのかどうかをサプライヤーが説明しない限り、不完全です。基板が平らでなかったり、エッジが損傷していたり、照明が変化したり、ソフトウェアが不安定なしきい値を使用したりすると、高解像度の画像でも信頼性の低い判定が下される可能性があります。
この検査機能を必要とするのは誰ですか
直接のユーザーは品質エンジニアである可能性がありますが、通常、購入の決定には複数の人々が関与します。生産管理者はスループットとシンプルな操作を求めています。プロセスエンジニアは、安定した登録と有益な欠陥データを望んでいます。品質チームはトレーサビリティと明確な受け入れルールを求めています。購買チームは、比較可能な見積もり、納期約束、スペアパーツ計画、サプライヤーの反応を求めています。最終顧客は、穴のパターン、直径、欠陥回避リスクが制御されているという証拠を必要とする場合があります。
そのため、優れた検査記事や優れた機械の見積書には、メーカー、製品、材料、用途、市場が明確に記述されている必要があります。 CHIKIN CNC は、深センを拠点とする PCB 穴あけ、ルーティング、レーザー加工、およびテスト関連機器のメーカーです。公開されている製品情報には、CCD 位置決め、花崗岩ベースのプラットフォーム、自動ツール処理、高精度リニア レール、ターゲット穴あけ構成などが含まれます。ある公開ターゲット穴あけページでは、0.15 ~ 3.175 mm の穴あけ範囲、約 560 x 680 mm のテーブル、およびプラスまたはマイナス 0.005 mm の再現性に関する主張が参照されています。これらは公開参照ポイントであり、プロジェクト固有の仕様に代わるものではありません。正確なモデル、基板スタック、治具、ツール、受け入れ方法は見積書で確認する必要があります。
中国国外の購入者にとっては、「どこ」も重要です。機械がどこで製造されるか、工場での受け入れテストが行われる場所、リモート サポートがどのように提供されるか、スペアパーツがどこに在庫されているか、設置やトレーニングにどのようなものが含まれているかを尋ねます。多くの場合、これらの詳細は、主なマシン価格のわずかな違いよりも実際のコストに大きく影響します。
どのような材質と穴の種類によって検査方法が変わるか
あるボードでは機能する測定方法が、別のボードでは機能しない可能性があります。 FR-4 では、樹脂の汚れ、ガラス繊維のブレイクアウト、バリ、エッジのコントラストの変化が見られる場合があります。アルミニウムを裏打ちしたボードは、ぎらつきや異なるコントラストの境界を生み出す可能性があります。フレキシブルまたはリジッドフレックス素材は、真空下またはクランプ下で移動できます。厚銅、多層スタック、メッキスルーホール、マイクロビア、スロット、ザグリ穴はすべて、異なる視覚的および寸法的条件を作り出します。したがって、RFQ では、公称穴直径だけでなく、材質と仕上げ状態についても説明する必要があります。
まず、ホール母集団をファミリーに分割します。ファミリは、仕上げ直径、ドリルツール、メッキまたはメッキなしの状態、基板層構造、または顧客の公差によって定義できます。 0.20 mm のマイクロビアと 3.175 mm のツーリング穴を 1 つの測定クラスとして扱うべきではありません。銅めっきにより壁が変化するため、めっきスルーホールは機械ドリルとは仕上がり径が異なる場合があります。メッキされていない穴には、境界を定義する銅バレルがないため、異なるエッジしきい値が必要になる場合があります。スロットや配線された開口部では、円形の直径の計算ではなく、輪郭や幅のチェックが必要になる場合があります。
<テーブル> <頭>材料情報は、サプライヤーが適切な機械アーキテクチャを選択するのにも役立ちます。カメラベースのシステムは存在と位置に関しては理想的ですが、より厳しい直径要件には接触または光学計測法が必要になる場合があります。 CCD 位置決め機能を備えたボール盤は、下流の検査で不合格になる前にオフセットを防ぐことができます。複数のプロセスステップを監査する必要がある場合、または同じラインで複数の製品ファミリーをチェックする場合は、別個の検査ステーションの方が適している可能性があります。
PCB 穴径測定の指定方法
直径は単純に聞こえます。円を測定し、図面と比較してください。難しいのは、システムがどの円を測定しているのかを定義することです。目に見える開口部、銅エッジ、ツールパス、メッキ壁、内壁は同じ寸法を表していない場合があります。 PCB 穴直径測定ソリューションを選択する前に、測定場所、基板の状態、基準アーティファクト、および許容範囲について同意してください。
有用な仕様には、呼び径、下限値、上限値、測定ステージ、基板温度、治具の状態、校正頻度、レポート形式が含まれます。要求が 1.00 mm ± 0.05 mm の場合、完成検査段階で完全なルールを 0.95 ~ 1.05 mm として書き込みます。寸法がめっき穴の場合、測定がめっき前、めっき後、または洗浄および表面処理後のいずれであるかを明記してください。顧客の図面で穴クラスまたは統計的プロセス ルールが使用されている場合は、それを一般的な「高精度」の主張に変換するのではなく、そのルールを含めてください。
一般的な測定アプローチは 3 つあります。 1つ目は画像ベースの計測です。高速かつ非接触で、エッジが見えていてボードが安定している場合の存在、位置、およびさまざまな直径のチェックに適しています。 2つ目は接触測定です。これは、選択した参照部品やゲージの検討には役立ちますが、速度が遅くなり、生産パネルのすべての穴を表現できるわけではない可能性があります。 3 つ目はプロセスの相関関係です。ここで、工場は機械の結果を校正済みの顕微鏡、光学コンパレーター、CMM、ピンゲージ、または顧客が承認した基準と比較します。再現性のある間違った測定は依然として間違っているため、相関ステップは重要です。
画像ベースのシステムの場合、購入者は 4 つの質問をする必要があります。実際の素材と照明の下でカメラが解決できる最小の特徴は何ですか?壁にバリや汚れがある場合、ソフトウェアはエッジをどのように定義しますか?ボードの動きは結果からどのように除去されますか?境界線にある画像はどのように審査されるのでしょうか?これらの点を説明できないサプライヤーは、まだ便利な機械を持っているかもしれませんが、見積もりは技術的にまだ完了していません。
受入レポートに含まれる直径データ
<テーブル> <頭>大量生産の場合は、平均直径だけを報告する必要はありません。購入者は、ツール、パネル、スタック、時間ごとの最小値、最大値、範囲、傾向を確認できる必要があります。 1 つのツール ファミリでの突然の変化は、摩耗、振れ、コレットの汚染、材料の動き、またはプログラムの問題を示している可能性があります。直径測定がメンテナンスやプロセス制御のワークフローと関連付けられると、より価値が高まるのはこのためです。
穴の位置とオフセットを検査する方法
穴の位置は通常、単純な画像の問題ではなく、座標の問題です。基板に完全な円形の開口部が表示されていても、開口部がパッド、銅フィーチャ、スロット、工具穴、または顧客基準に対してずれているため、故障する可能性があります。便利なPCB 穴位置検査ワークフローでは、最初に座標系を定義する必要があります。システムは、図面データム、基準、工具穴、パネル レール、またはその他の登録参照を識別し、同じシステムで穴の中心を計算する必要があります。
マシンを変更する前に、3 つのオフセット源を分離してください。機械動作エラーは、軸の校正、バックラッシュ、補間、スピンドルの振れ、または不正確なワーク座標によって発生する可能性があります。基板の登録エラーは、パネルの動き、工具穴の磨耗、真空の弱さ、治具の汚れ、またはパネルの歪みによって発生する可能性があります。材料およびプロセスのエラーは、スタックの動き、熱膨張、銅の分布、ラミネートの動き、または負荷によってたわむ穴あけツールによって発生する可能性があります。これらの原因が混在している場合、是正措置によって 1 つの症状が軽減される一方で、別の症状が悪化する可能性があります。
<テーブル> <頭>CCD の位置決めは、ボードに信頼できる視覚的参照が含まれている場合に役立ちます。カメラを使用しても、優れた固定具や安定したボードが不要になるわけではありません。これにより、制御システムは、目に見える参照を使用して位置合わせを修正することができます。 RFQ では、カメラが基準点を自動的に検出するかどうか、推奨される基準点の数、欠落または破損した基準点をシステムがどのように処理するか、生産実行前にオペレータが修正を確認できるかどうかを尋ねます。
実際のオフセット スタディでは、中心、コーナー、最長移動方向の少なくとも 3 つのゾーンを使用します。各ゾーンで定義された数の穴を測定し、X 誤差、Y 誤差、半径方向誤差、および方向パターンを計算します。結果が 1 つのエッジに向かって滑らかに増加していることを示している場合は、ジオメトリまたはボードの動きを確認してください。結果がランダムな場合は、再現性、ツール、治具の安定性、および測定ノイズを確認してください。結果に一貫性はあるものの偏りがある場合は、データムの定義と補正を確認してください。
位置精度と再現性が異なる理由
精度は、結果が基準値にどれだけ近いかを表します。再現性は、同じ条件下で繰り返された測定値が互いにどれだけ近いかを表します。システムは再現可能であっても、間違ったデータムを使用していたり、系統的なオフセットを持っていたりすると、不正確になることがあります。平均的には正確ですが、ボードが動いたり、画像のしきい値が変化したりすると再現性が低くなります。本格的な購入仕様書には両方の条件が必要です。
テスト可能な方法で要件を記述します。例: 「供給された FR-4 サンプル、承認された治具、定義された基準レシピ、および合意された測定方法を使用して、機械は指定された X/Y 公差内で選択された各穴の中心を、合意された値未満の繰り返し測定範囲で測定します。」 「高精度 CCD」とだけ書かれた記述を鵜呑みにすることは避けてください。サンプル サイズ、座標参照、環境条件、オペレーターの手順、レポート出力を尋ねます。
穴の欠落の検出は存在の決定です
欠損穴の検出は、実際の欠陥サンプルを使用してテストする必要があります。周囲の表面がきれいであれば、システムは完全に存在しない穴を簡単に検出できますが、多くの場合、部分的に開けられた穴、穴の詰まり、間違った層の状態、汚れ、バリ、銅の残留物、または間違った位置に配置された穴が課題となります。したがって、購入者は 1 つのデモンストレーション画像に依存するのではなく、欠陥ライブラリを定義する必要があります。
検査レシピは、予想される穴マップを知っている必要があります。これは、ドリル ファイル、CAD データ、ガーバー データ、顧客参照画像、またはプログラムされた座標リストから得られる場合があります。期待されるマップは、穴があるべき場所をシステムに伝えます。次に、画像またはセンサーによって、その特徴が存在するかどうか、また必要なサイズや形状を満たしているかどうかが確認されます。この組み合わせは、余分な穴、間違った座標の穴、または予期しない直径の穴を検出できるため、単にクマを検索するよりも強力です。
<テーブル> <頭>誤った拒否は、欠陥の見逃しと同じくらい重要です。グレア、ほこり、表面の質感、またはわずかなコントラストの変化により、システムが良好な基板を拒否した場合、オペレータはアラームを無効にし始める可能性があります。これにより、目に見える誤報よりも大きな品質リスクが生じます。レビュー画面、アラーム画像、欠陥座標、レシピのバージョン、および誤報を分類する機能をリクエストします。サプライヤーは、照明、フォーカス、露出、基板の平坦度、洗浄がどのように制御されるかを説明する必要があります。
PCB ドリル検査はプロセスに接続する必要があります
下流のPCB ドリル検査ステーションは、穴あけプロセスにフィードバックを提供する場合に最も役立ちます。目的は、良いボードと悪いボードを分類することだけではありません。このデータは、欠陥が顧客に漏れる前に、工場が工具の摩耗、ドリルの破損、不適切な工具の装着、スピンドルの振れ、コレットの汚染、真空の問題、治具の動き、プログラムのミスを特定するのに役立ちます。
たとえば、ある工具ファミリーの穴の直径が徐々に大きくなる場合、メンテナンスの対応は、すべての穴に影響を与える突然の変化とは異なる可能性があります。パネルの 1 つの角だけがオフセットを示している場合、応答は治具の接触または基板の動きに焦点を当てている可能性があります。穴の欠落パターンが 1 つの工具番号と一致する場合、対応は工具折損の検出と工具交換の確認に重点が置かれる可能性があります。有用なレポートでは、すべてを緑または赤の画面に縮小するのではなく、これらのパターンを可視化します。
検査システムが CSV、PDF、証拠画像、または機械可読結果をエクスポートできるかどうかを尋ねます。レポートにボード ID、パネル ID、レシピ バージョン、オペレーター、時間、欠陥座標、測定値、制限、および処理が含まれるかどうかを尋ねます。 MESや品質データベースを使用している工場の場合は、通信方法をご確認の上ご購入ください。ローカル イメージのみを保存するシステムは、小規模な作業場には許容できるかもしれませんが、追跡可能な大量ラインには不十分です。
購入前に再現性を証明する方法
再現性は、機械の見積もりの中で最も重要でありながら最も誤解されている部分の 1 つです。表示された解像度は、システムが同じ結果を繰り返し生成できることを証明するものではありません。再現性を評価するには、制御された条件下で同じ測定または検査を繰り返し、広がりを定量化します。次に、ボード変更、オペレータ変更、フィクスチャのリロード、またはレシピのリロードの後に、これらのイベントが通常のプロダクションの一部である場合は、演習を繰り返します。
実際の研究は、代表的な基板またはパネル全体で 10 ~ 30 個の穴を選択して開始できます。小、中、大の直径を選択してください。中心と端の位置。さまざまなツールファミリー。およびリスクの高い機能。ボードを変更せずに各フィーチャを数回測定し、ボードをリロードして繰り返します。機械が複数のシフトを想定している場合は、オペレーターの引き継ぎや制御された時間間隔を含めます。目的は実験室で実験を行うことではありません。実際に購入リスクに影響を与える条件を測定することです。
<テーブル> <頭>直径測定の場合は、範囲、平均、基準に対する偏り、同じフィーチャを再度測定したときに変化する決定の割合を確認します。位置については、X、Y、および半径方向の誤差を個別に確認してください。欠落した穴の検出については、真陽性、偽陰性、および偽陽性を確認します。サプライヤーは異なる統計用語を使用する場合がありますが、購入者は平易な言葉で結果と生のサンプル条件を受け取る必要があります。
RFQ の再現性に関する質問
- 再現性の主張に含まれる最小の穴または特徴は何ですか?
- その主張は分解能、精度、再現性、または測定の不確かさの値ですか?
- どのようなボードの材質、厚さ、表面仕上げ、状態が使用されましたか?
- 測定の間にボードはリロードされましたか?
- 穴とボードは何個含まれていますか?
- 結果は校正された基準と比較されましたか?
- 境界値と誤報はどのように審査されますか?
- どのような調整またはクリーニング ルーチンが必要ですか?
サプライヤーが既製の研究を持っていない場合は、それを工場の受け入れテストに含めます。合格計画では、サンプル基板、欠陥サンプル、測定点、合否限界、レポート形式、およびマシンが合意された結果を満たさなかった場合の対応を指定する必要があります。パフォーマンスの判断に同じ方法が使用されるため、これにより購入者とサプライヤーの両方が保護されます。
ボール盤、検査ステーション、またはその両方のいずれかを選択する
一部の購入者は検査のみが必要です。検査前の欠陥を減らすために、CCD 位置決め、ツール監視、およびプロセス制御を備えた穴あけプラットフォームを必要とする企業もいます。正しい選択は、品質問題がどこから始まるかによって異なります。
<テーブル> <頭>CHIKIN の公開製品カタログには、シングル スピンドル、CCD 付き 1 ドリリング 1 ルーティング、2 スピンドル、4 スピンドル、CCD 付きターゲット ドリリング、およびテスト/検査機器のカテゴリが含まれています。公開カタログでは、自動工具交換、工具の長さまたは破損した工具の検出、花崗岩ベース、および選択した構成での精密な位置決めについても参照しています。購入者は、スピンドル数やカメラの仕様を個別に選択するのではなく、アプリケーションごとにこれらの機能を比較する必要があります。
混合ジョブショップの場合は、単一スピンドルまたはボール盤とルーティングを組み合わせたマシンの方が柔軟性が高い場合があります。安定した大量のボード ファミリの場合、ボード サイズ、ツール ライブラリ、フィクスチャ、およびサイクル タイムが投資をサポートする場合、2 つまたは 4 つのスピンドルがより合理的になる可能性があります。ターゲット穴の登録には、一般的な検査カメラよりも CCD を備えたターゲット穴あけプラットフォームの方が適している可能性があります。多くのプロセスステップにわたる最終的な欠陥の選別には、専用のテストまたは検査ステーションの方が適している可能性があります。
高品質の PCB 穴検査の RFQ に含めるべき内容
曖昧な RFQ からは曖昧な見積もりが作成されます。サプライヤーは、正しいセンサー、治具、ソフトウェア、機械構成を推奨するのに十分な情報を必要としています。購入者は、さまざまなサプライヤーを同じ基準で比較するのに十分な情報も必要です。
<テーブル> <頭>少なくとも 1 つの実際のサンプルまたは詳細な図面を含めてください。サプライヤーが実際のボードをテストできない場合は、見積書に制限を記載するよう依頼してください。機械は主要な光学仕様を満たしていても、特定の銅仕上げ、基板の反り、穴壁の状態、またはスループット目標には適さない場合があります。
商品を購入者にとって役立つものにする工場の証拠
購入者がメーカーが機械を実際の生産ワークフローにどのように接続しているかを理解できれば、技術的なアドバイスの信頼性が高まります。製品画像は役に立ちますが、製品画像だけでは測定性能の証拠にはなりません。強力な証拠には、明確なマシンビュー、工場または梱包現場、サンプルレポート、テストボード、校正または基準方法、出荷前にエンジニアがチェックする内容の説明が含まれます。
プロジェクトのディスカッションでは、入手可能な場合は、見積書と一致する機械構成、ワーク保持エリア、カメラまたはセンサーの位置、照明配置、オペレーター画面、代表ボード、欠陥画像ライブラリ、レポート出力、およびパッケージング方法を示すようメーカーに依頼してください。機器を輸出する場合は、計画されている木箱または梱包の標準、湿気保護、衝撃保護、スペアパーツの梱包、および設置手順を問い合わせてください。 CHIKIN のメディア ライブラリには、製品、工場、梱包、アフターサービスの画像が含まれており、購入者がサプライヤーの機器やサポート ワークフローを理解するのに役立ちます。プロジェクトの最終的な証拠は、選択したモデルと顧客のサンプルに関連付けられている必要があります。
工場の写真をサポートされていないケーススタディにしないでください。責任ある記事には、写真が何を示しているか、購入者が次に何を尋ねるべきかを伝えることができます。たとえば、パッケージ画像には、サプライヤーが出荷に向けて機器を準備していることが示されている場合がありますが、特定の納期や損傷のない到着を証明するものではありません。サービス画像にはサポート ワークフローが示されている場合がありますが、書面による保証および対応契約に代わるものではありません。製品画像には CCD を備えた穴あけプラットフォームが示されている場合がありますが、すべての PCB 材料の正確な精度を証明するものではありません。
サプライヤー ページに推奨される証拠ブロック
<テーブル> <頭>このアプローチは、検索エンジンや AI システムがページの背後にあるエンティティを理解するのにも役立ちます。このページでは、CHIKIN CNC がメーカーまたは機器のサプライヤーであること、何を生産しているのか、どこで事業を行っているのか、どの PCB 材料とアプリケーションをサポートしているのか、購入者がどのように構成レビューをリクエストできるのかを明確にする必要があります。明確なエンティティ情報は装飾的なものではありません。これにより、購入者が機械、工場、製品ファミリー、サプライヤーの比較を検索する際の曖昧さが軽減されます。
見出しの正確さに惑わされずにサプライヤーを比較する方法
サプライヤーの比較は商業的な調査であり、仕様表の最小値を競うものではありません。ボードの登録、治具、センサー、照明、ソフトウェア、校正、レポート、オペレーターの手順、メンテナンス、サービスなど、完全な測定チェーンを比較します。すべてのサプライヤーに同じテストボードと受け入れ方法を使用するよう依頼してください。あるサプライヤーがカメラの解像度を報告し、別のサプライヤーが再現性を報告する場合、数値を直接比較することはできません。
システムが境界線の穴を検出した場合に何が起こるかをサプライヤーが説明しているかどうかを確認してください。オペレーターは対象物をズームインできますか?システムは画像を保存できますか?オペレーターは元の結果を変更せずに再測定できますか?品質管理者は処分を承認できますか?レシピを不正な変更から保護できますか?これらのワークフローの詳細によって、マシンが最初のインストール後に引き続き有用であるかどうかが決まります。
総所有コストも比較してください。工場で頻繁な手動洗浄、高価な光源、各ボードの特別な治具、有料ソフトウェア オプション、難しい校正、または遅いリモート サポートが必要な場合は、購入価格が低くても高価になる可能性があります。安定した治具、サンプルの検証、オペレーターのトレーニング、スペアパーツ、レポートの統合、および明確な受け入れプロセスが含まれている場合は、より高い初期価格が妥当である可能性があります。同梱品とオプション品の書面によるリストをリクエストしてください。
一般的な障害モードと実際の修正方法
<テーブル> <頭>これらの問題のほとんどは、カメラのメガピクセルを増やすだけでは解決できません。これらは、検査方法を材料や製造プロセスに適合させ、基準を管理し、それに基づいて行動する必要がある人々に結果を見えるようにすることで解決されます。
市場および生産段階別のアプリケーション
同じ検査言語でも、市場が異なれば意味が異なる場合があります。プロトタイプショップでは、プログラム変更後に迅速な検証が必要な場合があり、手動によるレビューをさらに受け入れる場合があります。自動車サプライヤーは、より強力なトレーサビリティ、管理されたレシピ、顧客監査のための証拠を必要とする場合があります。 LED またはアルミニウム基板の製造者は、標準の FR-4 ワークフローとは異なる照明と材料の検証を必要とする場合があります。高密度相互接続のサプライヤーは、小さな機能の解決と登録を優先する場合があります。委託製造業者は、迅速な切り替えにより多くのボード ファミリをサポートする必要がある場合があります。
<テーブル> <頭>アプリケーションが変更されると、推奨マシンも変更される可能性があります。技術的に小さな穴を測定できるシステムであっても、ラインで 1 日に数百回の基板交換が必要な場合には、商業的に合理的ではない可能性があります。重大なリスクが小規模な顧客固有の登録機能である場合、高スループットのマシンは適切ではない可能性があります。最良の購入決定は、測定リスク、スループット、切り替え時間、労働力、サービス、将来の製品ミックスのバランスを考慮して行われます。
配送、設置、トレーニング、アフターセールスに関する質問
検査装置は単なるボックス化されたデバイスではなく、生産システムです。注文書を発行する前に、予想される製造と納品のスケジュール、購入者が提供する必要がある情報、工場での受け入れテストがどのように行われるか、到着後にどのような作業が含まれるかを尋ねてください。サプライヤーは、設置要件、電源、空気または真空、ネットワーク、温度、床面積、オペレーターのトレーニング、メンテナンス、校正、スペアパーツについて説明する必要があります。
輸出プロジェクトの場合、技術的および商業的な議論にパッケージングを含める必要があります。木箱の寸法、総重量、湿気保護、衝撃保護、吊り上げポイント、文書、およびスペアパーツが個別に梱包されているかどうかを確認してください。税関書類の責任者は誰なのか、またサプライヤーが梱包リスト、電気回路図、ソフトウェアのバックアップ、メンテナンス スケジュールを提供しているかどうかを尋ねてください。明確な出荷パッケージにより、機械が工場に到着する際の遅延が軽減されます。
アフターセールス サポートも測定可能である必要があります。 「グローバル サポート」は開始文としては便利ですが、RFQ では問い合わせチャネル、作業時間、リモート診断方法、対応対象、エスカレーション パス、スペアパーツの入手可能性、および保証から除外されるものを定義する必要があります。 CHIKIN の公開資料には、リモート サポート、設置ガイダンス、トレーニング、スペアパーツ サポート、およびアフターサービスについて説明されています。また、同社の Web サイトには、さまざまなページにさまざまな保証と精度に関する記述が含まれているため、購入者は選択したモデルと構成の正確な保証文言を問い合わせる必要があります。
購入者がすぐに使える受け入れ計画
受け入れ計画は、マシンの出荷前に作成する必要があります。短くても構いませんが、具体的でなければなりません。有用な計画には、基板図面、サンプル数量、穴の数、欠陥サンプル、治具、レシピ、測定基準、環境条件、サイクルタイム目標、レポートフィールド、合否ルールが含まれます。
<オル>この計画は双方を保護します。購入者は、意図された製造用途と一致する証拠を受け取ります。サプライヤーは一般的な「高精度」の要求ではなく、明確な目標を受け取ります。後でボードやプロセスが変更された場合は、同じ計画を修正して新しい検証に使用できます。
見積もりで要求する内容
サプライヤーに、機械のハードウェア、ソフトウェア、備品、オプション、トレーニング、配送、設置、スペアパーツ、および経常費用を分離するよう依頼してください。モデル番号、構成図、作業領域、サポートされている基板の厚さ、穴の範囲、センサーまたはカメラの情報、照明、登録方法、レポート形式、サイクルタイムの仮定、電力、空気または真空の要件、およびメンテナンススケジュールをリクエストします。どの数値が保証されているのか、どれが標準的なのか、どれがサンプルの検証に依存するのかを尋ねてください。
CHIKIN CNC からの対象を絞った見積もりの場合は、基板の材質、基板の最大サイズ、厚さ、最小穴と最大穴、メッキまたはメッキなしの状態、基板あたりの予想穴数、1 日あたりの量、必要な公差、利用可能なサンプル ファイル、および仕向国を送信してください。難しい特徴の写真や図を追加します。これにより、エンジニアリング チームは、CCD を備えた対象のボール盤、穴あけ/ルーティング プラットフォーム、専用のテスト/検査機、または組み合わせたワークフローのどれがより適切であるかを推奨できます。
最も強力な問い合わせは、「PCB 穴検査機はいくらですか?」ではありません。それは次のとおりです。「この材料、このボリューム、これらの制限でこれらの穴ファミリーを検証する必要があります。構成を推奨し、サンプルをテストし、測定方法と再現性レポートを提供し、完全な納品とサポート範囲の見積もりをお願いします。」この質問により、サプライヤーは一般的な価格ではなく有用な提案を返すのに十分な情報が得られます。
PCB 穴検査に関する購入者向け FAQ
PCB 穴検査機とは何ですか?
これは、定義されたマップ、寸法、座標参照、および合格ルールに照らして PCB 穴を検証する機械または検査ステーションです。構成に応じて、カメラ、制御された照明、プローブ、ゲージ、またはそれらの方法の組み合わせが使用される場合があります。重要なのは、ラベルだけではなく、決定プロセスです。
ボール盤は穴検査機と同じですか?
いいえ。ボール盤は穴をあけます。検査結果が期待した条件と一致するかどうかを検査機でチェックします。一部の掘削プラットフォームには、リスクを軽減する CCD 位置決め、ツール監視、またはプロセスチェックが含まれていますが、最終検証やトレーサビリティのために別の検査ステーションが必要になる場合があります。
1 つのシステムで直径と位置を測定できますか?
光学系、治具、ソフトウェア、基板の状態が両方の測定をサポートしている場合は、多くの場合「はい」です。購入者は検証範囲と測定基準を確認する必要があります。位置は基準または工具穴から計算できますが、直径には安定した定義されたエッジ状態が必要です。
欠けている穴の検出はどのように機能しますか?
システムは、予想されるホール マップと観察されたボードを比較します。プログラムされたルールに従って、存在しない、余分な、置き忘れられた、ブロックされている、または視覚的に曖昧な機能を識別する必要があります。ルールを証明するには、既知の良好なサンプルと既知の不良サンプルが必要です。
穴の欠落を誤って警告する原因は何ですか?
一般的な原因としては、まぶしさ、ほこり、影、ボードの動き、表面の質感、焦点不良、不安定な露出、樹脂の汚れ、間違ったレシピなどが挙げられます。清掃と照明の制御は、カメラの仕様と同じくらい重要です。
PCB 穴の直径測定を定義するにはどうすればよいですか?
公称サイズ、下限値と上限値、プロセス段階、材料、メッキまたはメッキなしの状態、基準方法、校正方法、およびレポートフィールドを記載します。 「高精度」を唯一の要件として使用しないでください。
引用における再現性とは何を意味しますか?
再現性は、定義された同じ条件下で繰り返される結果の広がりを表します。サンプルサイズ、ボード、治具、オペレーターのワークフロー、測定方法、ボードがリロードされたかどうかを尋ねます。再現性がディスプレイ解像度と混同されていないことを確認してください。
CCD の位置決めは必要ですか?
CCD の位置決めは、基板の位置合わせやターゲットと穴の位置合わせが大きなリスクであり、信頼できる基準やツールのリファレンスが利用可能な場合に役立ちます。安定したフィクスチャ、クリーンなリファレンス、または正しい基板設計データに代わるものではありません。
購入前にどのようなボード素材をテストする必要がありますか?
FR-4、アルミニウム裏打ち PCB、リジッドフレックス、厚銅、メッキおよびメッキなしのバリアントなど、生産で使用される実際の材料と表面状態をテストします。別のボードでのサプライヤーのデモンストレーションでは、結果が予測できない場合があります。
受け入れテストではサンプル ホールはいくつ必要ですか?
世界共通の番号はありません。最小、最大、最も重要な、中心、エッジ、および移動距離の長いフィーチャーに加えて、最も多くの顧客リスクを生み出す穴ファミリーを含めます。サプライヤーとバイヤーはテスト前にサンプルについて合意する必要があります。
AOI、BBT、フライング プローブ テスター、または穴検査システムを購入する必要がありますか?
検出する必要がある障害に基づいて選択してください。 AOI は、視覚的欠陥またはパターン関連の欠陥に焦点を当てます。 BBT およびフライング プローブ システムは、電気的導通と絶縁に重点を置いています。穴検査では、穴の存在、位置、寸法、または関連する機械的結果に焦点を当てます。一部のファクトリでは複数のタイプが必要です。
サプライヤーを公平に比較するにはどうすればよいですか?
同じサンプルボード、機能リスト、制限、サイクルタイム目標、レポート要件、および承認方法を使用します。ヘッドラインの精度数値やマシンの価格だけでなく、システム全体とサポート範囲を比較してください。
RFQ ではどのような情報を送信する必要がありますか?
基板材質、寸法、厚さ、穴範囲、めっき条件、ファイルまたは図面、生産量、公差、サンプル画像、仕向国、電源条件、納期希望日をお送りください。検出する必要がある特定の欠陥を含めます。
最終的な見積書には何を含めるべきですか?
モデル、構成、備品、ソフトウェア、オプション、テスト方法、保証値、標準値、リードタイム、梱包、設置、トレーニング、スペアパーツ、保証、サポートプロセス、および除外事項を明確にする必要があります。サンプル検証に依存する値をマークするようサプライヤーに依頼してください。
CHIKIN CNC は私の PCB サンプルをテストできますか?
実際の材質、厚さ、穴範囲、欠陥例を使用してサンプル評価をリクエストしてください。 CHIKIN の公開カタログには、PCB 穴あけ、ルーティング、CCD によるターゲット穴あけ、およびテストまたは検査機器が含まれていますが、正しい構成はアプリケーションによって異なるため、エンジニアリング レビューによって確認する必要があります。
購入に関する問い合わせを送信する前の最終チェックリスト
- 目的が検査なのか、予防なのか、あるいはその両方なのかを定義しました。
- 直径、位置、穴の欠落、再現性の要件を分離しました。
- 実際のボードの材質、厚さ、仕上げ、穴ファミリーについて説明しました。
- 既知の良好なサンプル情報と既知の不良なサンプル情報を用意しました。
- 座標参照と測定ステージを定義しました。
- 再現性と誤通話の調査をリクエストしました。
- 私たちはレポートフィールド、画像証拠、トレーサビリティをリクエストしました。
- 照明器具、照明、ソフトウェア、メンテナンス、サービス範囲を比較しました。
- 出荷前に受け入れ計画を作成しました。
- 配送、梱包、トレーニング、保証、サポートに関する質問が含まれています。
要するに: 最高の PCB 穴検査機 は、見出し番号が最大のものではありません。これは、顧客が関心を持つ機能を測定し、正しい基準を使用し、実際の材料について安定した決定を下し、証拠を記録し、チームにドリフトに対処するための実践的な方法を提供するシステムです。